

Полиуретановые эластомеры занимают промежуточное положение между резиной и жёстким пластиком, что даёт производственным командам необычно широкое поле для проектирования. Они образуются при реакции диизоцианата с длинноцепочечным полиолом и короткоцепочечным удлинителем цепи, в результате чего получается сегментированный полимер, который можно настраивать от мягких упругих деталей до твёрдых несущих компонентов, не меняя базовую технологическую платформу [1]. Именно поэтому это же семейство материалов встречается в печатных валах, просеивающих ситах горного оборудования, рельсовых прокладках, промышленных колёсах, уплотнениях и автомобильных буферных блоках.
Химия, которая создаёт полиуретановый эластомер
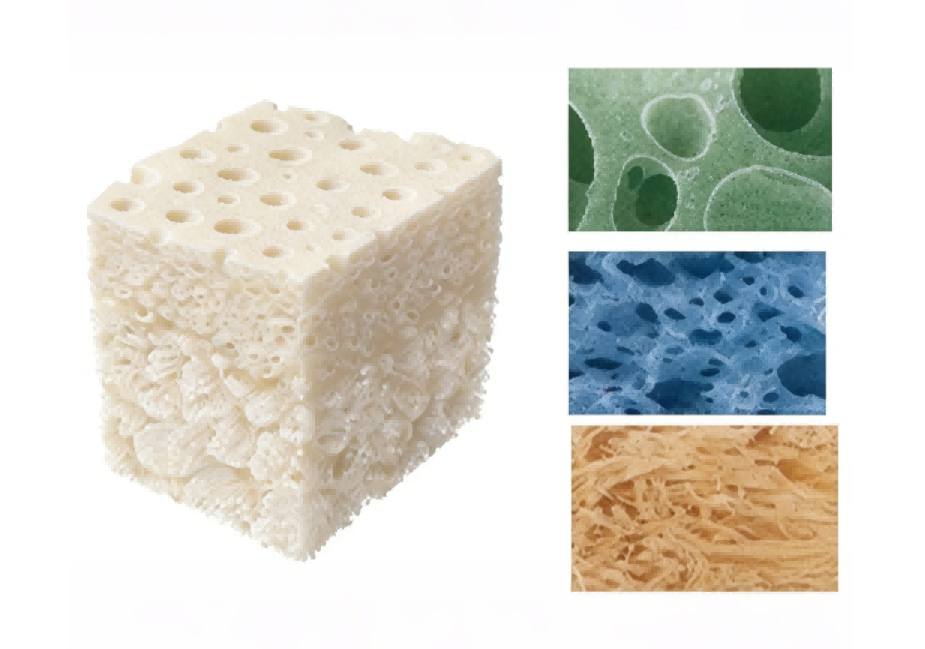
На молекулярном уровне полиуретановый эластомер представляет собой блок-сополимер с чередующимися жёсткими и мягкими сегментами [2]. Мягкий сегмент происходит от полиола и придаёт материалу гибкость, упругость и поведение при низких температурах. Жёсткий сегмент образуется из диизоцианата и удлинителя цепи; он действует как физическая сшивка и армирующий наполнитель, придавая эластомеру твёрдость, модуль упругости и несущую способность.
Когда изоцианатная группа реагирует с гидроксильной группой, образуется уретановая связь. Эта реакция лежит в основе, но конечные свойства зависят не столько от самой связи, сколько от того, как организованы жесткие и мягкие сегменты. Увеличение содержания удлинителя цепи повышает концентрацию жестких сегментов, что обычно увеличивает твердость, модуль упругости и термостойкость, снижая эластичность [1]. Именно поэтому два эластомера с одинаковой основной цепью на основе полиола могут вести себя совершенно по-разному под нагрузкой: один может быть мягким уплотнением, другой — жестким соединительным элементом.
Практическое значение для оборудования не менее важно. Полиуретановые эластомеры обычно перерабатываются как двухкомпонентные реактивные системы, поэтому температуры компонентов, соотношение смешивания, дегазация и заполнение формы становятся частью спецификации. Рецептура может быть правильной на бумаге и все же давать брак в производстве, если дозирующий блок выходит за пределы допустимого диапазона соотношения.
Ключевые свойства, определяющие выбор материала
Твёрдость — это целевое значение в спецификации, а не одно число
Твердость эластомеров обычно указывают по шкале Шор A или Шор D, причем Шор A применяется для более мягких марок, а Шор D — для более твердых конструкционных марок [3][7]. Типичные литые полиуретановые детали охватывают примерно диапазон от Шор A 20 до Шор D 80 в зависимости от рецептуры и выбора удлинителя цепи. Этот диапазон охватывает прокладки и мягкие ролики на одном конце и опорные колеса, детали насосов и ситовые пластины на другом.
Твердость коррелирует с несущей способностью и обрабатываемостью, но не заменяет другие механические свойства. Твердый эластомер может иметь низкую стойкость к раздиру, если сетка слишком плотная, а более мягкий эластомер может выдерживать абразивные условия эксплуатации, если рецептура рассчитана на износ.
Когда твердость становится целевым параметром спецификации, а не примерным предпочтением, выбор твердомера — лишь первый шаг. Твердость по Шору A и по Шору D в полиуретане охватывает то, как обе шкалы соотносятся с реальной обработкой деталей, несущей способностью и повторяемостью измерений.
Механические свойства, важные в эксплуатации
Наиболее часто нормируемые показатели для эластомеров технического назначения — это прочность при растяжении, относительное удлинение при разрыве, сопротивление раздиру, потеря при истирании и остаточная деформация сжатия [4][6][5][8]. Прочность при растяжении измеряет максимальное напряжение, которое испытуемый образец может выдержать до разрыва; для литых полиуретановых марок оно обычно значительно выше, чем для неармированного гибкого пеноматериала, но полезное значение всегда представляет собой сочетание прочности при растяжении и удлинения, а не одна только прочность [4]. Сопротивление раздиру критично для деталей с кромками, поднутрениями или склонными к порезам контактными поверхностями, а остаточная деформация сжатия показывает, насколько хорошо деталь восстанавливается после длительного сжатия [6][8].
| Свойство | Что это дает производству | Общепринятый стандарт испытаний |
|---|---|---|
| Твёрдость | Несущая способность, обрабатываемость, тактильное ощущение | ISO 868, ASTM D2240 |
| Прочность при растяжении | Максимальное напряжение до разрыва | ISO 37, DIN 53504 |
| Удлинение при разрыве | Гибкость и способность к деформации | ISO 37 |
| Сопротивление раздиру | Стойкость к росту порезов и разрушению кромок | ISO 34-1 |
| Потеря при истирании | Износостойкость при скользящем или катящемся контакте | ISO 4649 |
| Остаточная деформация сжатия | Восстановление после длительного сжатия | ISO 815-1 |
Сопротивление истиранию — одна из причин, по которым полиуретановые эластомеры заменяют металлы и традиционные каучуки в горнодобывающей промышленности, на конвейерах и в роликовых применениях [5]. При скользящем или катящемся контакте материал выдерживает многократные нагрузки без сколов и трещин, характерных для некоторых более твёрдых материалов. Фактическая скорость износа сильно зависит от рецептуры, качества поверхности и рабочей температуры.
Типы полиуретановых эластомеров: краткий обзор
Литой полиуретан, также называемый CPU, перерабатывается в виде жидкой форполимерной системы и заливается в открытые формы. Это самый распространённый способ изготовления крупногабаритных или толстостенных деталей, роликов, колёс и индивидуальных промышленных компонентов, поскольку процесс литья под низким давлением позволяет работать с высоковязкими материалами и сложными конфигурациями форм.
Термопластичный полиуретан, или TPU, — это перерабатываемый в расплаве эластомер, который можно формовать литьём под давлением, экструдировать или каландрировать. Он подходит для крупносерийных деталей, где быстрота цикла важнее неограниченной кастомизации. Вальцуемый полиуретан, иногда называемый MPU, перерабатывается как каучук на вальцах и вулканизуется пероксидами или серой. Каждый тип требует своей логики оборудования и переработки, и деталь, которую легко отлить, может быть трудно изготовить литьём под давлением — или наоборот.
В тяжёлых промышленных применениях литой полиуретан остаётся основной рабочей лошадкой, поскольку он сочетает высокую твёрдость с толстыми сечениями и прочным сцеплением с металлическими сердечниками. Ролики, подрельсовые прокладки, просеивающие сита для горной промышленности и буферы подвески — всё это практичные детали из CPU при условии стабильного контроля заполнения формы и отверждения.
Как производят эластомеры: заливка, дозирование и отверждение
Типичный процесс литья полиуретана начинается с форполимера и удлинителя цепи, такого как MOCA или BDO. Два компонента должны выдерживаться при разных температурах, дозироваться в точном соотношении, смешиваться при контролируемом сдвиге, а затем дегазироваться или заливаться в подготовленную форму. Небольшие отклонения на любом из этих этапов проявляются в готовой детали в виде пузырей, мягких зон, дрейфа твёрдости или неполного отверждения.
На литьевых полиуретановых установках Haifeng точность динамического дозирования заявлена на уровне не более ±0,3% по всему диапазону заливки, а вакуумное дегазирование обычно проводится при давлении не выше −0,095 МПа. Такой уровень контроля важен, когда разница между хорошим и забракованным роликом определяется не химией, а количеством воздуха, захваченного в смеси, или стабильностью порции, поступающей в форму.
Та же химия, которая делает эластомер износостойким, делает дисциплину литья ограничивающим фактором в работе ролика. Как изготавливают полиуретановые валки: от литья до отверждения охватывает этапы литья и отверждения, которые отличают стабильный ролик от ролика, преждевременно выходящего из строя.
Вес заливки — следующая переменная, определяющая практичность процесса. Машина должна подать в форму правильную массу до того, как материал загелится, причём эта масса должна учитывать потери в литниковой системе, температуру формы и плотность детали.
Прежде чем выбирать машину, полезнее часто оказывается расчёт порции, которую необходимо ввести в форму в пределах времени гелеобразования. Как рассчитать массу впрыска в полиуретане описывает методику расчёта и факторы, которые изменяют это значение на реальных деталях.
Технологические решения, влияющие на конечные свойства
Стехиометрия — одна из самых недооценённых переменных в производстве эластомеров. Избыток изоцианата или удлинителя цепи изменяет сетку жёстких сегментов, и результат может быть измерим по твёрдости, модулю и термостойкости ещё до того, как проявится в виде видимого дефекта. По этой причине в производственных записях следует фиксировать заданные значения соотношения, фактические дозируемые значения и любые события аварийной сигнализации, а не только факт заливки партии.
Температура материала не менее важна. Если форполимер или удлинитель цепи слишком холодные, вязкость возрастает, а качество смешивания падает; если температуры компонентов неравномерны, реакция может начаться до заполнения формы. Температура формы затем определяет, как быстро деталь достигает гелеобразного состояния и отверждаются ли толстые сечения без чрезмерного накопления экзотермы.
Дегазирование нельзя считать необязательным, когда деталь должна быть беспористой. В уплотнительных, роликовых и конструкционных применениях захваченный воздух создаёт концентраторы напряжений и пути утечки. На результат влияют уровень вакуума, время пребывания и площадь поверхности материала в дегазационном резервуаре, поэтому производственное оборудование с эффективной ступенью вакуумирования — не просто дополнительная принадлежность, а часть технологичности системы литья.
Быстрая проверка при сравнении литьевых линий
Если вы сравниваете машины для литья эластомеров для новой детали, полезными исходными данными будут целевая твёрдость по Шору, геометрия детали, ожидаемый вес заливки, время гелеобразования и требование отсутствия пузырей в детали. Отправьте эти значения на info@chinahaifeng.com или в WhatsApp +86 13566296633 для анализа на уровне процесса. Обычно результатом становится не рекомендация машины в первую очередь, а более ясная картина того, что является реальным ограничением: точность дозирования, контроль температуры формы или производительность дегазирования.
Получите оценку на уровне процесса, прежде чем вкладываться в оборудование
Спецификация полиуретанового эластомера хороша лишь настолько, насколько хороша оборудование, которое её воспроизводит. Если вы переходите от лабораторного образца к ежедневному производству или заменяете старую литьевую линию, несоответствие условий дозирования, смешивания и формования рецептуре проявится в браке задолго до того, как отразится на цене закупки.
Для практического анализа вашего чертежа детали, системы материалов и целевых требований к изделию свяжитесь с Haifeng Polyurethane Machinery по адресу info@chinahaifeng.com или через WhatsApp +86 13566296633. Это техническое обсуждение: диапазон соотношения компонентов, стабильность дозирования, дегазация, заполнение формы и повторяемость отверждения.
Часто задаваемые вопросы
В чём разница между полиуретановым эластомером и полиуретановым пенопластом?
Полиуретановый эластомер — это твёрдый материал высокой плотности, предназначенный для несущих, износостойких и уплотнительных применений. Полиуретановый пенопласт — это ячеистый материал значительно меньшей плотности, структура которого целенаправленно расширяется вспенивающими агентами. Эластомеры заливают или впрыскивают как плотные реактивные системы, тогда как при переработке пенопласта необходимо контролировать нуклеацию, подъём и ячеистую структуру.
В чём разница между CPU, TPU и MPU?
CPU, или литьевой полиуретан, перерабатывается в жидком виде и заливается в формы; он лучше всего подходит для более крупных, более толстых или более индивидуализированных деталей. TPU перерабатывается в расплаве и подходит для крупносерийного литья под давлением или экструзии. MPU — это вальцуемый полиуретан, перерабатываемый на резиновом оборудовании. Каждый из них требует разных машин, температурного контроля и технологической дисциплины.
Какую твёрдость по Шору следует указывать для полиуретанового ролика?
Правильная твёрдость по дюрометру зависит от нагрузки, контактного давления на поверхность и от того, должен ли ролик сохранять упругость. Мягкие ролики для печати и транспортировки часто находятся в диапазоне Shore A 20–60, тогда как промышленные колёса под высокой нагрузкой могут попадать в диапазон от Shore A 90 до Shore D 70. Твёрдость следует указывать вместе с упругим возвратом, сопротивлением раздиру и рабочей температурой, поскольку одна лишь твёрдость по дюрометру не определяет долговечность ролика.
Как стехиометрия влияет на свойства эластомера?
Стехиометрия определяет соотношение изоцианатных и гидроксильных групп. При изменении соотношения меняется сетка жёстких сегментов, а это влияет на твёрдость, модуль упругости, термостойкость и остаточную деформацию сжатия. Небольшое отклонение может сразу не изменить внешний вид, но может вывести деталь за пределы её эксплуатационной спецификации — поэтому точность дозирования рассматривается как показатель качества, а не как настройка машины.
Какая точность дозирования нужна для литых полиуретановых деталей?
Для большинства точных литьевых эластомерных деталей целевой показатель — погрешность дозирования не более ±0,3% во всём рабочем диапазоне. Точное требование зависит от рецептуры, объёма заливки и от того, насколько свойства детали чувствительны к дрейфу соотношения. Более низкая точность может по-прежнему подходить для крупных деталей с широкими допусками, но она повышает риск разброса твёрдости и появления неотверждённых или переотверждённых участков.
Источники
[1] G. Oertel, ред., Polyurethane Handbook, 2-е изд. Munich, Germany: Hanser Publishers, 1994.
[2] M. Szycher, Ed., Szycher’s Handbook of Polyurethanes, 2nd ed. Boca Raton, FL, USA: CRC Press, 2013.
[3] Пластмассы и эбонит. Определение твёрдости при вдавливании с помощью дюрометра (твёрдость по Шору), ISO 868:2003, International Organization for Standardization, Geneva, Switzerland, 2003.
[4] Резина вулканизованная или термопластичная. Определение свойств растяжения и напряжения-деформации, ISO 37:2017, International Organization for Standardization, Geneva, Switzerland, 2017.
[5] Резина вулканизованная или термопластичная. Определение сопротивления истиранию с помощью вращающегося цилиндрического барабана, ISO 4649:2017, International Organization for Standardization, Geneva, Switzerland, 2017.
[6] Резина вулканизованная или термопластичная. Определение остаточной деформации сжатия. Часть 1: При окружающей или повышенной температуре, ISO 815-1:2019, International Organization for Standardization, Geneva, Switzerland, 2019.
[7] Standard Test Method for Rubber Property—Durometer Hardness, ASTM D2240-15, ASTM International, West Conshohocken, PA, USA, 2015.
[8] Резина вулканизованная или термопластичная. Определение сопротивления раздиру. Часть 1: Образцы для испытаний в виде брюк, уголка и полумесяца, ISO 34-1:2015, International Organization for Standardization, Geneva, Switzerland, 2015.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Что такое полужесткий пенополиуретан
Как изготавливают полиуретановые валки: от литья до отверждения
Как рассчитать массу впрыска в полиуретане
Задайте систему полиуретанового эластомера для всего компонента
Для системы литьевого полиуретанового эластомера определите утверждённый преполимер и отвердитель или поставляемую многокомпонентную систему, а также целевое поведение детали. Две системы схожей твёрдости могут различаться по стойкости к гидролизу, истиранию или остаточной деформации при сжатии. Запросите у поставщика рецептуры сравнение свойств при предполагаемой температуре и нагрузке испытания и отработайте процесс на оснастке фактического размера. См. руководство по преполимерам и горячему литью и область применения промышленной установки для литья эластомеров для сопряжения машины и материала.





