Полужёсткий пенополиуретан занимает промежуточное положение между эластичным пенопластом для сидений и жёсткой изоляционной плитой, и именно это промежуточное положение порождает большую часть путаницы при проектировании деталей. В производственных терминах это микропористая или частично сшитая полиуретановая система с достаточной открытой или закрытой ячеистой структурой, чтобы сжиматься под нагрузкой и при этом восстанавливать большую часть своей формы. Я видел, как цеха заказывали систему эластичного пенопласта, а затем неделями гонялись за твёрдостью, потому что детали требовалось полужёсткое поведение. Неправильная классификация меняет плотность, время извлечения из формы и настройку дозирования на пеногенерирующей машине.
Что определяет полужёсткий пенополиуретан?
Полужёсткий пенополиуретан лучше всего определять по тому, как он ведёт себя под нагрузкой, а не по одной цифре плотности. Деталь, которая упруго сжимается и возвращается почти полностью, не проваливаясь до упора, ведёт себя как полужёсткая. Химия, лежащая в основе такого поведения, обычно предполагает умеренную плотность сшивания в полимерной сети. Слишком малое сшивание даёт эластичный пенопласт, который разрушается при циклической нагрузке. Слишком большое даёт жёсткую плиту почти без восстановления. Полезная середина использует полиэфирные или сложнополиэфирные полиолы с уровнем разветвления, достаточно высоким, чтобы удерживать форму ячеек, но достаточно низким для контролируемой деформации.
Это не узкая товарная категория. Она включает энергопоглощающие автомобильные подушки, подкладки железнодорожных креплений, промежуточные подошвы обуви, подлокотники и промышленные прокладки. Большинство этих деталей формуют, а не получают блочным способом, потому что геометрия детали и поверхностный слой важны не меньше самого пенопласта. При заполнении формы состав должен растекаться достаточно далеко, чтобы заполнить тонкие участки, не размыкая форму. Это предъявляет необычные требования к смесительной головке и системе дозирования.
Распространённый ориентир — твёрдость. Многие полужёсткие детали попадают в диапазон от Shore A 40 до Shore A 80, но этот диапазон меняется с плотностью, размером ячеек и толщиной поверхностного слоя. Две детали с одинаковым показателем Shore A могут вести себя по-разному при усталостных испытаниях, если у одной плотный формованный поверхностный слой, а другая представляет собой вырезанный образец из более крупного блока. Я обычно запрашиваю полный чертёж детали и расчётный случай нагрузки, прежде чем рекомендовать целевое значение твёрдости.
Чем полужёсткий пенополиуретан отличается от эластичного и жёсткого пенопласта?
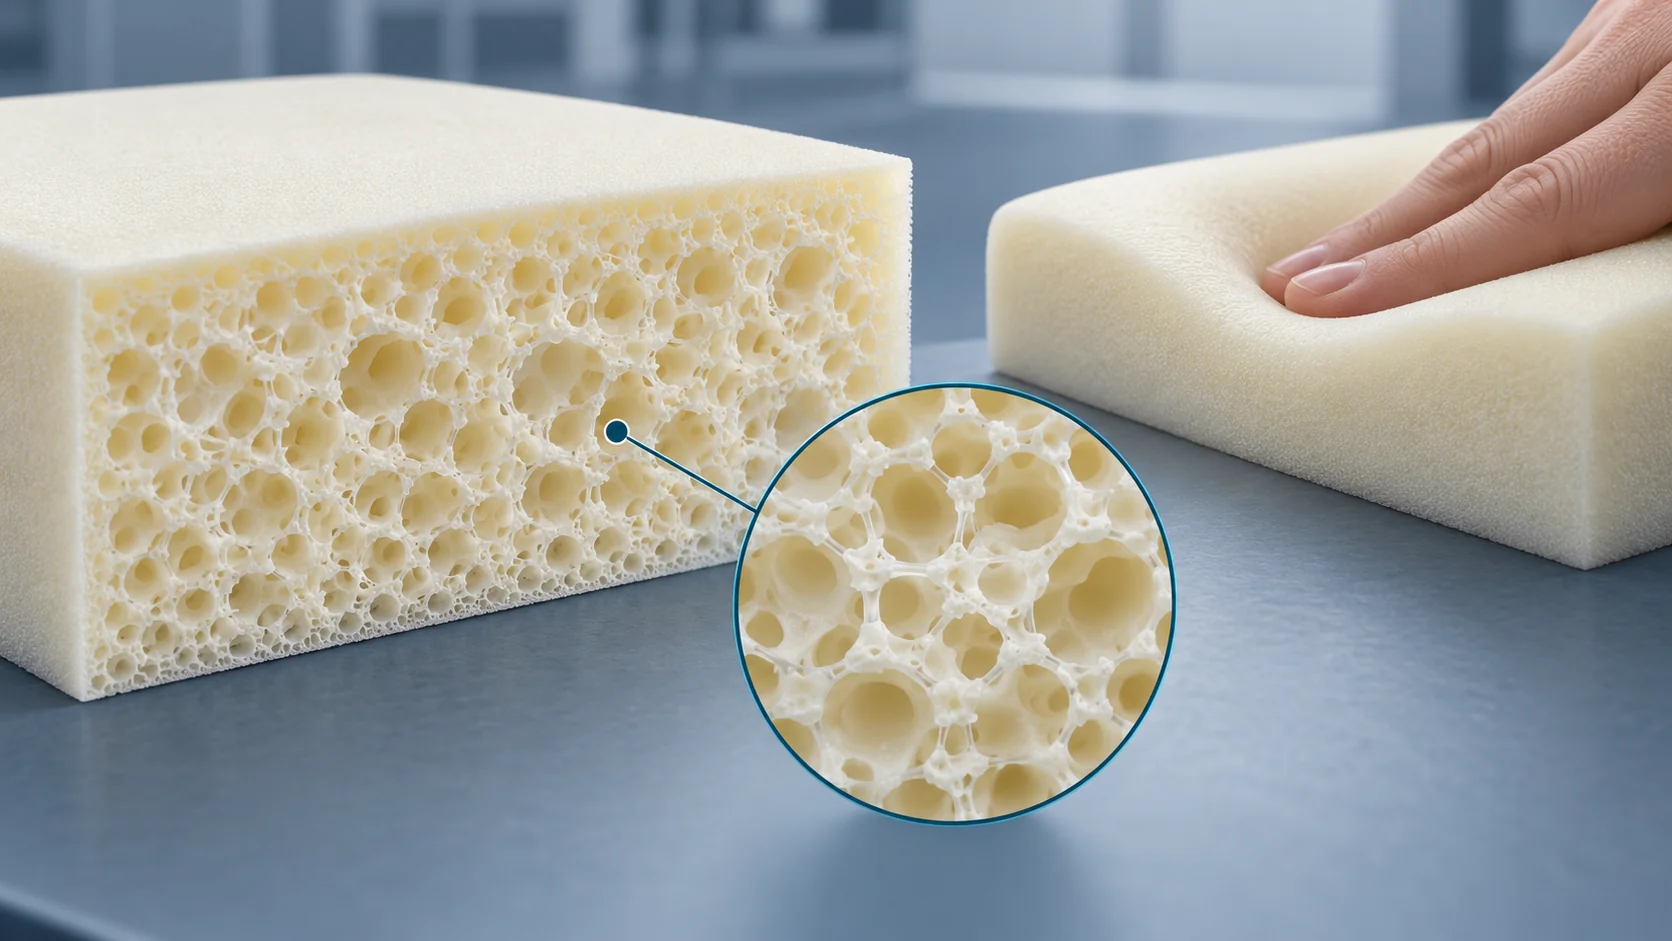
Разница не только в плотности. Она в том, как стенки ячеек реагируют после сжатия. Эластичный пенопласт имеет преимущественно открытые ячейки и низкое сопротивление воздушному потоку. Жёсткий пенопласт имеет высокое содержание закрытых ячеек и сопротивляется деформации. Полужёсткий пенопласт находится между ними, часто с контролируемой смесью открытых и закрытых ячеек плюс достаточной прочностью полимера для восстановления после многократных нагрузок.
| Свойство | Эластичный пенополиуретан | Полужёсткий пенополиуретан | Жёсткий пенополиуретан |
|---|---|---|---|
| Типичная плотность | от 15 до 80 кг/м3 | от 80 до 400 кг/м3 | от 30 до 200 кг/м3 |
| Структура ячеек | Преимущественно открытые | Смешанные открытые и закрытые | Преимущественно закрытые |
| Поведение при сжатии | Мягкий, высокая восстанавливаемость | Жёсткий, частичная восстанавливаемость | Твёрдый, слабая восстанавливаемость |
| Типичные формованные изделия | Подушки сидений, подлокотники | Подрельсовые прокладки, буферы, промежуточные подошвы обуви | Изоляционные панели, конструкционные сердечники |
| Основная проблема с оборудованием | Вентиляция и равномерный подъём | Точность дозирования и давление в форме | Быстрый впрыск и давление подпитки |
Диапазоны плотности пересекаются, потому что на конечное поведение больше влияют рецептура и геометрия детали, чем само значение плотности. Полу-жёсткая подрельсовая прокладка плотностью 120 кг/м3 может ощущаться жёстче, чем жёсткий пеноблок плотностью 120 кг/м3, если у прокладки толстая формованная корка. Поэтому таблицу выше я рассматриваю как отправную точку для отбора, а не как спецификацию.
Когда менеджер производства говорит мне, что деталь «жёсткая, но не жёсткая на изгиб», я прежде всего смотрю на условия нагружения. Деталь поглощает удар однократно или выдерживает тысячи циклов? Покупатель задаёт твёрдость потому, что так указано на чертеже, или потому, что предыдущая деталь вышла из строя в эксплуатации? Эти ответы определяют, должна ли химия тяготеть к восстановлению открытоячеистой структуры или к энергопоглощению закрытоячеистой.
Какие условия обработки определяют плотность и твёрдость полужёсткого пенопласта?
На поведение полу-жёсткой пены сильнее, чем большинство изменений рецептуры, влияют четыре технологических параметра: соотношение компонентов, температура формы, давление смешивания и скорость заполнения. Ошибка в соотношении вреднее всего, потому что она одновременно меняет плотность, твёрдость и качество поверхности. Отклонение соотношения компонентов на один процентный пункт может сдвинуть конечную плотность пены более чем на 3 кг/м3. Для тонкостенных формованных деталей этого достаточно, чтобы появились мягкие зоны ближе к концу заполнения.
На одной линии автомобильных подушек сидений ручное смешивание давало погрешность соотношения плюс-минус 4 процента. Доля дефектов составляла 11 процентов, а потери сырья — 14 процентов. Перевод линии на машины высокого давления для вспенивания с серводозированием и системой прослеживаемости на ПЛК снизил долю дефектов с 11 процентов до 1,5 процента и сократил цикл формования с 40 минут до 25 минут. Химия поначалу не менялась. Изменился контроль.
Температура формы важна, потому что полу-жёсткая корка формируется у поверхности формы. Если форма слишком холодная, поверхность остаётся тонкой, и на детали могут появиться линии течения или поры. Если форма слишком горячая, реакция вспенивания опережает реакцию гелеобразования, и деталь может осесть или дать усадку после извлечения из формы. Обычно мы поддерживаем температуру формы от 40 до 80 градусов Цельсия для автомобильных буферных блоков и микроячеистых деталей, при этом точное заданное значение привязано к толщине детали и времени цикла.
Давление смешивания и скорость заполнения определяют, остаётся ли структура пены однородной по всей полости. Машины низкого давления подходят для меньших объёмов впрыска и систем с меньшей вязкостью, но смешивание встречными струями под высоким давлением даёт более мелкую ячеистую структуру и лучшую поверхность на деталях с длинными путями течения. Плата за это — более высокая стоимость оборудования и больше внимания к стабильности гидравлики и температуры.
Если в вашей программе используется полу-жёсткая деталь с целевой твёрдостью по Шору A выше 65 или плотностью ниже 120 кг/м3, стоит подтвердить точность дозирования и контроль температуры формы, прежде чем утверждать спецификацию материалов (BOM). Пришлите текущий чертёж детали и целевую твёрдость на info@chinahaifeng.com или в WhatsApp: 86 13566296633, и мы проверим, где процесс, скорее всего, первым даст отклонение.
Почему полужёсткий пенопласт хорошо подходит для автомобильных и железнодорожных компонентов?
Полу-жёсткая полиуретановая пена занимает своё место в автомобильных и железнодорожных деталях потому, что она поглощает энергию, не превращаясь в монолитную деталь. Подвесная буферная прокладка должна сжиматься под ударной нагрузкой, восстанавливать форму и выдерживать тысячи циклов без трещин. Подрельсовая прокладка должна сохранять геометрию крепления рельса при повторяющихся нагрузках от колёс и сохранять достаточную упругость при низких температурах. Оба применения зависят от контролируемого схлопывания ячеек и восстановления полимера.
Подрельсовые прокладки показывают, почему контроль процесса важен не меньше рецептуры. Производитель выпускал подрельсовые прокладки с долей годных ниже 80 процентов при четырёх операторах на линии. Суточный выпуск держался на уровне около 80 прокладок. Переход на компактную раздельно-модульную роторную карусельную линию с прецизионной заливочной головкой повысил долю годных выше 99 процентов, а суточный выпуск — более чем до 200 прокладок. Трудозатраты сократились с четырёх операторов до двух. Узким местом был не материал. Узким местом было стабильное заполнение формы.
Автомобильные буферные блоки обладают схожей чувствительностью. Когда требования к допуску ужесточаются с плюс-минус 1,2 миллиметра до плюс-минус 0,3 миллиметра, машине для вспенивания нужен замкнутый контур регулирования соотношения и стабильное запирание формы. Машина высокого давления с 20-позиционным карусельным носителем форм выдерживает этот допуск, одновременно снижая долю дефектов с 5,2 процента до 2 процентов. Эти улучшения дают воспроизводимая масса впрыска и равномерная температура, а не переход на дорогой экзотический полиол.
Именно здесь переработка полу-жёстких пен вознаграждает взгляд на уровне всей линии. Деталь, форма, дозирующий узел и режим отверждения образуют одну систему. Изменение одного параметра без проверки остальных обычно перемещает проблему, а не решает её. Я видел, как цеха гонялись за жалобой на твёрдость через трёх поставщиков полиола, тогда как настоящей проблемой было колебание температуры формы на 6 градусов Цельсия между утренней и дневной сменами.
Если у ваших текущих полу-жёстких деталей наблюдается дрейф плотности, поры на поверхности или разброс твёрдости, вынуждающий сортировку, проблема обычно не в одном полиоле. Она в том, как машина дозирует, смешивает и заполняет форму. Haifeng Polyurethane Machinery использовала дозирование высокого давления и контроль температуры формы по замкнутому контуру, чтобы производственные команды выдерживали более жёсткие допуски на детали без замены всего цеха. Пришлите чертёж детали, целевую плотность и текущий процент брака на info@chinahaifeng.com или в WhatsApp: 86 13566296633, и мы определим, какой технологический параметр вызывает разброс.
О чём спрашивают производственные команды про полужёсткий пенополиуретан?
Чем полужёсткий пенопласт отличается от микропористого полиуретана?
Полу-жёсткая пена — это более широкая категория переработки. Микроячеистый полиуретан — один из распространённых путей к ней. Микроячеистая деталь имеет очень мелкие, равномерно распределённые ячейки и плотную корку, что обеспечивает контролируемую жёсткость и хорошую поверхность, которые требуют многие полу-жёсткие применения. Не всякая полу-жёсткая пена является микроячеистой, но большинство формованных технических деталей — да. Если на чертеже указан микроячеистый полиуретан, оборудование и оснастка должны выдерживать более высокое давление в форме и более точный контроль массы впрыска, чем при стандартной эластичной пене.
Какой диапазон твёрдости мне указать для полужёсткой детали?
Твёрдость — первое число, которое спрашивают покупатели, но редко именно оно решает задачу применения. Большинство полу-жёстких формованных деталей находятся в диапазоне от Шора A 40 до Шора A 80. Более удачная спецификация сочетает твёрдость с плотностью, сопротивлением вдавливанию, остаточной деформацией сжатия и фактической рабочей температурой. Подрельсовая прокладка твёрдостью по Шору A 55 может пройти проверку твёрдости и всё равно выйти из строя в эксплуатации, если остаточная деформация сжатия слишком велика или плохо восстанавливается при низкой температуре. Я бы задавал твёрдость только после того, как ясны условия нагружения и требования по усталости.
Можно ли перерабатывать полужёсткий пенопласт на машине низкого давления?
Это зависит от массы впрыска, вязкости и того, насколько жёсткий допуск на плотность. Машины низкого давления подходят для меньших объёмов впрыска, умеренной вязкости и деталей, где допустима несколько более грубая ячеистая структура. Смешивание встречными струями под высоким давлением становится лучшим выбором, когда деталь имеет длинный путь течения, видимую формованную поверхность или допуск на плотность ниже плюс-минус 2 процента. Выбор машины должен следовать за формой и деталью, а не наоборот.
Почему моя полужёсткая деталь усаживается после извлечения из формы?
На линиях, с которыми я работал, усадка после извлечения из формы обычно прослеживается к двум местам: температурному профилю формы и изоцианатному индексу. Если поверхность отверждается слишком быстро, пока сердцевина ещё реагирует, деталь стягивается внутрь по мере остывания. Низкий индекс также может оставить сетку слишком слабой, чтобы держать размеры. Прежде чем менять полиол, я бы записал твёрдость при извлечении из формы в нескольких точках и построил карту температуры формы по полости. Поделитесь с нами чертежом детали, текущей твёрдостью и схемой формы, и мы проверим, что вызывает изменение размеров — процесс или рецептура.