

В этом руководстве рассматривается формование уже изготовленных гранул термопластичного полиуретана (ТПУ) плавлением, литьём под давлением или экструзией. Производство смолы ТПУ — это отдельный химический процесс, включающий выбранное сырьё, дозирование и реакцию. Система обозначений марок ТПУ для литья и экструзии описана в ISO 16365-1 [1].
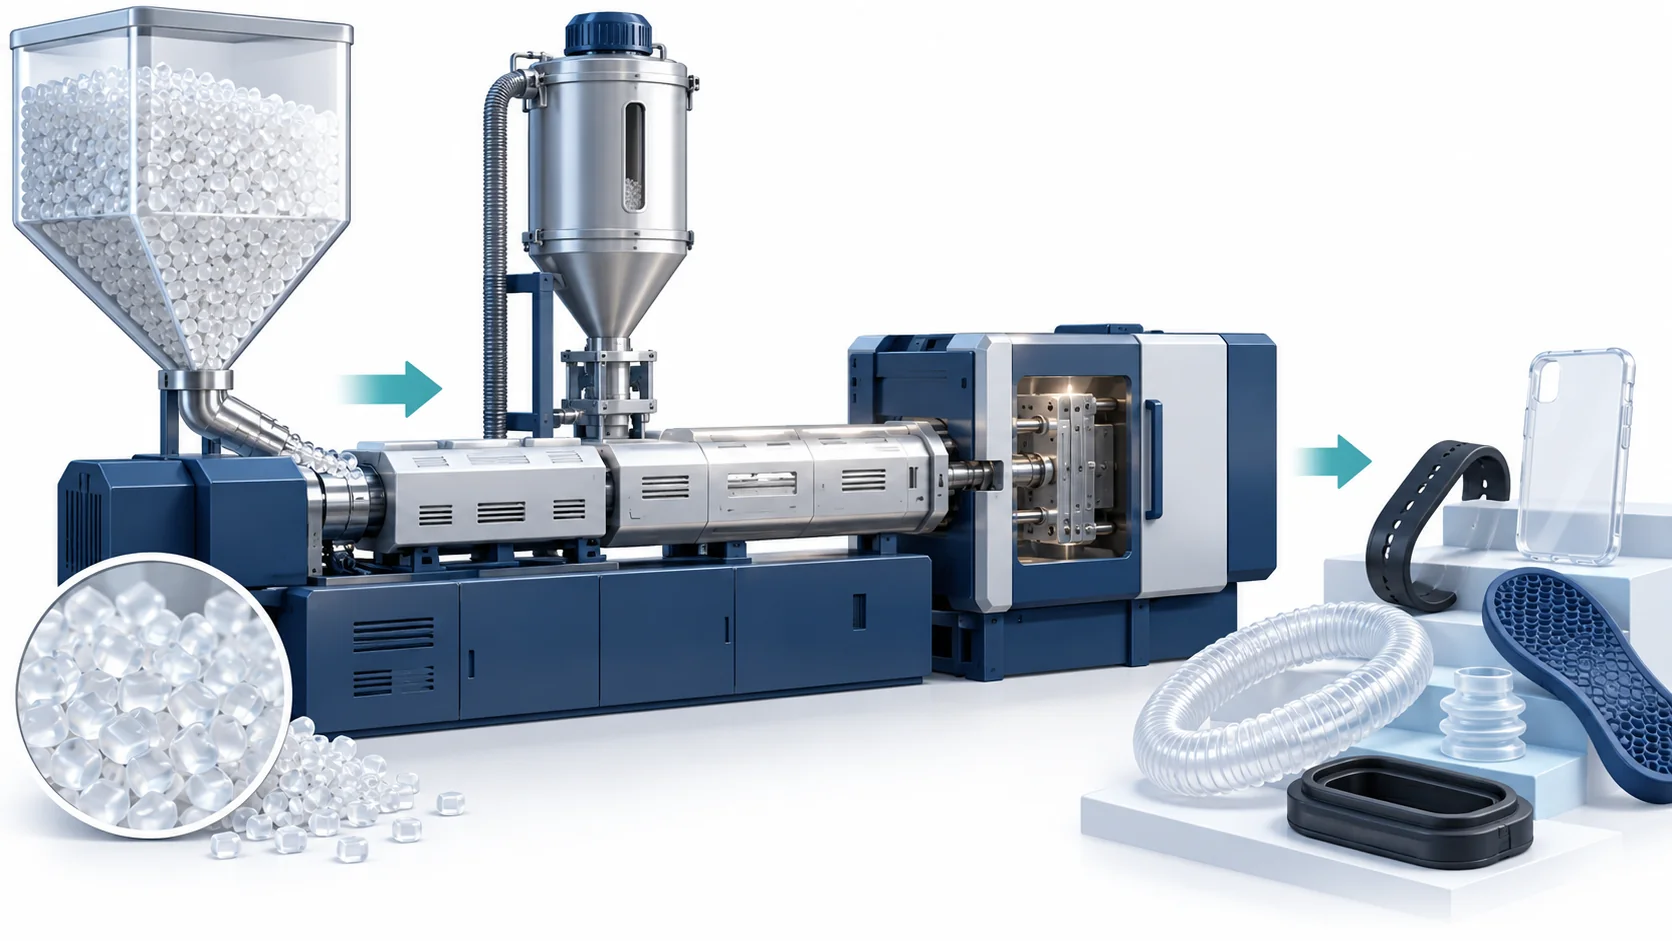
Переработка гранул ТПУ отличается от заливки реактивного полиуретанового материала в готовую деталь. Прежде чем сравнивать оборудование, определите, касается ли проект производства смолы, переработки гранул или изготовления литьевого эластомера.
Что делает TPU полиуретаном и термопластом
Все полиуретаны содержат уретановые связи, образующиеся при реакции изоцианатной группы с гидроксильной группой. В литьевом полиуретане эти реакции продолжаются внутри формы до тех пор, пока деталь не превратится в сшитую сетку, которую уже нельзя расплавить. ТПУ устроен иначе.
ТПУ представляет собой линейный сегментированный блок-сополимер. Его полимерные цепи содержат чередующиеся жёсткие и мягкие блоки вдоль одного и того же остова. Жёсткие блоки образованы диизоцианатом и короткоцепным диоловым удлинителем цепи, чаще всего бутандиолом. Мягкие блоки образованы длинноцепным макрогликолем — сложным полиэфиром или простым полиэфиром. Поскольку полученные цепи преимущественно линейны, готовый материал можно нагревать, размягчать и снова формовать [1].
Это единственное изменение молекулярной архитектуры объясняет почти все практические различия между ТПУ и термореактивным полиуретаном. В литьевом ПУ форма создаётся химической реакцией, которую нельзя обратить. В ТПУ форма создаётся термическим циклом, который в разумных пределах можно повторять.
Жёсткие и мягкие сегменты и почему они разделяются
Жёсткий сегмент — это часть цепи ТПУ, которая придаёт материалу жёсткость, твёрдость и термостойкость. Он полярен, жёсток и способен образовывать прочные водородные связи между соседними цепями. Мягкий сегмент более гибок и менее полярен, что придаёт материалу эластомерный характер и подвижность при низких температурах.
Поскольку жёсткие и мягкие блоки химически сильно различаются, они склонны разделяться на домены. Жёсткие сегменты собираются в стеклообразные или полукристаллические области, которые действуют как физические сшивки. Эти жёсткие домены работают подобно ковалентным сшивкам в термореактивном полиуретане, но они обратимы. При температуре переработки в расплаве жёсткие домены размягчаются или диспергируются. Когда деталь остывает, домены восстанавливаются и механическая прочность возвращается.
Разделение никогда не бывает полным. Полезно рассматривать ТПУ как материал, свойства которого непрерывно меняются с содержанием жёсткого сегмента. Большее содержание жёсткого сегмента сдвигает материал в сторону более высокой твёрдости, более высокого модуля и лучшей несущей способности, снижая при этом эластическое восстановление и гибкость при низких температурах. Большее содержание мягкого сегмента даёт противоположный эффект. Это главный параметр, которым оперирует разработчик рецептуры при создании марки для подошвы обуви, оболочки кабеля, гидравлического уплотнения или приводного ремня.
Как структура сегментов определяет свойства TPU
Твёрдость обычно проверяют в первую очередь. ТПУ измеряют дюрометрами Шора, как правило по шкале Шор A или Шор D в зависимости от жёсткости марки, согласно методу испытаний в ISO 868 [2]. Одна и та же деталь из ТПУ может показывать приемлемый результат по одной шкале и практически неизмеримый по другой, поэтому указание правильной шкалы является частью заказа материала. Твёрдость даёт быструю оценку, но сама по себе мало говорит о распространении разрыва, усталости при изгибе или химическом воздействии.
Поведение при растяжении определяют такими методами, как ISO 527-2 [3]. Многие марки ТПУ демонстрируют высокое удлинение и выраженную область деформационного упрочнения, что делает их пригодными для требовательных применений в плёнках, шлангах и конвейерных лентах. Точная кривая напряжение—деформация сильно зависит от содержания жёсткого сегмента, молекулярной массы и истории переработки. Деталь, которая была плохо высушена или подверглась чрезмерному сдвигу в цилиндре, не достигнет той же кривой, что лабораторная пластина.
Химическая стойкость также зависит от типа мягкого сегмента. ТПУ на основе сложного полиэфира обычно обеспечивает более высокую стойкость к маслам, топливам и смазочно-охлаждающим жидкостям, но более чувствителен к гидролизу в условиях горячей и влажной эксплуатации. ТПУ на основе простого полиэфира, как правило, лучше противостоит гидролизу и микробиологическому воздействию и обладает лучшей гибкостью при низких температурах, но может уступать в маслостойкости. Правильный выбор — это решение с учётом условий эксплуатации, а не общий рейтинг характеристик.
Твёрдость — самый быстрый метод отбора, но она не является полной спецификацией материала. Твёрдость по Шору A и Шору D в полиуретане описывает, как шкалы Шора A и Шора D соотносятся с назначением детали и почему одно и то же значение твёрдости само по себе не позволяет сказать, выдержит ли деталь удар, усталость при изгибе или химическое воздействие.
Марки TPU: на основе сложных и простых полиэфиров
Два распространённых семейства ТПУ различаются главным образом химией мягкого сегмента. Мягкий сегмент на основе сложного полиэфира обычно выбирают, когда высокий приоритет имеют маслостойкость, топливостойкость и механическая прочность. Мягкий сегмент на основе простого полиэфира обычно выбирают, когда в условиях эксплуатации преобладают стойкость к гидролизу, стойкость к микроорганизмам и гибкость при низких температурах.
| Условия эксплуатации | ТПУ на основе сложного полиэфира | ТПУ на основе простого полиэфира |
|---|---|---|
| Эксплуатация в условиях жары и влажности | Более склонен к гидролизу | Лучшая стойкость |
| СОЖ и топлива | Обычно прочнее | Хорошо, но требуется проверка |
| Удар при низкой температуре | Хорошо | Часто лучше |
| Длительное погружение в воду | Слабее без защитных мер | Прочнее |
Эта таблица — отправная точка, а не окончательная спецификация. Содержание пластификатора, состав стабилизатора, молекулярная масса и конструкция детали — всё это меняет сравнение. Когда нехватка опубликованных данных становится проблемой, практичный шаг — испытать оба семейства материалов на фактической рабочей жидкости при фактической рабочей температуре.
Переработка TPU: литьё под давлением и экструзия
TPU гигроскопичен. В частности, полиэфирные марки могут набрать влагу в количестве, достаточном для гидролиза при температуре расплава, что приводит к дефектам поверхности, снижению молекулярной массы и слабым линиям спая. Сушка перед формованием — не формальность; требуемый уровень влажности зависит от марки, твёрдости и последующих косметических или механических требований.
Переработка в расплаве требует температуры, достаточно высокой для разрушения жёстких доменов, но достаточно низкой, чтобы избежать термической деструкции. История сдвиговых воздействий важна не меньше температуры цилиндра. Шнек с высокой сдвиговой нагрузкой при чрезмерном противодавлении может перегрузить расплав и снизить механические свойства, тогда как недостаточное пластицирование может оставить жёсткие и мягкие сегменты плохо гомогенизированными. Практическое руководство — оценить текучесть методом, например, по ISO 1133-1 [4], но затем проверить фактическое поведение в процессе, поскольку TPU течёт не так, как простой полиолефин.
При литье под давлением необходимо уделять внимание объёму впрыска, подушке и давлению выдержки. TPU сжимается под давлением, и его плотность меняется при переходе из расплава в твёрдое состояние, поэтому расчёт впрыска на основе другого материала часто будет ошибочным — причём в неверную сторону.
Для литья TPU под давлением рассчитайте потребность на деталь, литник и разводящие каналы и проверьте полезную ёмкость впрыска выбранной машины и настройки процесса. Расчёт дозирования реактивного ПУ напрямую не определяет подушку шнека или ёмкость впрыска расплава для TPU.
TPU и литьевой полиуретан: выбор с учётом процесса
TPU и литой полиуретан могут совпадать по твёрдости и даже по некоторым названиям применений, но это не взаимозаменяемые технологические маршруты.
Типичная линия литья эластомеров дозирует преполимер и отвердитель, смешивает жидкие потоки, заполняет оснастку и соблюдает утверждённый режим отверждения. Её часто выбирают для роликов, колёс, сит для горнодобывающей промышленности и компонентов железнодорожного транспорта. Формование TPU из гранул идёт по маршруту «расплав — охлаждение». Сравнивайте оба варианта с учётом геометрии детали, объёма, оснастки, потребностей в охлаждении или отверждении и подтверждённых характеристик материала.
TPU выигрывает там, где годовой объём велик, стенки относительно тонкие, а деталь должна производиться быстро с минимальным пост-отверждением. Его способность к повторному измельчению и переработке в пределах допусков также улучшает экономику процесса. Решение следует принимать на основе геометрии детали, объёма производства, времени отверждения, твёрдости и условий эксплуатации.
Если деталь представляет собой крупный ролик, слово «полиуретан» может скрывать две совершенно разные цепочки поставок. Как изготавливают полиуретановые валки: от литья до отверждения охватывает этапы литья, отверждения и извлечения из формы, лежащие в основе термореактивной альтернативы, и объясняет, почему эти этапы меняют себестоимость при малых объёмах.
Практическая последовательность выбора
Прежде чем принимать окончательное решение по материалу, пройдите этот порядок действий, а не начинайте с числа твёрдости из технического паспорта:
- Определите функцию детали, а не только её название.
- Определите доминирующий механизм отказа: абразивный износ, рост порезов, гидролиз, остаточная деформация при сжатии, усталость или удар.
- Укажите реальную рабочую температуру и контактирующую жидкость.
- Оцените годовой объём и максимальную толщину стенки.
- Решите, способен ли процесс обеспечить оснастку для TPU или литой PU лучше подходит для мелкосерийного производства толстостенных изделий.
- Испытайте отобранный материал в термической истории, близкой к производственной, а не только в виде отлитой пластины.
Эта последовательность намеренно лишена внешнего блеска. Она позволяет рано выявить большинство ошибочных решений и предотвращает распространённую ошибку — выбор марки потому, что технический паспорт впечатляюще выглядит в условиях испытаний, которых деталь никогда не увидит.
Проверка с учётом реального процесса: Если вы сравниваете TPU и литой полиуретан для одной и той же детали, не принимайте решение только по твёрдости. Отправьте целевой диапазон по Шору, рабочую температуру, воздействие сред и годовой объём на адрес info@chinahaifeng.com или в WhatsApp +86 13566296633. Укажите, что вас беспокоит — процесс, материал или оснастка, — и ответ придёт на языке практических процессов.
Нужна перекрёстная проверка спецификации?
Haifeng Polyurethane Machinery уже 40 лет работает в технологической части производства полиуретана — от линий высоконапорного вспенивания и литья до прецизионных систем дозирования. Эта работа еженедельно связана с практическими различиями между термопластичным и термореактивным полиуретаном.
Если вы создаёте линию под литой полиуретан, оцениваете TPU или выбираете между ними, отправьте чертёж детали и годовой объём на адрес info@chinahaifeng.com или в WhatsApp +86 13566296633. Цель — не продать вам машину в первом же сообщении, а определить пять или шесть технологических параметров, от которых зависит, какой путь — термопласт или литой термореактивный материал — сопряжён с меньшим риском.
Часто задаваемые вопросы о TPU
TPU — это то же самое, что литьевой полиуретан?
Нет. Эта статья посвящена гранулам TPU, которые расплавляют и формуют. Типичное производство литых эластомеров смешивает реактивные жидкие потоки и следует графику отверждения. Синтез смолы TPU — это отдельный этап; эти области применения оборудования не следует считать взаимозаменяемыми.
Можно ли перерабатывать TPU повторно, как другие термопласты?
В практических пределах — да. TPU можно измельчать и перерабатывать повторно, но повторяющиеся термические циклы повреждают полимер. Твёрдость, молекулярная масса и механические свойства могут изменяться после повторных циклов, поэтому долю вторичного материала и термическую историю нужно контролировать, как и для любого конструкционного термопласта.
Что лучше для влажных условий — TPU на основе сложных или простых полиэфиров?
Полиэфирный TPU обычно предпочтителен для горячих, влажных условий или непрерывного контакта с водой. Сложнополиэфирный TPU обычно прочнее в маслах и топливах, но более подвержен гидролизу. Ответ зависит от конкретной жидкости, температуры и длительности воздействия.
Какие диапазоны твёрдости типичны для TPU?
Марки TPU охватывают широкий диапазон твёрдости по дюрометру — от мягких эластомероподобных материалов, измеряемых по Шору A, до жёстких материалов, измеряемых по Шору D. Правильную шкалу и целевое значение следует определять исходя из функции детали, а не из одного предпочтительного числа.
Почему детали из ТПУ необходимо сушить перед формованием?
TPU поглощает достаточно влаги, чтобы гидролизоваться при температуре расплава, особенно сложнополиэфирные марки. Влажная смола может вызывать дефекты поверхности, слабые линии спая и снижение механических свойств, поэтому сушка — это технологическое требование, а не необязательный этап.
Источники
BASF Elastollan processing recommendations: рекомендации по сушке и переработке зависят от марки.
[2] ISO 868:2003, Пластмассы и эбонит — Определение твёрдости при вдавливании с помощью дюрометра (твёрдость по Шору). Международная организация по стандартизации.
[3] ISO 527-2:2012, Пластмассы — Определение свойств при растяжении — Часть 2: Условия испытаний пластмасс для формования и экструзии. Международная организация по стандартизации.
[4] ISO 1133-1:2022, Пластмассы — Определение показателя текучести расплава (ПТР) по массе и по объёму (ПТРо) термопластов — Часть 1: Стандартный метод. Международная организация по стандартизации.
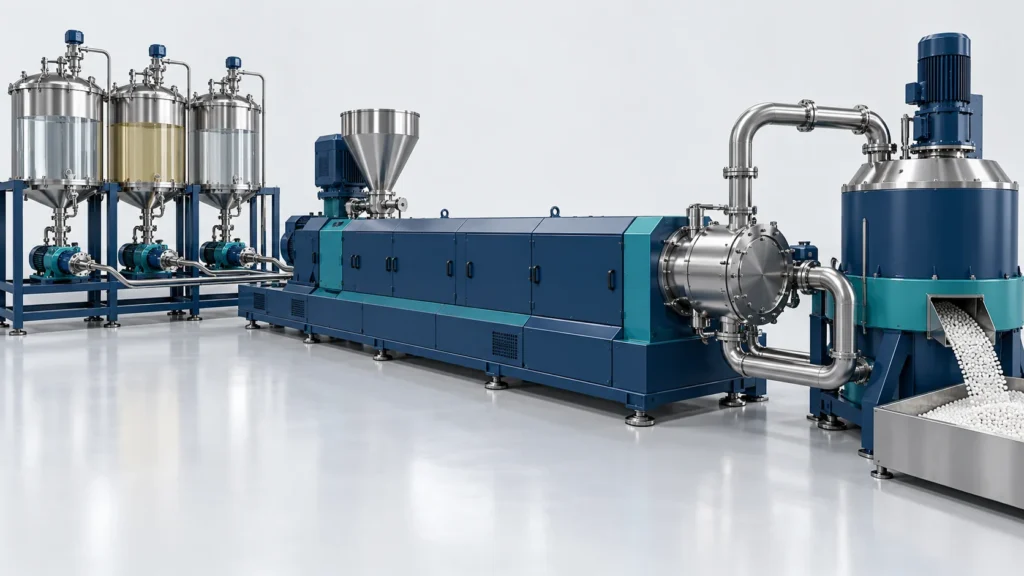
Профильная экструзия, реактивная экструзия ТПУ и пултрузия ПУ
Что такое экструзия профиля? При экструзии термопластичного профиля экструдер подаёт материал в головку, которая формирует непрерывный профиль, а расположенные далее узлы калибровки, охлаждения, тяги и резки обеспечивают сохранение его геометрии. Предоставьте поставщику линии для производства пластиковых профилей поперечное сечение, марку смолы, допустимую деформацию, качество поверхности и скорость линии, а затем измерьте охлаждённый профиль в согласованных условиях. См. обзор экструзии профилей от KraussMaffei для типовой последовательности станций.
Для полиуретанового оборудования определите, какой этап вам нужно приобрести. Решение Haifeng по реакционной экструзии и гранулированию TPU производит сырьё TPU. Его оборудование для инжекционной пултрузии PU предназначено для непрерывных профилей из армированных композитов. Формование термопласта в головке, реакция компонентов TPU и пултрузия волокнистого композита требуют различных производственных схем. Перед расчётом стоимости этих схем предоставьте форму материала, схему армирования волокном (если применимо), чертёж сечения и целевые механические свойства.





