

Esta guía abarca la conformación de pellets de poliuretano termoplástico (TPU) ya fabricados mediante fusión, moldeo por inyección o extrusión. La fabricación de resina de TPU es una ruta de producción química distinta que implica las materias primas seleccionadas, la dosificación y el proceso de reacción. El sistema de designación de las grados de moldeo y extrusión de TPU se describe en la norma ISO 16365-1 [1].
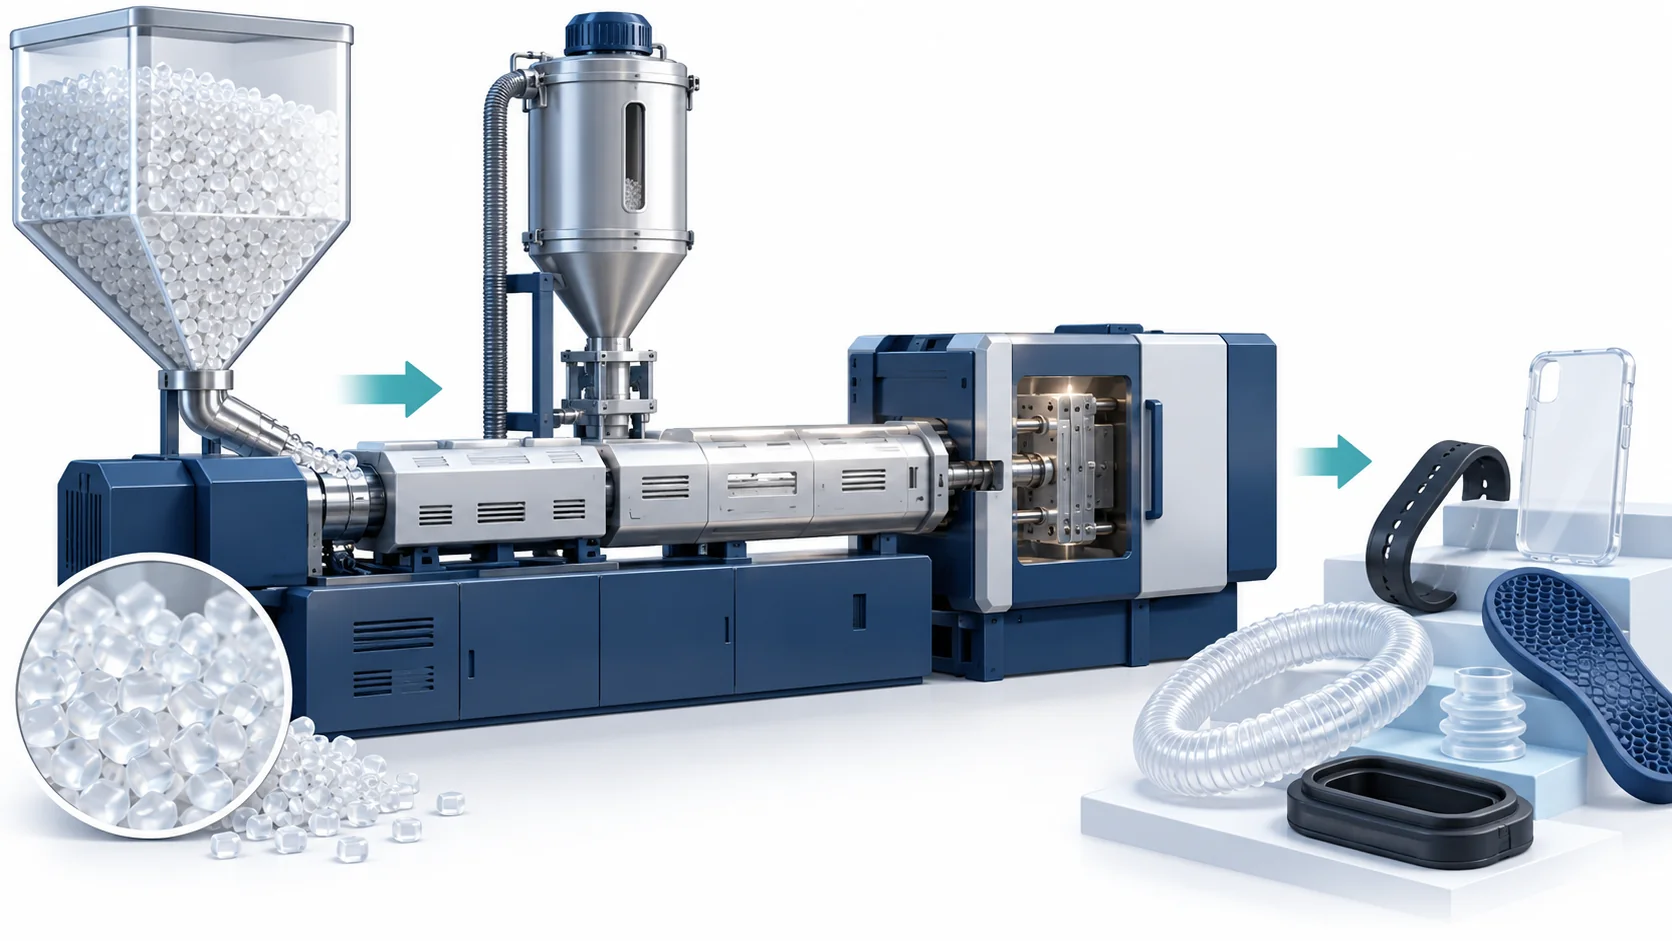
El procesamiento de pellets de TPU difiere de la colada de un material de poliuretano reactivo en una pieza acabada. Defina si el proyecto se refiere a la fabricación de resina, al procesamiento de pellets o a la producción de elastómero colado antes de comparar equipos.
Qué hace que el TPU sea un poliuretano y un termoplástico
Todos los poliuretanos contienen enlaces uretano formados cuando un grupo isocianato reacciona con un grupo hidroxilo. En el poliuretano colado, se deja que esas reacciones continúen dentro del molde hasta que la pieza se convierte en una red reticulada que ya no puede fundirse. El TPU se construye de otra manera.
El TPU es un copolímero de bloques segmentado lineal. Sus cadenas poliméricas contienen bloques duros y blandos alternados a lo largo de la misma cadena principal. Los bloques duros proceden de un diisocianato y un extensor de cadena diol de cadena corta, con mayor frecuencia butanodiol. Los bloques blandos proceden de un macroglicol de cadena larga, ya sea poliéster o poliéter. Como las cadenas resultantes son predominantemente lineales, el material acabado puede calentarse, ablandarse y conformarse de nuevo [1].
Ese único cambio en la arquitectura molecular explica casi todas las diferencias prácticas entre el TPU y el poliuretano termoestable. En el PU colado, la forma se crea mediante una reacción química que no puede invertirse. En el TPU, la forma se crea mediante un ciclo térmico que, dentro de límites razonables, puede repetirse.
Segmentos duros, segmentos blandos y por qué se separan
El segmento duro es la parte de la cadena de TPU que confiere al material rigidez, dureza y resistencia térmica. Es polar, rígido y capaz de formar fuertes enlaces de hidrógeno entre cadenas adyacentes. El segmento blando es más flexible y menos polar, lo que confiere al material su carácter elastomérico y su movilidad a baja temperatura.
Dado que los bloques duros y blandos son químicamente muy distintos, tienden a separarse en dominios. Los segmentos duros se agrupan en regiones vítreas o semicristalinas que actúan como reticulaciones físicas. Estos dominios duros funcionan como las reticulaciones covalentes de un poliuretano termoestable, pero son reversibles. A la temperatura de procesamiento en estado fundido, los dominios duros se ablandan o se dispersan. Cuando la pieza se enfría, los dominios se reforman y la resistencia mecánica reaparece.
La separación nunca es completa. Una forma útil de concebir el TPU es como un material cuyas propiedades cambian de forma continua con el contenido de segmento duro. Un mayor contenido de segmento duro desplaza el material hacia una mayor dureza, un mayor módulo y una mejor capacidad de carga, a la vez que reduce la recuperación elástica y la flexibilidad a baja temperatura. Un mayor contenido de segmento blando produce el efecto contrario. Ese es el principal ajuste que un formulador modifica al diseñar una grado para una suela de zapato, una cubierta de cable, un sello hidráulico o una correa de transmisión.
Cómo la estructura de segmentos determina las propiedades del TPU
La dureza suele ser la primera propiedad que se comprueba. El TPU se mide con durómetros Shore, normalmente Shore A o Shore D según la rigidez de la grado, siguiendo el método de ensayo de la norma ISO 868 [2]. Una misma pieza de TPU puede dar una lectura aceptable en una escala y resultar prácticamente inmedible en otra, por lo que especificar la escala correcta forma parte de la designación del material. La dureza ofrece un cribado rápido, pero por sí sola dice poco sobre la propagación del desgarro, la fatiga por flexión o el ataque químico.
El comportamiento a tracción se determina mediante métodos como la norma ISO 527-2 [3]. Muchas grados de TPU presentan un alargamiento elevado y una marcada región de endurecimiento por deformación, lo que los hace útiles en aplicaciones exigentes de películas, mangueras y correas. La curva tensión-deformación exacta depende en gran medida del contenido de segmento duro, la masa molecular y el historial de procesamiento. Una pieza que se secó deficientemente o que sufrió un cizallamiento excesivo en el cilindro no alcanzará la misma curva que una placa de laboratorio.
La resistencia química también depende del tipo de segmento blando. El TPU de poliéster suele ofrecer una mayor resistencia a aceites, combustibles y fluidos de corte, pero es más sensible a la hidrólisis en servicio en condiciones cálidas y húmedas. El TPU de poliéter generalmente resiste mejor la hidrólisis y el ataque microbiano, con mejor flexibilidad a baja temperatura, pero puede ceder algo de resistencia al aceite. La elección correcta es una decisión basada en el entorno de servicio, no una clasificación genérica de prestaciones.
La dureza es el ensayo de cribado más rápido, pero no constituye una especificación completa del material. Dureza Shore A frente a Shore D en poliuretano abarca cómo se corresponden Shore A y Shore D con la función de la pieza y por qué el mismo valor de dureza por sí solo no puede indicar si una pieza sobrevivirá a un impacto, a la fatiga por flexión o a la exposición química.
Grados de TPU: poliéster frente a poliéter
Las dos familias comunes de TPU se diferencian principalmente en la química del segmento blando. Un segmento blando de poliéster suele seleccionarse cuando la resistencia al aceite, la resistencia al combustible y la resistencia mecánica tienen alta prioridad. Un segmento blando de poliéter suele seleccionarse cuando la resistencia a la hidrólisis, la resistencia microbiana y la flexibilidad a baja temperatura dominan las condiciones de servicio.
| Condición de servicio | TPU de poliéster | TPU de poliéter |
|---|---|---|
| Servicio en condiciones cálidas y húmedas | Más propenso a la hidrólisis | Mejor resistencia |
| Aceites de corte y combustibles | Normalmente más fuerte | Buena, pero conviene verificar |
| Impacto a baja temperatura | Buena | A menudo mejor |
| Inmersión prolongada en agua | Menor sin medidas compensatorias | Más fuerte |
Esta tabla es un punto de partida, no una especificación final. El contenido de plastificante, el paquete de estabilizantes, el peso molecular y el diseño de la pieza modifican la comparación. Cuando la escasez de datos publicados se convierte en un problema, la medida práctica es ensayar ambas familias frente al fluido de servicio real a la temperatura de servicio real.
Procesamiento del TPU: moldeo por inyección y extrusión
El TPU es higroscópico. Las calidades de poliéster, en particular, pueden absorber suficiente humedad para hidrolizarse a la temperatura de fusión, lo que produce defectos superficiales, una reducción del peso molecular y líneas de soldadura débiles. El secado antes del moldeo no es una formalidad; el nivel de humedad requerido depende de la calidad, la dureza y los requisitos estéticos o mecánicos posteriores.
El procesamiento en estado fundido requiere una temperatura suficientemente alta para alterar los dominios duros, pero suficientemente baja para evitar la degradación térmica. El historial de cizallamiento importa tanto como la temperatura del cilindro. Un husillo de alto cizallamiento con una contrapresión excesiva puede someter el fundido a un esfuerzo excesivo y reducir las propiedades mecánicas, mientras que una plastificación insuficiente puede dejar los segmentos duros y blandos mal homogeneizados. La guía práctica consiste en evaluar el flujo con un método como ISO 1133-1 [4], pero después verificar el comportamiento real del proceso, porque el TPU no fluye como una poliolefina simple.
El moldeo por inyección exige prestar atención al tamaño de inyección, al colchón y a la presión de mantenimiento. El TPU se comprime bajo presión y su densidad cambia entre el estado fundido y el sólido, por lo que un cálculo de inyección basado en un material no relacionado a menudo será erróneo en la dirección equivocada.
Para el moldeo por inyección de TPU, calcule la necesidad de la pieza, la mazarota y los canales de alimentación, y verifique la capacidad de inyección útil y los ajustes de proceso de la máquina seleccionada. Un cálculo de dosificación de PU reactivo no define directamente el colchón del husillo ni la capacidad de inyección de fundido del TPU.
TPU frente a poliuretano colado: una decisión de proceso
El TPU y el poliuretano colado pueden coincidir en dureza e incluso en algunos nombres de aplicaciones, pero no son rutas de proceso intercambiables.
Una línea típica de elastómero colado dosifica un prepolímero y un endurecedor, mezcla los flujos líquidos, llena el utillaje y sigue el programa de curado aprobado. A menudo se elige para rodillos, ruedas, cribas de minería y componentes ferroviarios. El moldeo de gránulos de TPU utiliza una ruta de fusión y enfriamiento. Compare ambas opciones con la geometría de la pieza, el volumen, el utillaje, las necesidades de enfriamiento o curado y el rendimiento validado del material.
El TPU es más ventajoso cuando el volumen anual es alto, las paredes son relativamente delgadas y la pieza debe producirse rápidamente con un postcurado mínimo. Su capacidad de ser remolido y reprocesado dentro de ciertos límites también favorece la economía del proceso. La decisión debe tomarse en función de la geometría de la pieza, el volumen de producción, el tiempo de curado, la dureza y el entorno de uso final.
Si la pieza es un rodillo grande, la palabra poliuretano puede ocultar dos cadenas de suministro completamente diferentes. Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado abarca las etapas de colada, curado y desmoldeo que hay detrás de la alternativa termoestable y por qué esas etapas cambian el costo a bajo volumen.
Una secuencia práctica de selección
Antes de decidir el material definitivo, siga este orden en lugar de partir de un valor de dureza de la ficha técnica:
- Defina la función de la pieza, no solo su nombre.
- Identifique el modo de falla dominante: abrasión, crecimiento de grietas por corte, hidrólisis, deformación permanente por compresión, fatiga o impacto.
- Indique la temperatura real de servicio y el fluido de contacto.
- Estime el volumen anual y el espesor de pared máximo.
- Decida si el proceso puede admitir utillaje para TPU o si el PU colado se ajusta mejor a una producción de bajo volumen y secciones gruesas.
- Pruebe el material preseleccionado con un historial térmico similar al de producción, no solo como probeta moldeada.
Esta secuencia es deliberadamente poco glamorosa. Detecta a tiempo la mayoría de las malas decisiones y evita el error habitual de elegir una calidad porque la ficha técnica parece impresionante en condiciones de ensayo que la pieza nunca verá.
Verificación de la realidad del proceso: Si está comparando TPU y poliuretano colado para la misma pieza, no tome la decisión solo por la dureza. Envíe el rango de Shore objetivo, la temperatura de uso final, la exposición a medios y el volumen anual a info@chinahaifeng.com o por WhatsApp +86 13566296633. Indique si su inquietud es de proceso, material o utillaje, y la respuesta llegará en términos claros de proceso.
¿Necesita una verificación cruzada de especificaciones?
Haifeng Polyurethane Machinery lleva 40 años trabajando en el lado del proceso de la producción de poliuretano, desde líneas de espumado y colada a alta presión hasta sistemas de dosificación de precisión. Ese trabajo implica cada semana las distinciones prácticas entre el poliuretano termoplástico y el termoestable.
Si está montando una línea en torno al poliuretano colado, evaluando TPU o decidiéndose entre ambos, envíe el plano de la pieza y la cantidad anual a info@chinahaifeng.com o por WhatsApp +86 13566296633. El objetivo no es venderle una máquina en el primer mensaje, sino definir los cinco o seis parámetros de proceso que determinan si un termoplástico o un termoestable colado es la ruta de menor riesgo.
Preguntas frecuentes sobre el TPU
¿Es el TPU lo mismo que el poliuretano colado?
No. Este artículo trata de los gránulos de TPU que se funden y se conforman. La producción típica de elastómero colado mezcla corrientes líquidas reactivas y sigue un programa de curado. La síntesis de la resina de TPU es otra etapa; estos alcances de equipos no deben considerarse intercambiables.
¿Se puede reprocesar el TPU como otros termoplásticos?
Dentro de límites prácticos, sí. El TPU puede remolerse y reprocesarse, pero el historial térmico repetido daña el polímero. La dureza, el peso molecular y las propiedades mecánicas pueden desviarse tras ciclos repetidos, por lo que la proporción de material recuperado y el historial térmico deben controlarse como en cualquier termoplástico de ingeniería.
¿Qué es mejor, el TPU de poliéster o el de poliéter para condiciones húmedas?
El TPU poliéter suele preferirse para servicio en condiciones calurosas, húmedas o de mojado continuo. El TPU poliéster suele ser más resistente en aceites y combustibles, pero más susceptible a la hidrólisis. La respuesta depende del fluido específico, la temperatura y la duración de la exposición.
¿Qué rangos de dureza son habituales en el TPU?
Las calidades de TPU abarcan un amplio intervalo de durómetros, desde materiales blandos tipo elastómero medidos en escala Shore A hasta materiales rígidos medidos en escala Shore D. La escala y el valor objetivo correctos deben derivarse de la función de la pieza, no de un único número preferido.
¿Por qué las piezas de TPU necesitan secarse antes del moldeo?
El TPU absorbe suficiente humedad como para hidrolizarse a la temperatura de fusión, especialmente las calidades de poliéster. La resina húmeda puede causar defectos superficiales, líneas de unión débiles y propiedades mecánicas reducidas, por lo que el secado es un requisito del proceso, no un paso opcional.
Referencias
BASF Elastollan processing recommendations: las indicaciones de secado y procesamiento son específicas de cada calidad.
[2] ISO 868:2003, Plásticos y ebonita — Determinación de la dureza por indentación mediante un durómetro (dureza Shore). Organización Internacional de Normalización.
[3] ISO 527-2:2012, Plásticos — Determinación de las propiedades en tracción — Parte 2: Condiciones de ensayo para plásticos de moldeo y extrusión. Organización Internacional de Normalización.
[4] ISO 1133-1:2022, Plásticos — Determinación del índice de fluidez másico en fusión (MFR) y del índice de fluidez volumétrico en fusión (MVR) de termoplásticos — Parte 1: Método normalizado. Organización Internacional de Normalización.
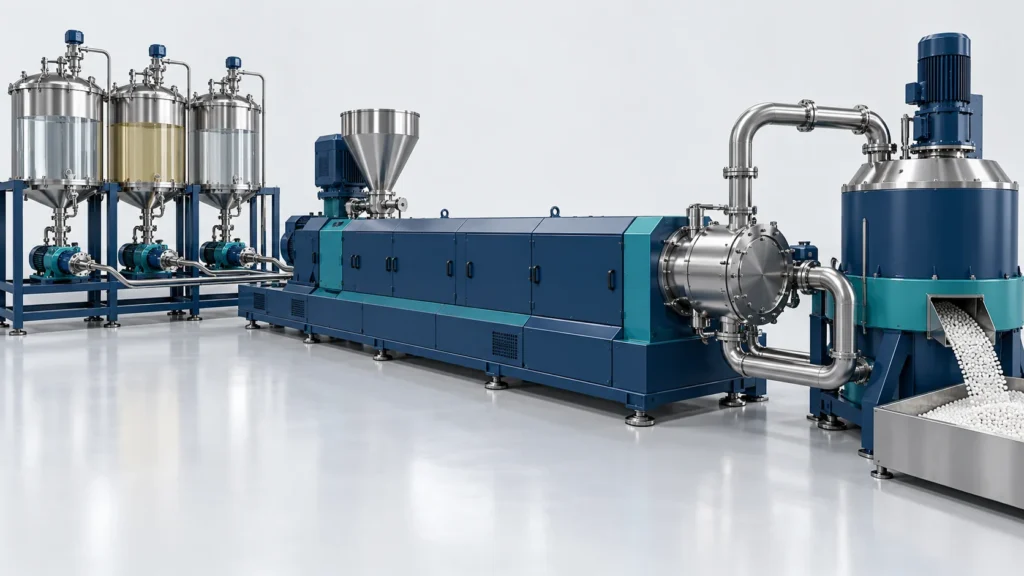
Extrusión de perfiles, extrusión reactiva de TPU y pultrusión de PU
¿Qué es la extrusión de perfiles? En la extrusión de perfiles termoplásticos, una extrusora alimenta una boquilla que da forma a un perfil continuo, y la calibración, refrigeración, tracción y corte posteriores mantienen su geometría. Proporcione al licitante de una línea de producción de perfiles plásticos la sección transversal, la calidad de resina, la distorsión admisible, el acabado superficial y la velocidad de línea; después mida el perfil enfriado en las condiciones acordadas. Véase la descripción general de la extrusión de perfiles de KraussMaffei para conocer la secuencia típica de estaciones.
Para equipos de poliuretano, identifique qué etapa necesita comprar. La solución de extrusión reactiva y peletizado de TPU de Haifeng produce materia prima de TPU. Su equipo de pultrusión por inyección de PU está destinado a perfiles compuestos reforzados continuos. El conformado de un termoplástico en boquilla, la reacción de ingredientes de TPU y la pultrusión de un compuesto de fibras utilizan configuraciones de producción distintas. Proporcione la forma del material, la arquitectura de fibras si corresponde, el plano de la sección y las propiedades mecánicas objetivo antes de valorar estas configuraciones.





