

В производстве пенополиуретана качество пенопласта зависит от стабильного дозирования, условий реакции и способа формования изделия. При выборе оборудования определите, где линия может измерять и регистрировать эти условия и как завод свяжет измерения с готовыми изделиями. Записи о качестве становятся полезнее, когда оператор может установить, какой залив, интервал времени или участок блока стал причиной дефекта.
Как производят пенополиуретан в масштабе линии
Подготовьте компоненты, отмерьте и смешайте их, а затем подайте реакционную смесь в форму, полость или на движущуюся поверхность. Газ расширяется по мере формирования полимерной сетки. Затем участок выдерживается или кондиционируется перед контролем и переработкой. Формовочное производство следует циклам заливки и работы оснастки. Непрерывное производство блочного пенопласта отслеживается вдоль конвейера по времени или положению. Обзор блочного пенопласта от Cannon иллюстрирует типовые конфигурации непрерывного и периодического производства блоков. Руководство Haifeng по профилю реакции описывает соответствующие стадии подъёма и схватывания.
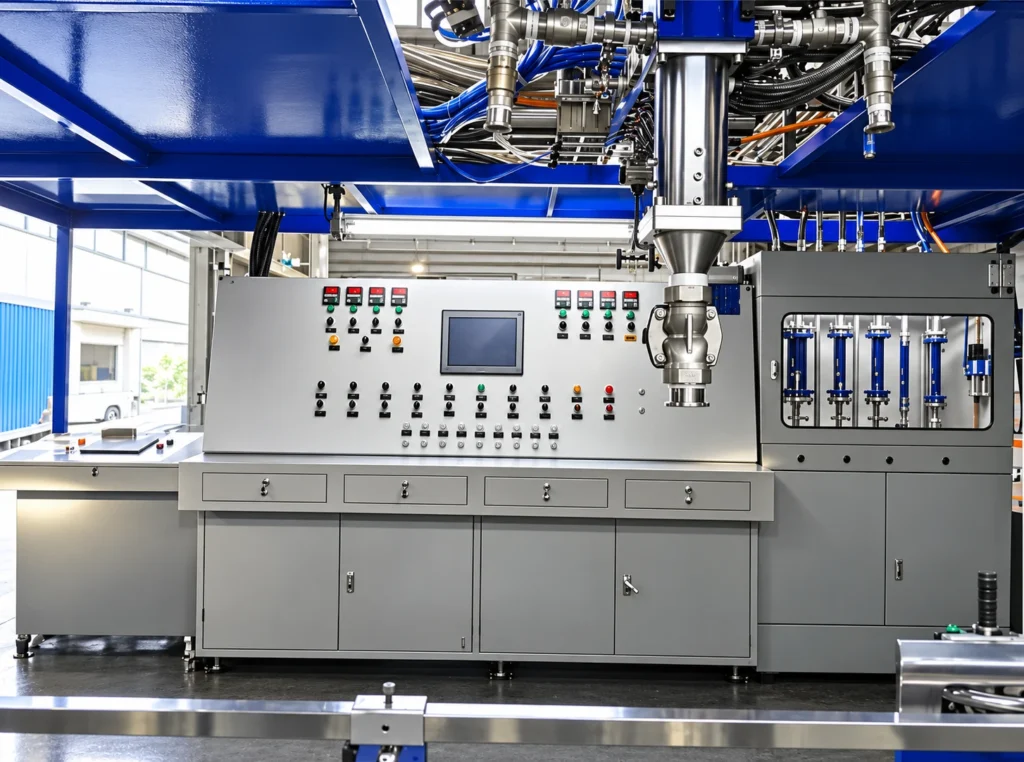
Определите, что могут подтвердить датчики пооперационного контроля качества
| Точка | Технологический сигнал | Подтверждение готовой продукции |
|---|---|---|
| Подача компонента | Партия, температура и сигнализация о дозировании или подаче | Подтвердите партию и условия для каждого подозрительного прогона. |
| Дозирование | Зарегистрированное соотношение, расход или масса отливки и давление в головке | Сравните с калиброванными гравиметрическими проверками и принятыми образцами. |
| Формование | Положение инструмента, температура формы или скорость ленты и распределение материала | Проверьте согласованные зоны на заполнение, размеры и массу или плотность. |
| Выпуск | Время, версия рецептуры и идентификатор образца | Запишите условие при испытании, результат согласованного испытания свойств и решение о статусе. |
Выбирайте пределы на основе валидированных данных. Тренд давления может помочь выявить нарушение подачи или смешивания, но для подтверждения плотности пены требуется надлежащим образом отобранное измерение. В непрерывном потоке (stock) отметьте положение на момент сбоя и согласуйте порядок карантина затронутого участка до его переработки. Используйте руководство по выбору дозирующего насоса и руководство по измерению соотношения смешивания A/B чтобы определить, что действительно можно проверить.
Сравните себестоимость принятого пенопласта
Для производства пенополиуретана на заказ указывайте общий расход материалов, прямой труд, наладку и потери материала за смену. Делите на выпущенные детали или полезную массу пены по согласованным критериям. Если за смену произведено 1 000 формованных деталей и выпущено 930, для стоимости на принятую деталь используйте 930. Учитывайте доработку отдельно и измеряйте обращение или хранение там, где они определяют выпуск.
Постройте испытание вокруг минимальных и максимальных размеров отливки или блока, штатных остановок и одного изменения рецептуры. Решите, кто отбирает образцы, какие данные передаются и как оператор идентифицирует подозрительную партию. См. линию непрерывного производства пеноблоков и проект производства блочной пены (slabstock) в Бразилии для определения состава оборудования.





