
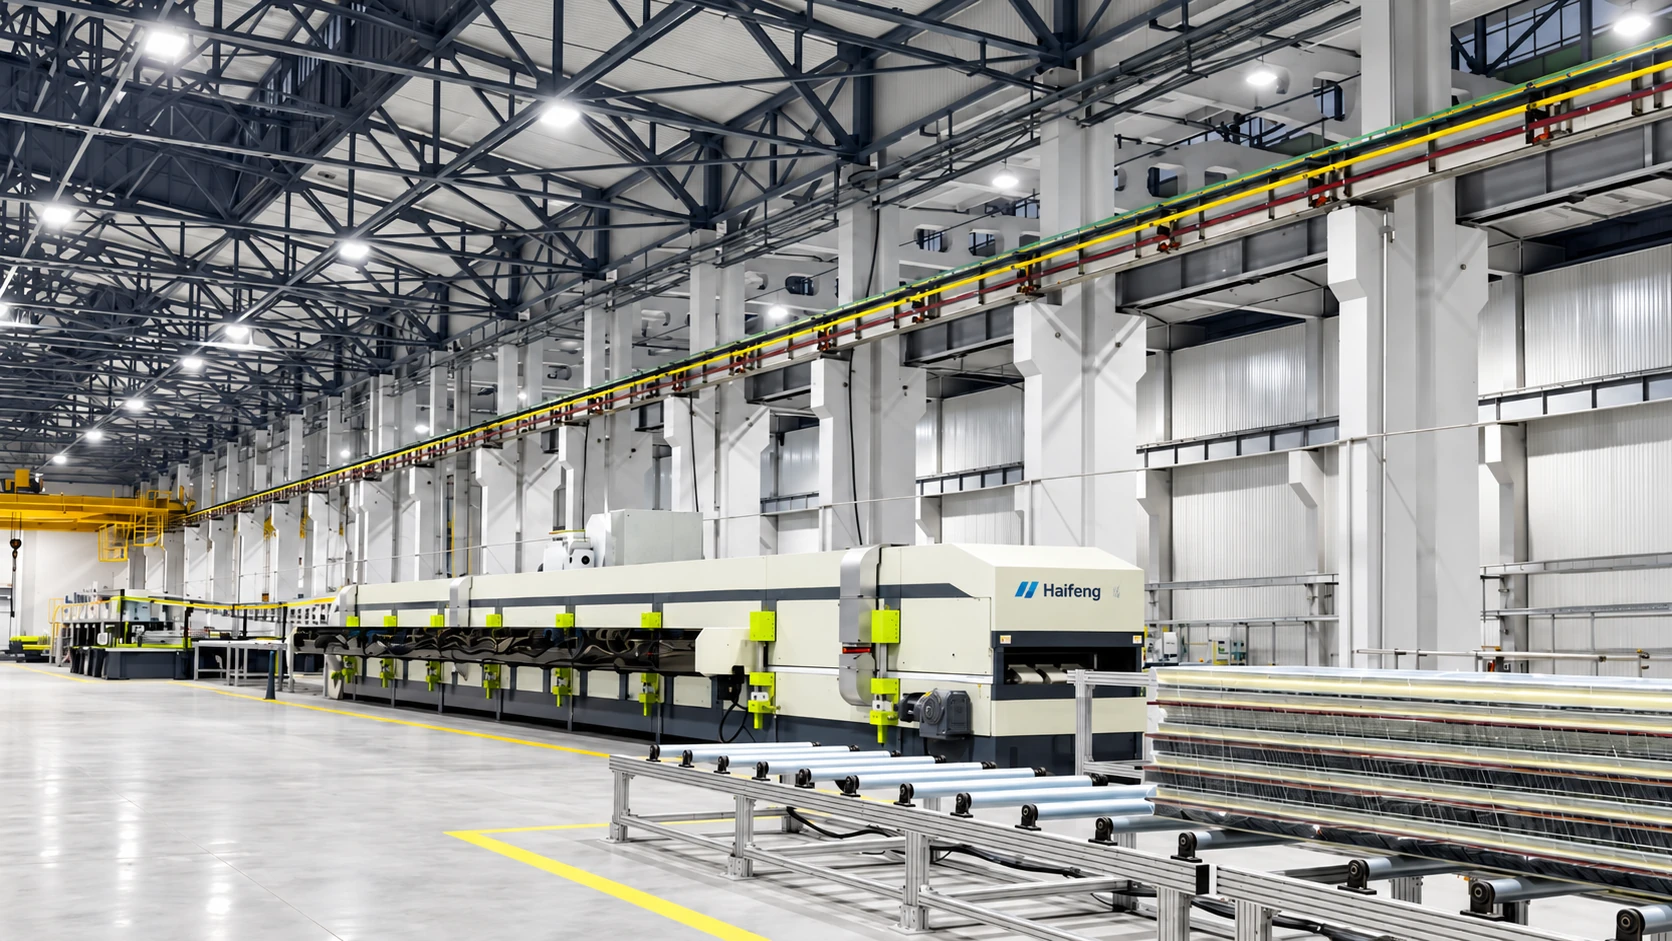
Решение для производства сэндвич-панелей для промышленных зданий
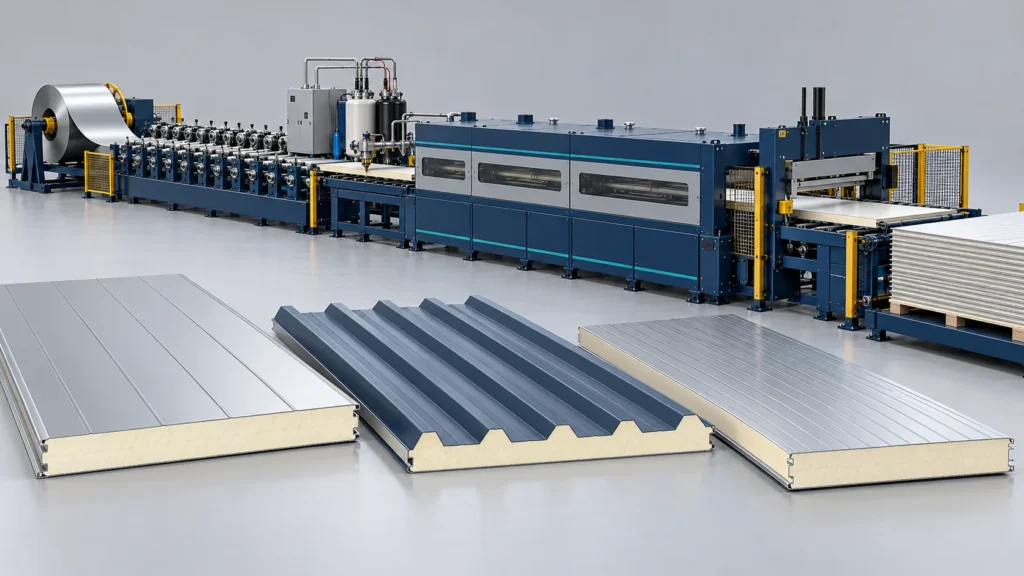
Непрерывное производство кровельных и стеновых панелей с металлической облицовкой на основе PU/PIR, включающее профилирование рулонов, дозирование пяти компонентов, отверждение в двухленточном прессе и согласованную отделку.
Непрерывное производство кровельных и стеновых панелей PU/PIR
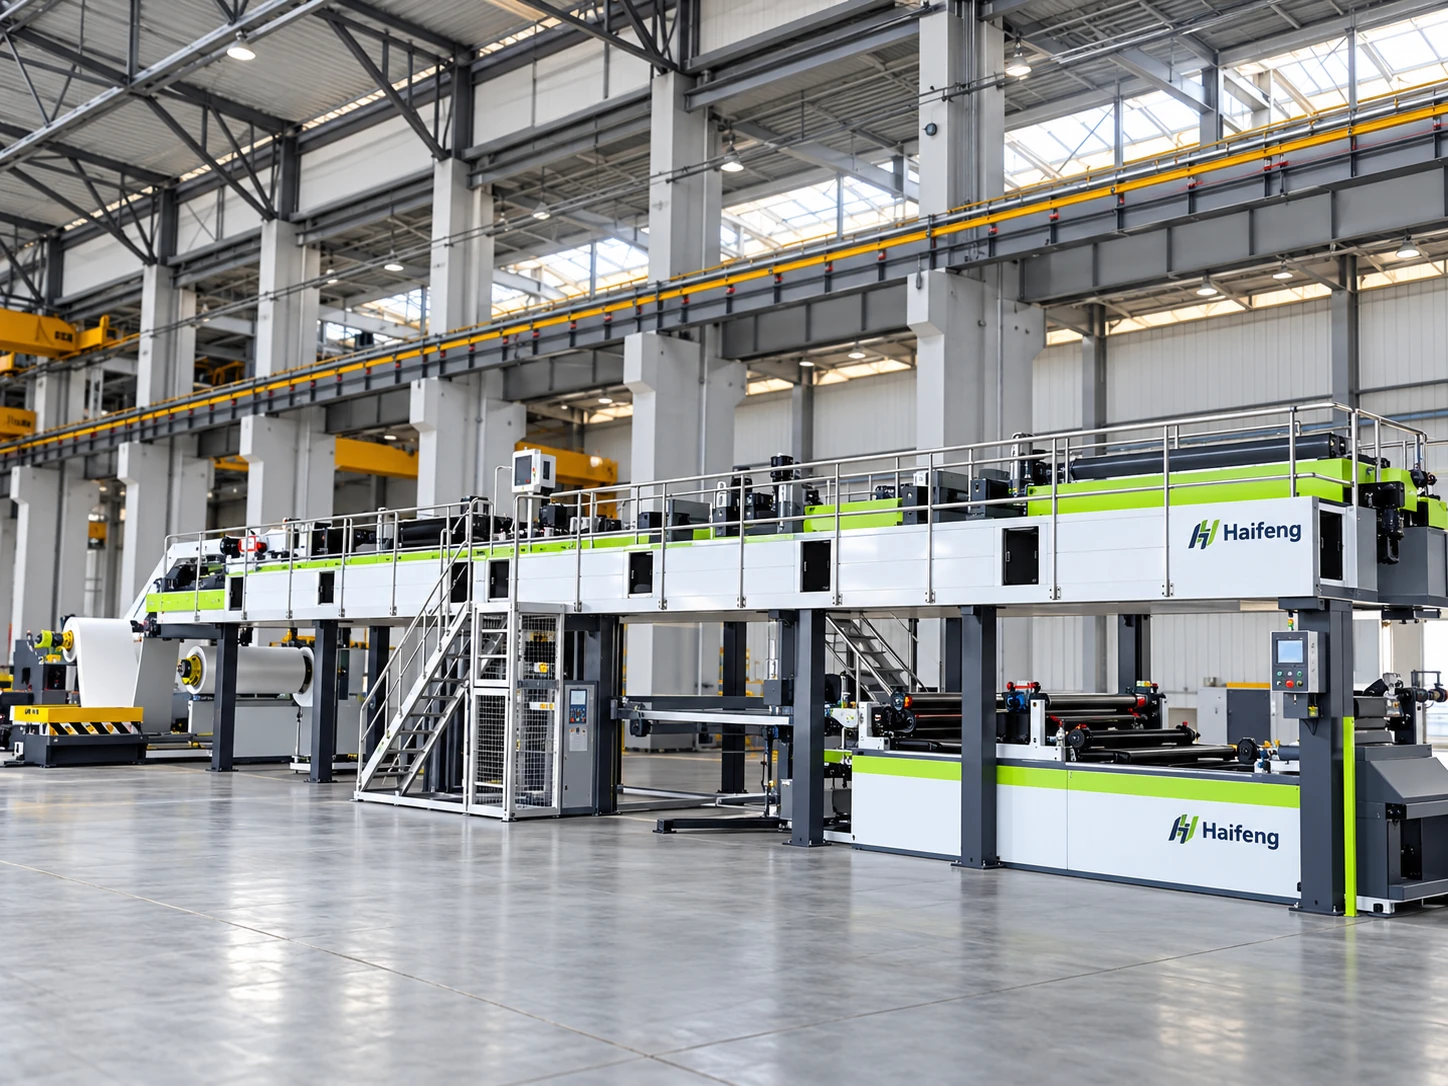
Это решение объединяет подготовку металлической облицовки, кондиционирование материалов, многокомпонентное дозирование полиуретана и непрерывное отверждение в двухленточном прессе для кровельных, стеновых и скрытокрепёжных панелей. Поставляемая эталонная линия длиной 24 м рассчитана на скорость производства 3–9 м/мин, при этом итоговая производительность определяется геометрией панели, рецептурой и временем отверждения.
Подготовка облицовки и профиля
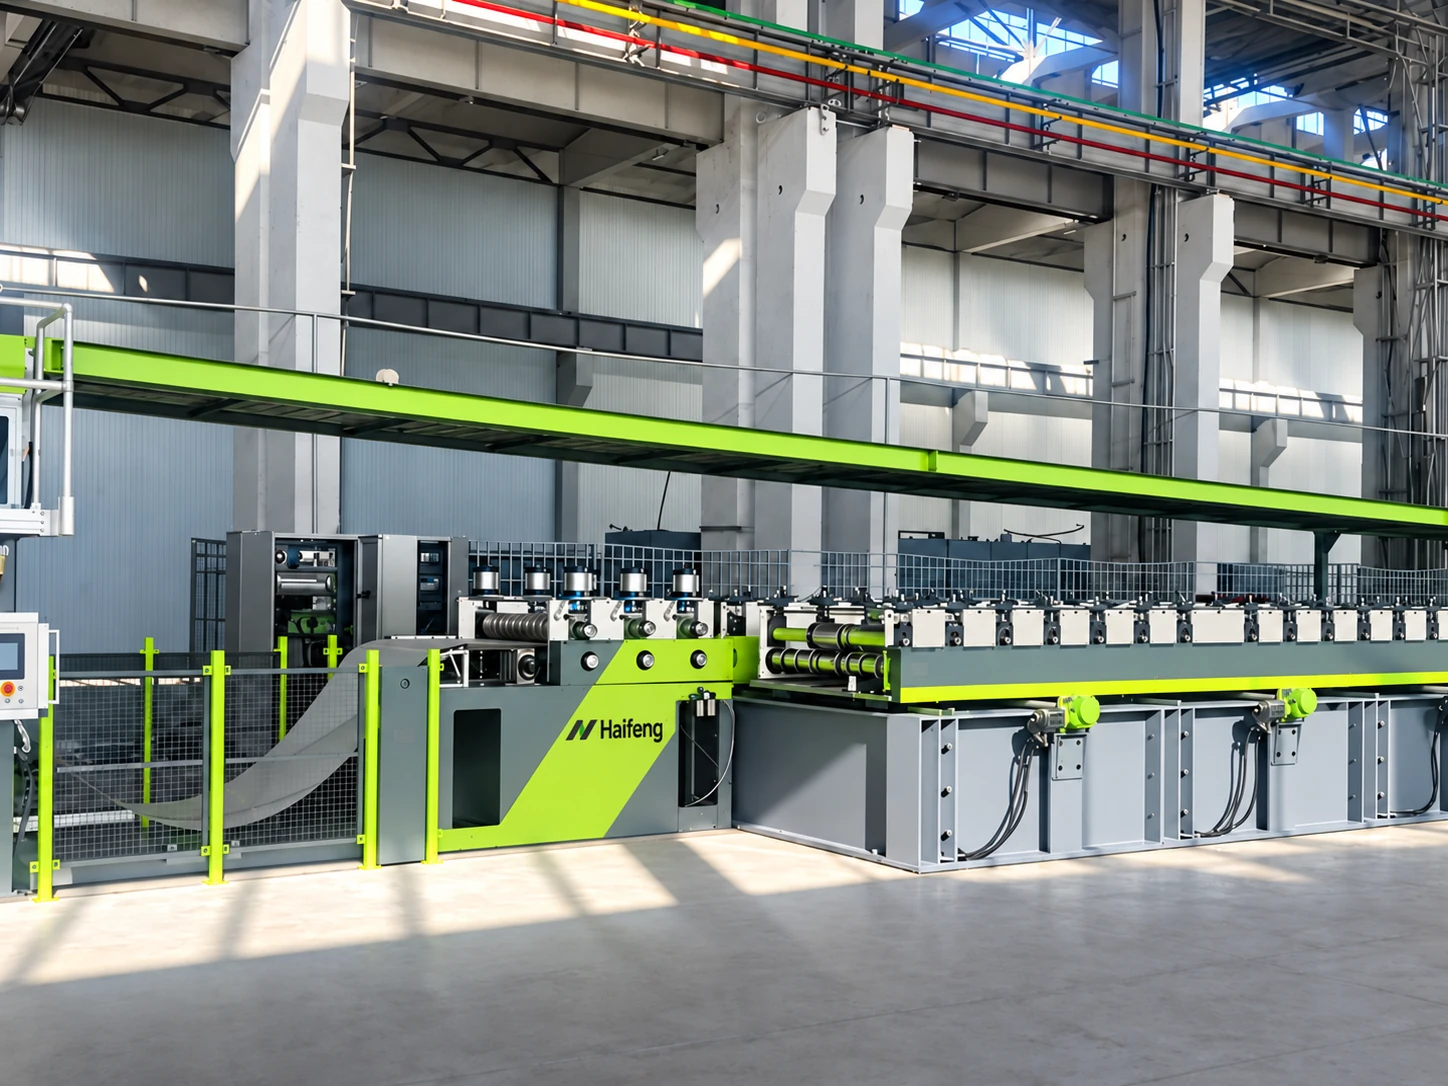
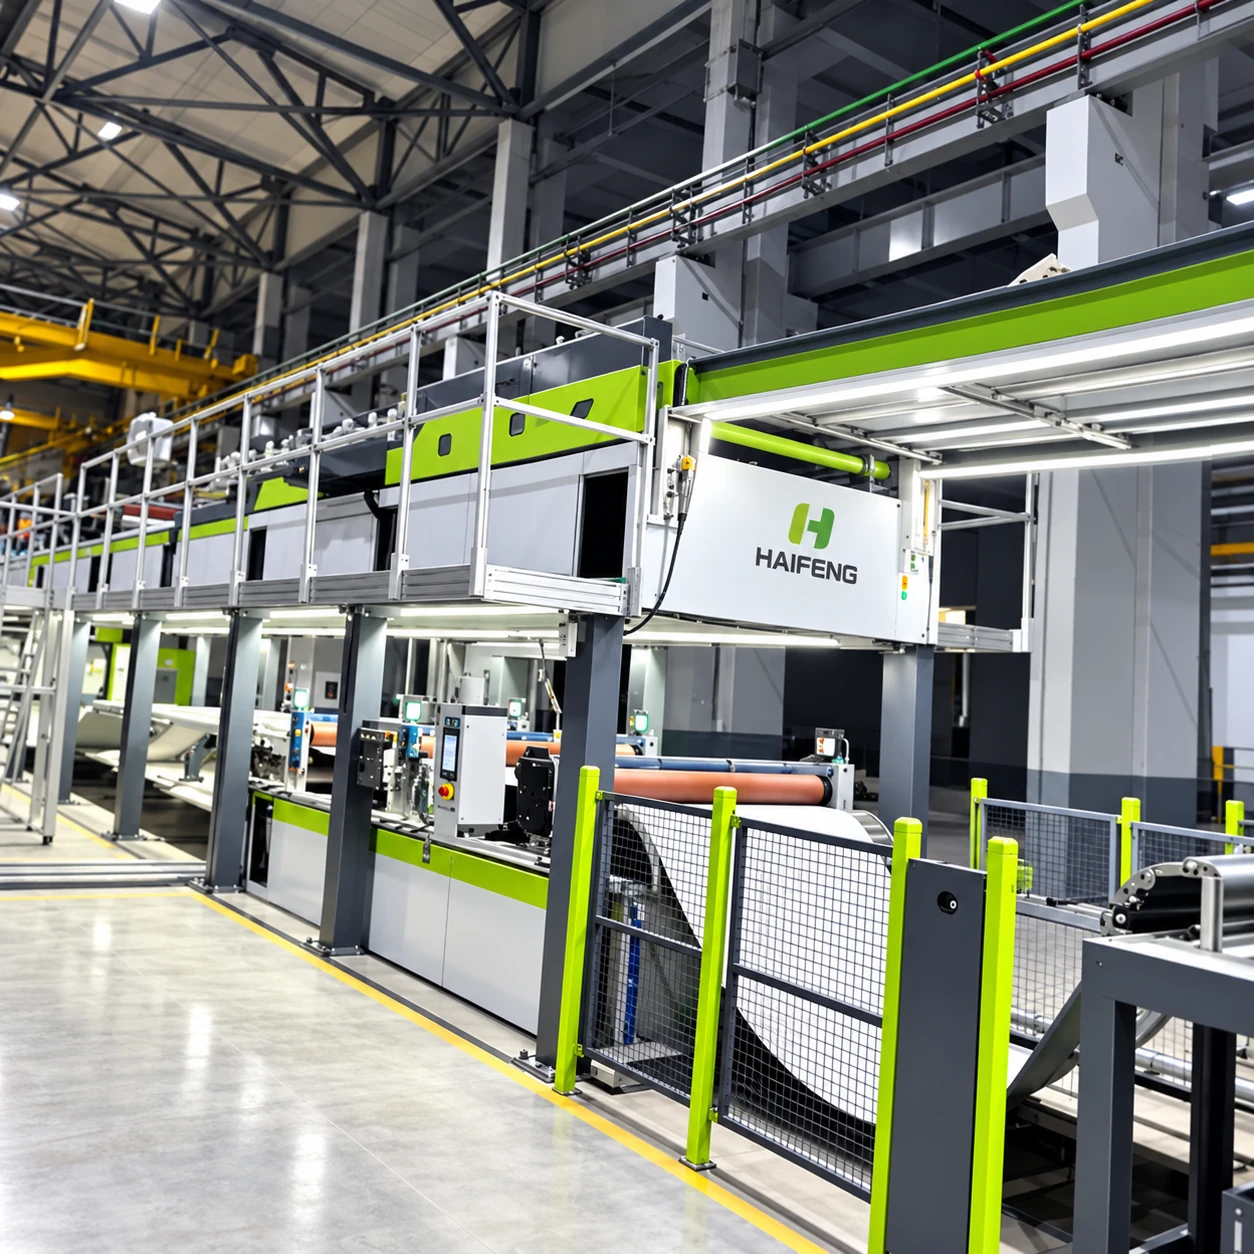
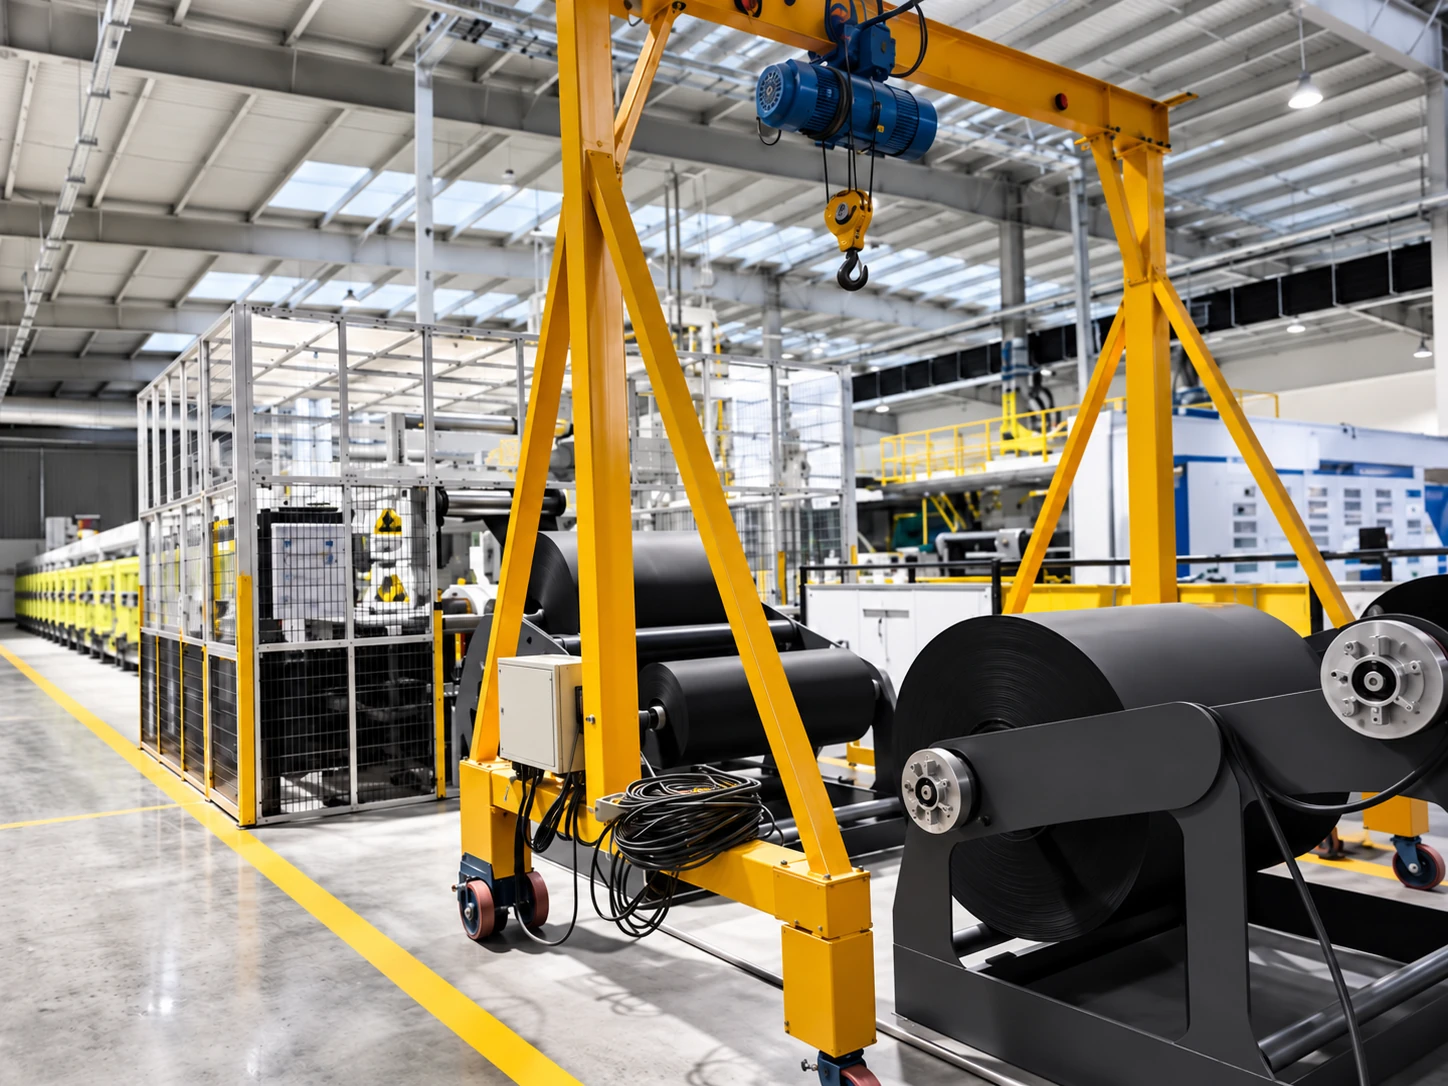
Верхний и нижний рулоны проходят контролируемую подачу, нанесение плёнки при необходимости, подготовку поверхности и выбранные станции профилирования.
Дозирование под назначение панели
Основные компоненты и добавки настраиваются под выбранную рецептуру PU/PIR. Требуемый массовый расход рассчитывается исходя из плотности пены, толщины сердечника, ширины панели и скорости линии.
Сравнение смежных производственных маршрутов
Определите профили кровельных, стеновых и скрытокрепёжных панелей до выбора бокового инструмента и формовки рулона. Отличайте выбранную рабочую скорость от механических возможностей, а контуры компонентов, рецептуру сердечника и длину отверждения подбирайте под фактическое назначение панели.
Поэтапный процесс непрерывного производства сэндвич-панелей
Согласованный эталонный процесс — от облицовочных рулонов и подготовленных компонентов до отверждённых, нарезанных и упакованных панелей.
Подача и профилирование рулона
Загрузите рулоны, подайте и соедините листы, при необходимости нанесите защитную пленку и отформовайте профили для кровли или стен. Для облицовочного материала выбираются способы создания шероховатости поверхности и коронной обработки.
Предварительный нагрев листа
Предварительно нагрейте облицовочные слои и подготовьте компонентные материалы для выбранного рецепта пеноматериала. Режим нагрева и уставки согласуются с рецептурой.
Пятикомпонентное дозирование
Дозируйте полиол, MDI, катализаторы и вспенивающий агент через независимо настроенные контуры. Стационарная или перемещающаяся головка распределяет материал на нижний облицовочный слой.
Технические характеристики
Приведенные ниже значения описывают поставляемую эталонную конфигурацию PU/PIR длиной 24 м. Перед выбором оборудования различают механические ограничения, рабочую скорость, оснастку и производительность дозирования.
| Параметр | Справочная конфигурация | Примечания к выбору |
|---|---|---|
| Типы панелей | Профили для кровли, стен и стен со скрытым креплением | Итоговая геометрия согласно утвержденному чертежу профиля |
| Сердечник и плотность | PU/PIR; эталонная плотность сердечника 35–45 кг/м³ | Плотность зависит от рецептуры и условий процесса |
| Стальные/нержавеющие облицовки | 0,3–0,8 мм | Плоскостность поверхности и спецификация рулона согласуются до проектирования форм |
| Алюминиевые облицовки | 0,5–1,0 мм | Выбирается с требуемым профилем и обработкой поверхности |
| Предлагаемый диапазон панелей | Толщина 50–200 мм; длина до 15 000 мм | Указанные боковые формы для кровли/стен охватывают 50–150 мм; другая оснастка требует проверки |
| Скорость производственной линии | Справочный рабочий диапазон 3–9 м/мин | Максимальная механическая скорость ленты — отдельная величина, а не производственная характеристика отверждённой панели |
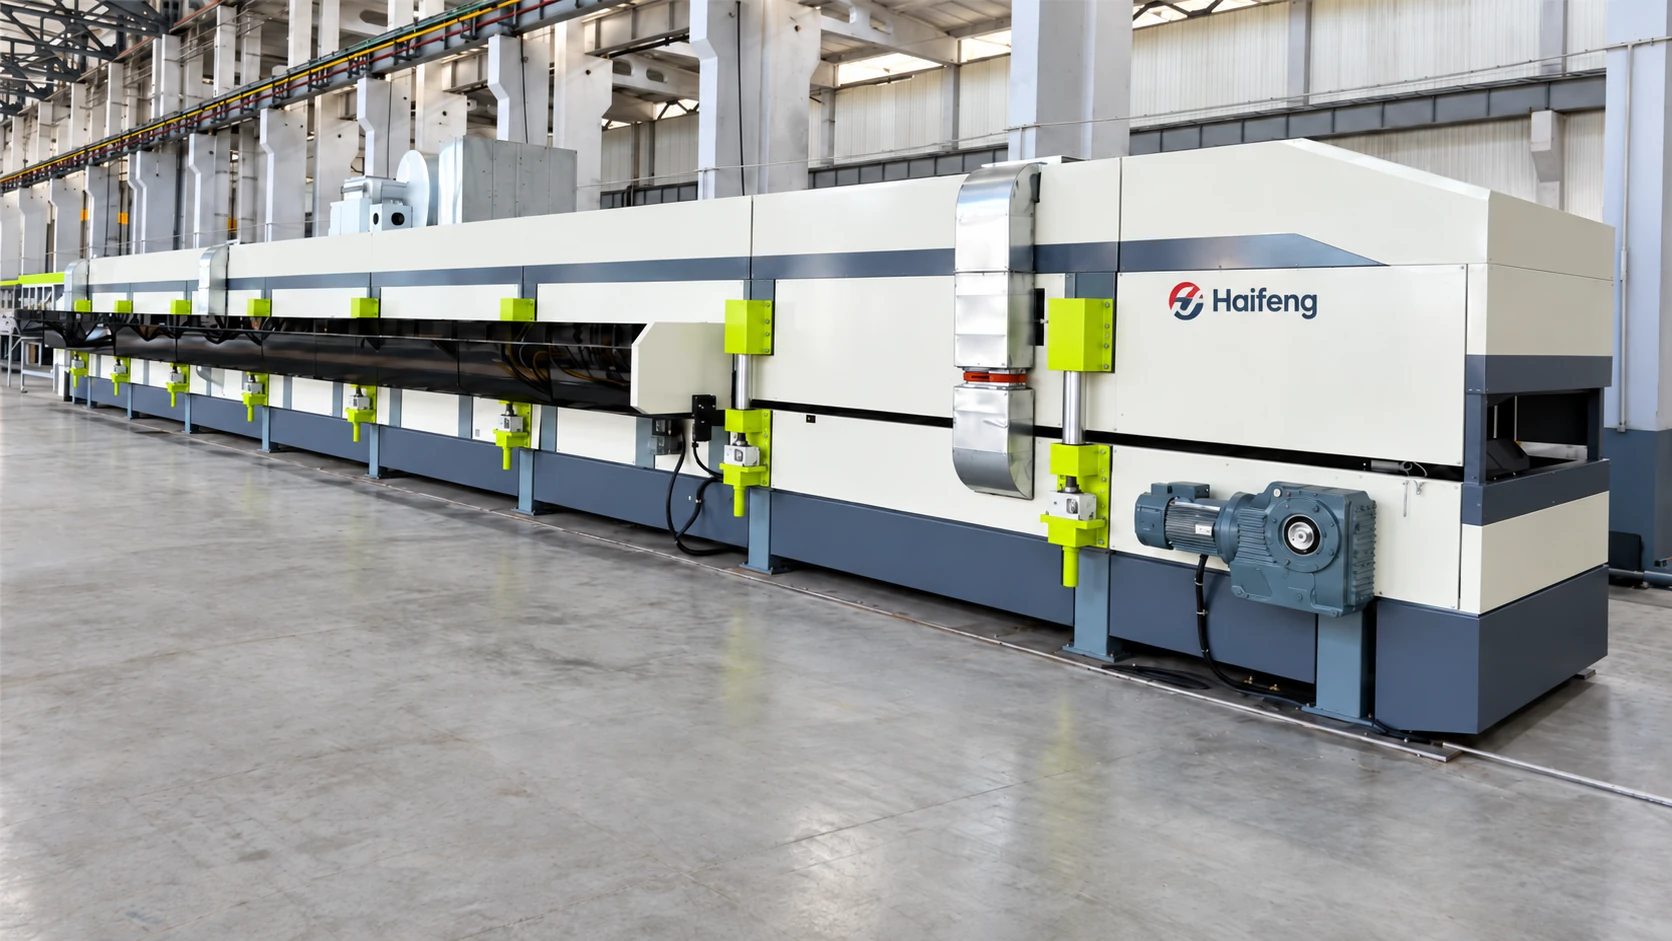
| Двухленточный ламинатор | Эффективная длина пути 24 м; эффективная ширина цепных плит 1 200 мм | Конечная ширина панели — по чертежам |
| Нагрев ламинатора | 150 кВт; заявленная максимальная температура цепных плит 80 °C | Рабочая температура по рецепту согласуется отдельно |
| Загрузка рулона | До 10 т; внутренние диаметры рулонов 508/610 мм | Максимальная ширина загрузки 1 300 мм |
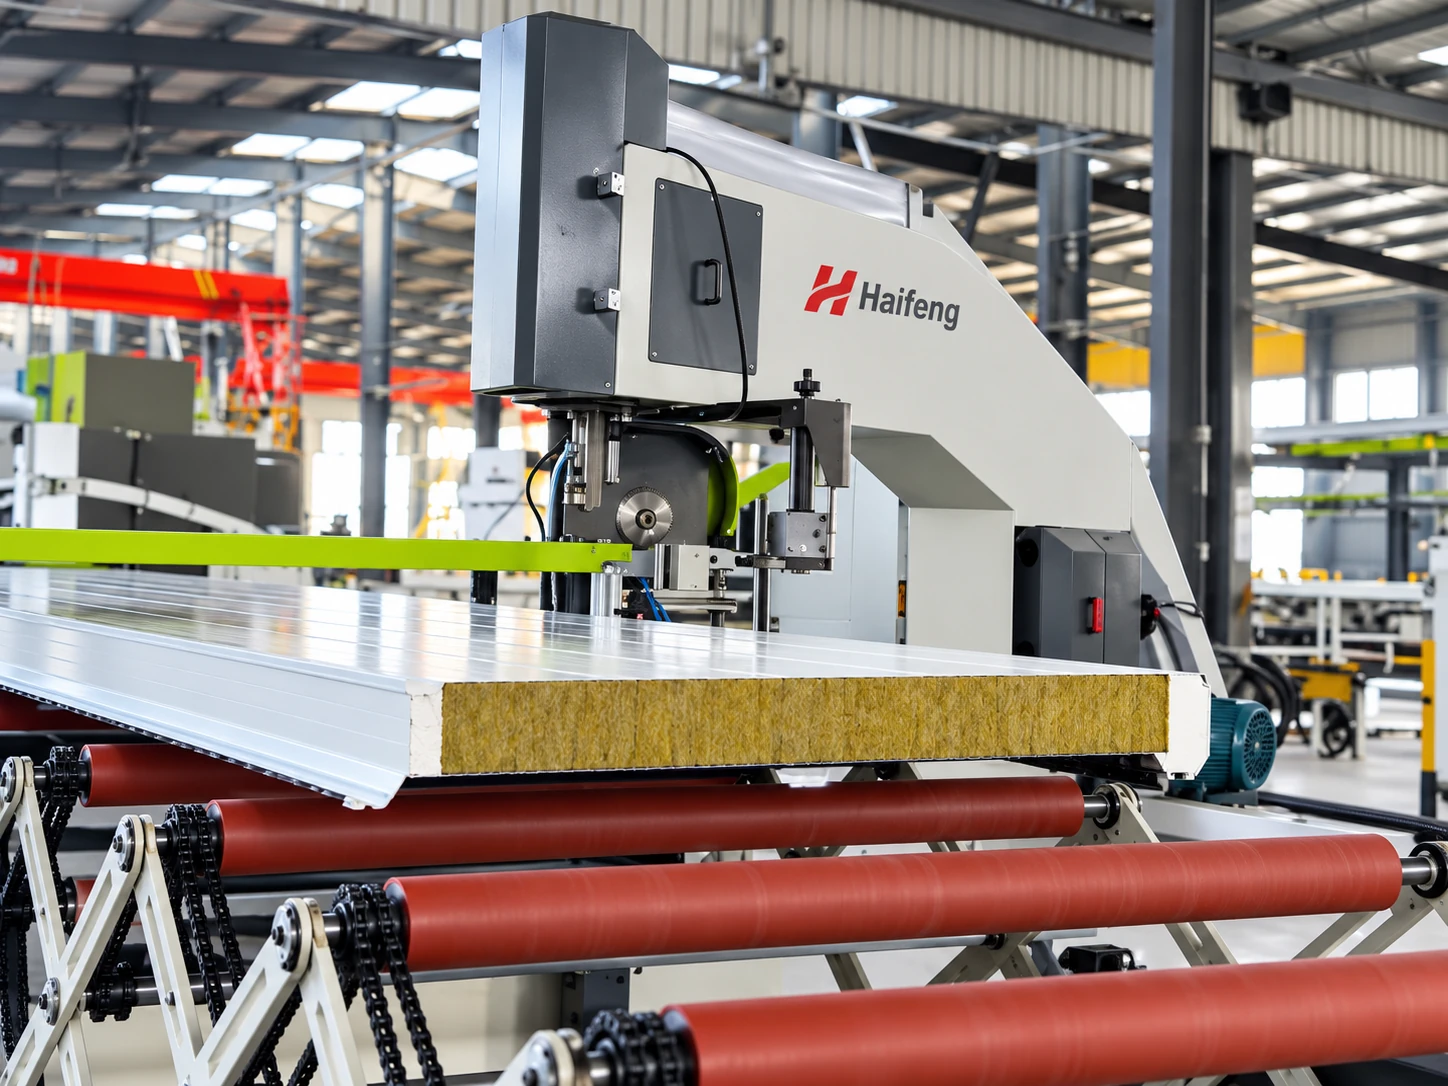
| Резка с отслеживанием | Ленточная пила на ходу со срезкой перекрытия, очисткой и пылеудалением | Минимальная длина реза 1,8 м при 7 м/мин — указанное справочное условие |
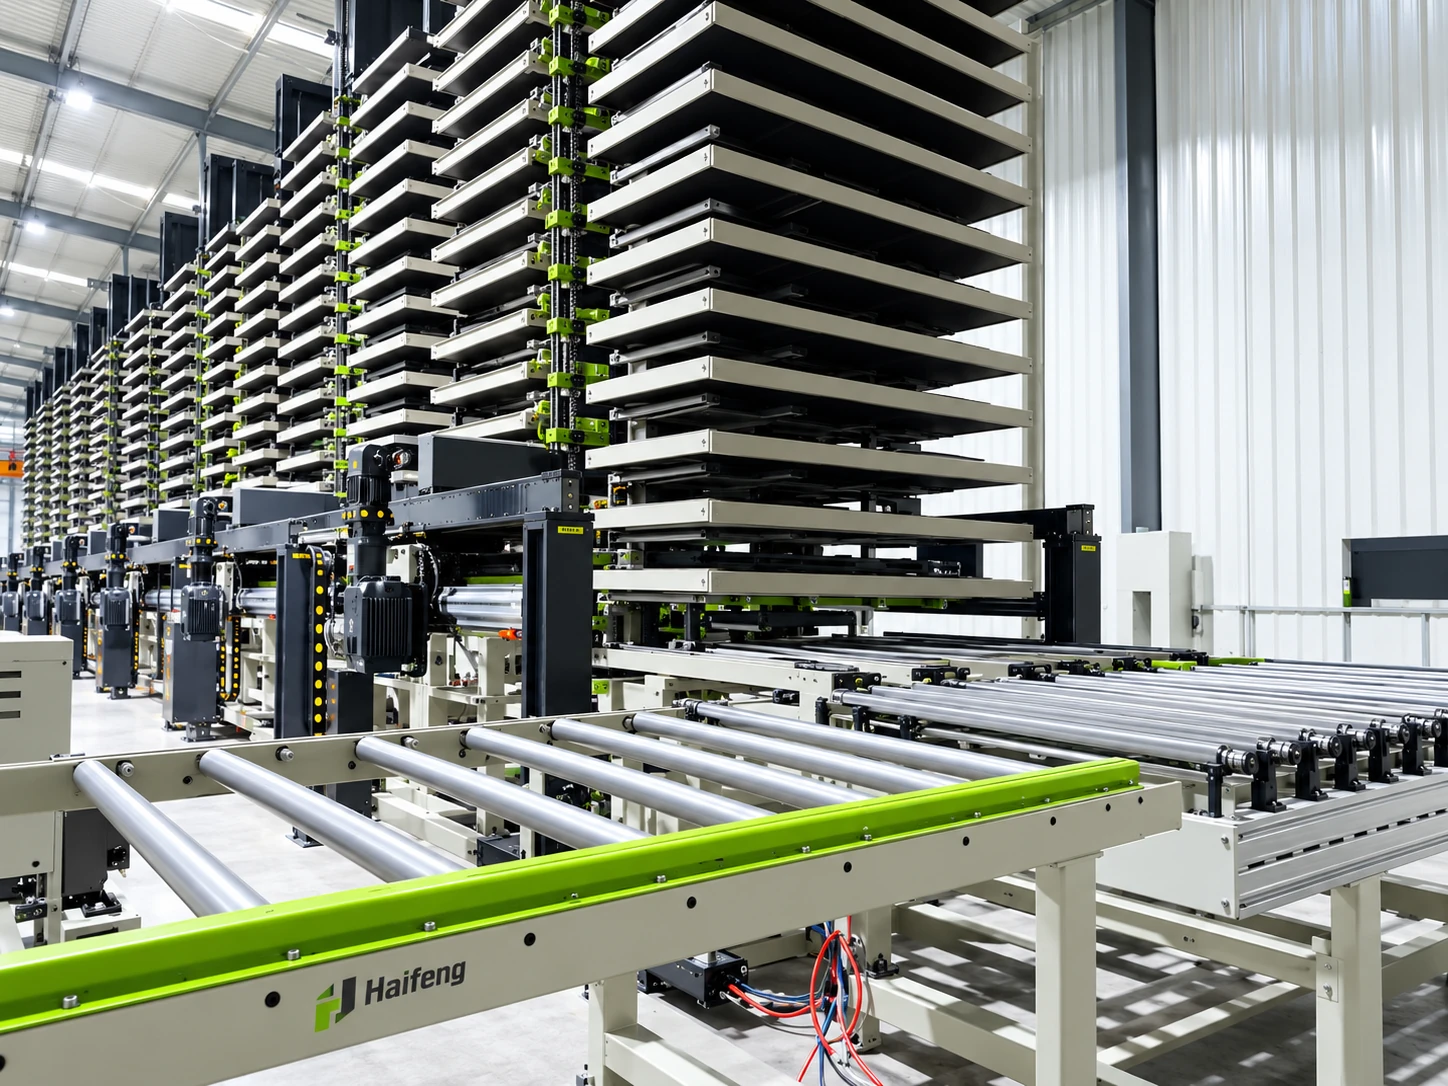
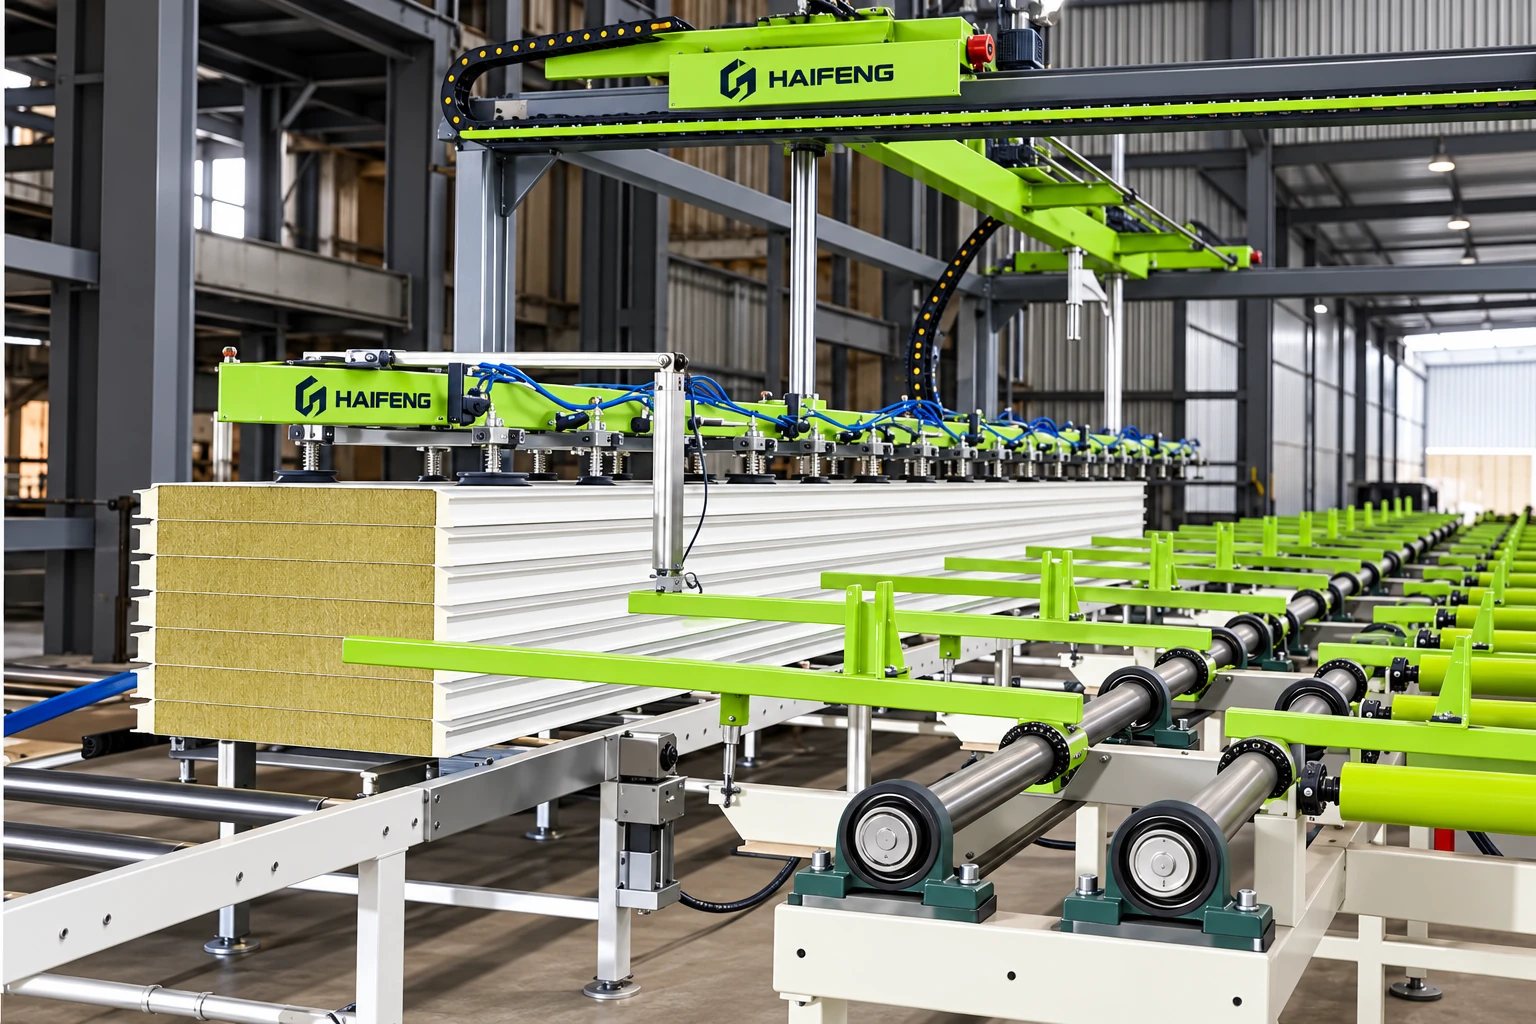
| Охлаждение и штабелирование | Справочные данные по охлаждению: 45 позиций; вакуумное штабелирование | Упаковка и обращение с панелями подбираются под размеры изделия |
| Справочные данные по инженерным сетям | Трансформатор 250 кВА; 380–415 В, 50–60 Гц; воздух 8 кг/см² и 2,5 м³/мин | Проверьте полную установленную нагрузку и подключения на площадке для окончательной комплектации |
| Пятикомпонентное дозирование | Полиол, MDI, катализатор 1, катализатор 2 и пентан | Настройка расхода под плотность панели, ширину, толщину и скорость линии |
Согласованный пятикомпонентный дозировочный комплект
Специализированная пятикомпонентная система может обеспечивать дозирование основных компонентов, подачу добавок, подготовку компонентов и укладку панели. Изделие HF-HPC-50-CS представляет собой отдельный справочный комплект производительностью 19–30 кг/мин; его подбирают под требуемый режим работы с панелью, а не считают по умолчанию покрывающим любые сочетания толщины и скорости.
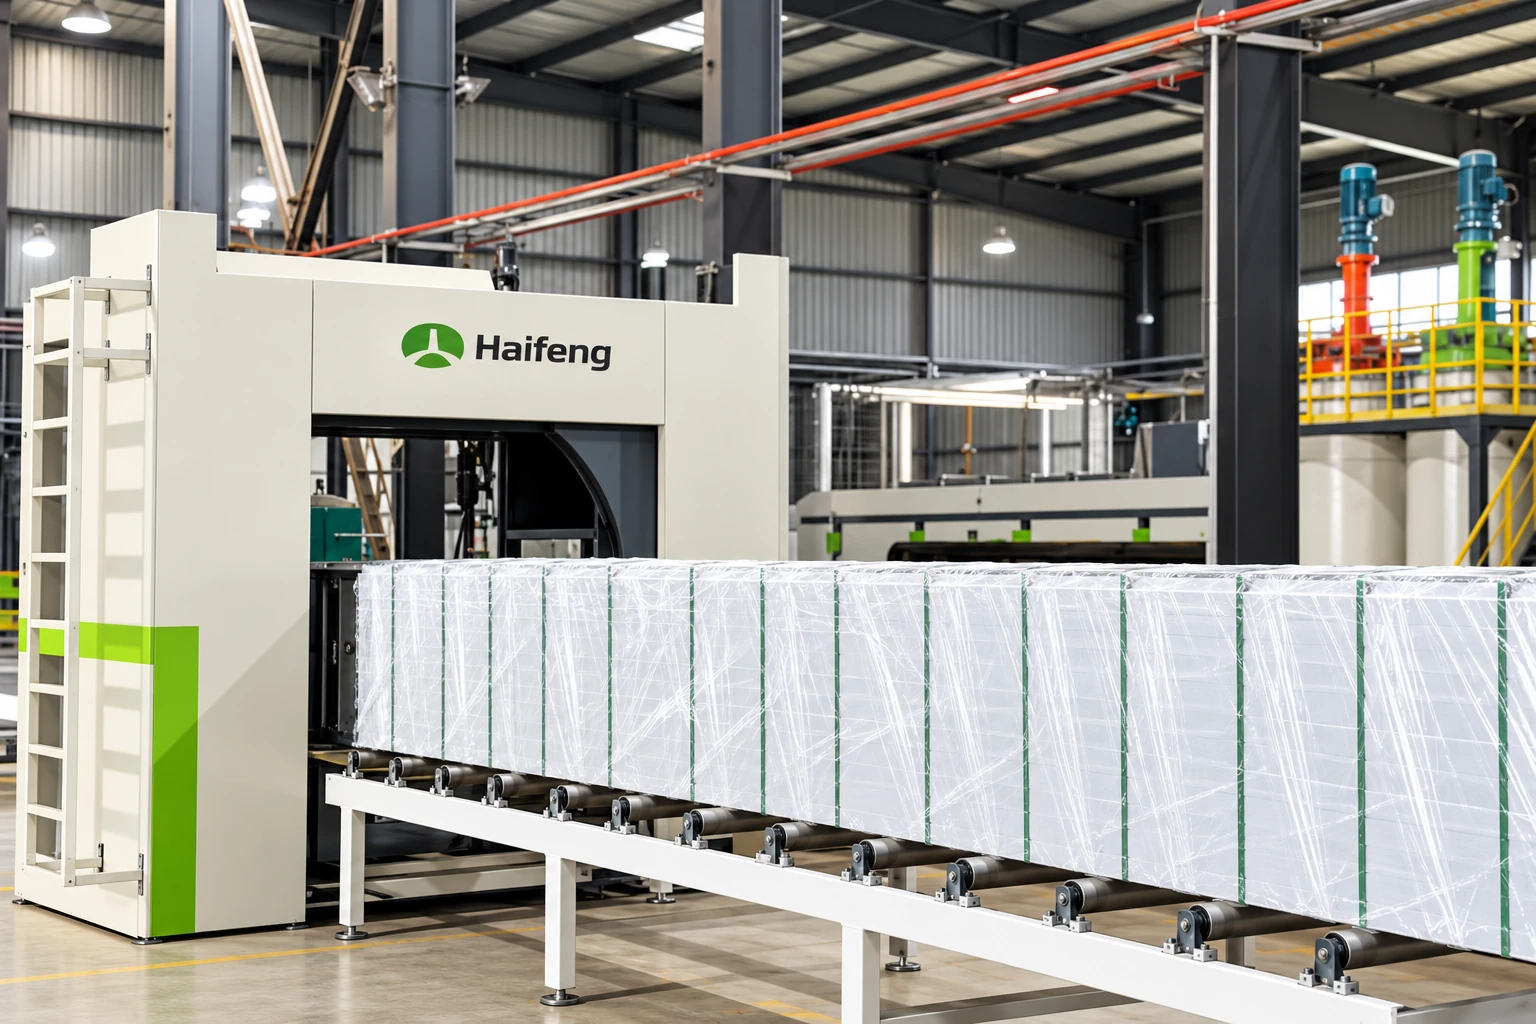
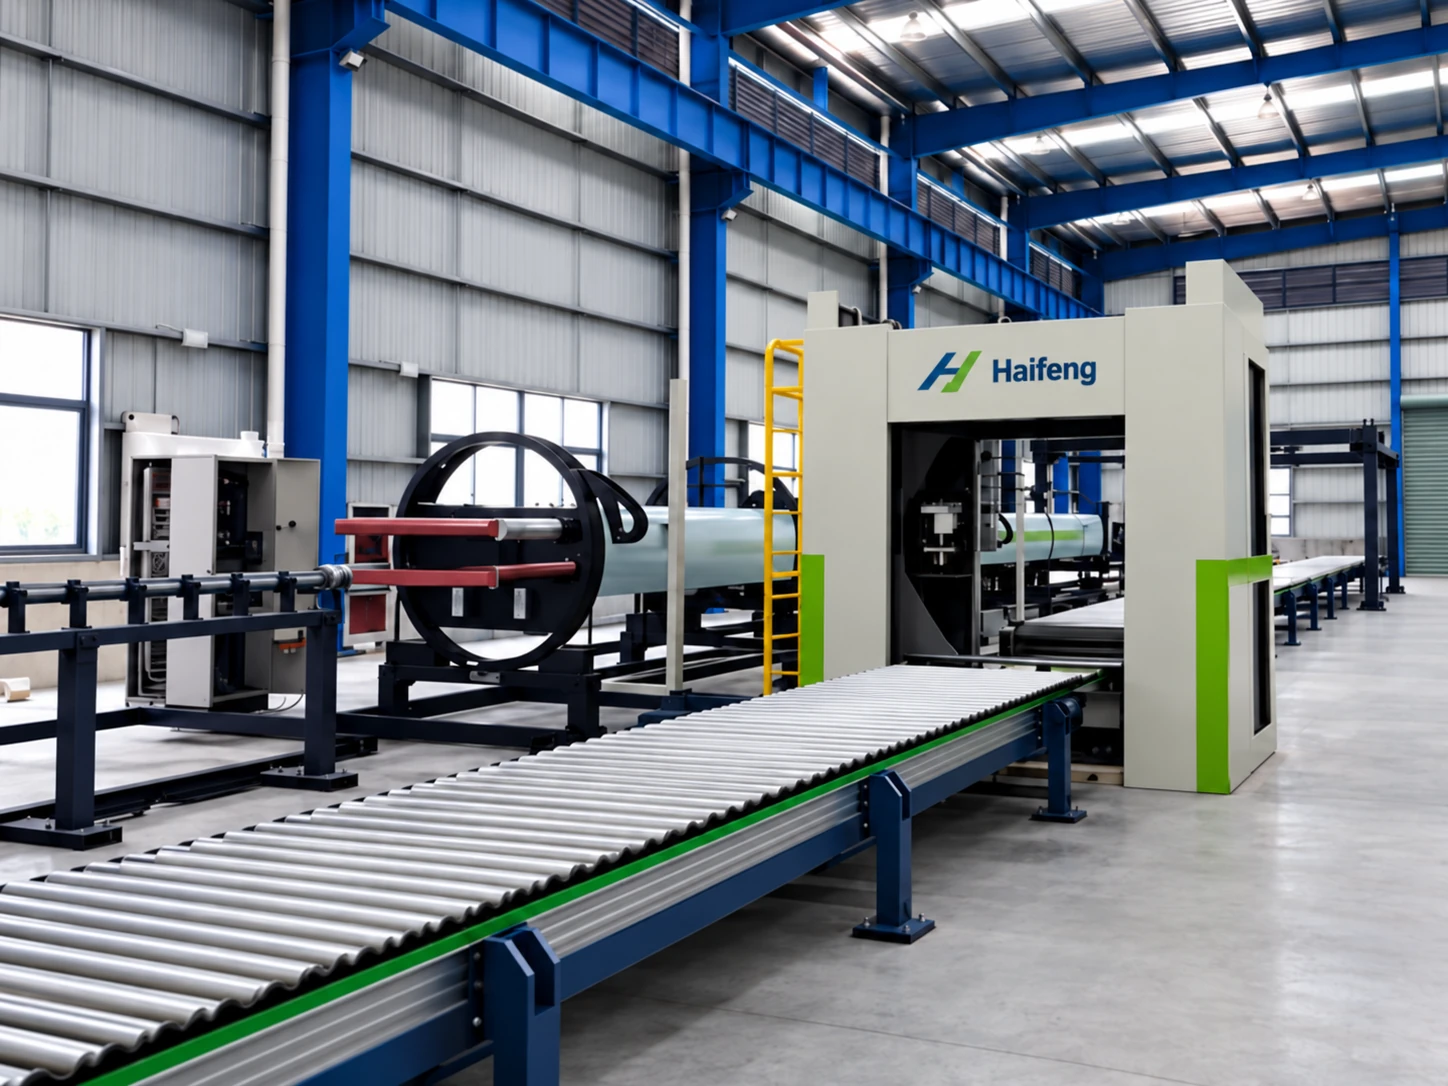
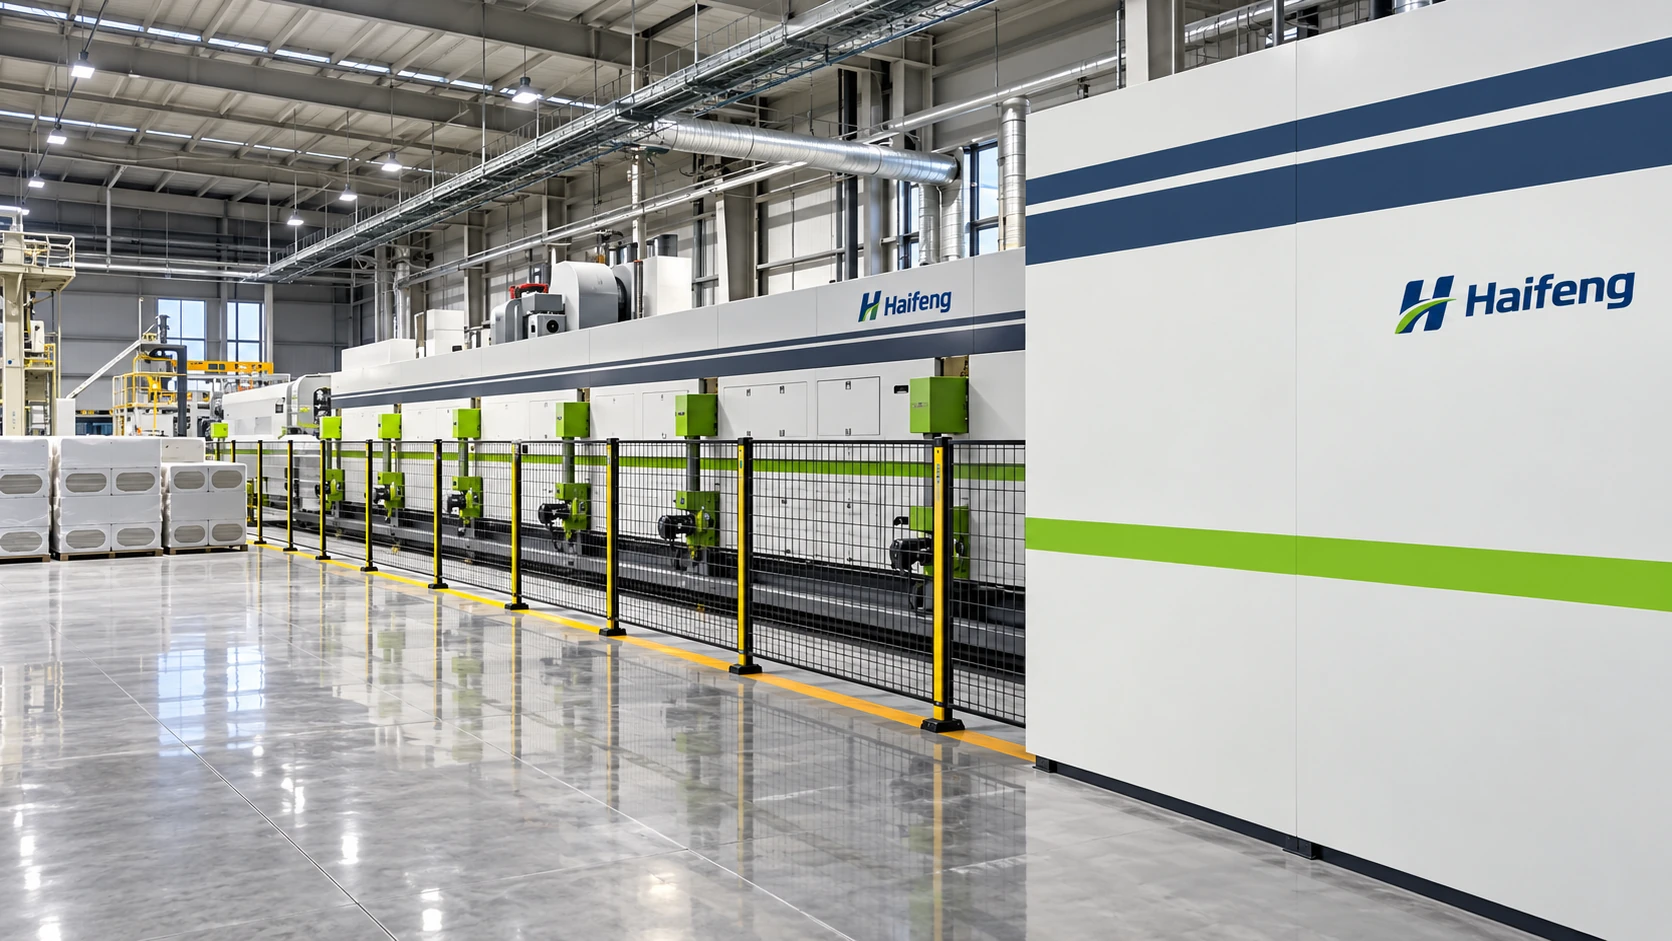
Иллюстрации пятикомпонентного оборудования
На иллюстрациях оборудования показаны соответствующие участки процесса и варианты компоновки.
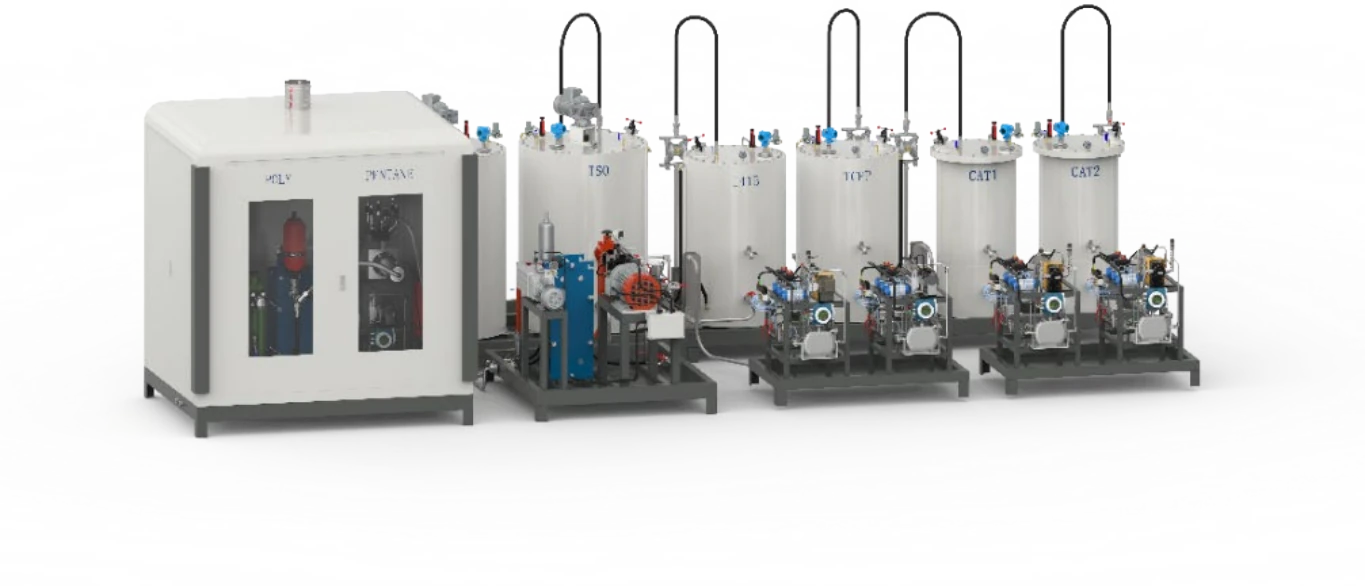
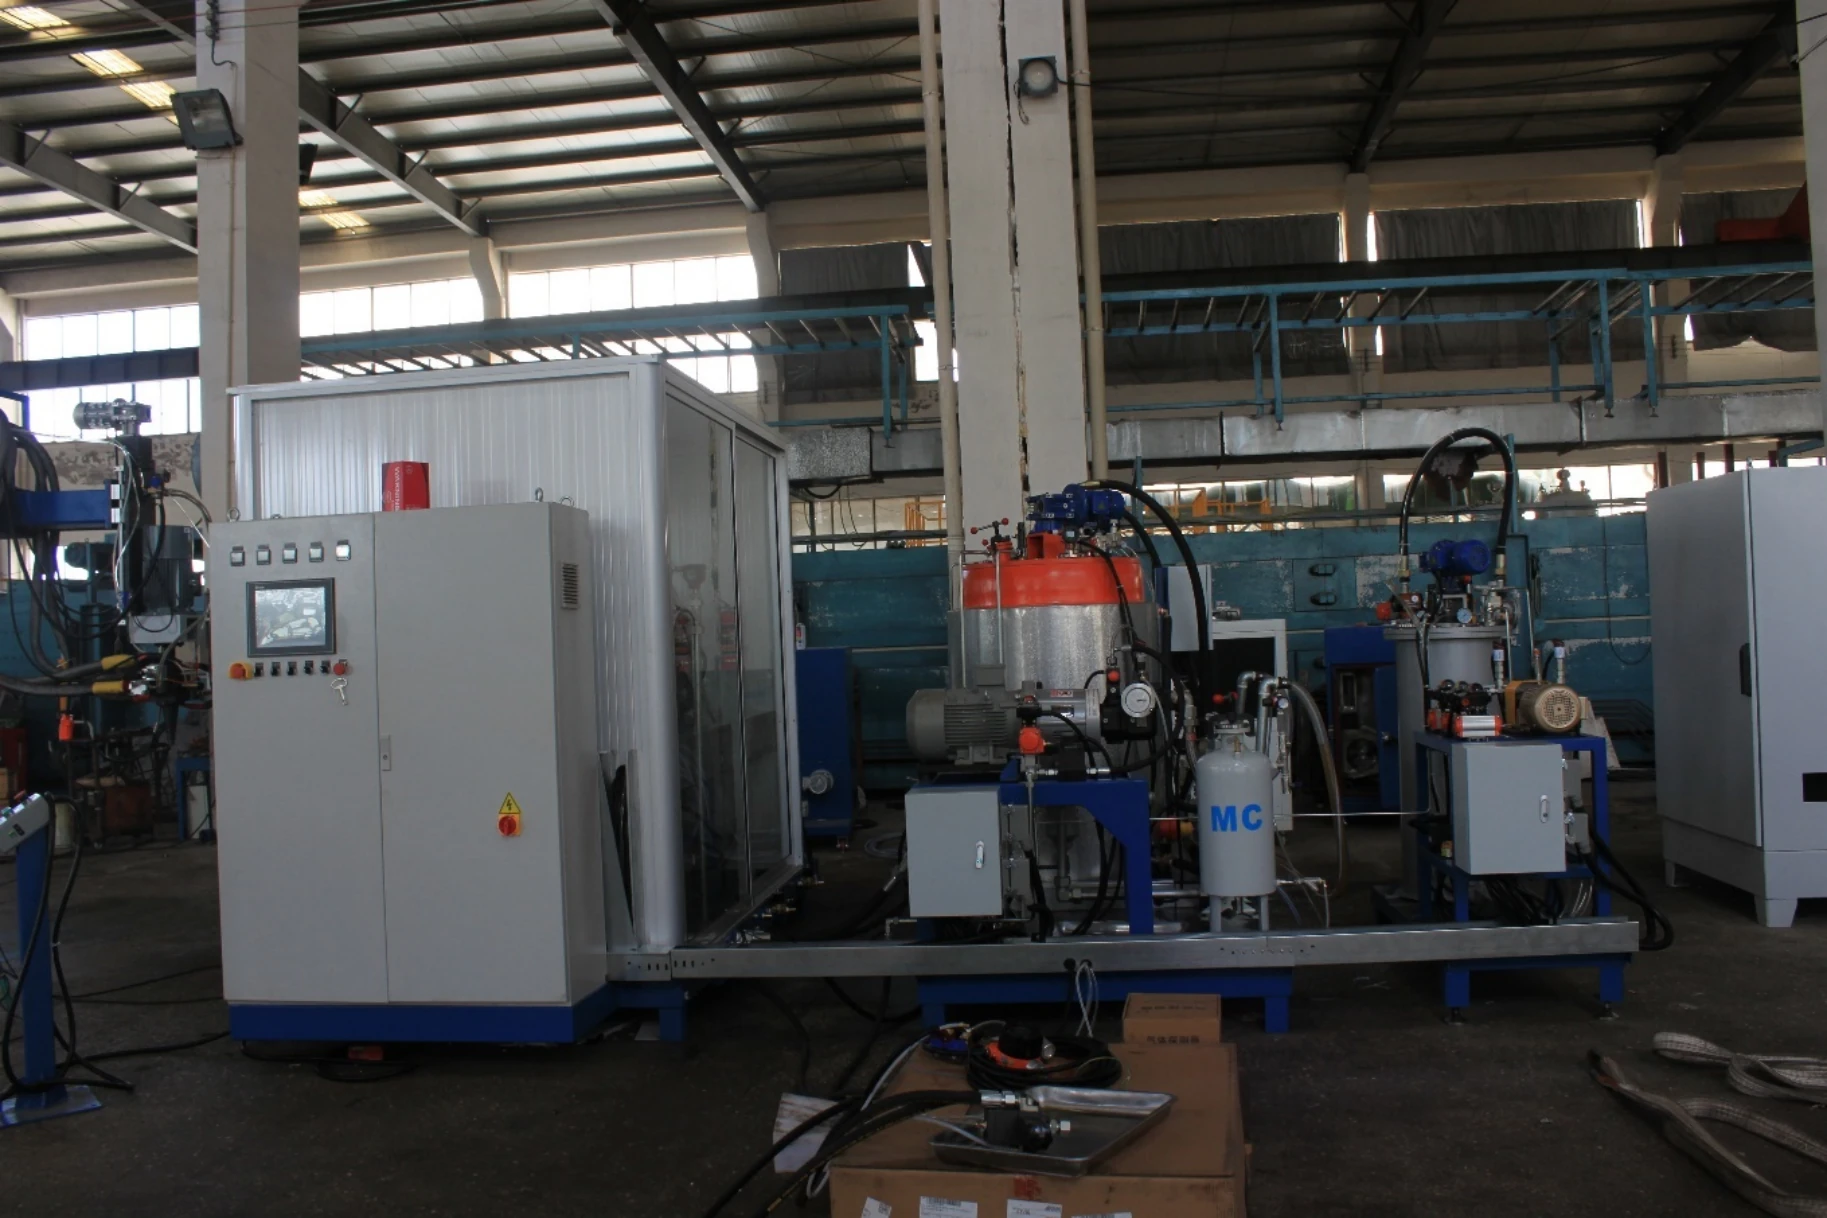
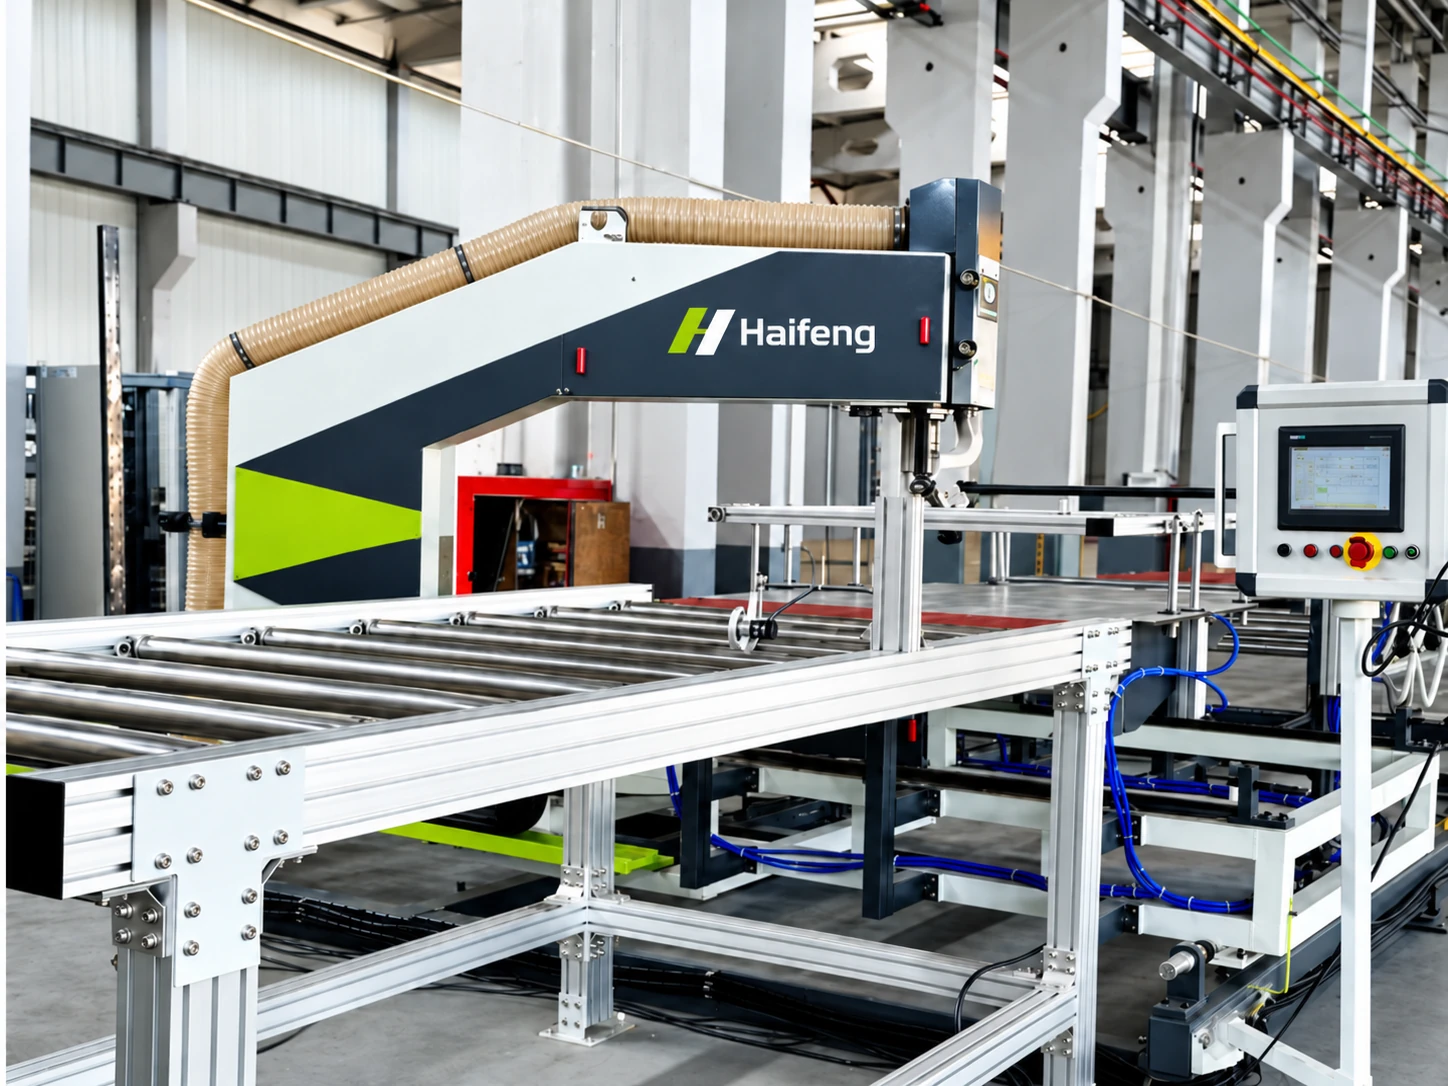
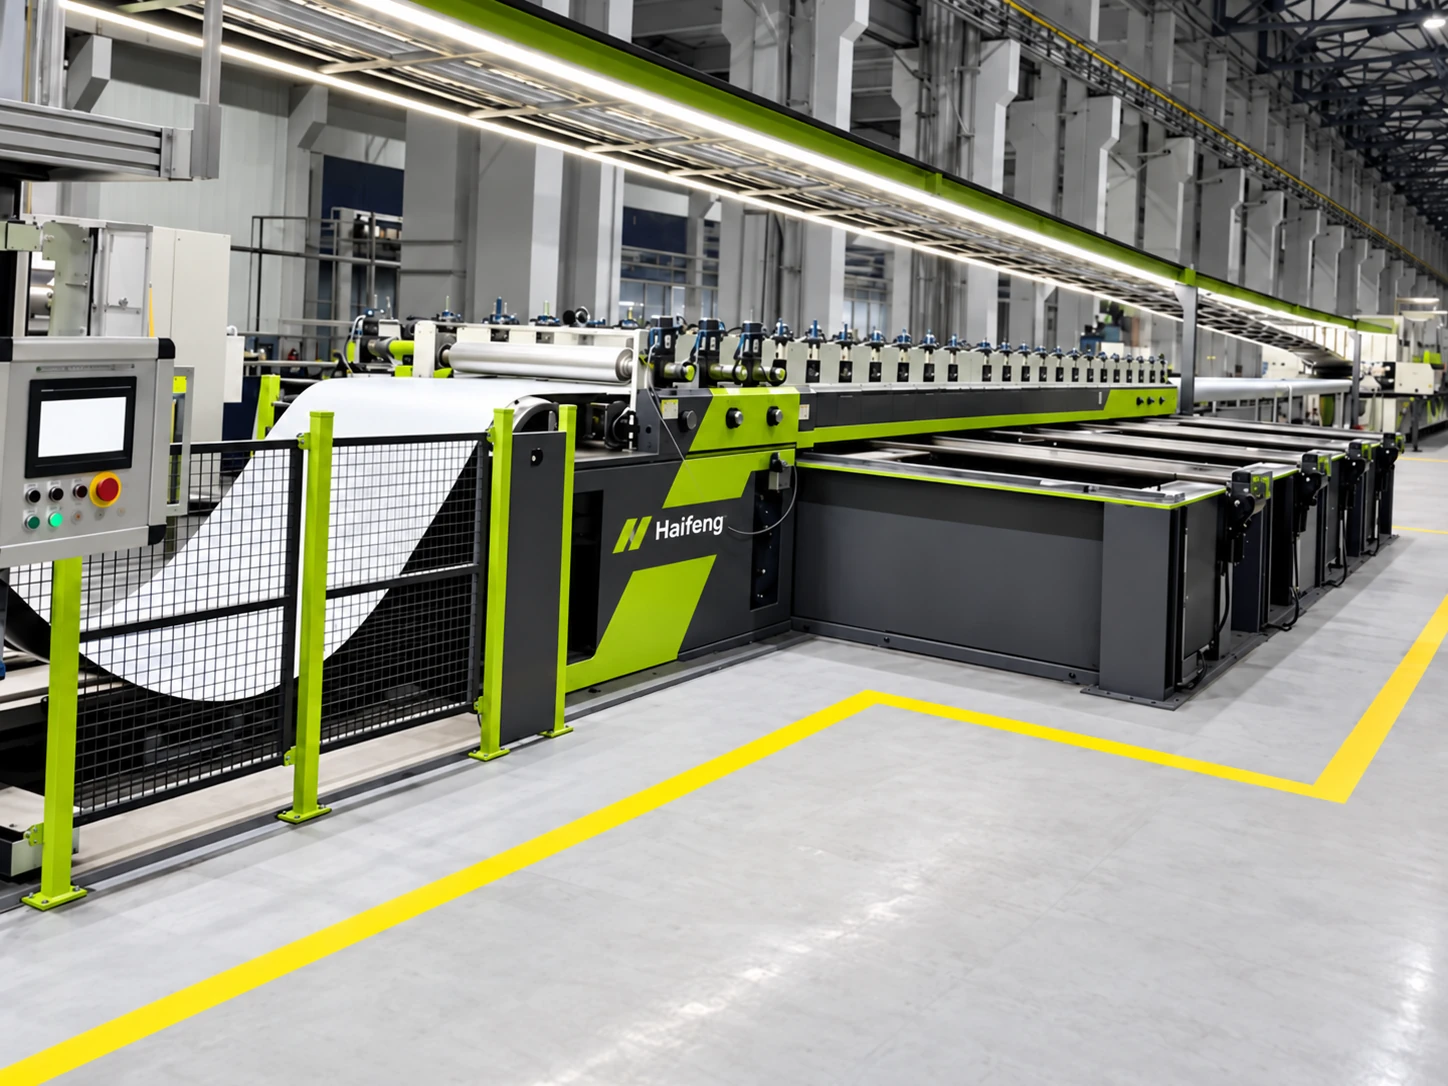
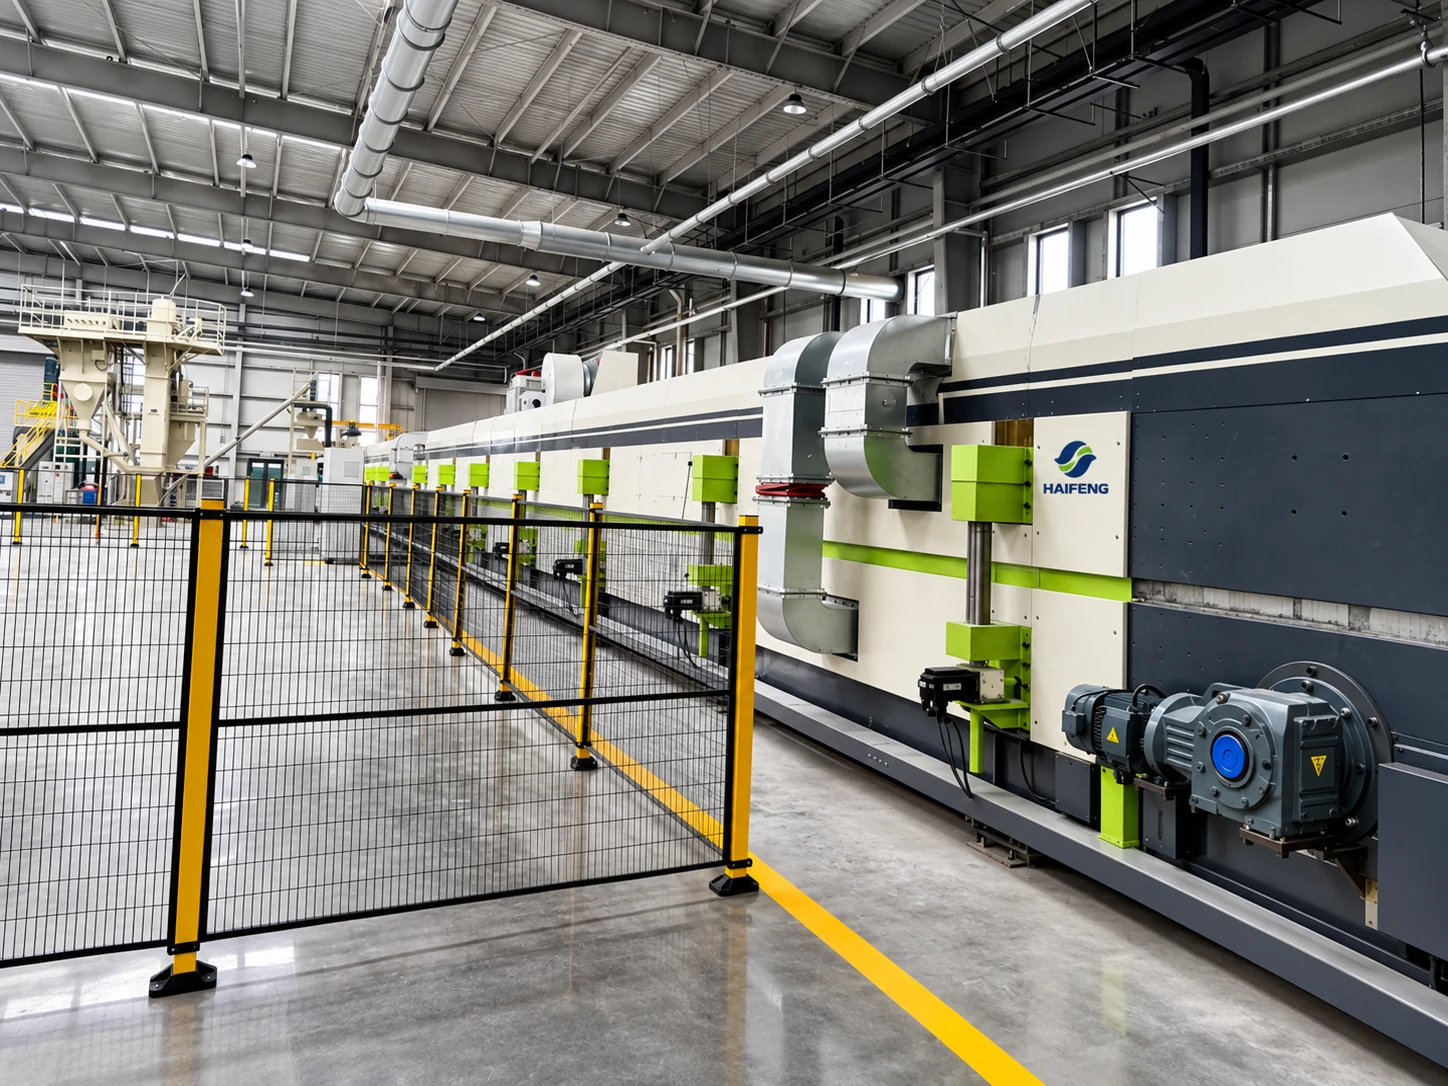
Непрерывная панельная линия — иллюстрации основного оборудования
На иллюстрациях оборудования показаны соответствующие участки процесса и варианты компоновки.
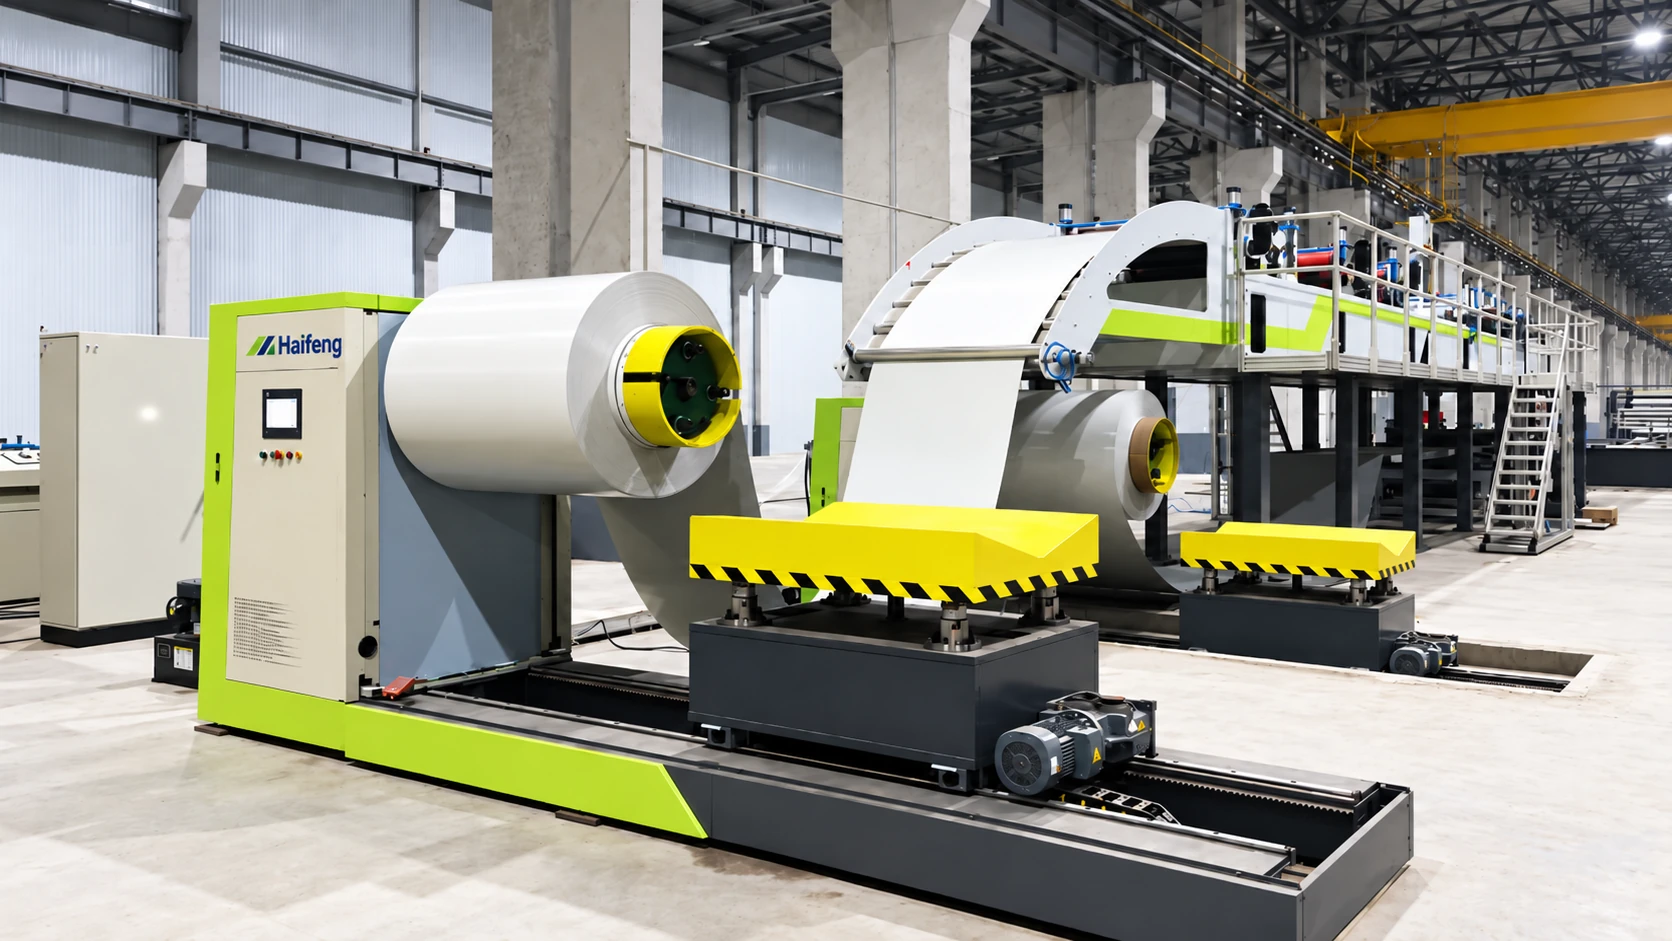
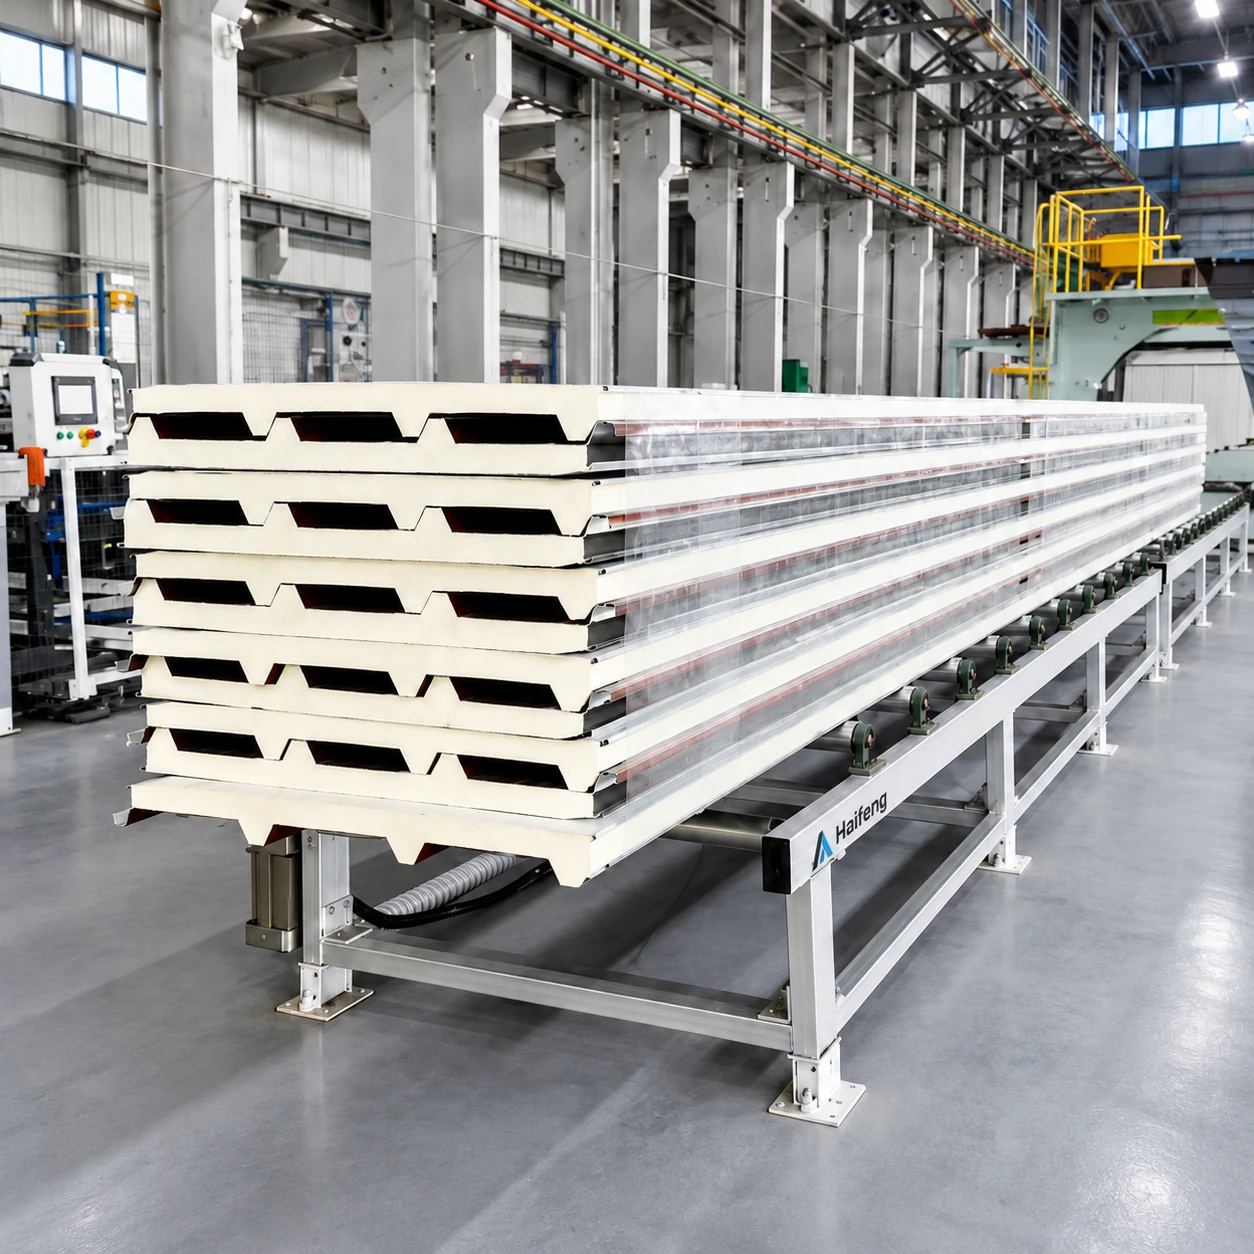
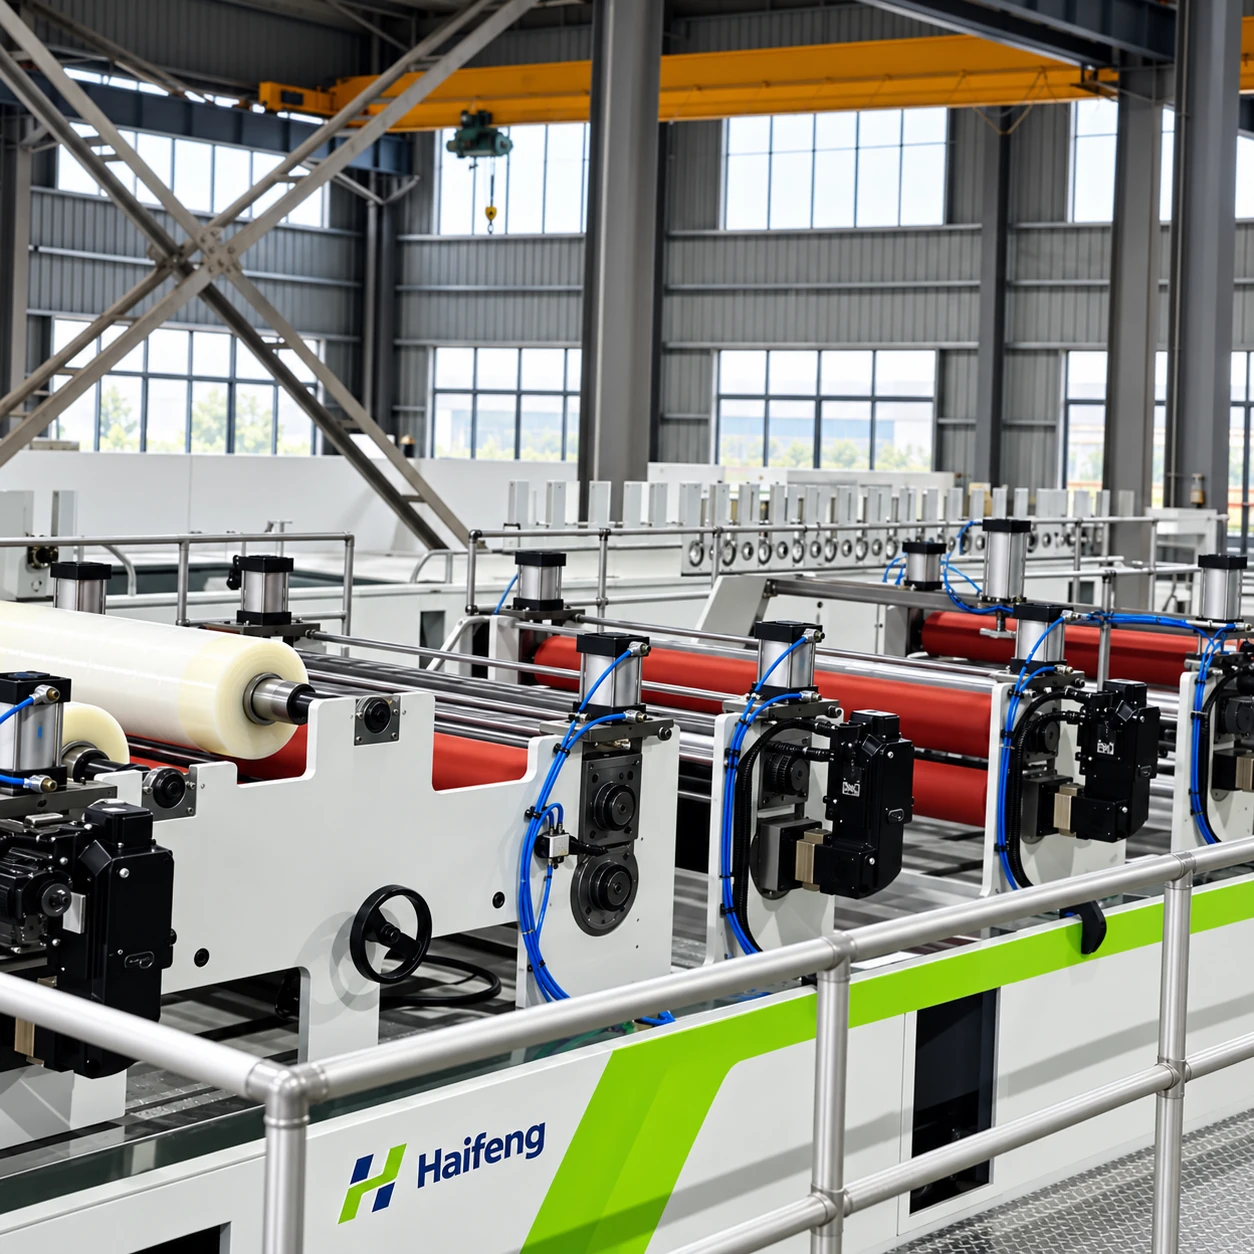
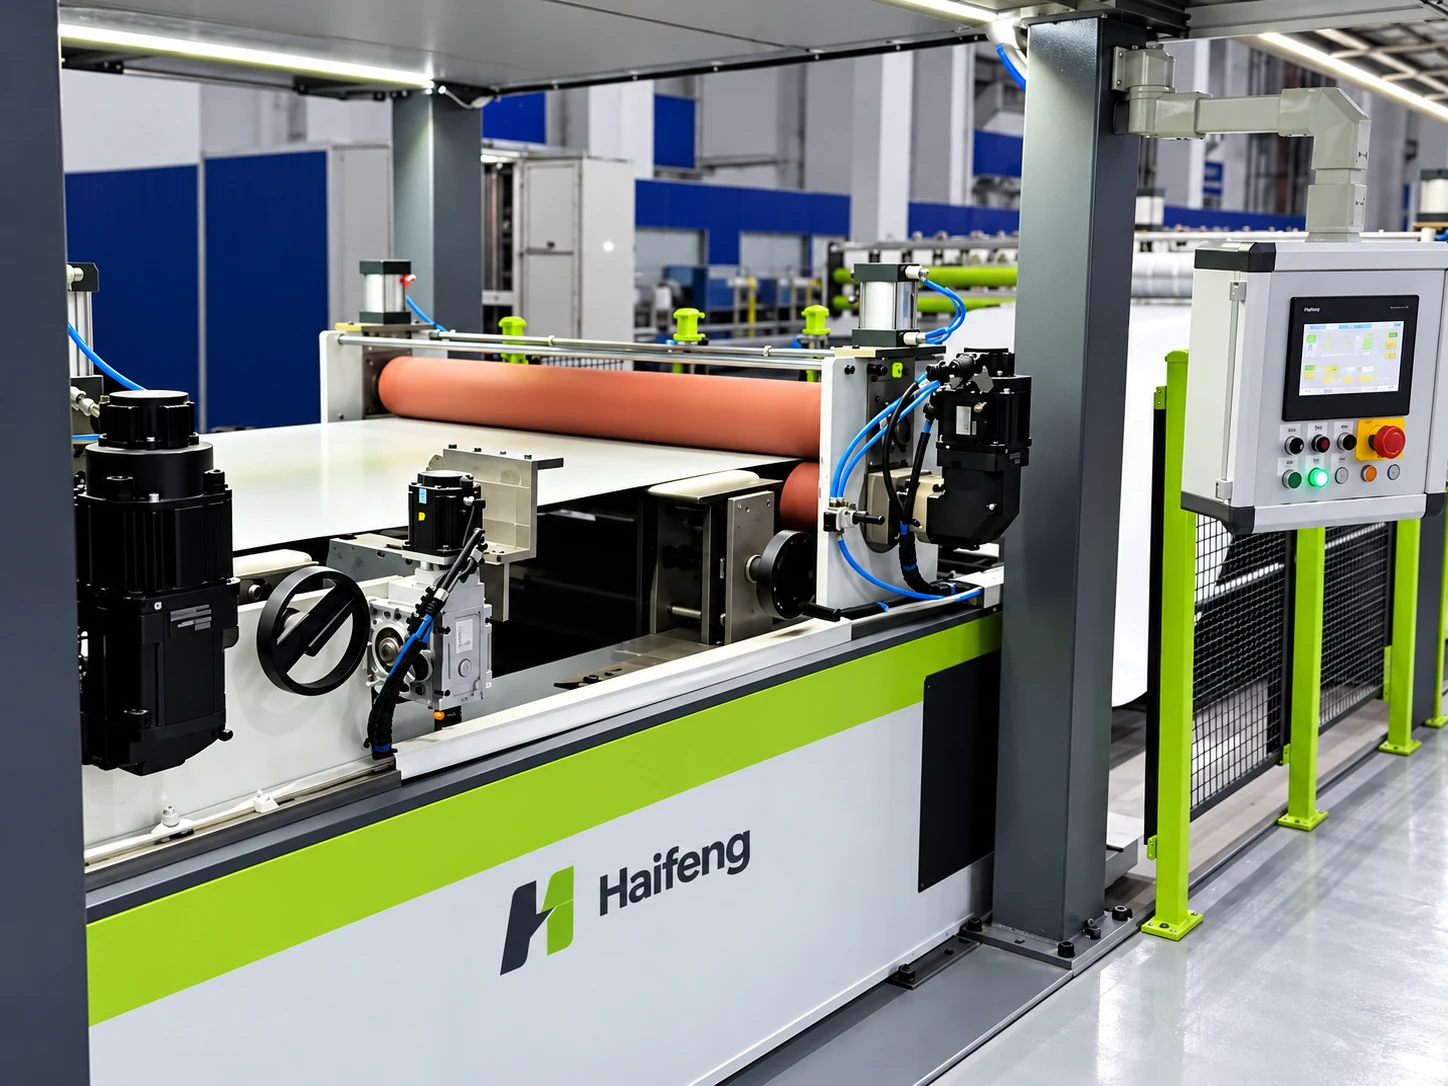
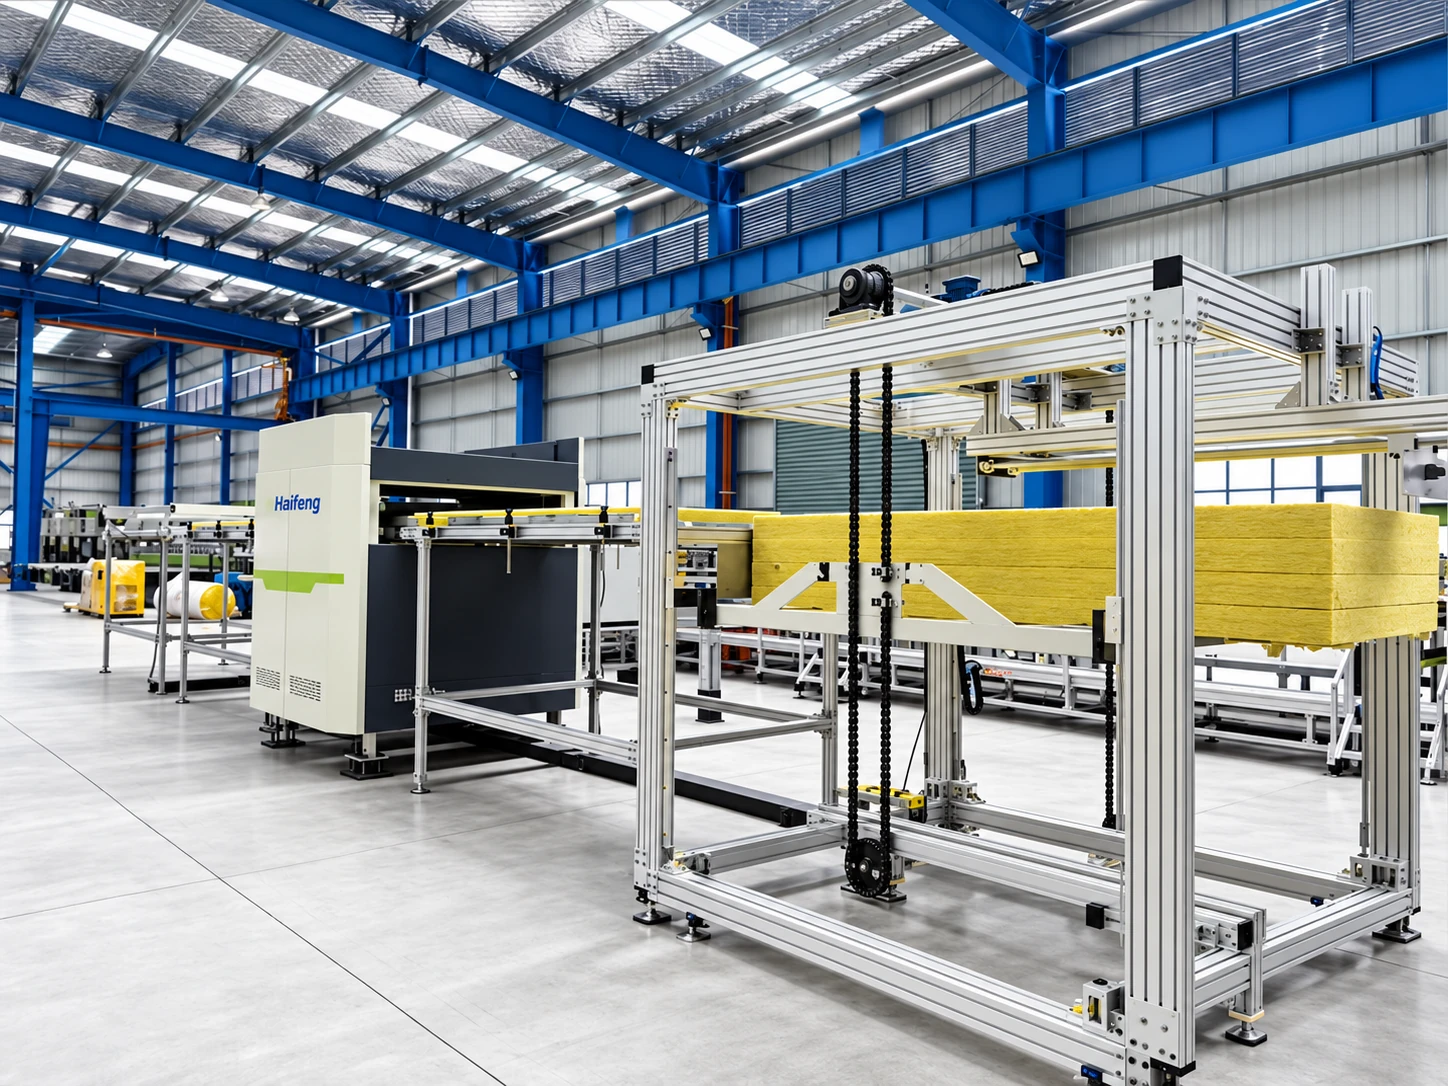
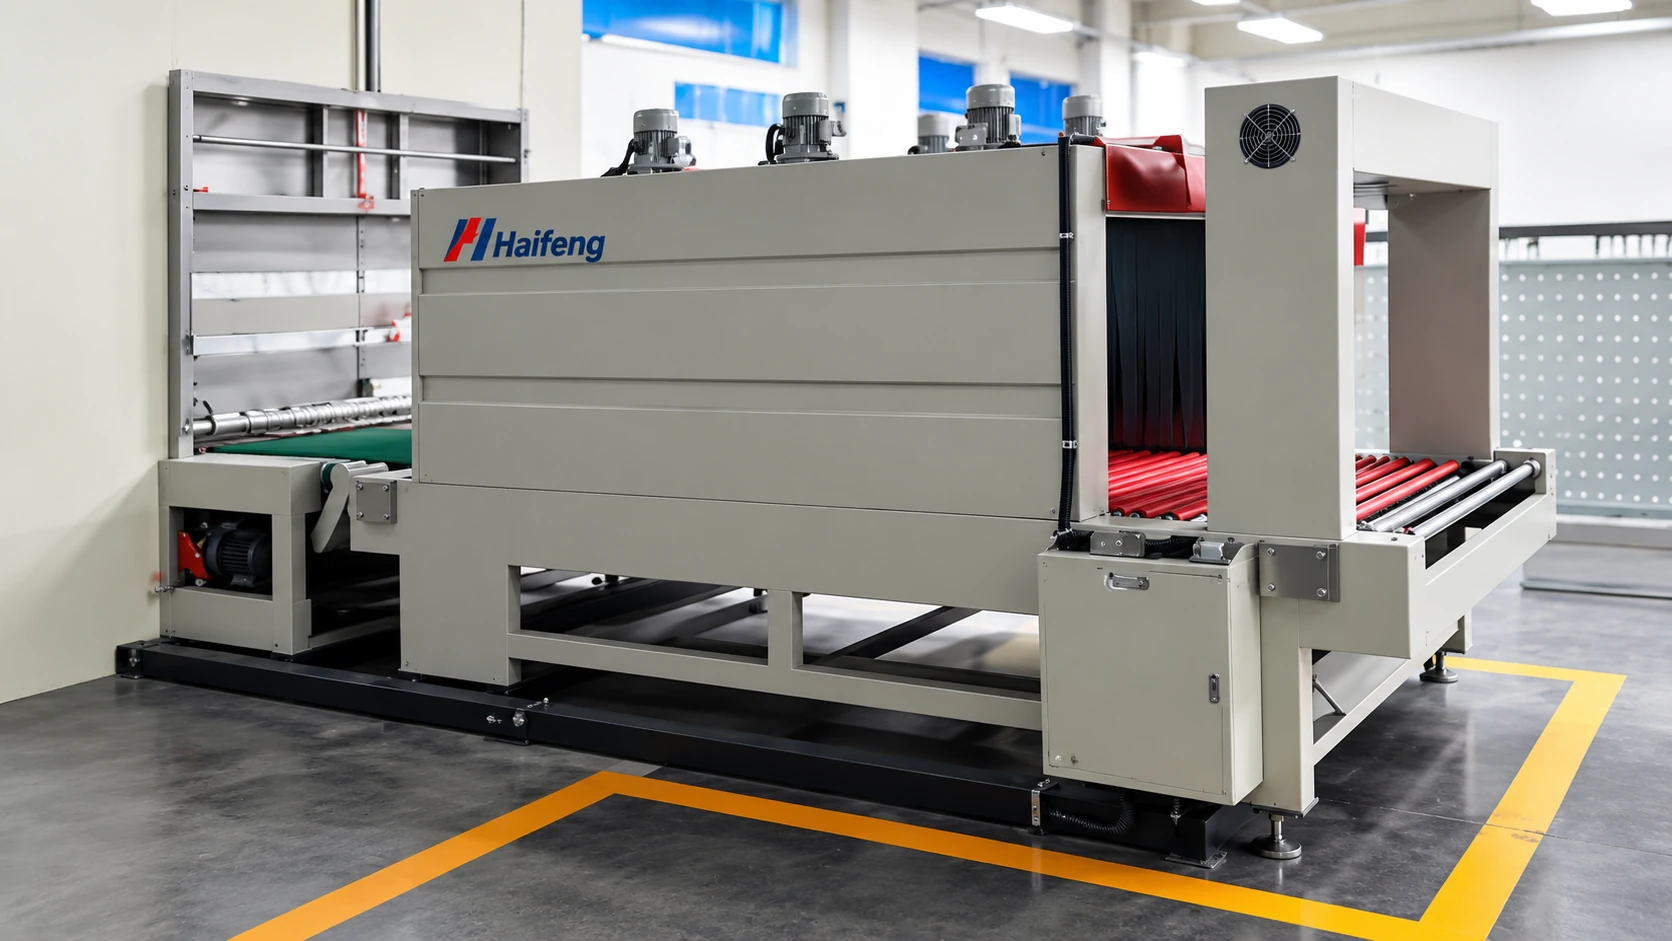
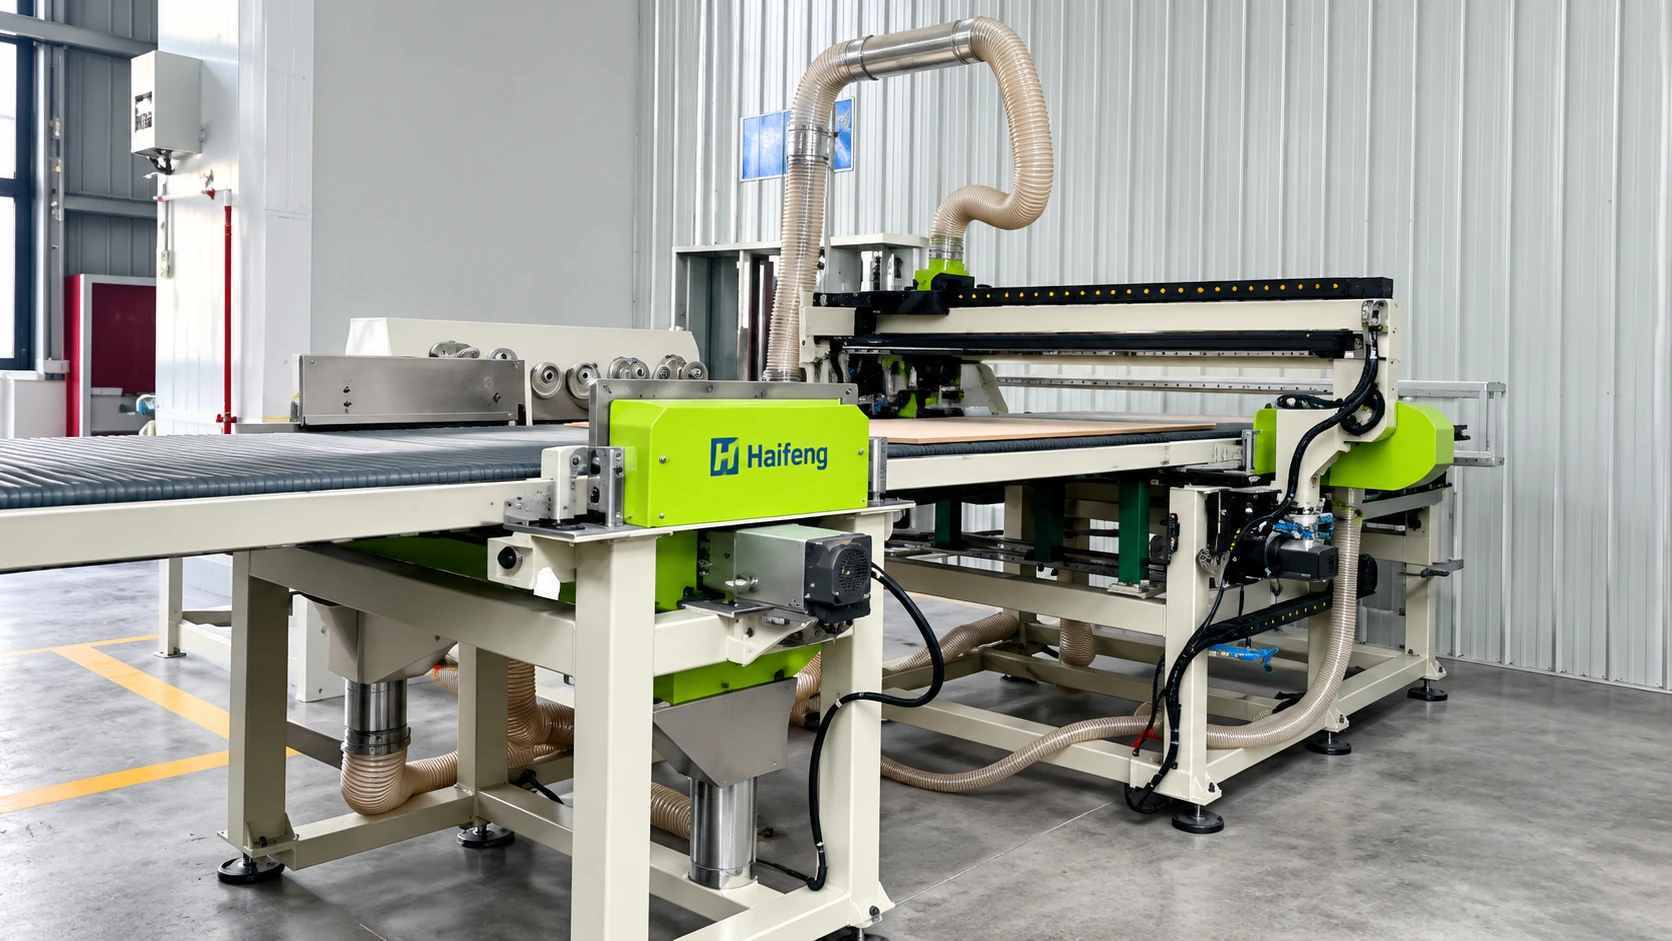
Дополнительные иллюстрации оборудования и обработки панелей
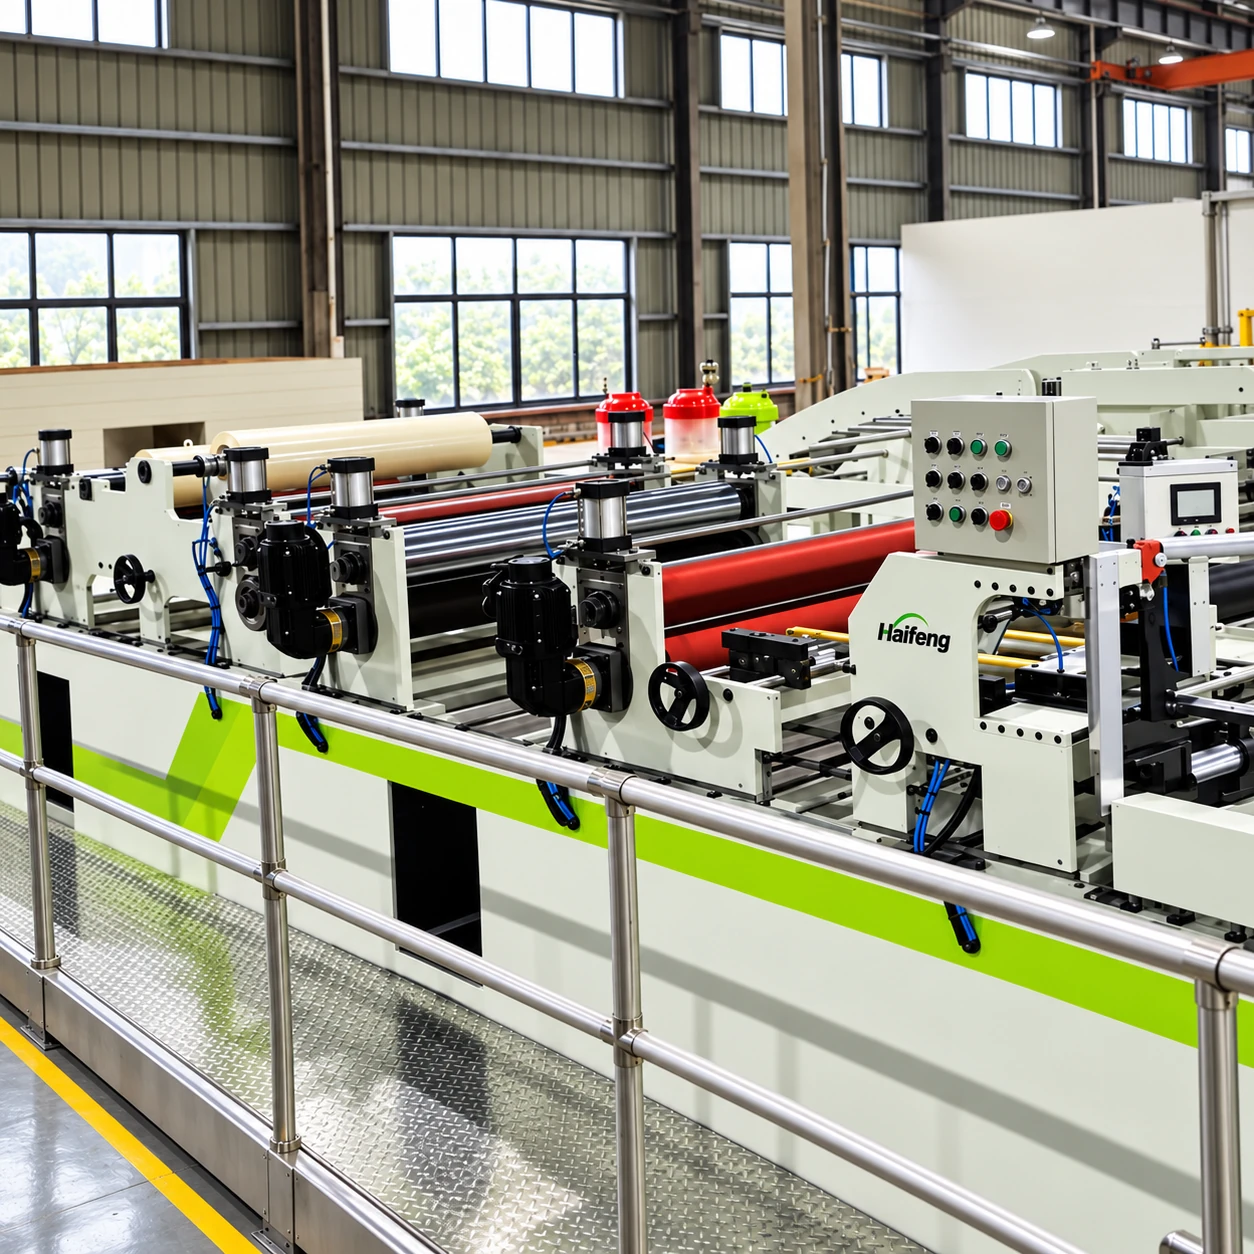
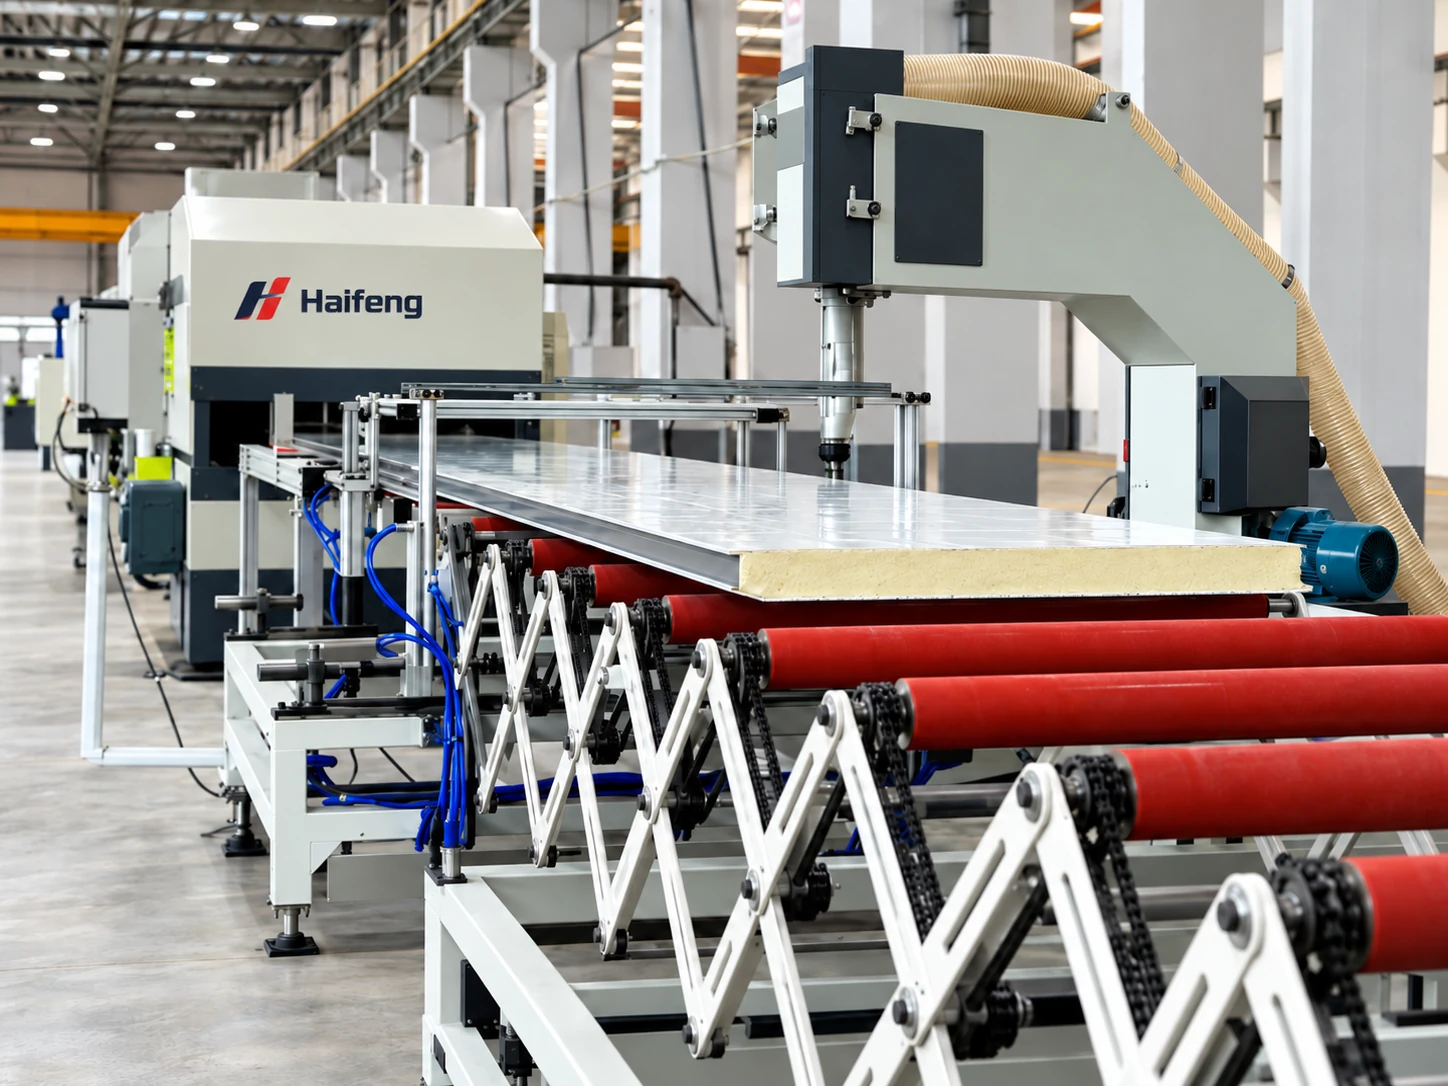
Дополнительные виды оборудования
На иллюстрациях оборудования показаны соответствующие участки процесса и варианты компоновки.
Производительность дозирования и нагрузка по панелям
Для прямоугольного сердечника приблизительный массовый расход пены (кг/мин) = плотность сердечника (кг/м³) × эффективная ширина (м) × толщина сердечника (м) × скорость линии (м/мин). При 40 кг/м³ и ширине 1,2 м для 50 мм при 9 м/мин требуется приблизительно 21,6 кг/мин; для 200 мм при той же скорости требуется приблизительно 86,4 кг/мин. Эти расчётные примеры не учитывают поправки на профиль и технологические допуски. Нельзя предполагать, что установка производительностью 19–30 кг/мин охватит обе эти нагрузки.
Оборудование для этого решения
Непрерывная линия и её пятикомпонентный дозирующий комплекс рассматриваются совместно под целевую нагрузку по панелям. Указанная в ссылке HF-PIR-30M — это отдельная конфигурация продукта длиной 30 м с заявленной максимальной скоростью 15 м/мин; она не заменяет приведённую на этой странице справочную спецификацию 24 м, 3–9 м/мин. Непрерывная линия по производству панелей, системы безопасности и предварительного смешивания для работы с углеводородами и системы многоструйного дозирования — это отдельные модули с определёнными взаимосвязями.
Непрерывная линия производства сэндвич-панелей PIR | Панели изоляции
Непрерывная линия производства сэндвич-панелей PIR для панелей изоляции. Ознакомьтесь с конфигурацией, требованиями к материалам и технологическими интерфейсами вместе с Haifeng.
Система безопасности и предварительного смешивания циклопентана | Пенополиуретановое вспенивание
Система безопасности и предварительного смешивания циклопентана для вспенивания ПУ. Обсудите с Haifeng конфигурацию, требования к материалам и технологические интерфейсы.
Пятикомпонентная высоконапорная система ПУ/ПИР-вспенивания | Сэндвич-панели
Пятикомпонентная система высокого давления для вспенивания PU/PIR для сэндвич-панелей. Обсудите с Haifeng конфигурацию, требования к материалам и технологические интерфейсы.
Ключевые инженерные преимущества
Почему ведущие производители строительных ограждающих конструкций выбирают непрерывные линии Haifeng для производства сэндвич-панелей.
Согласованные участки линии
Подготовка облицовки, дозирование, ламинирование и отделка задаются как связанный объём оборудования.
Дозирование под конкретную рецептуру
Независимые контуры компонентов обеспечивают дозирование по рецептуре и контроль расхода.
Кондиционирование и обогреваемое отверждение
Подготовка листов, температура компонентов и нагрев ламинатора рассматриваются совместно.
Настраиваемая отделка
Отслеживающая резка, охлаждение, штабелирование и упаковка выбираются с учётом габаритов панелей и требований к обращению с ними.
Связанные проекты
Проект для промышленных панелей соответствует заявленной конвейерной и панельной конфигурации. Прежде чем переносить значения скорости или производительности, сравните те же профили и режим отверждения.
Часто задаваемые вопросы
Сравните производственные маршруты, требования к материалам, конфигурации оборудования и исходные данные проекта.
Что означает значение 3–9 м/мин?
Может ли эта линия выпускать кровельные профили и профили стен с скрытым креплением?
Как подбирается размер дозирующего узла для пяти компонентов?
Как определяются функции работы с пентаном?
Гарантирует ли спецификация оборудования класс пожарной опасности панели?
Какие исходные данные нужны для этой конфигурации?
Можно ли для каждой предлагаемой толщины использовать перечисленные боковые формы?
Обсудите ваш проект сэндвич-панелей
Для этой задачи, пожалуйста, укажите следующее: профили панелей, сочетание ширины и толщины, наружную облицовку в рулонах, систему PU/PIR, график производства, потребность в дозировании и инженерные коммуникации площадки. Наша команда ответит в течение одного рабочего дня. Как только требования станут ясны, мы в течение двух рабочих дней предоставим предварительное предложение.


