
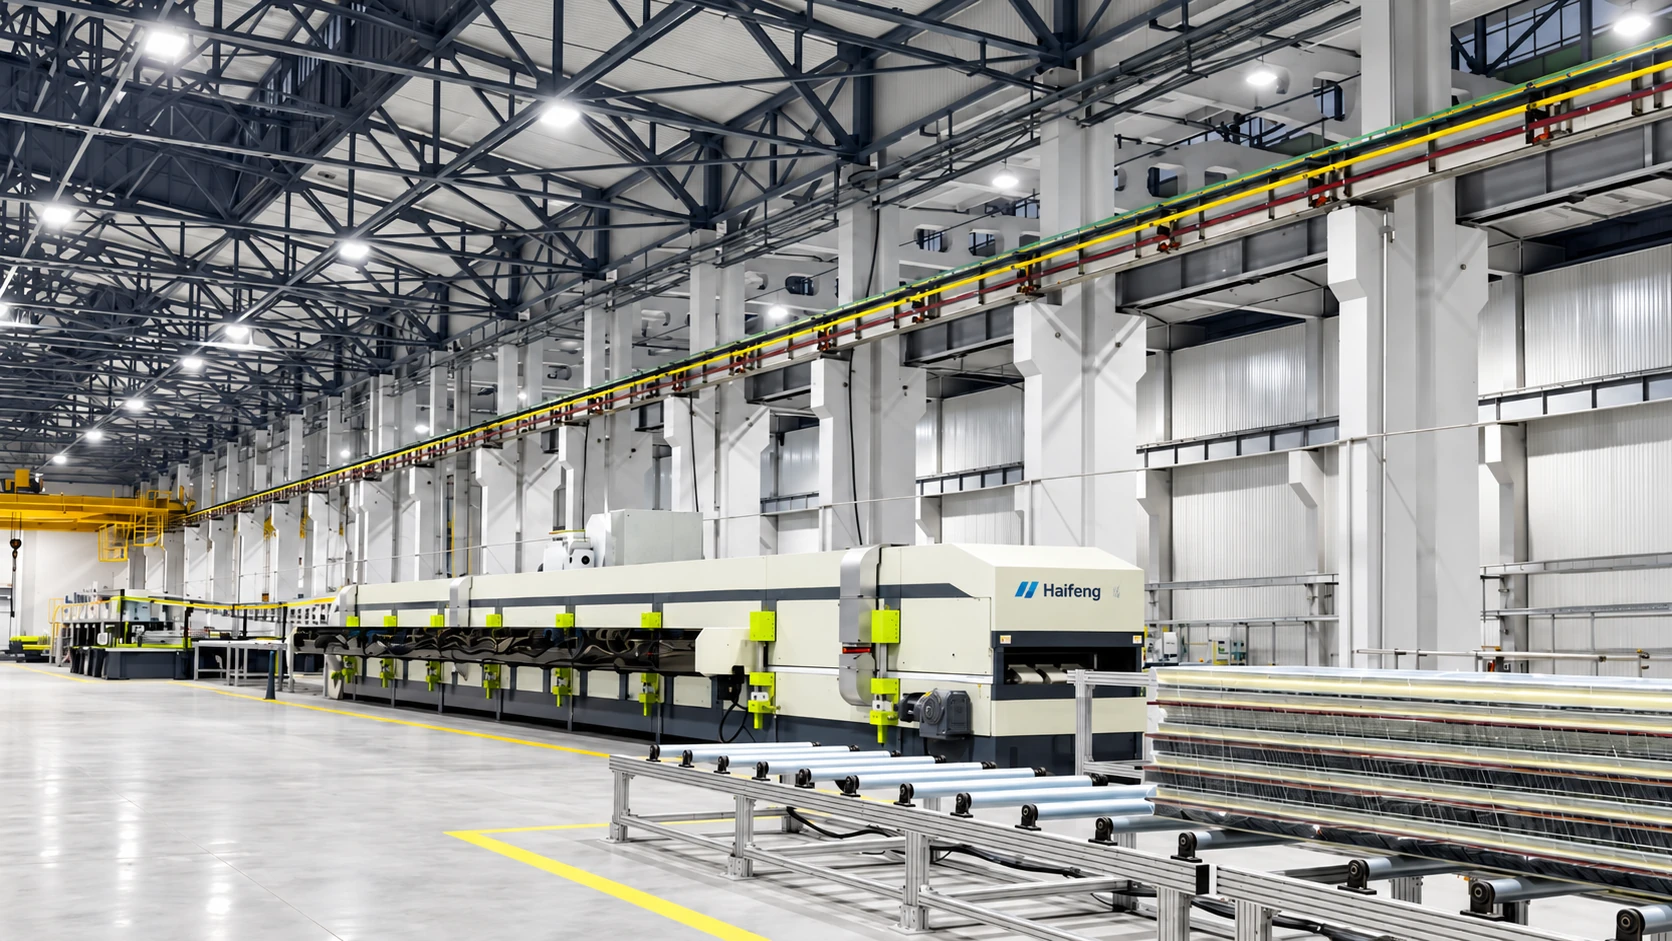
حل إنتاج ألواح الساندويتش للمباني الصناعية
إنتاج مستمر لألواح الأسقف والجدران المعدنية الوجه من PU/PIR، مع تشكيل اللفائف بالتقاطع، وقياس الجرعات لخمسة مكوّنات، والمعالجة في الحزام المزدوج، والتشطيبات المنسّقة.
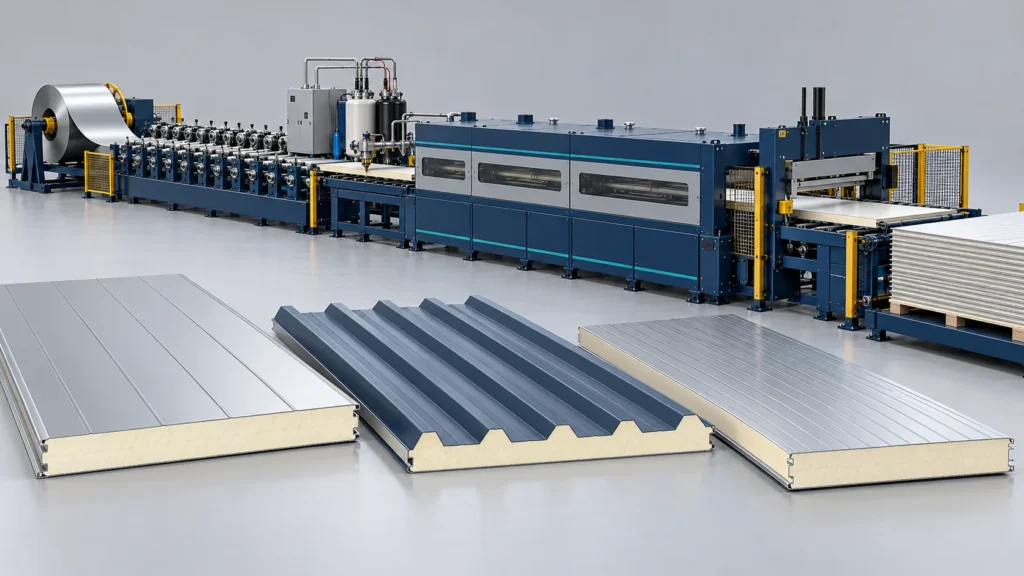
الإنتاج المستمر لألواح الأسقف والجدران من PU/PIR
ينسّق هذا الحل تحضير الأوجه المعدنية، وتكييف المواد، وقياس جرعات البولي يوريثان متعدد المكوّنات، والمعالجة المستمرة في الحزام المزدوج لألواح الأسقف والجدران والألواح ذات التثبيت المخفي. ويُدرج خط المرجع المورَّد بطول 24 m سرعة إنتاج تبلغ 3–9 m/min، مع تحديد السعة النهائية حسب هندسة اللوح والتركيبة وزمن المعالجة.
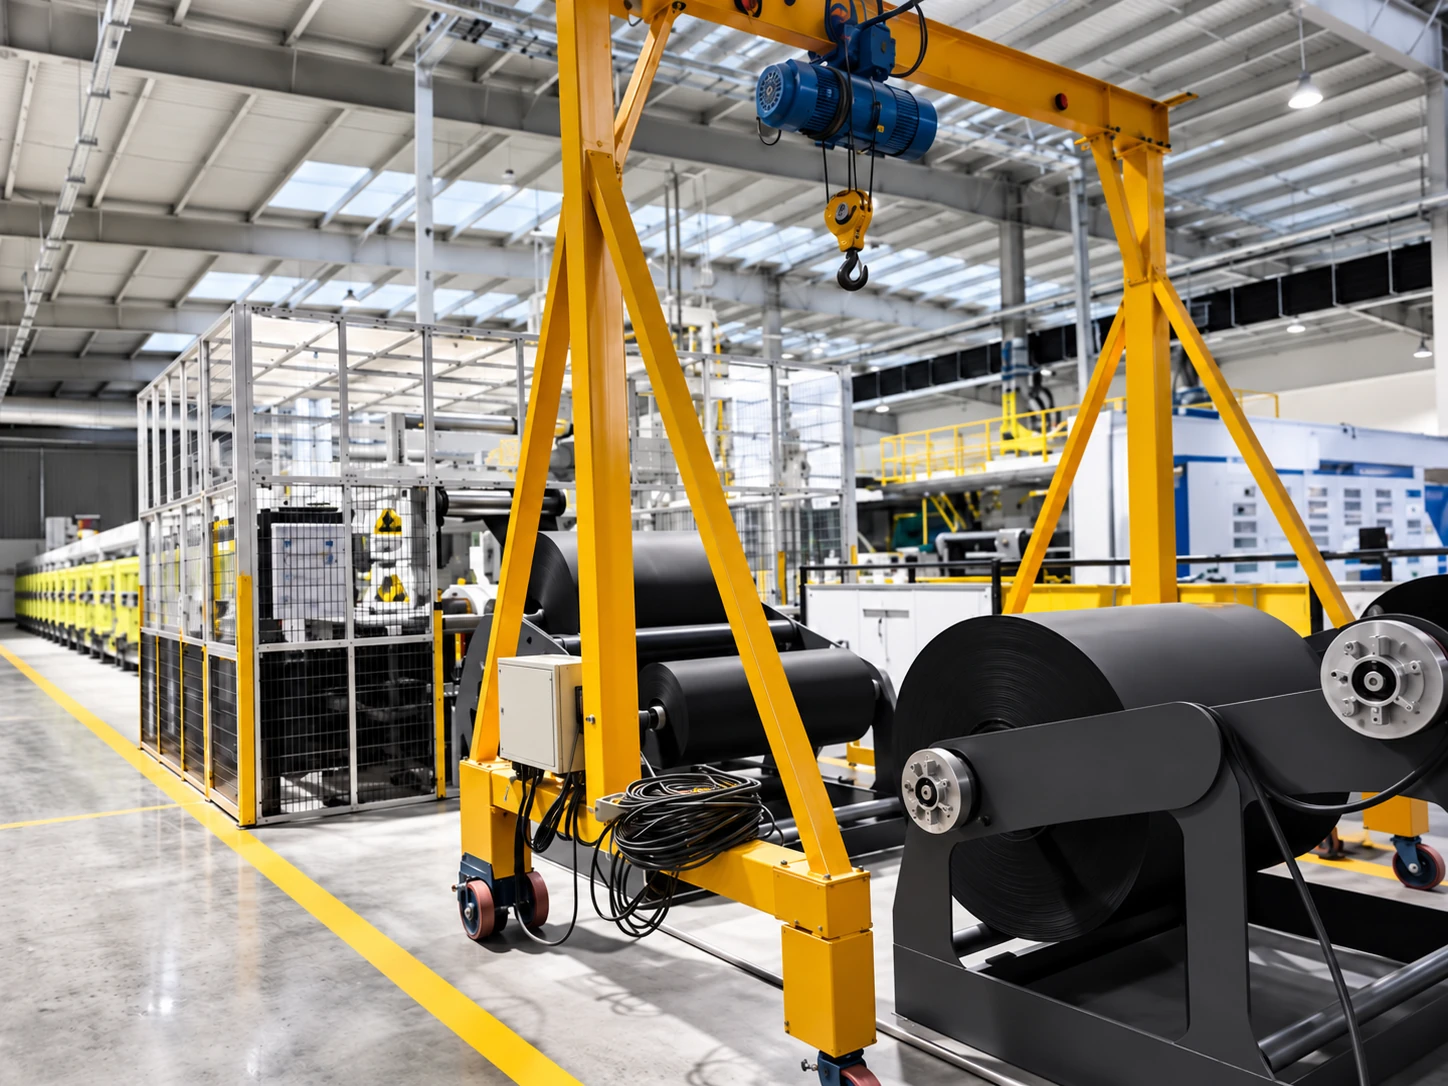
تحضير الكسوة والمقطع
تمر البكرات العلوية والسفلية عبر تغذية مضبوطة، وتطبيق فيلم عند الحاجة، وتحضير للسطح، ومحطات مختارة لتشكيل البكرات.
قياس الجرعات بما يطابق متطلبات الألواح
تُهيَّأ المكوّنات الرئيسية والإضافات وفق وصفة PU/PIR المختارة. ويُحسب معدل التدفق الكتلي المطلوب من كثافة الرغوة وسماكة القلب وعرض اللوح وسرعة الخط.
قارن مسارات الإنتاج ذات الصلة
حدّد مقاطع السقف والجدار والتثبيت المخفي قبل تحديد التجيهزات الجانبية وتشكيل البكرات. وميّز بين سرعة التشغيل المختارة والقدرة الميكانيكية، وطابق دوائر المكوّنات ووصفة القلب وطول المعالجة مع متطلبات اللوح الفعلية.
سير العمل المستمر خطوة بخطوة لألواح الساندويتش
سير عمل مرجعي منسّق من بكرات الكسوة والمكوّنات المهيأة إلى الألواح المعالجة والمقطوعة والمعبأة.
تغذية البكرات وتشكيل المقاطع
حمّل البكرات، واغذِّ الصفائح ووصلها، وطبّق الفيلم الواقي عند الحاجة، وشكّل مقاطع السقف أو الجدار بالبكرات. ويُختار تخشين السطح ومعالجة الكورونا وفق مادة الكسوة.
التسخين المسبق للصفائح
تسخين الأوجه مسبقًا وتكييف مواد المكونات وفقًا لوصفة الرغوة المختارة. يُتفق على متطلبات التسخين ونقاط الضبط مع تركيبة المواد.
جرعات بخمسة مكوّنات
قياس جرعات البوليول وMDI والمحفزات وعامل النفخ عبر دوائر مُهيأة بشكل مستقل. يوزع رأس ثابت أو متحرك المادة على الوجه السفلي.
المواصفات الفنية
تصف القيم التالية التكوين المرجعي المورَّد بطول 24 م من PU/PIR. يتم التمييز بين الحدود الميكانيكية وسرعة التشغيل وتغطية التجهيزات القالبية وسعة قياس الجرعات قبل اختيار المعدات.
| المعامل | التكوين المرجعي | ملاحظات الاختيار |
|---|---|---|
| أنواع الألواح | مقاطع الأسقف والجدران وجدران التثبيت المخفي | الشكل الهندسي النهائي من رسم المقطع المعتمد |
| المادة الأساسية والكثافة | PU/PIR؛ كثافة أساس مرجعية 35–45 كغ/م³ | تعتمد الكثافة على التركيبة وظروف العملية |
| أوجه من الفولاذ/الفولاذ المقاوم للصدأ | 0.3–0.8 مم | تسطح السطح ومواصفات اللفائف المتفق عليها قبل تصميم التشكيل |
| أوجه من الألومنيوم | 0.5–1.0 مم | يُختار مع المقطع المطلوب والمعالجة السطحية المطلوبة |
| نطاق الألواح المقترح | سماكة 50–200 مم؛ وطول يصل إلى 15,000 مم | قوالب الجانب الخاصة بالسقف/الجدار المدرجة تغطي 50–150 مم؛ التجهيزات القالبية الأخرى تتطلب مراجعة |
| سرعة خط الإنتاج | نطاق تشغيل مرجعي 3–9 م/دقيقة | الحد الأقصى لسرعة السير الميكانيكي قيمة منفصلة، وليس معدل إنتاج الألواح المعالجة |
| آلة تصفيح بالحزام المزدوج | مسار فعّال بطول 24 م؛ وعرض فعّال لألواح السلسلة 1,200 مم | العرض النهائي للوحة وفق المخططات |
| تسخين آلة التصفيح | 150 كيلوواط؛ درجة الحرارة القصوى المعلنة لألواح السلسلة 80°م | تُتفق درجة حرارة التشغيل وفق الوصفة بشكل منفصل |
| تحميل اللفائف | حتى 10 أطنان؛ الأقطار الداخلية لللفائف 508/610 مم | الحد الأقصى لعرض التحميل 1,300 مم |
| القطع بالتتبع | منشار شريطي متحرك مع تشذيب التراكب والتنظيف واستخراج الغبار | الحد الأدنى للقطع 1.8 م عند 7 م/دقيقة هو شرط مرجعي معلن |
| التبريد والتكديس | مرجع تبريد بـ 45 موضعًا وتكديس بالتفريغ | التغليف ومناولة الألواح المختارة وفق أبعاد المنتج |
| مرجع المرافق | محوّل بقدرة 250 kVA؛ 380–415 V، 50–60 Hz؛ هواء 8 kg/cm² و2.5 m³/دقيقة | مراجعة الحمل الكامل المركّب وتوصيلات الموقع للحزمة النهائية |
| قياس الجرعات بخمسة مكوّنات | البوليول، وMDI، والمحفز 1، والمحفز 2، والبنتان | تدفق المقاسات لكثافة اللوح والعرض والسماكة وسرعة الخط |
حزمة قياس جرعات متوافقة بخمسة مكوّنات
يمكن لنظام مخصص بخمسة مكوّنات تنسيق جرعات المكوّن الرئيسي وتوريد الإضافات وتكييف المكوّنات ووضع اللوح. ويوفر منتج HF-HPC-50-CS حزمة مرجعية منفصلة عند 19–30 kg/دقيقة؛ ويُختار وفق متطلبات اللوح المطلوبة بدلًا من افتراض تغطيته لكل تركيبة من السماكة والسرعة.
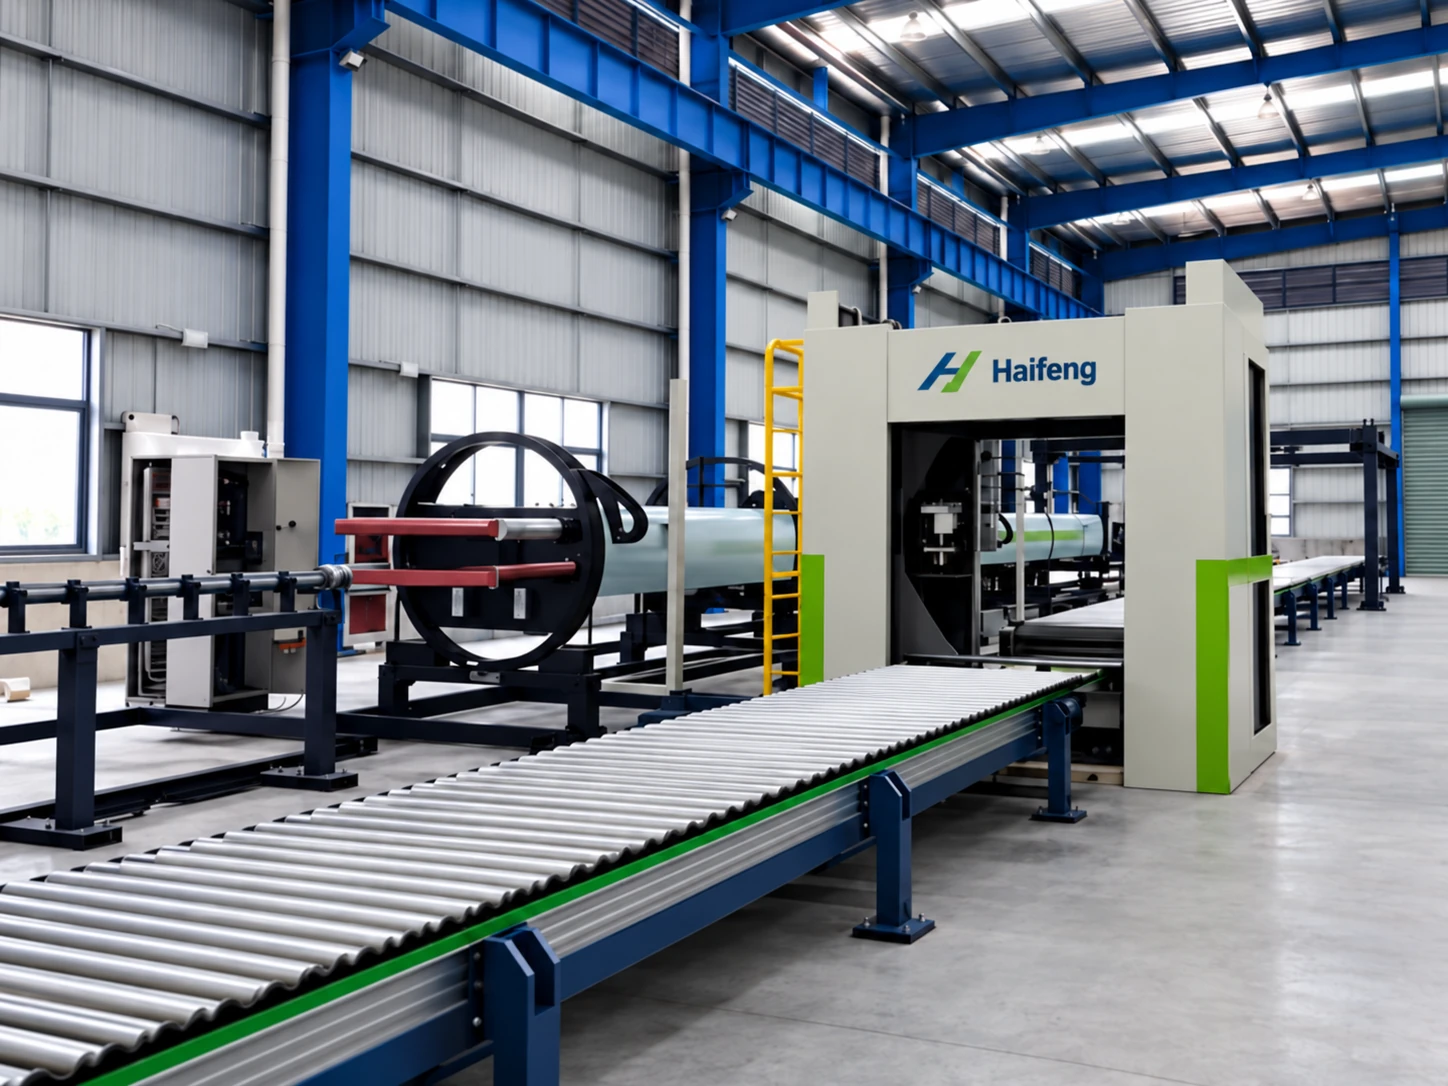
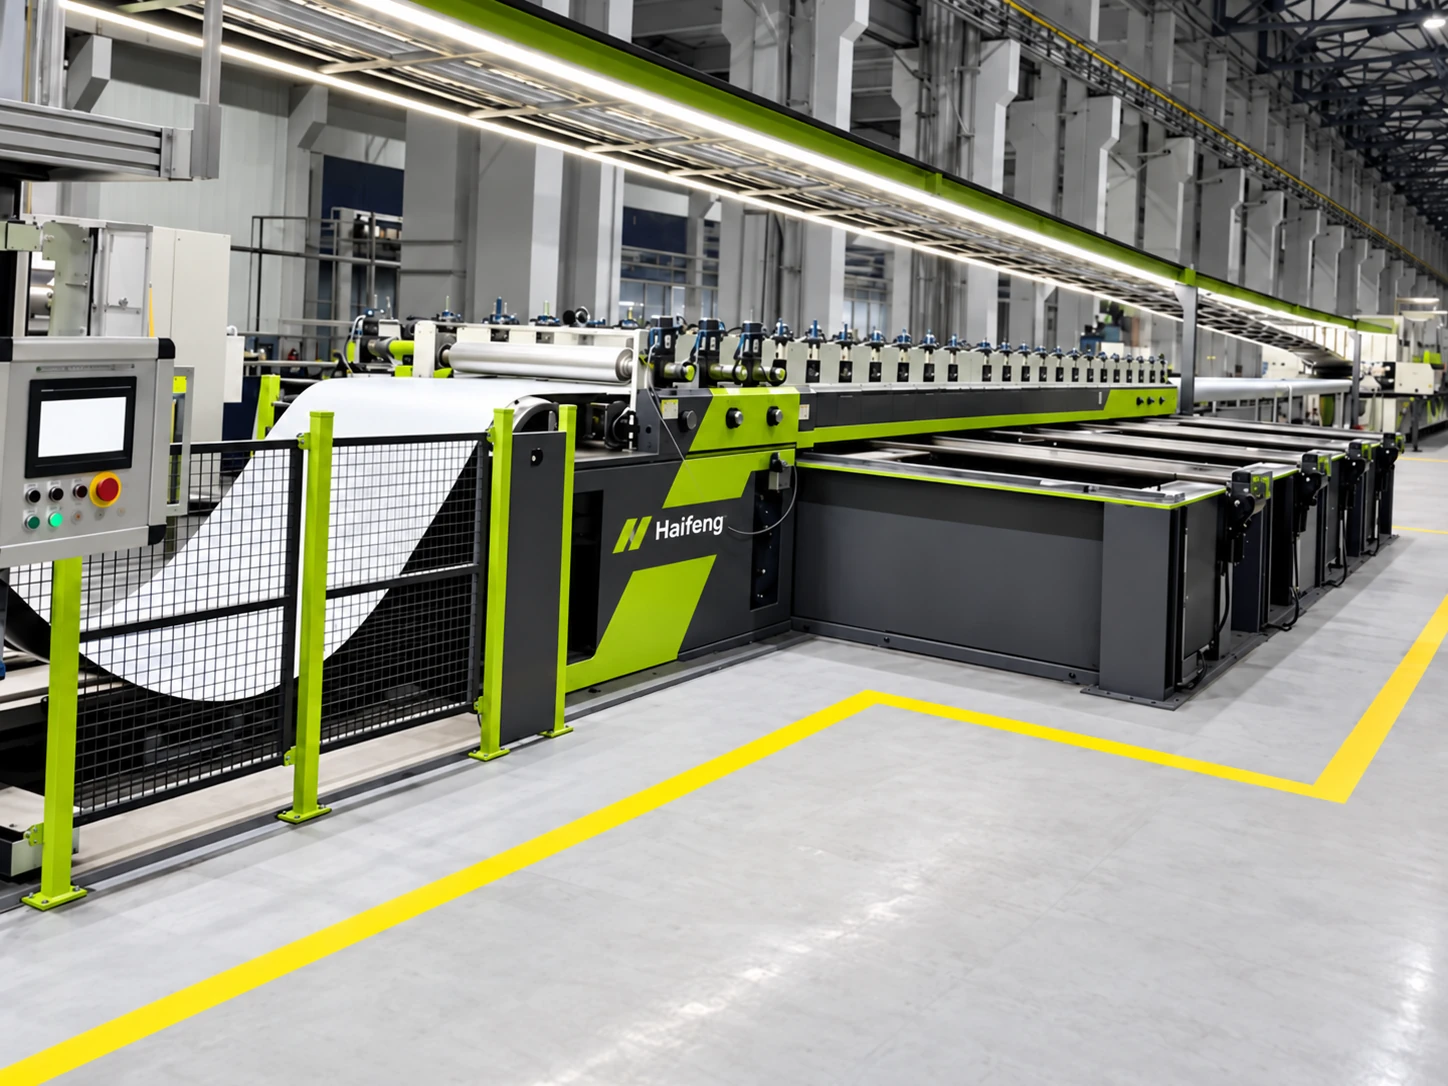
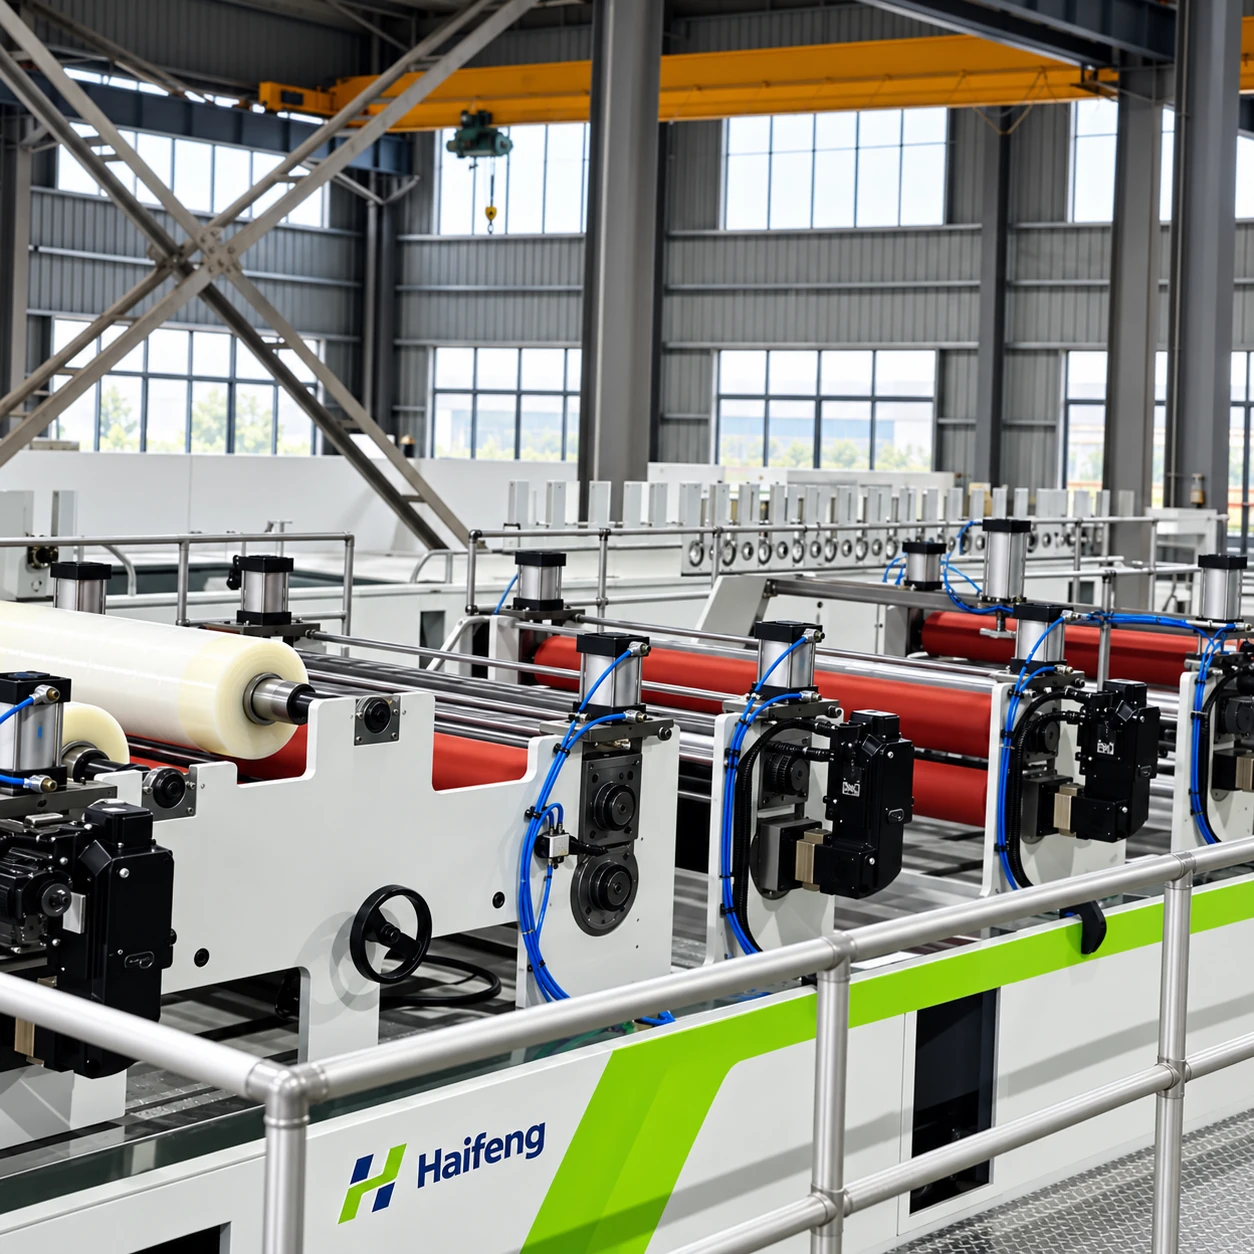
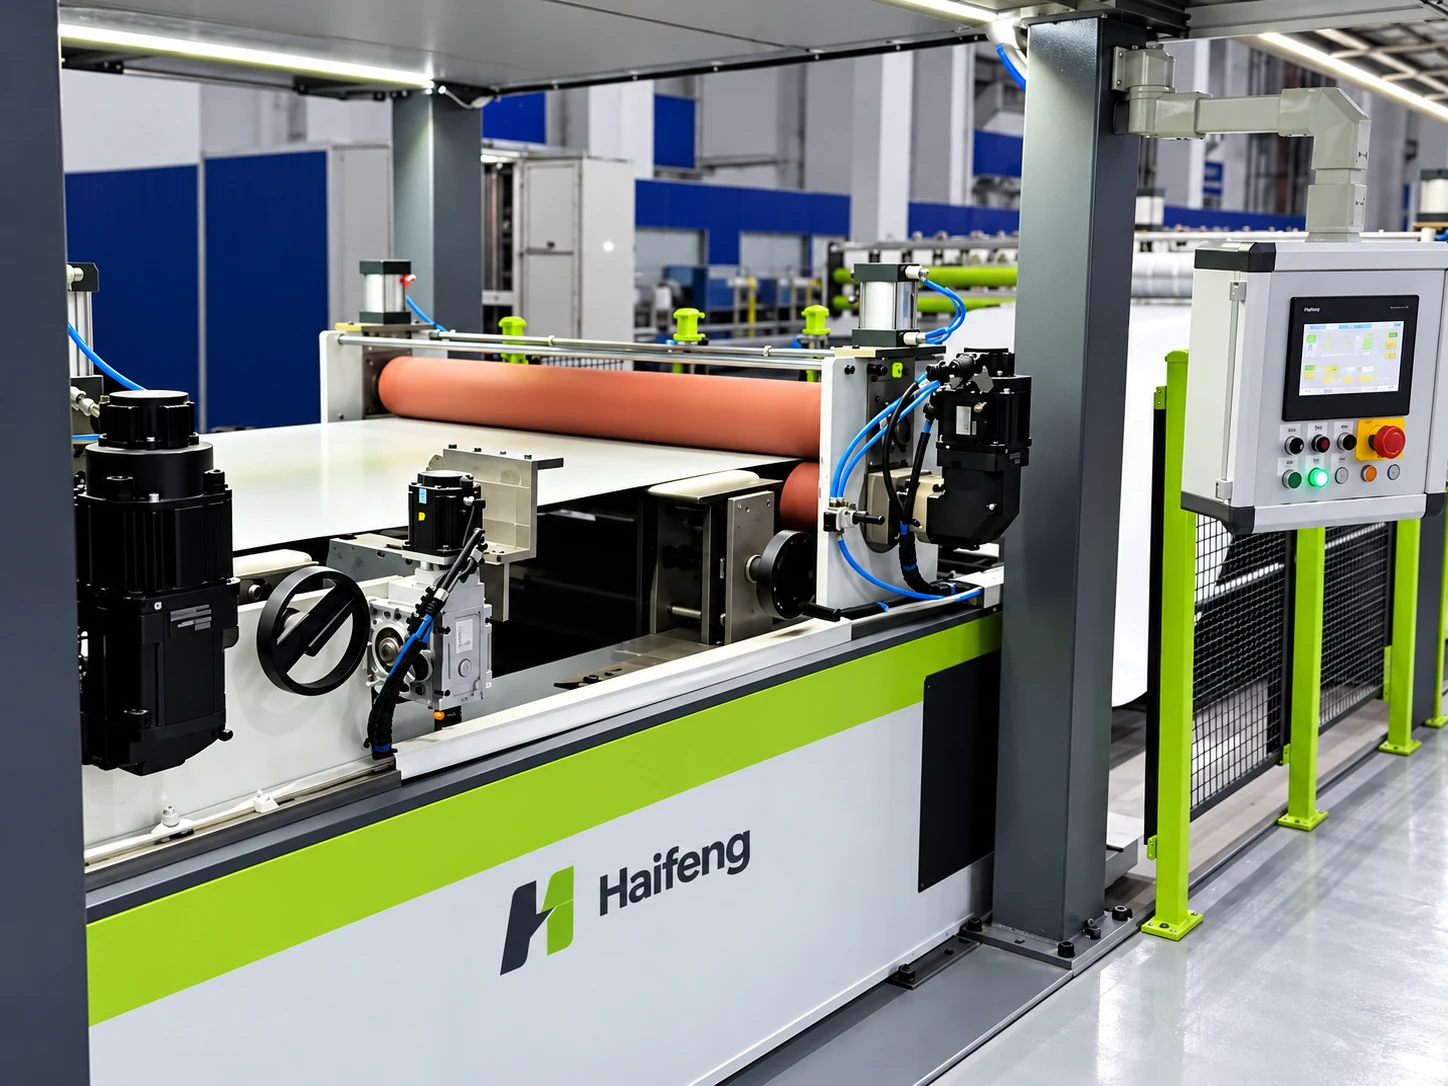
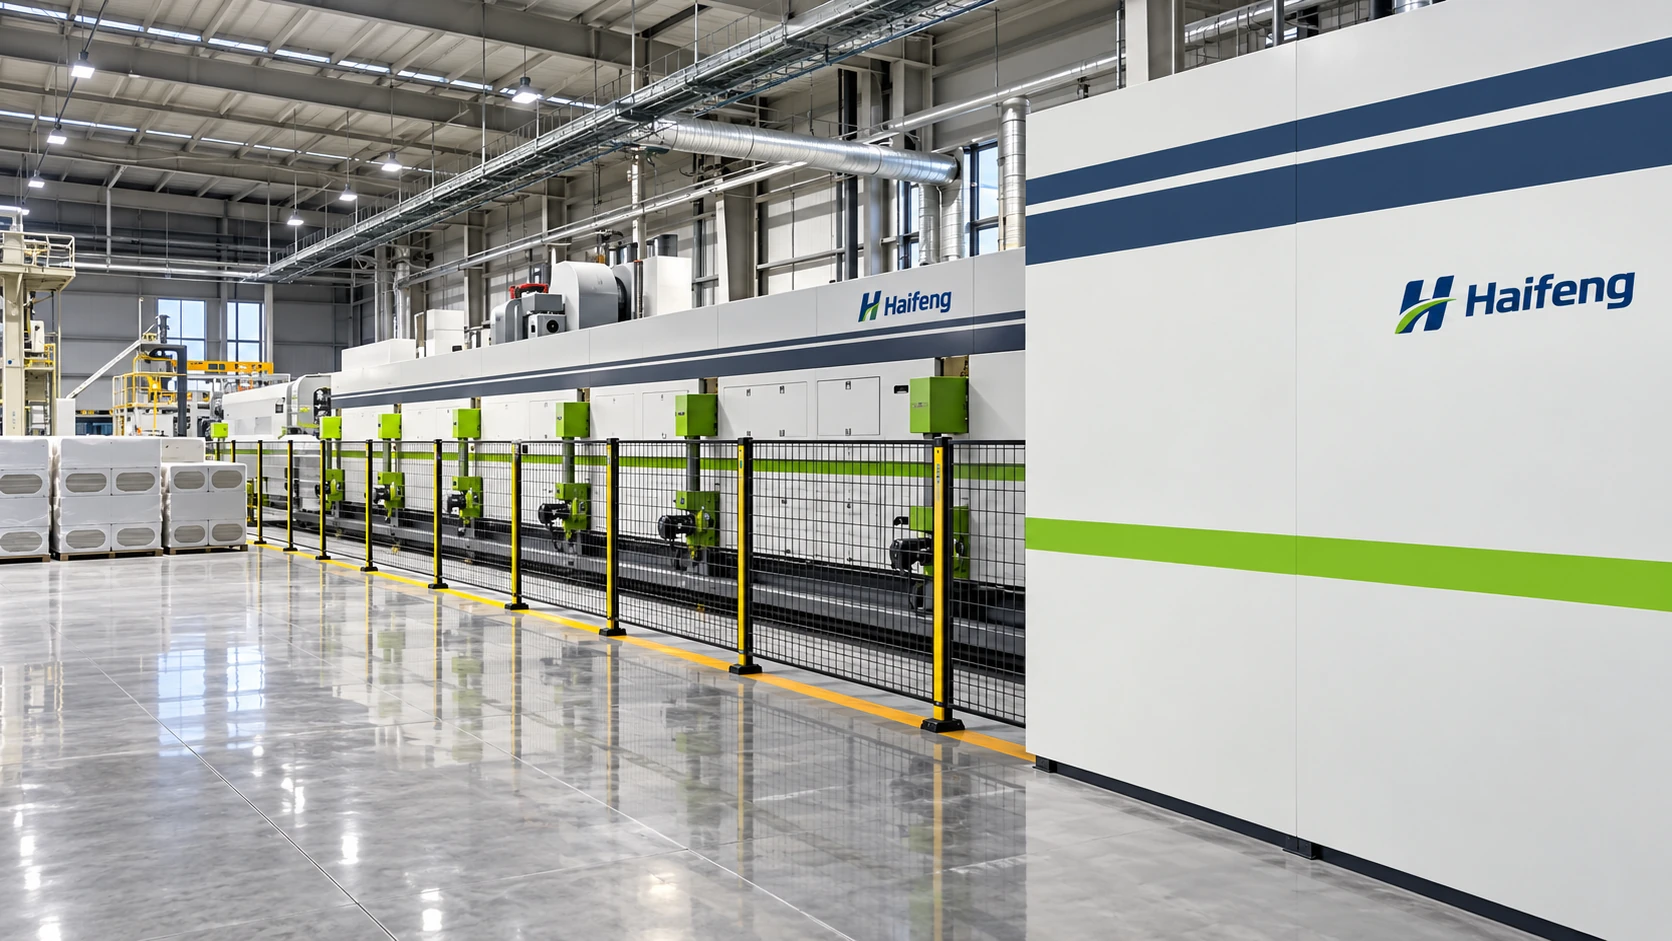
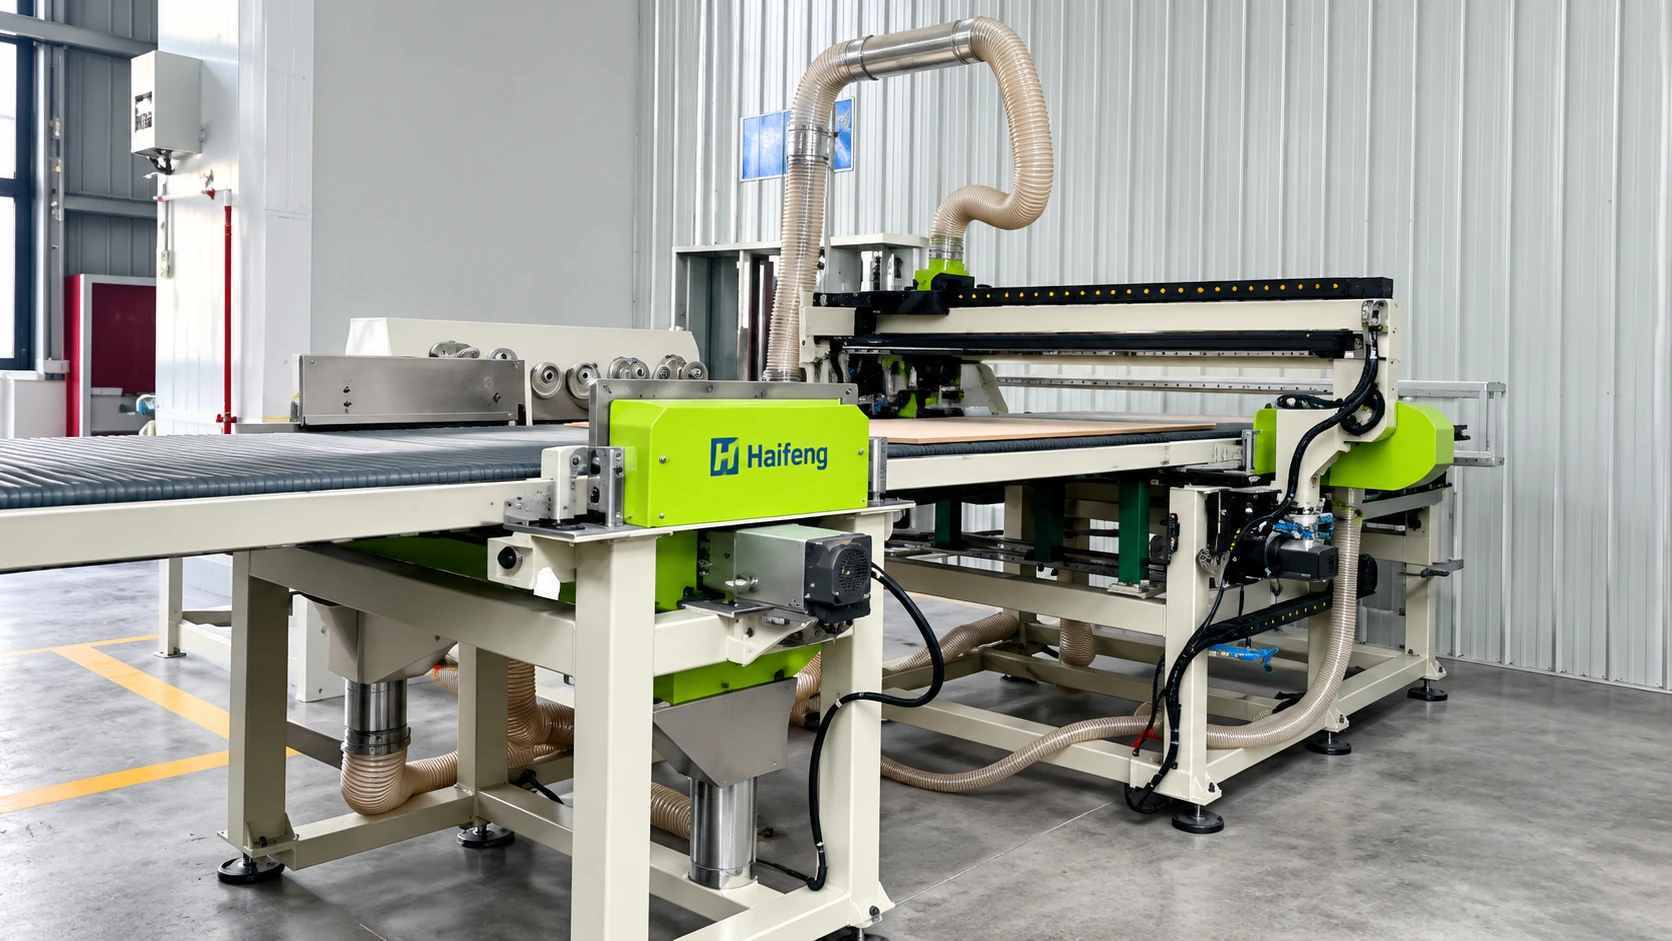
رسوم توضيحية لمعدات خمسة المكوّنات
تُظهر الرسوم التوضيحية للمعدات أقسام العملية ذات الصلة ومراجع التكوين.
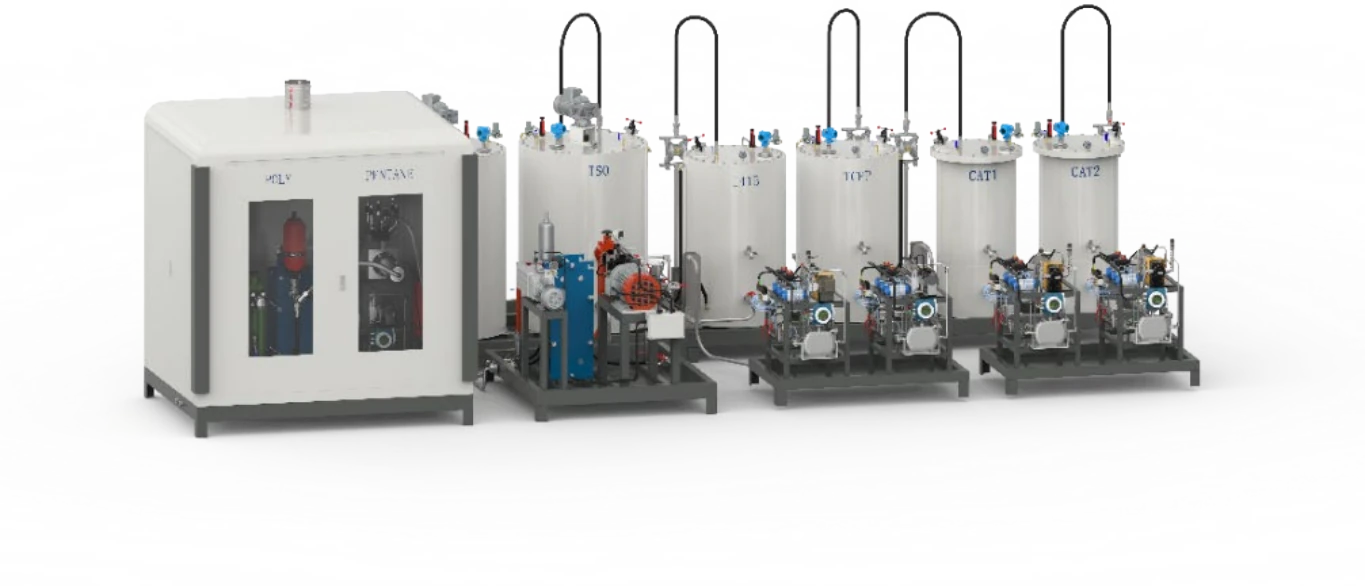
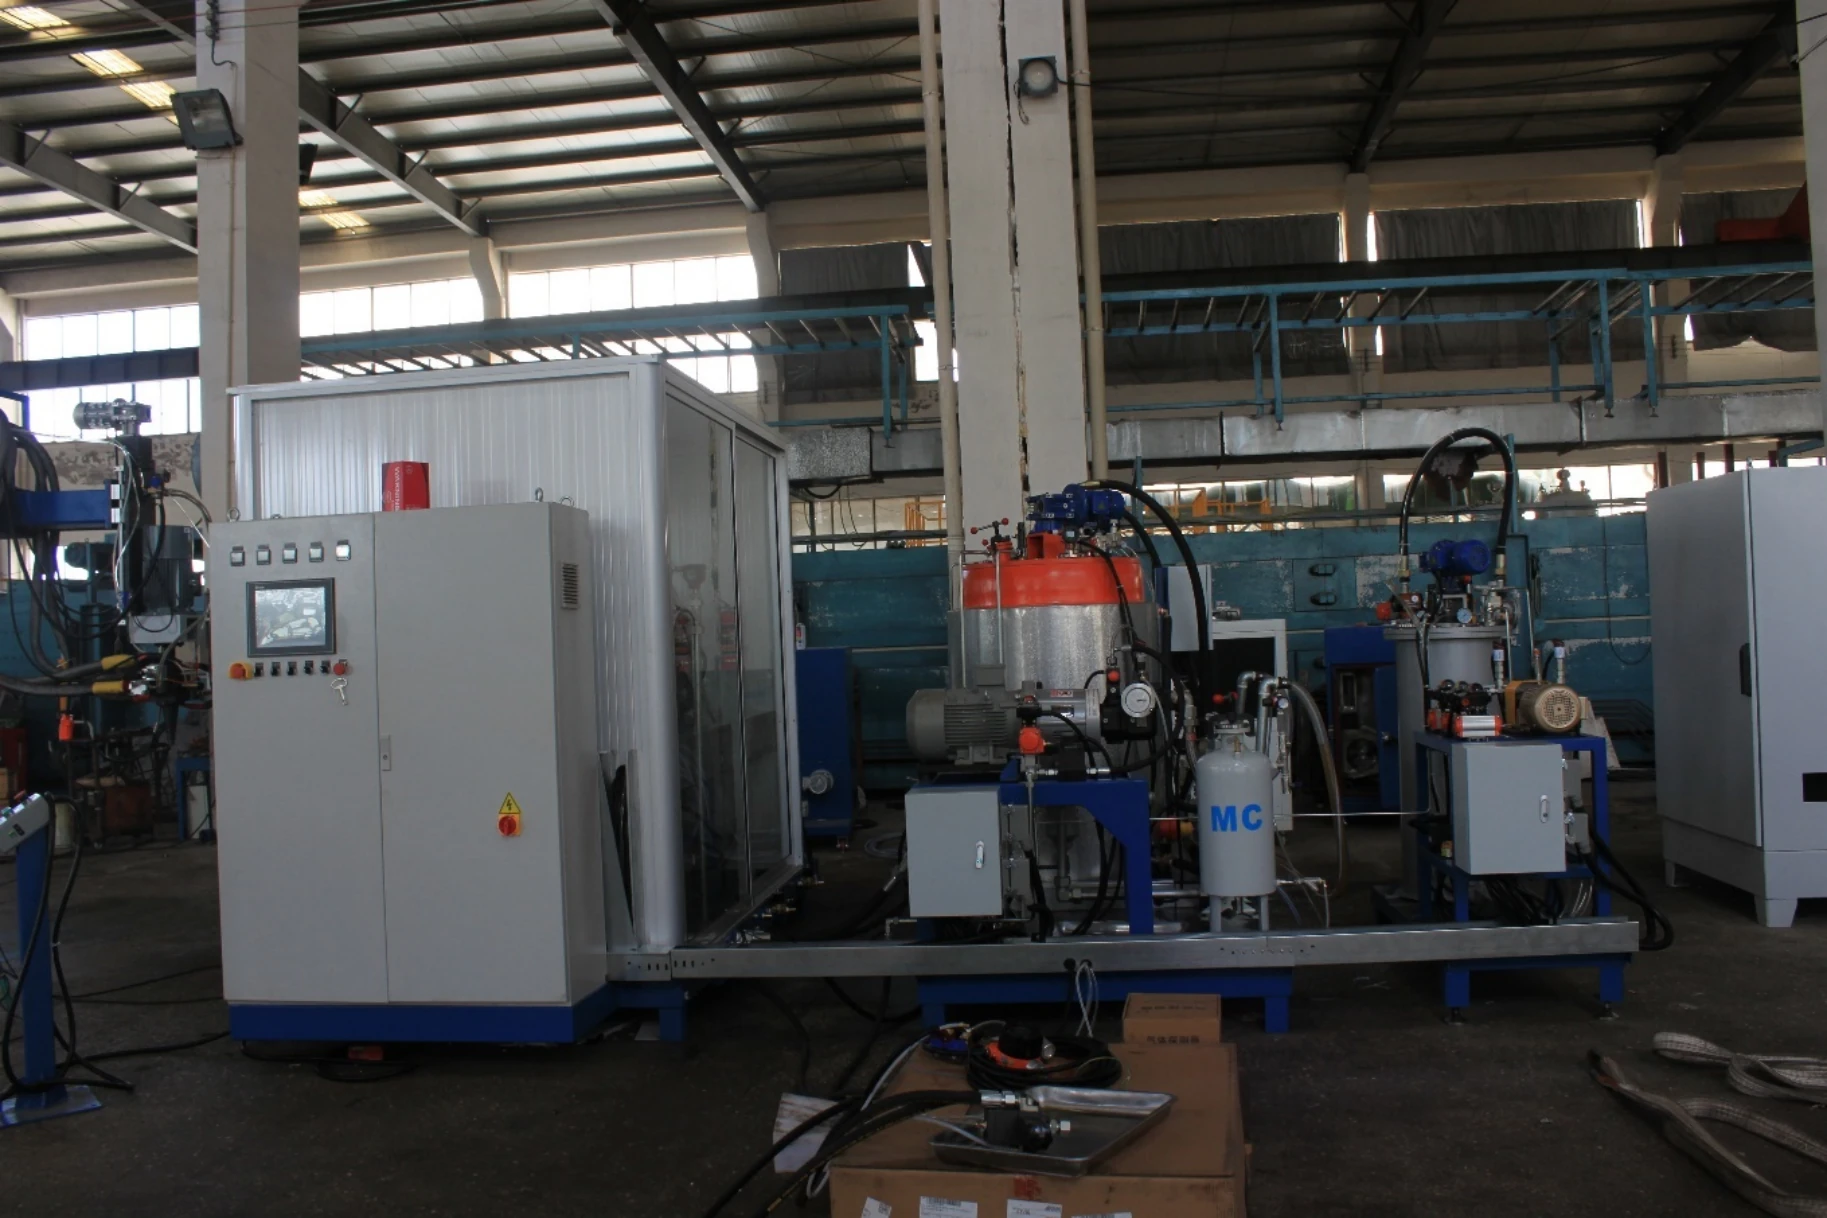
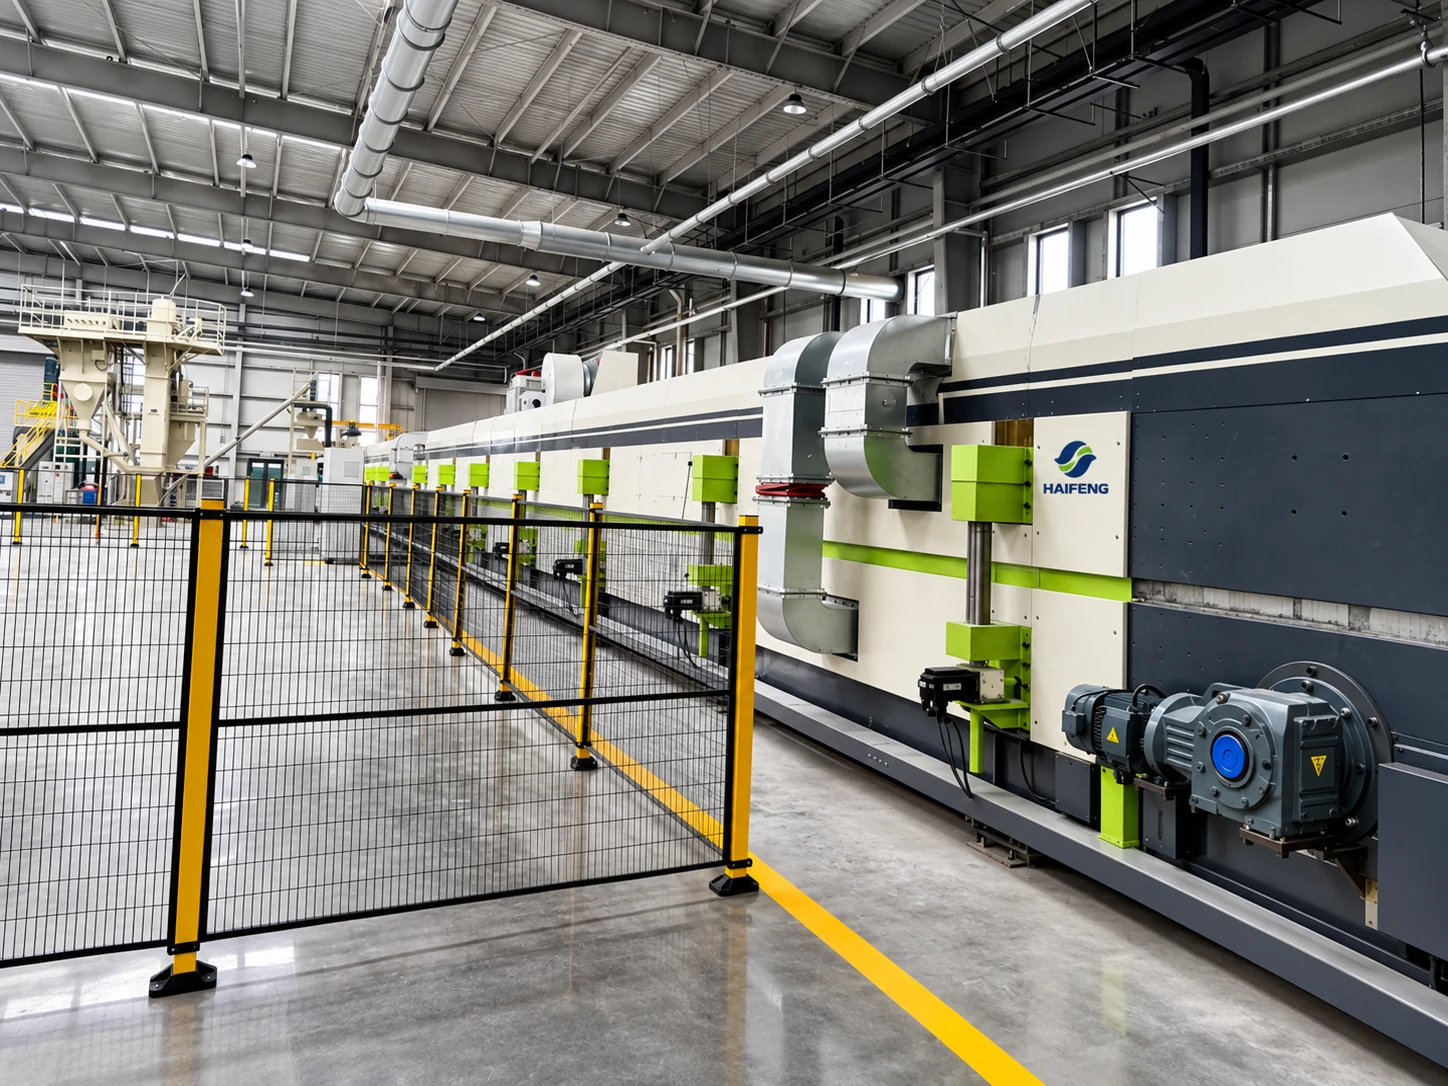
خط الألواح المستمر — الرسوم التوضيحية للمعدات الرئيسية
تُظهر الرسوم التوضيحية للمعدات أقسام العملية ذات الصلة ومراجع التكوين.
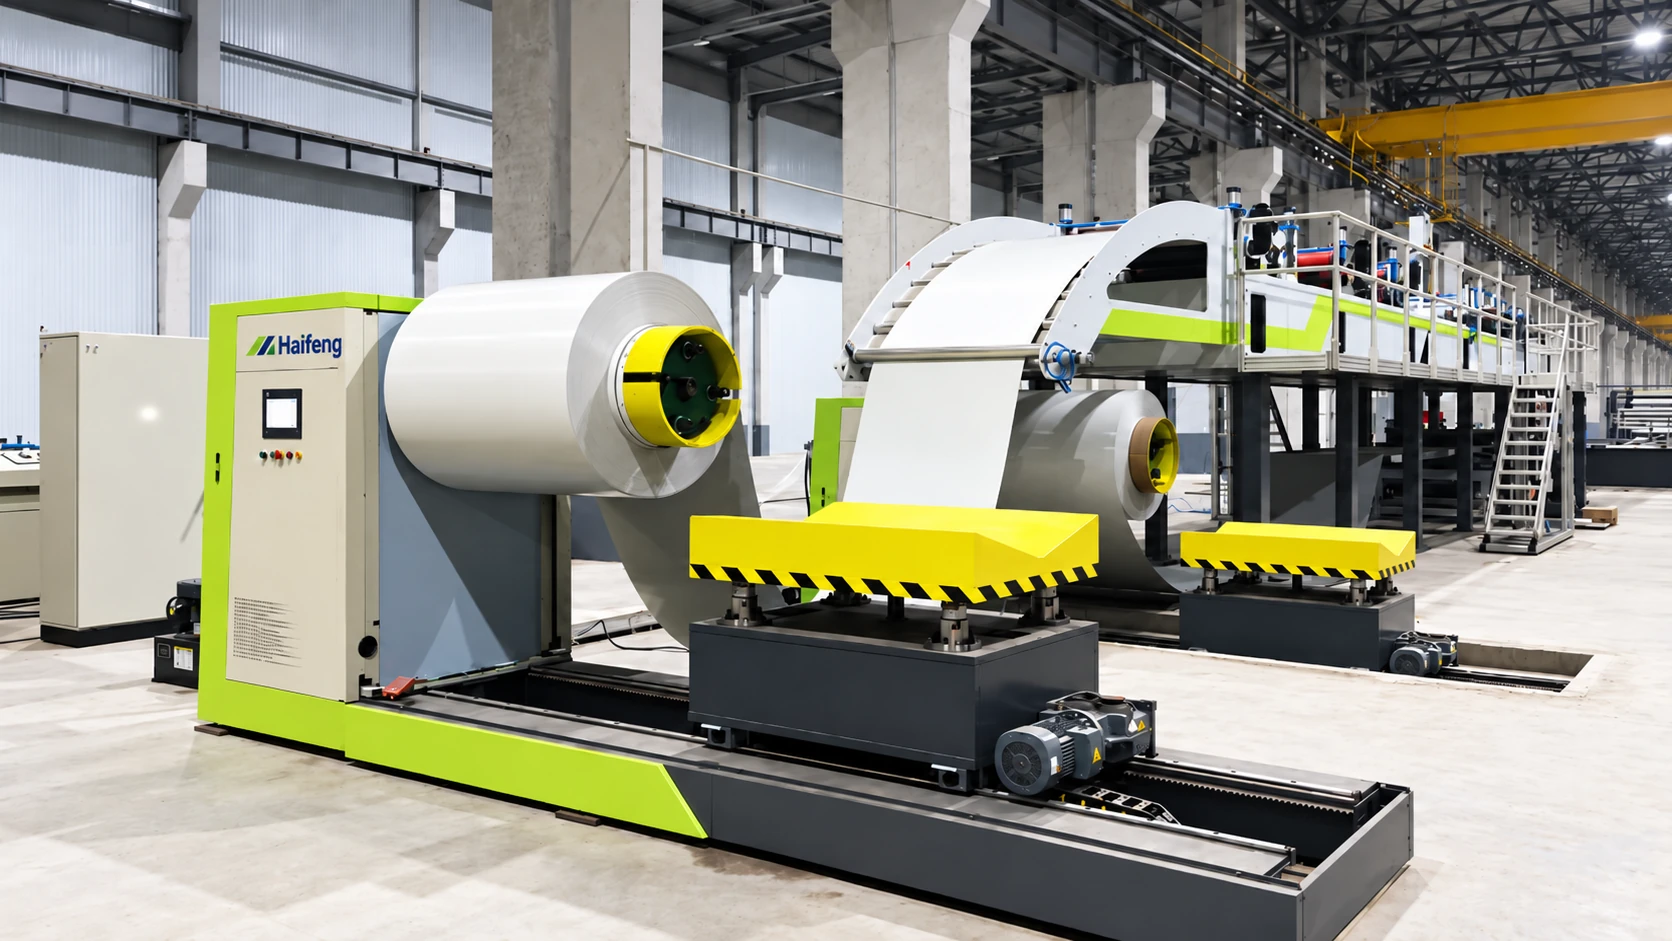
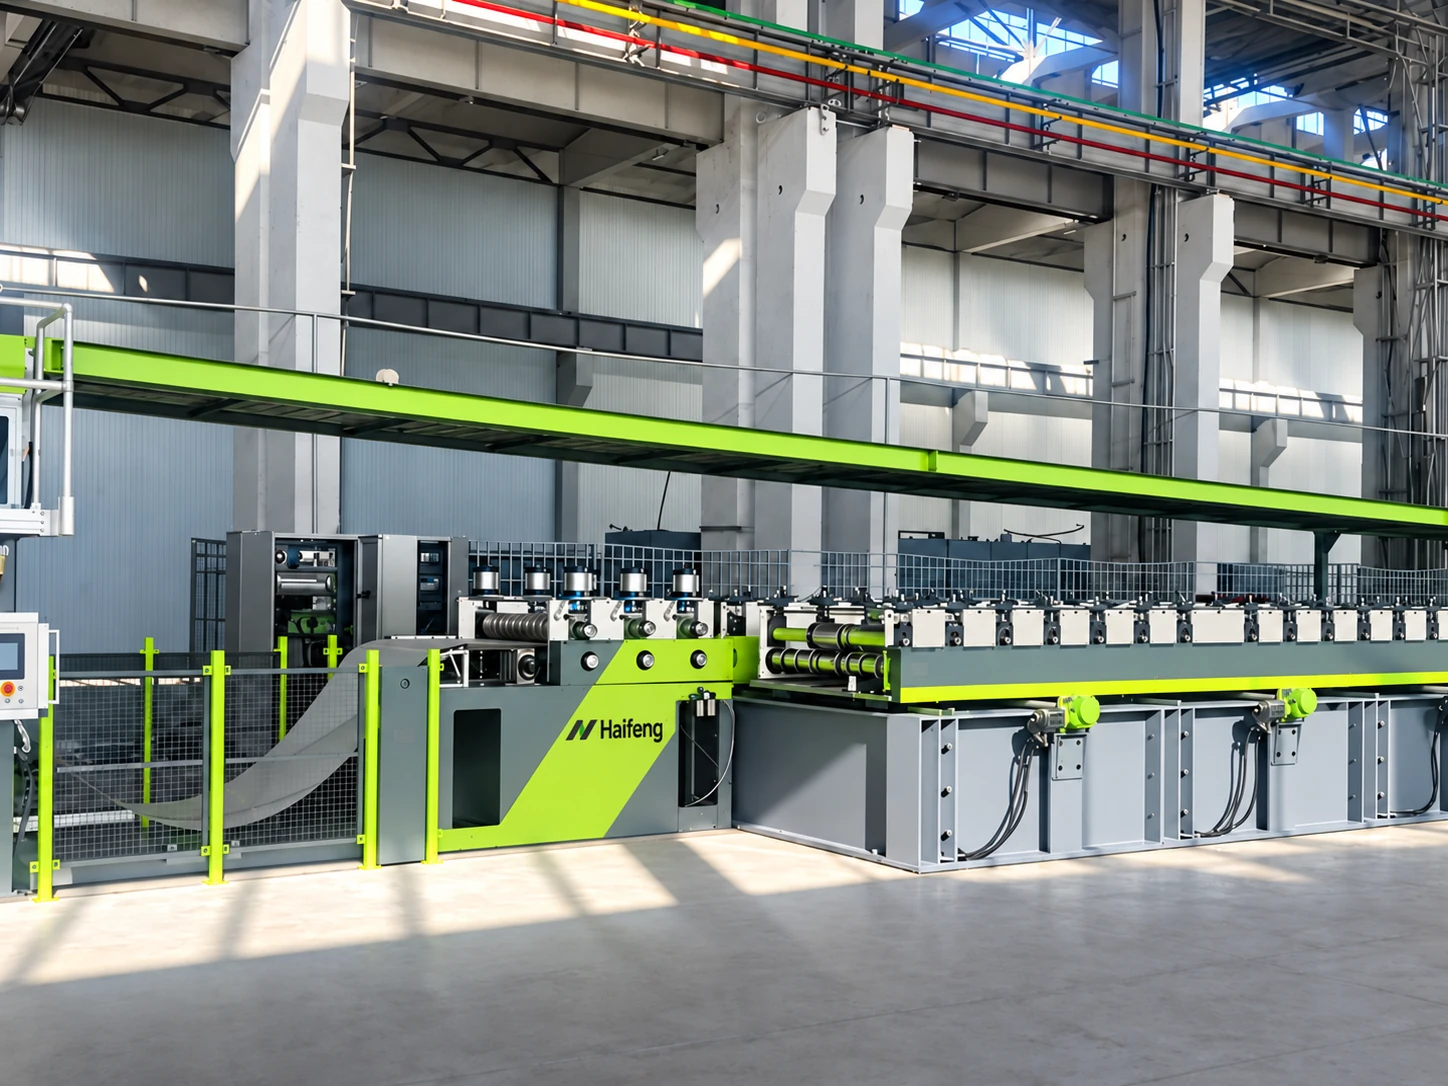
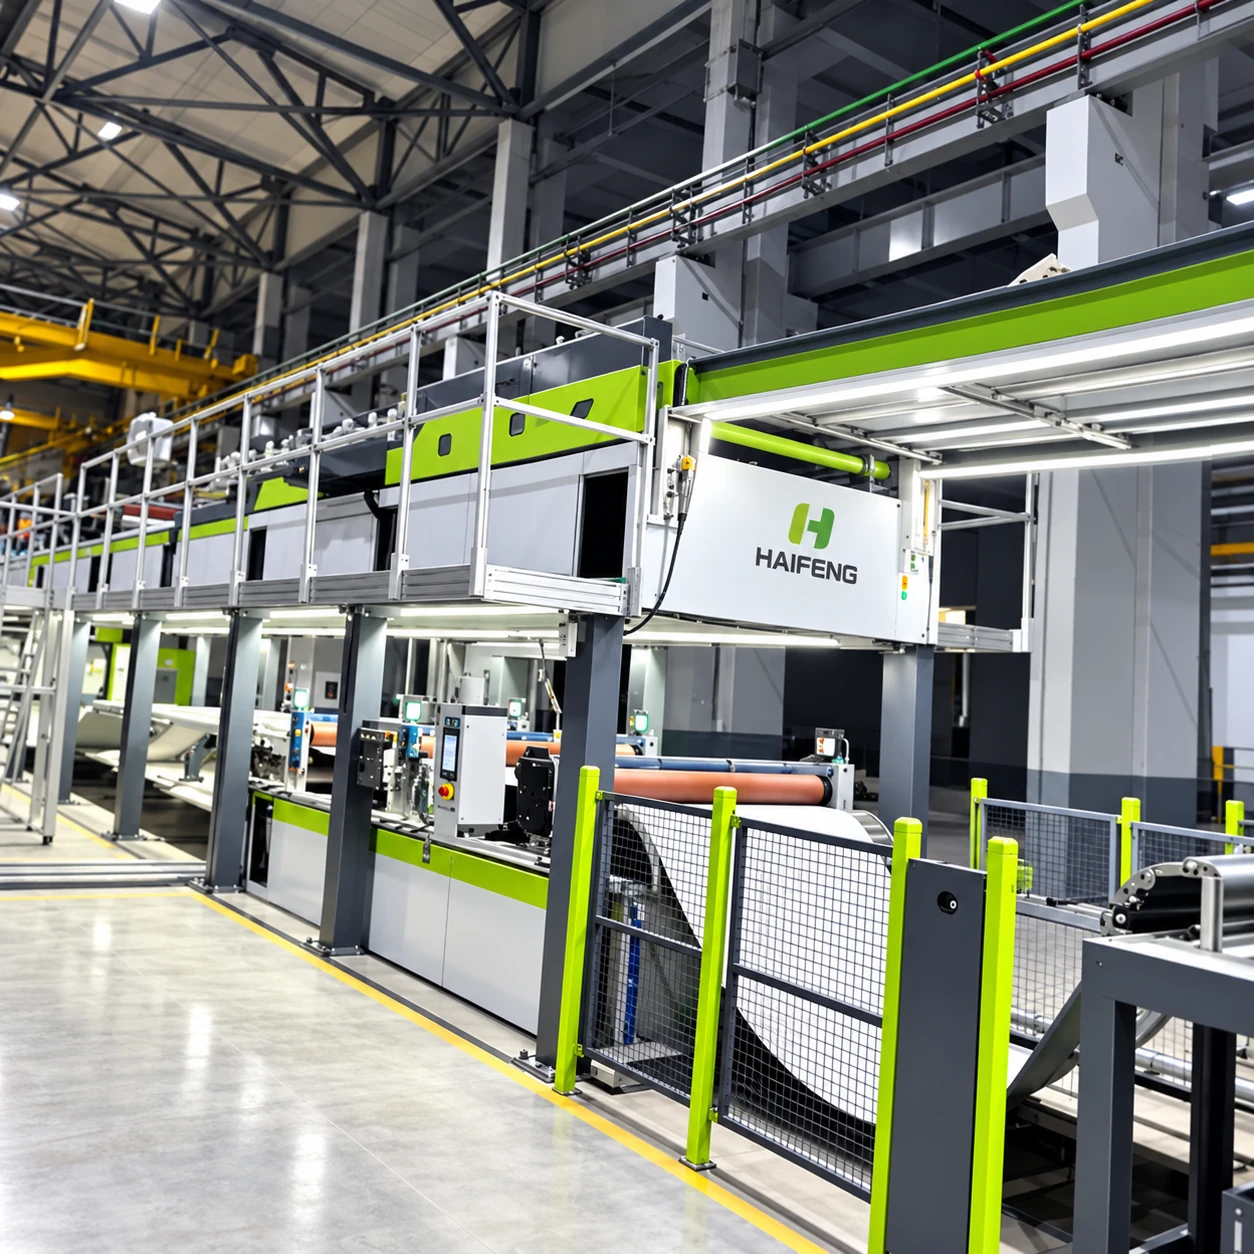
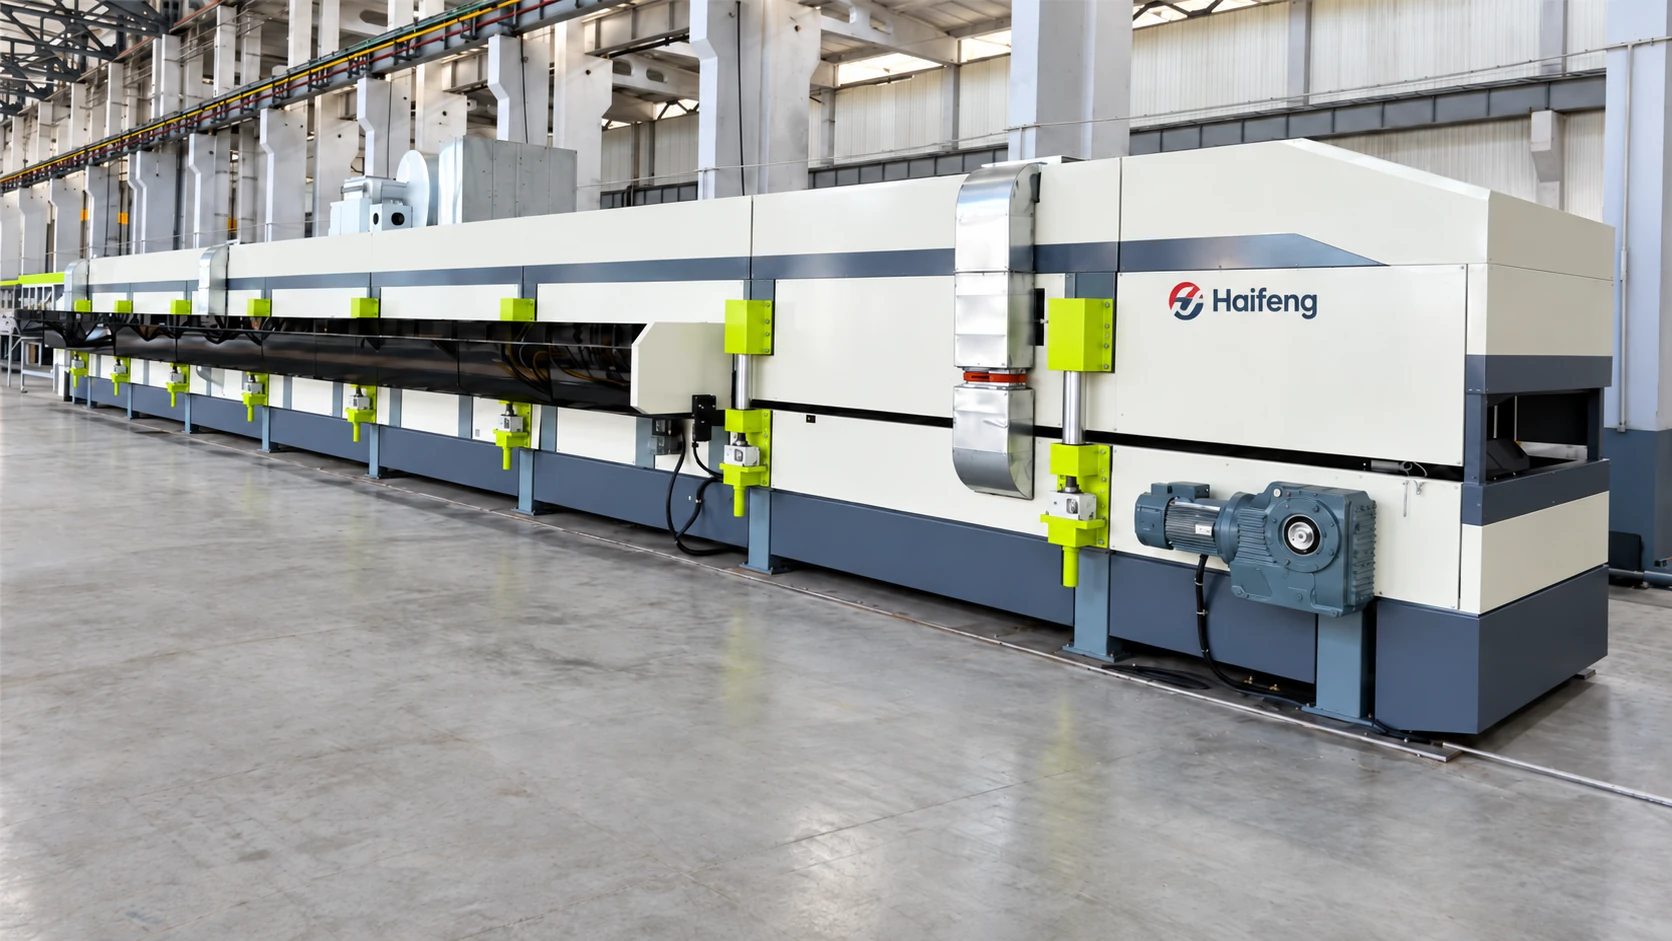
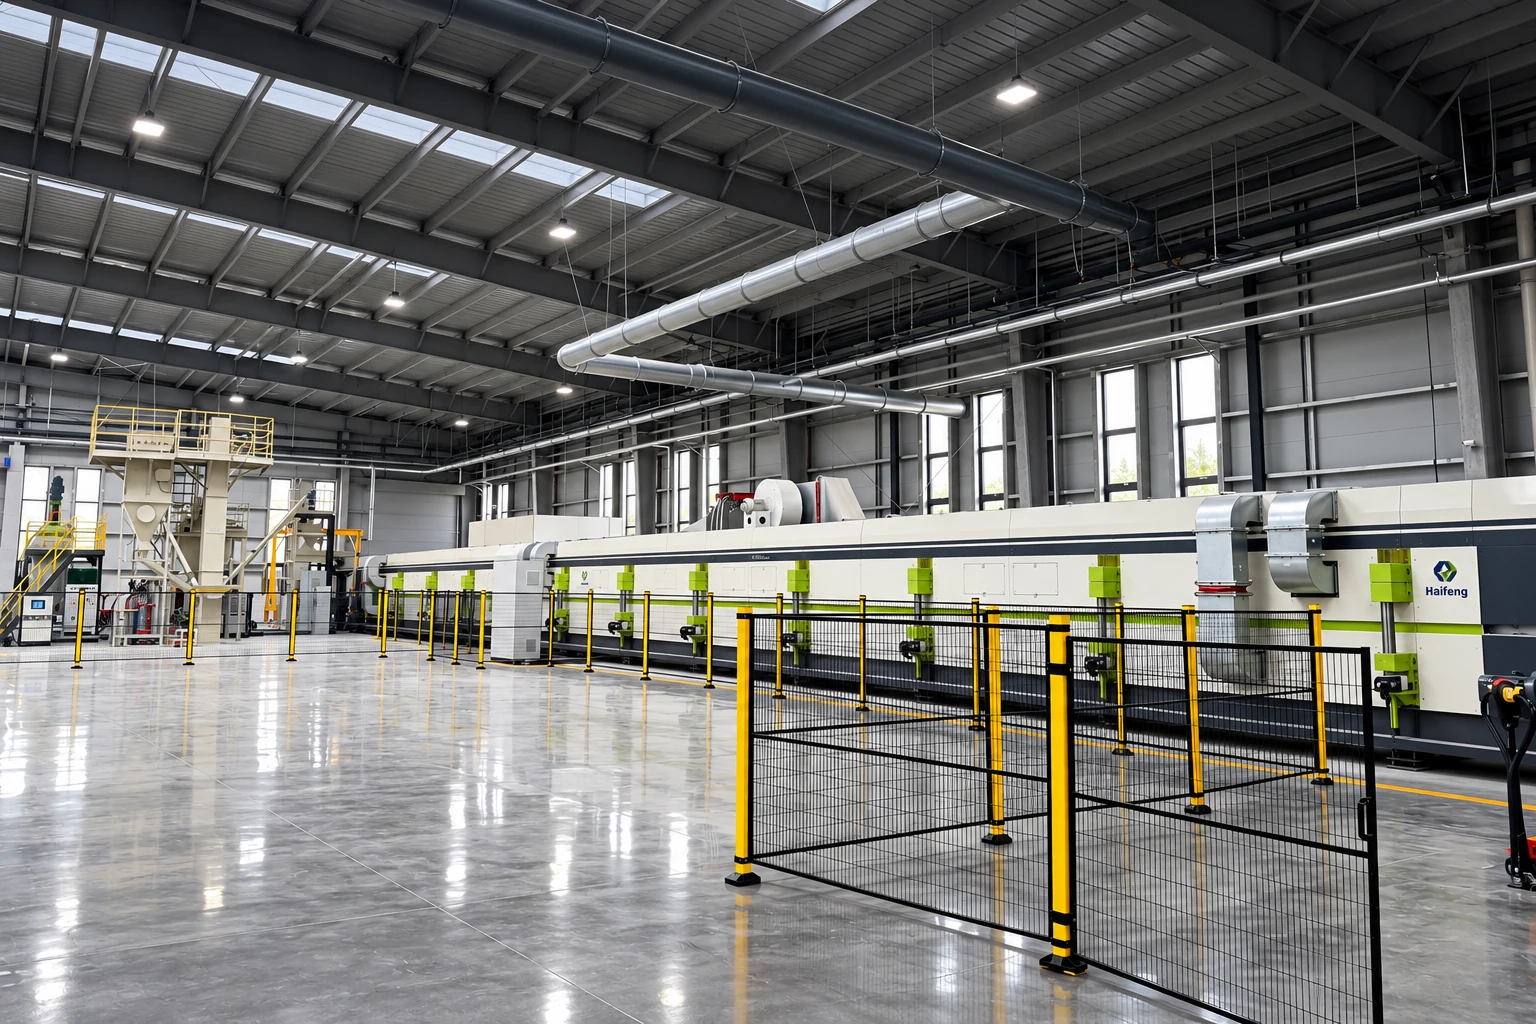
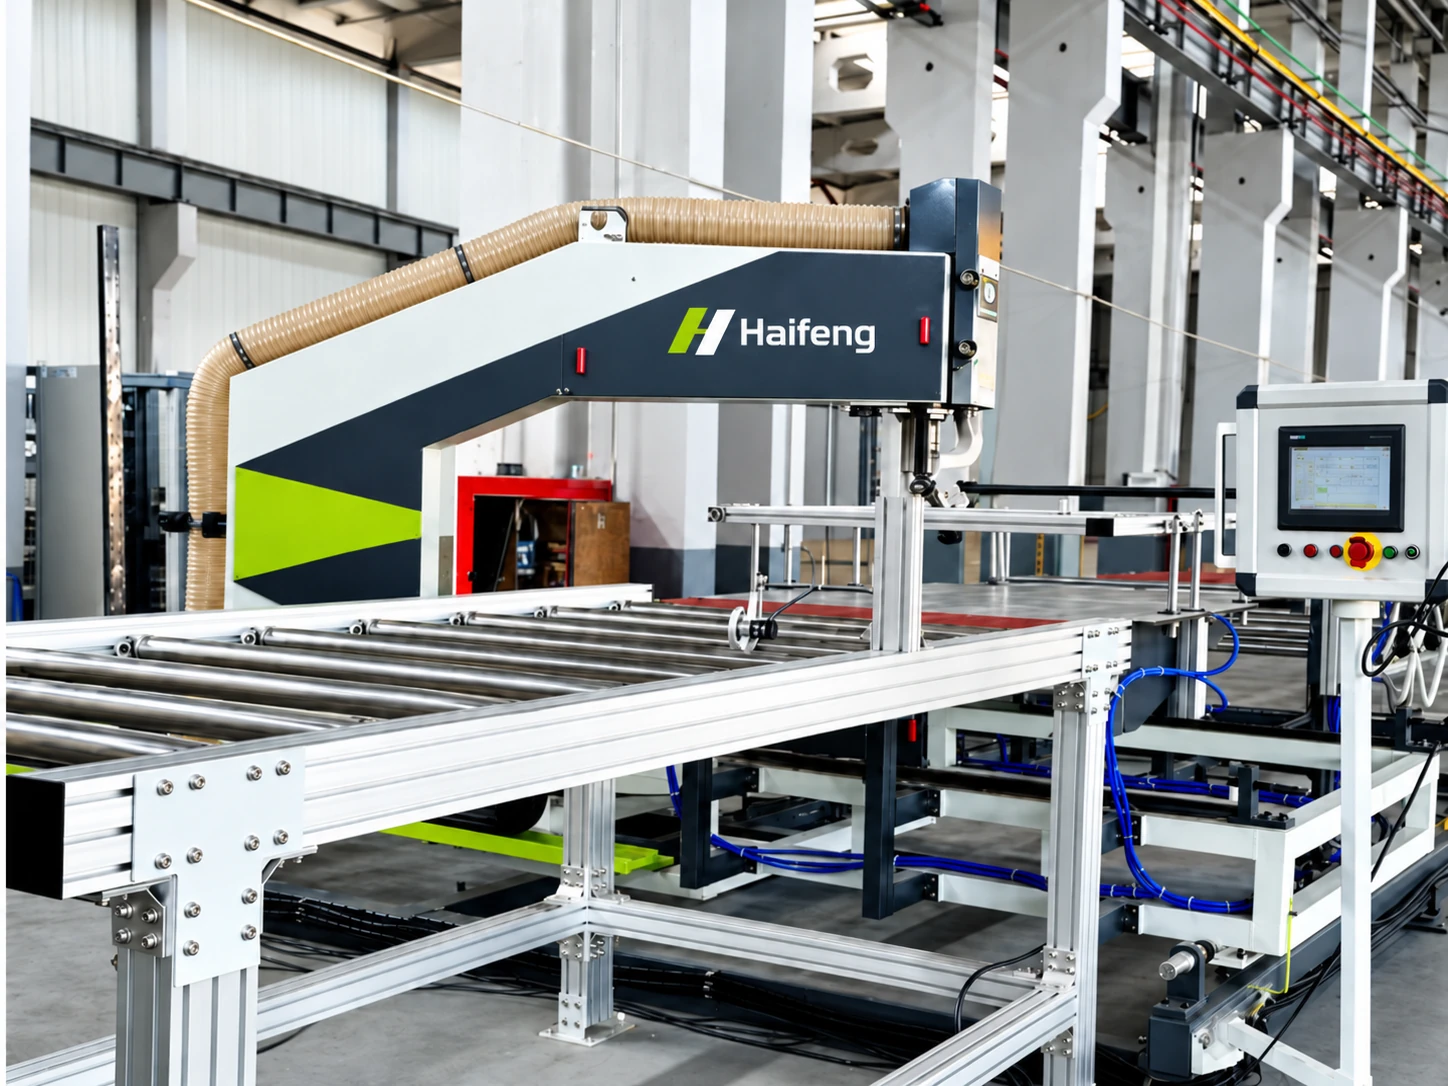
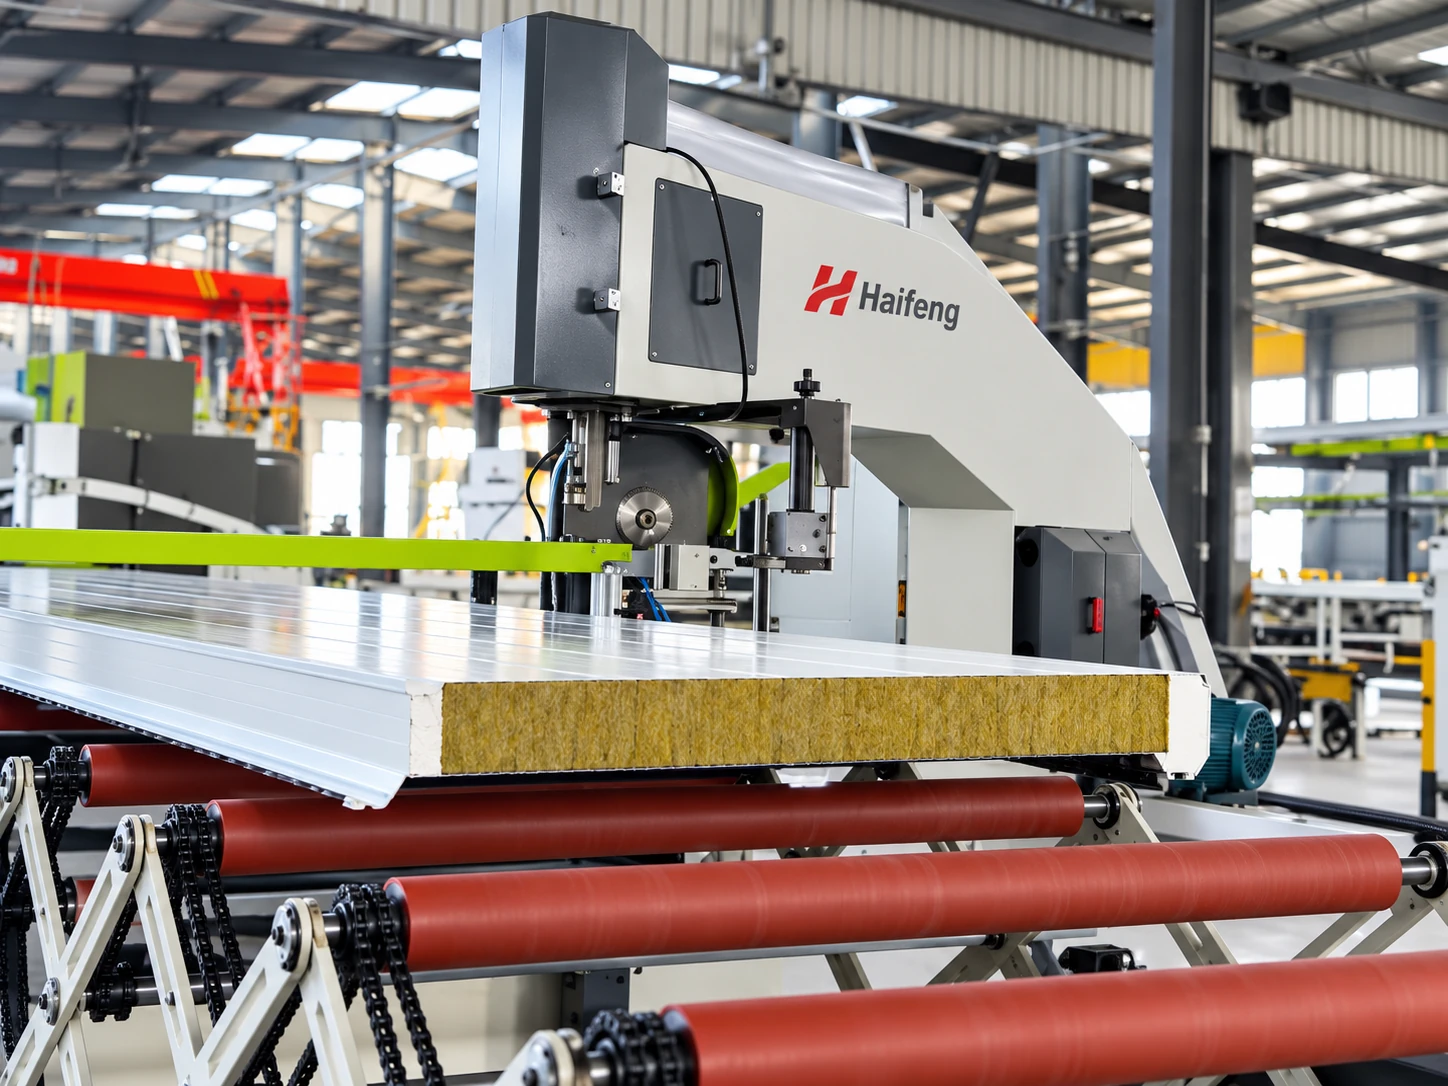
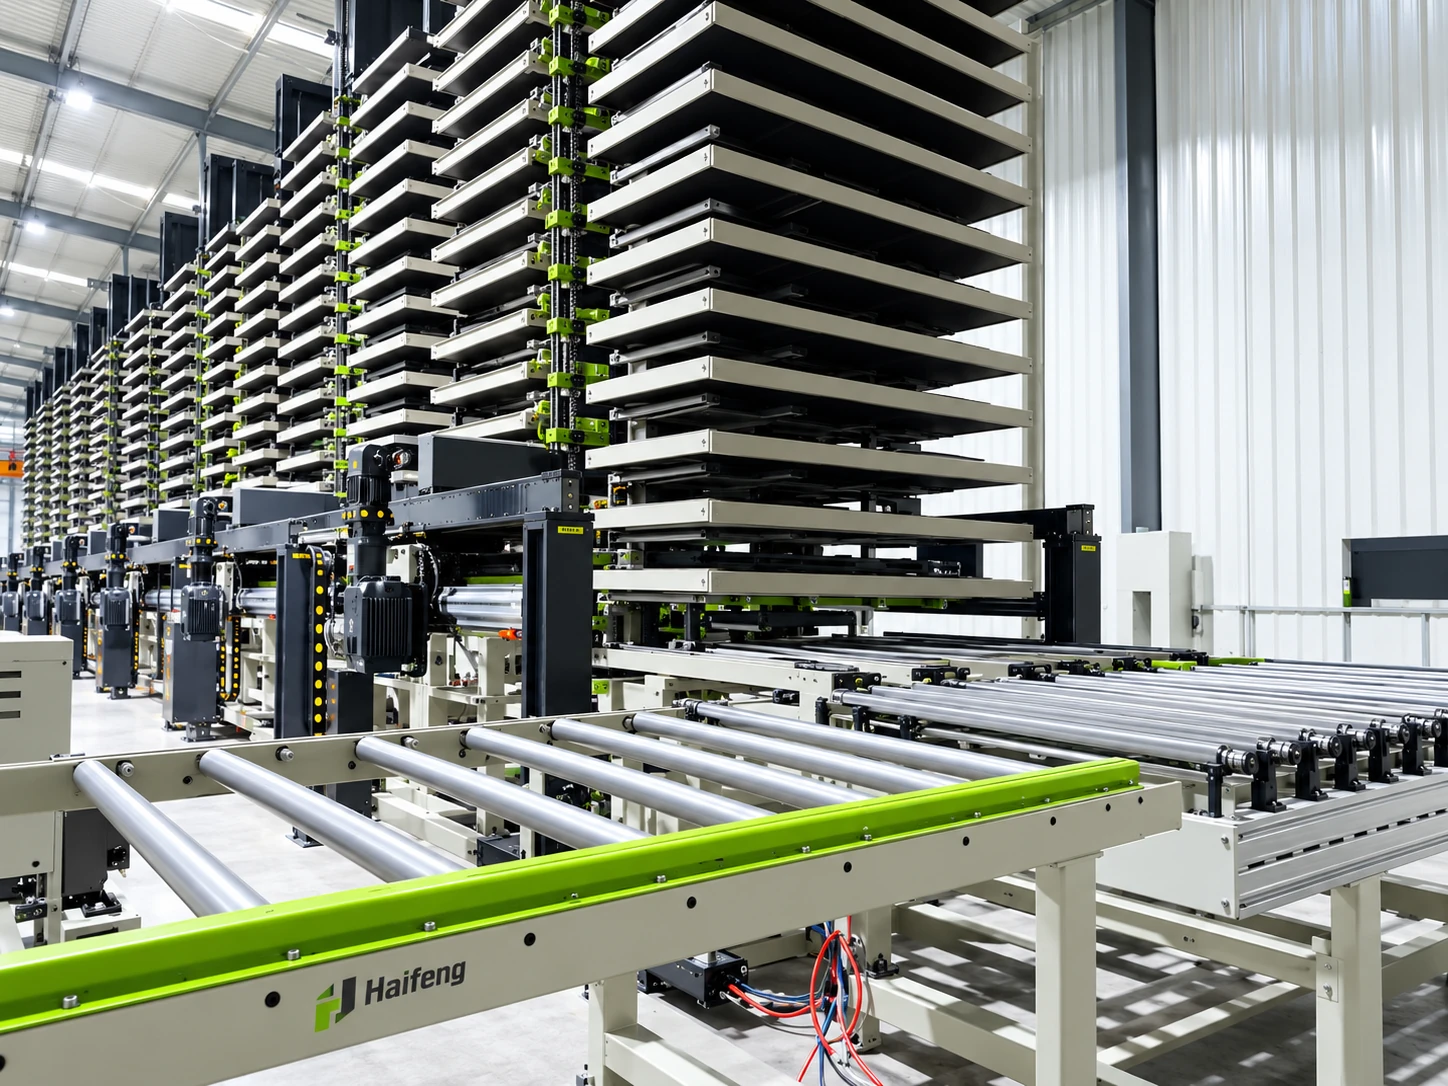
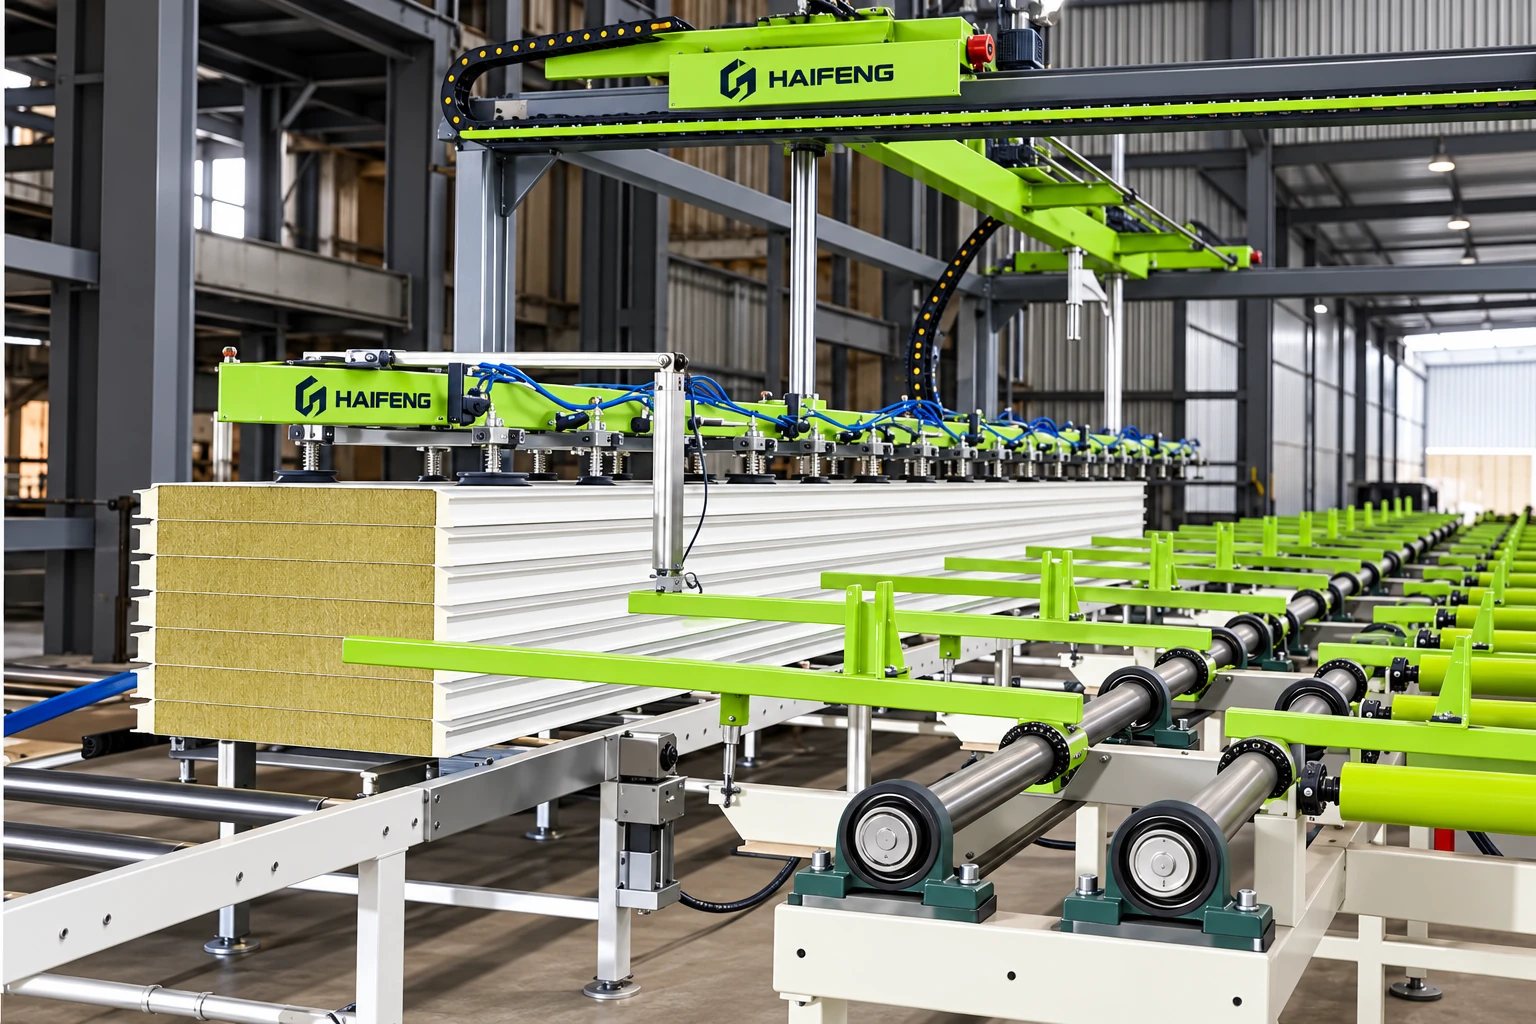
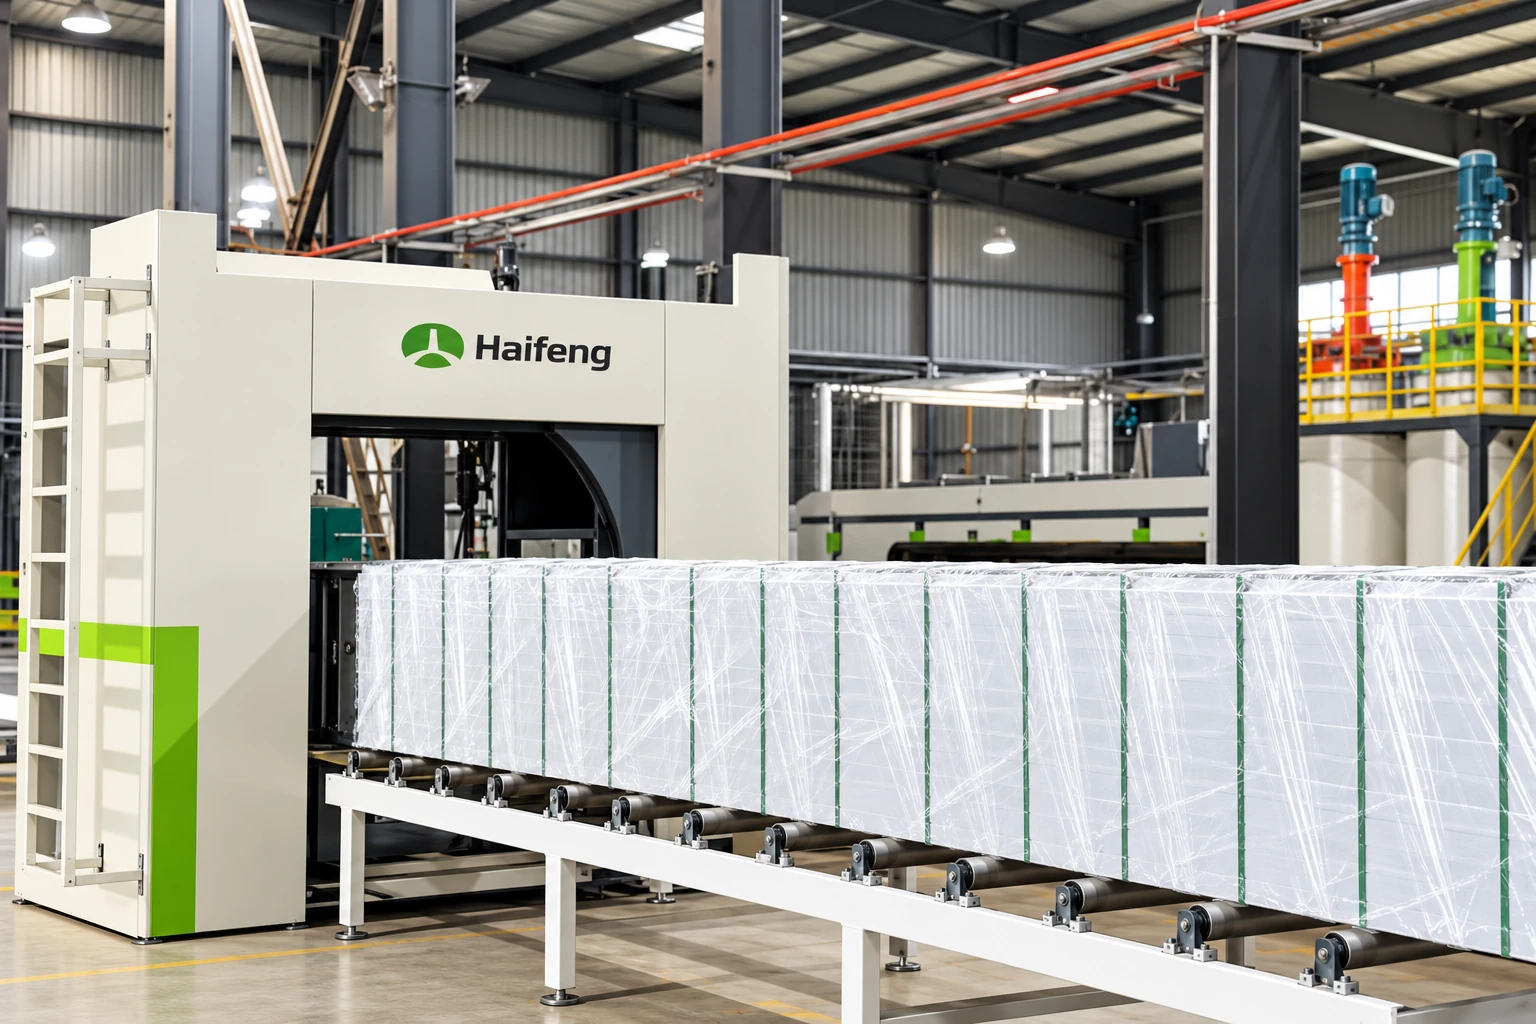
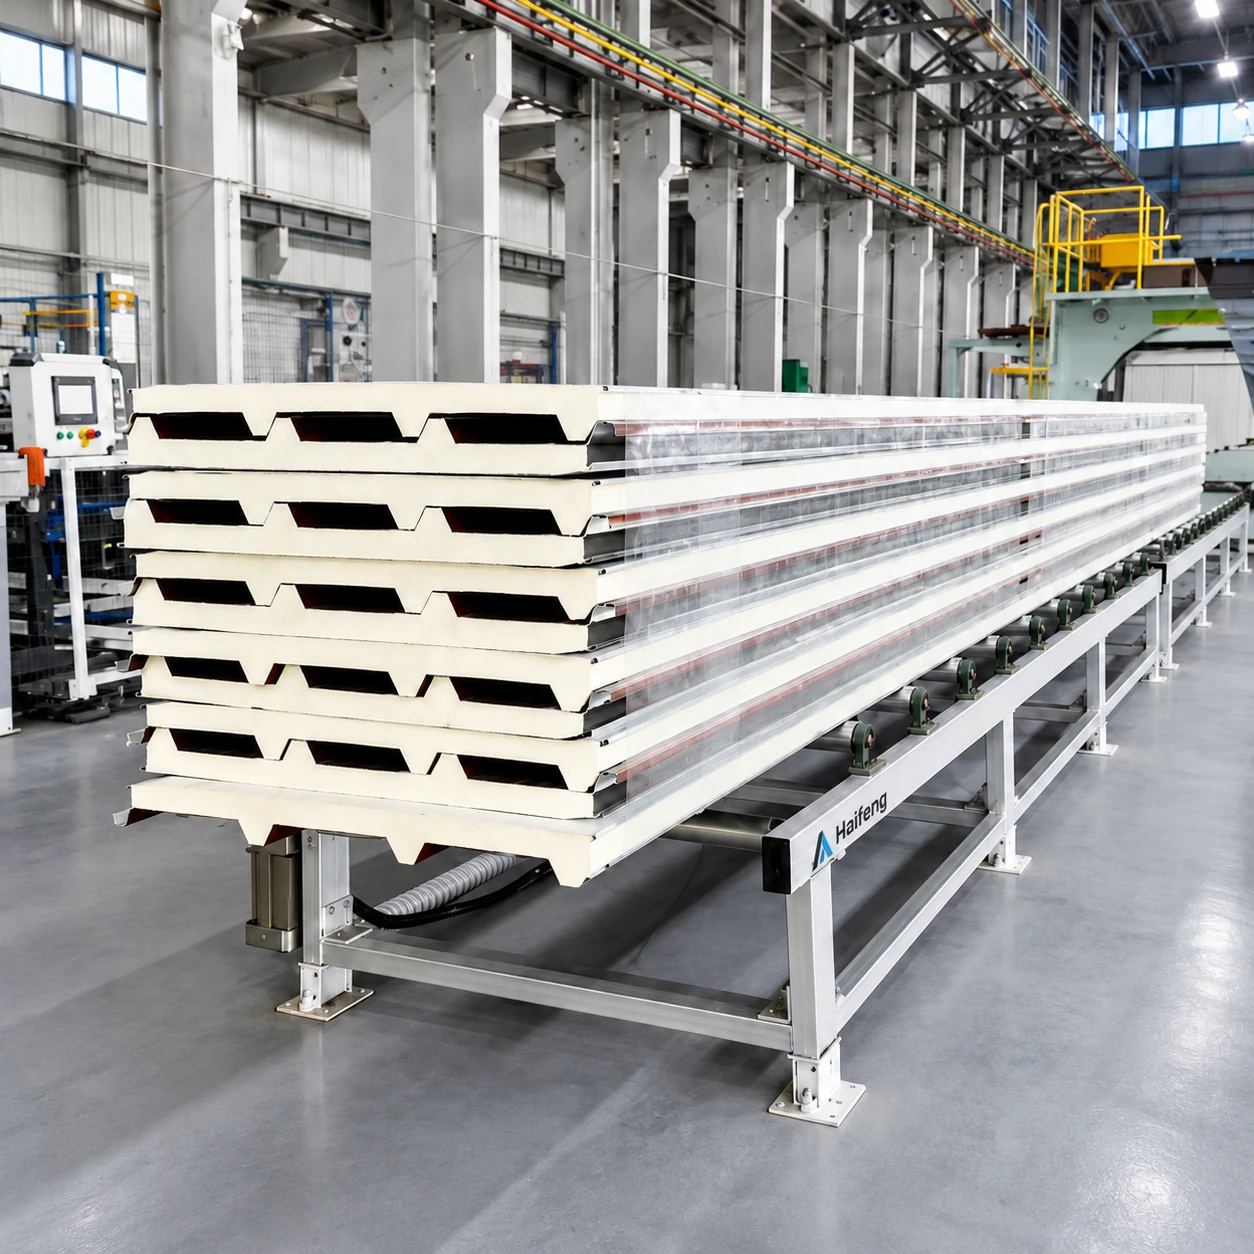
المزيد من الرسوم التوضيحية للمعدات ومناولة الألواح
مناظر إضافية للمعدات
تُظهر الرسوم التوضيحية للمعدات أقسام العملية ذات الصلة ومراجع التكوين.
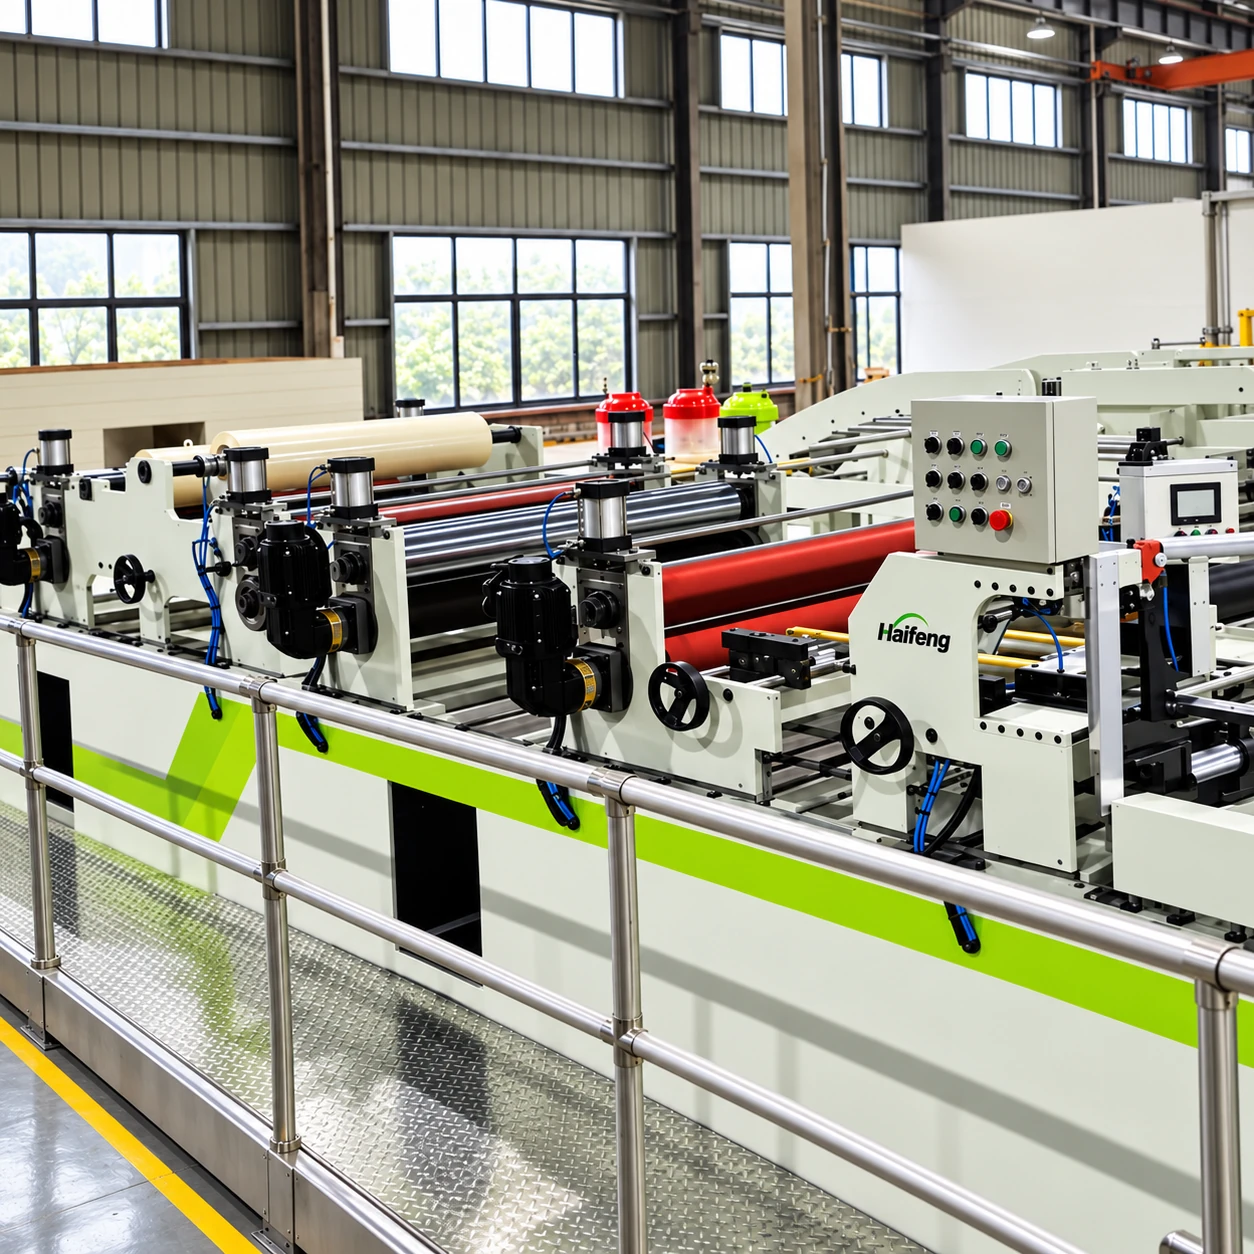
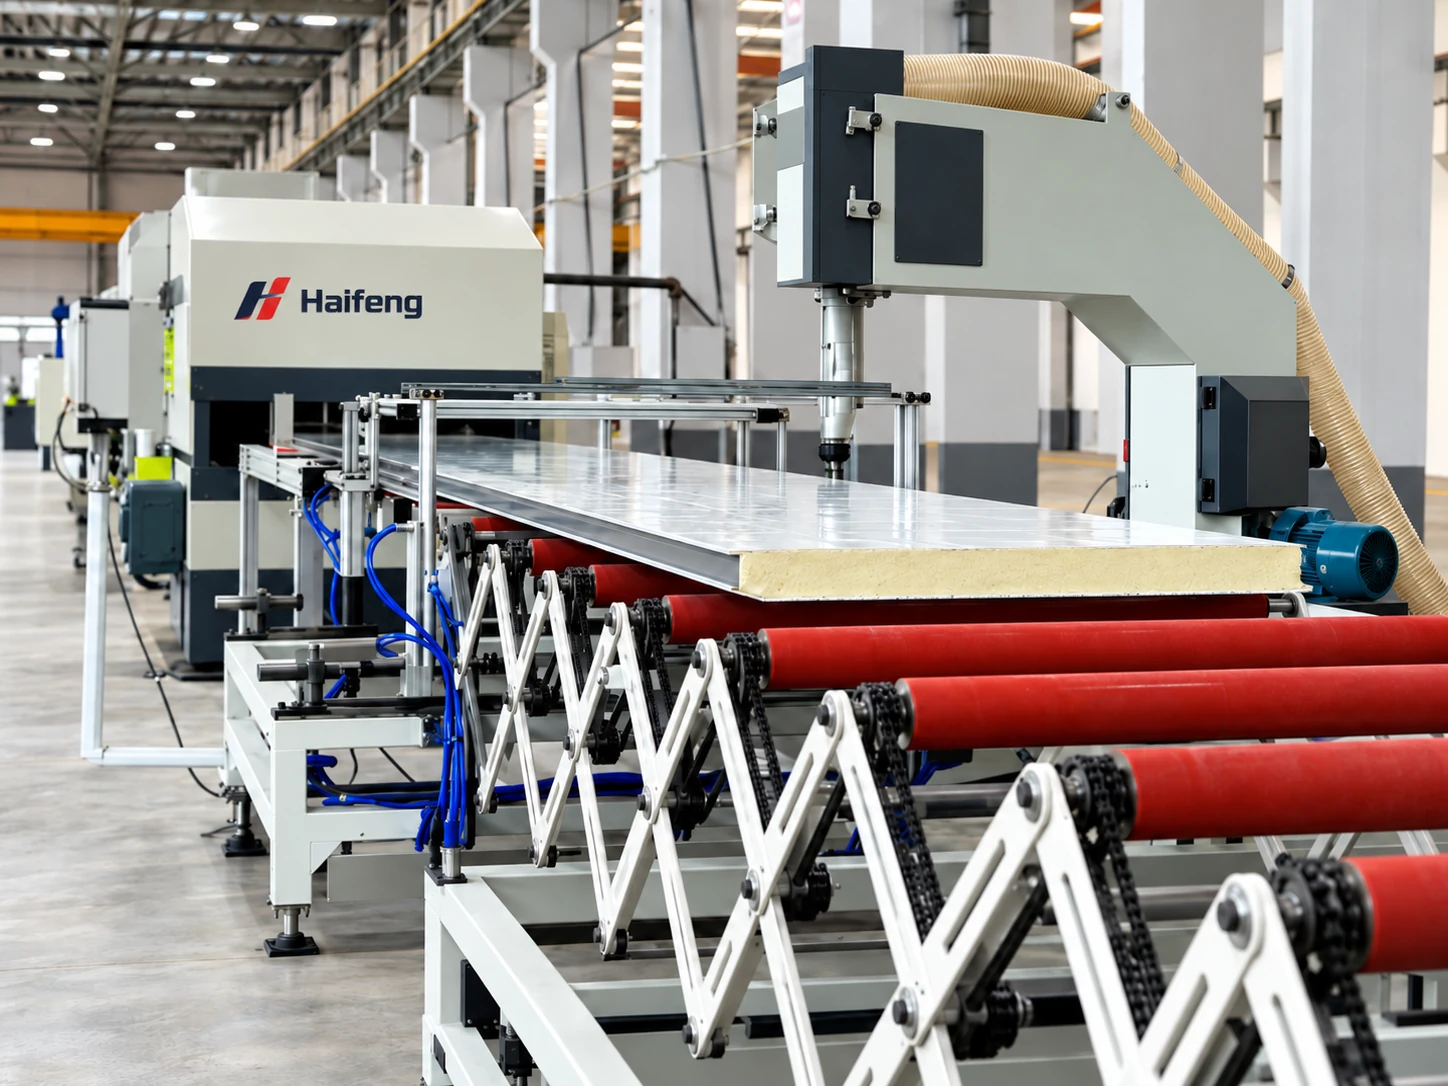
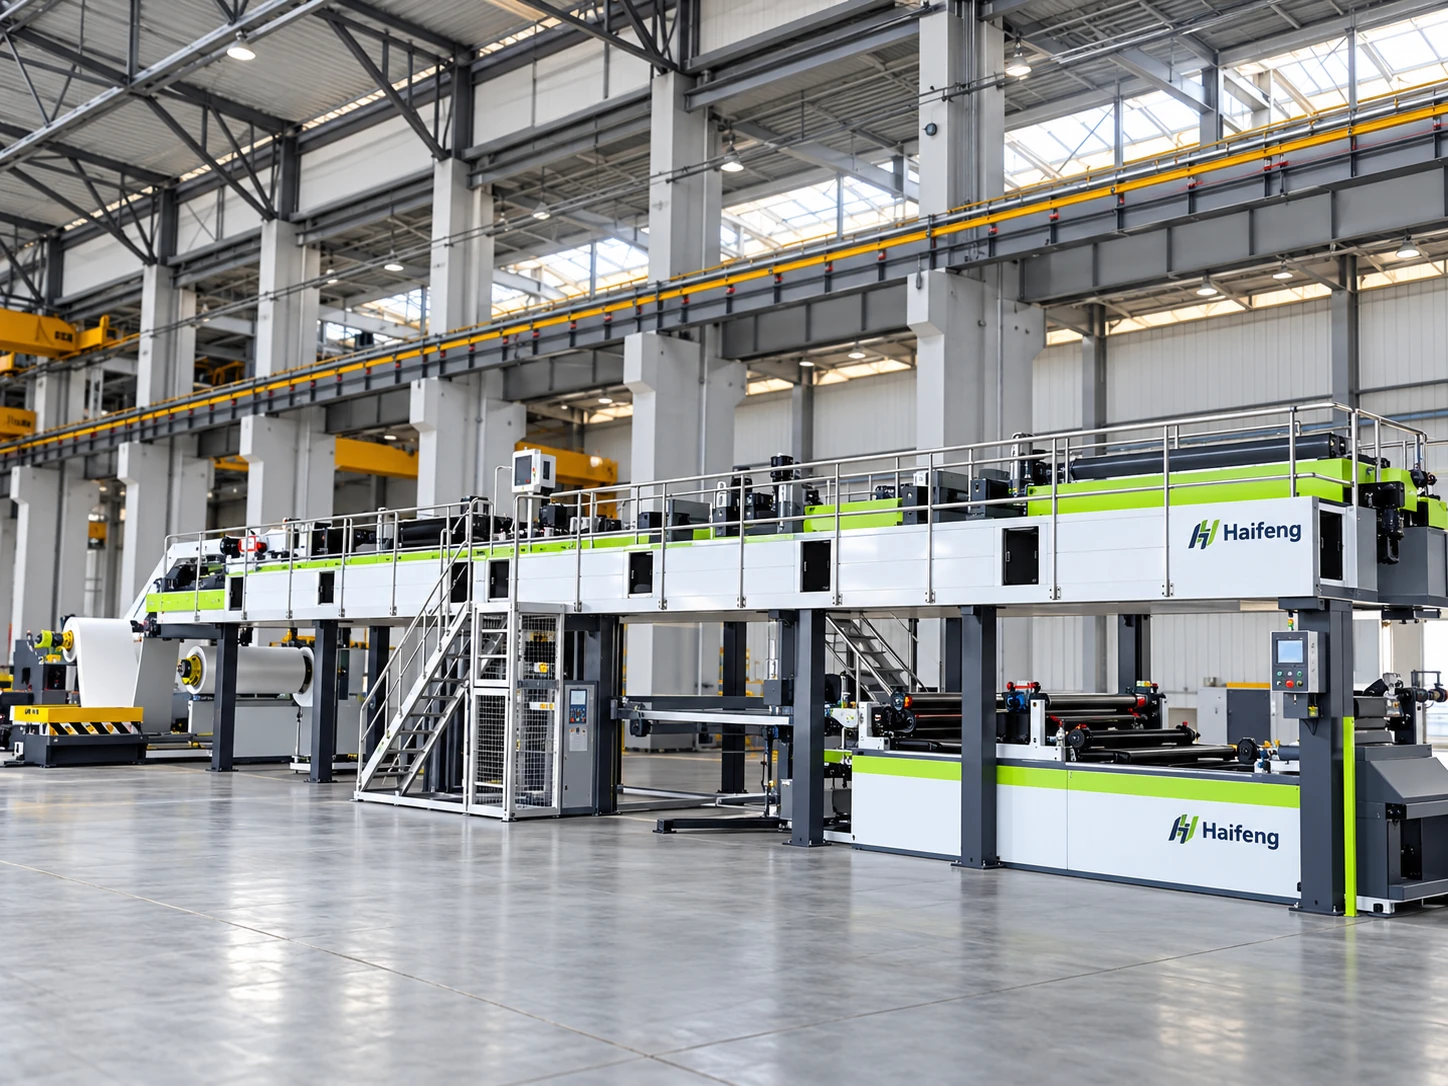
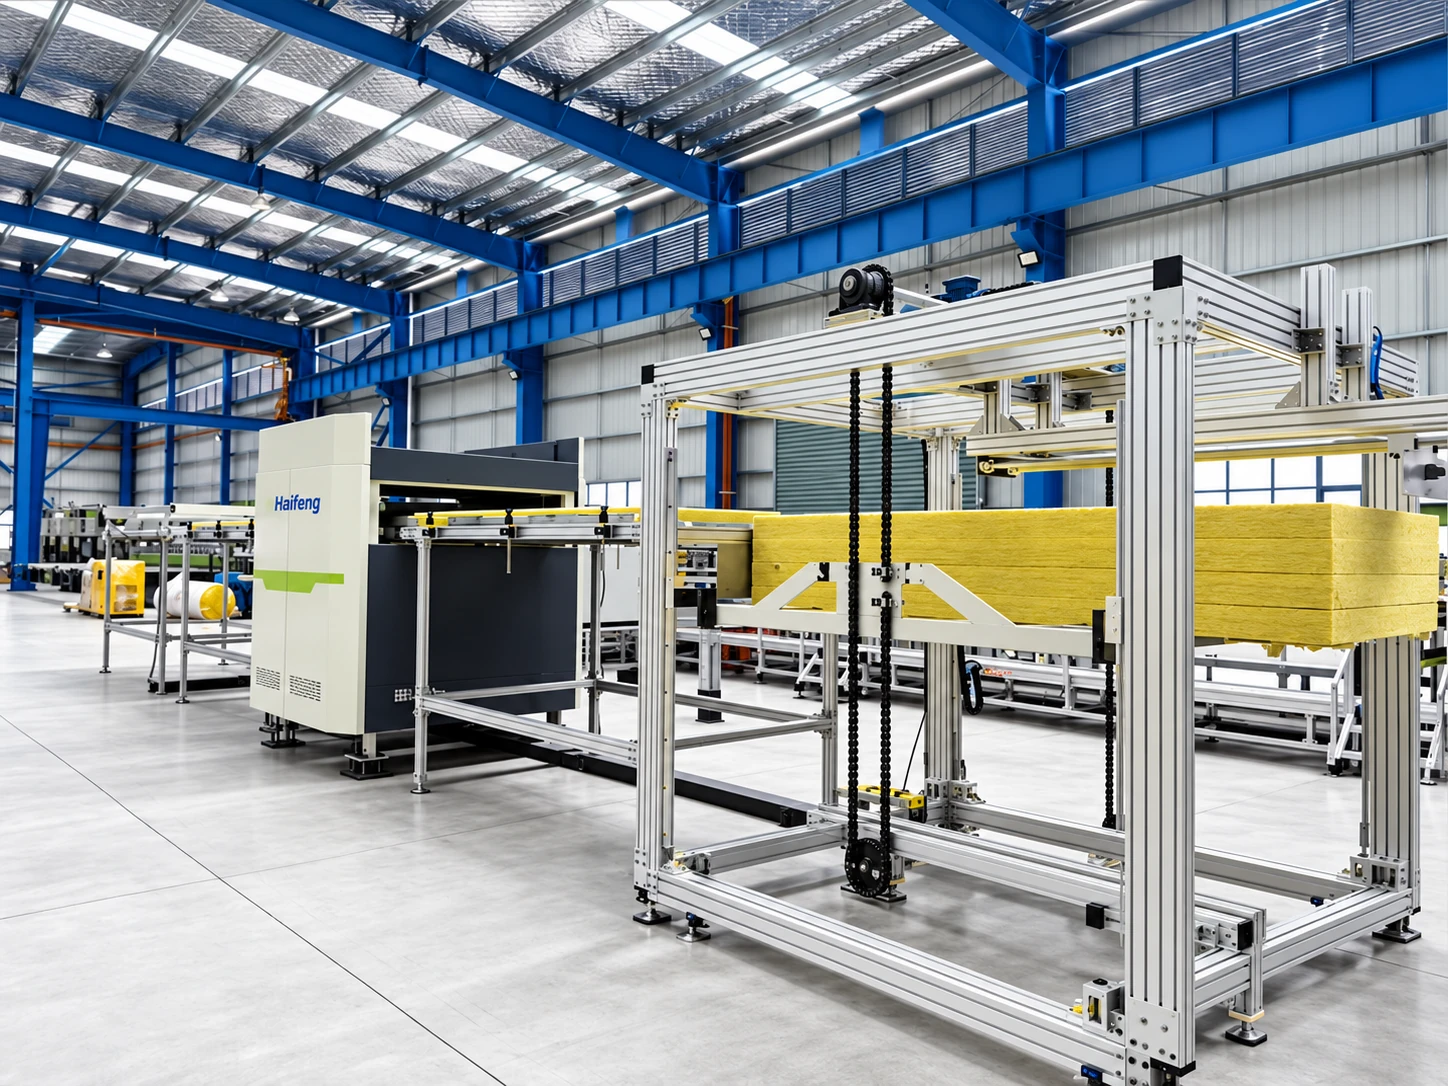
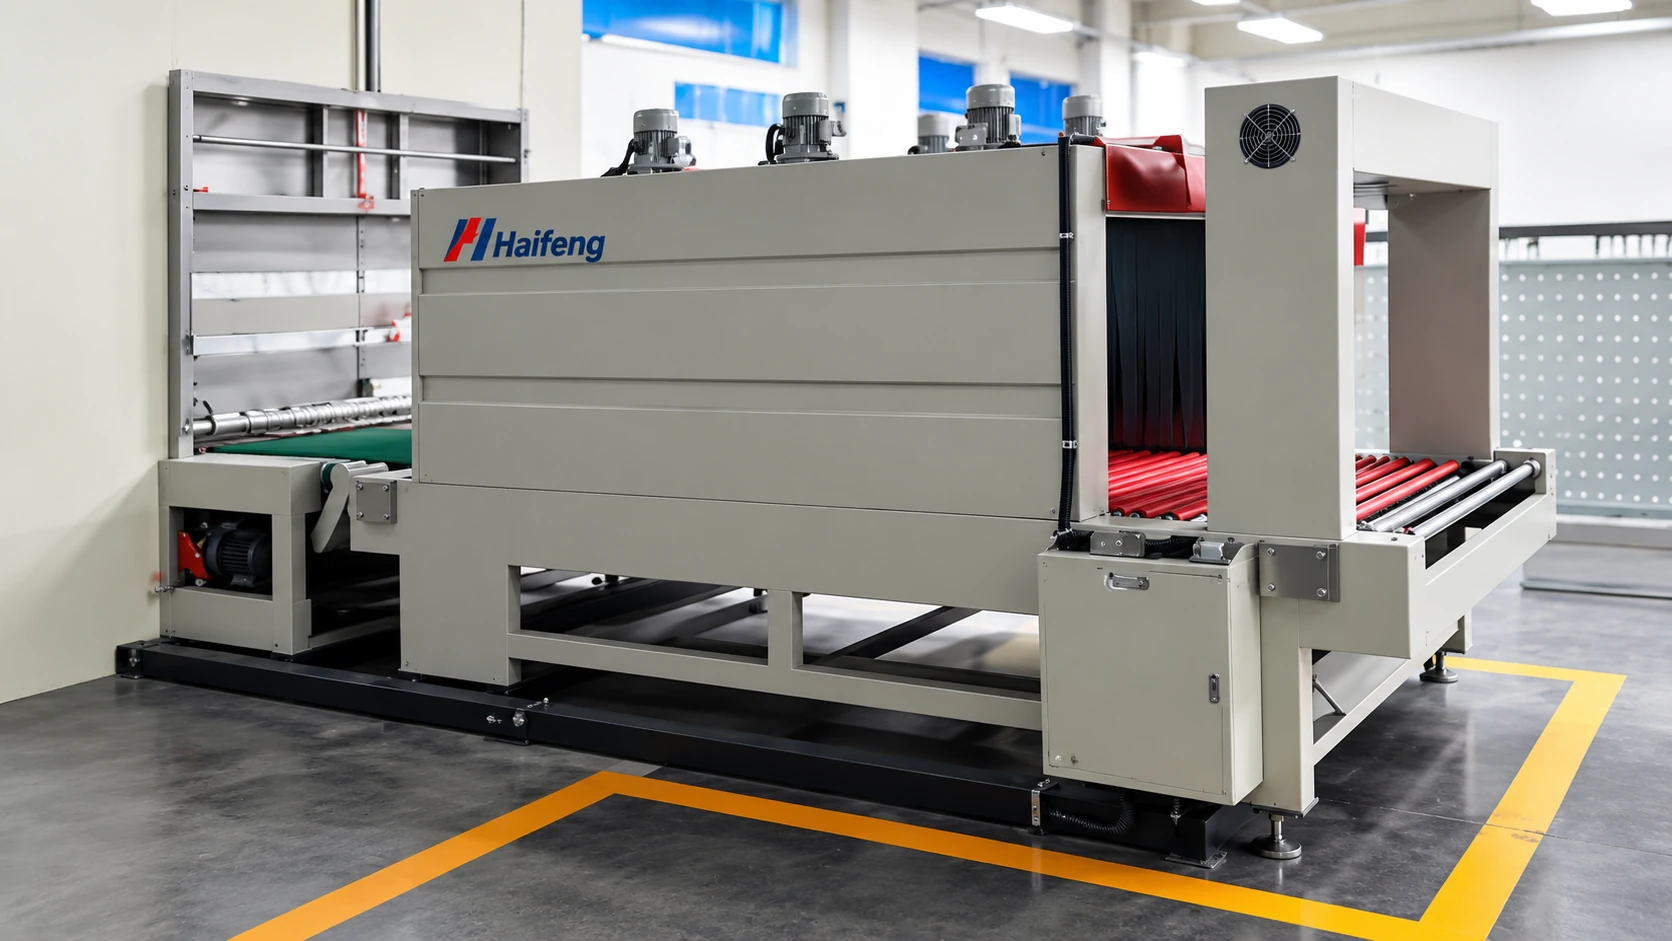
سعة قياس الجرعات ومتطلبات تشغيل الألواح
بالنسبة إلى قلب مستطيل، يُحسب التدفق الكتلي التقريبي للرغوة (kg/min) = كثافة القلب (kg/m³) × العرض الفعلي (m) × سماكة القلب (m) × سرعة الخط (m/min). عند 40 kg/m³ وعرض 1.2 m، تتطلب سماكة 50 mm عند 9 m/min حوالي 21.6 kg/min؛ وتتطلب سماكة 200 mm عند السرعة نفسها حوالي 86.4 kg/min. لا تشمل هذه الأمثلة المحسوبة تصحيحات المقطع العرضي وبدلات التشغيل. ولا يمكن افتراض أن وحدة قدرتها 19–30 kg/min تغطي هذين المتطلبين.
المعدات الخاصة بهذا الحل
تُراجع خطوط الإنتاج المستمرة وحزمة قياس الجرعات المكوَّنة من خمسة مكوّنات معًا وفقًا لمتطلبات تشغيل الألواح المستهدفة. ويُعدّ الطراز المرتبط HF-PIR-30M تهيئة منتج منفصلة بطول 30 m وسرعة قصوى مدرجة تبلغ 15 m/min؛ وهو لا يحل محل المواصفة المرجعية المدرجة في هذه الصفحة البالغة 24 m وسرعة 3–9 m/min. وتُعدّ مراجع خط إنتاج الألواح المستمرة والسلامة الهيدروكربونية/الخلط المسبق وقياس الجرعات متعدد المسارات وحدات منفصلة ذات وصلات محددة.
خط إنتاج ألواح PIR العازلة المتواصل | ألواح العزل
خط إنتاج ألواح PIR العازلة المتواصل لألواح العزل. راجع التكوين ومتطلبات المواد وواجهات العمليات مع Haifeng.
نظام السلامة والخلط المسبق للسيكلوبنتان | إنتاج رغوة PU
نظام السلامة والخلط المسبق للسيكلوبنتان لإنتاج رغوة PU. راجع التكوين ومتطلبات المواد وواجهات العمليات مع Haifeng.
نظام رغوة PU/PIR عالي الضغط خماسي المكونات | ألواح الساندويتش
نظام إنتاج رغوة PU/PIR عالي الضغط بخمسة مكونات لألواح الساندويتش. راجع التكوين ومتطلبات المواد وواجهات العمليات مع Haifeng.
المزايا الهندسية الرئيسية
لماذا تختار كبرى شركات تصنيع أغلفة المباني خطوط إنتاج ألواح الساندويتش المستمرة من Haifeng.
أقسام خط إنتاج متناسقة
تُحدَّد عمليات تجهيز الطبقات وقياس الجرعات والتلصق والتشطيب كنطاق معدات مترابط.
قياس جرعات خاص بكل تركيبة
تدعم دوائر المكوّنات المستقلة إضافة الجرعات وفقًا لوصفة محددة والتحقق من التدفق.
التكييف والمعالجة بالتسخين
تُراجع عمليات تجهيز الألواح ودرجة حرارة المكوّنات وتسخين وحدة التلصق معًا.
تشطيب حسب التهيئة
تُختار عمليات القطع بالتتبع والتبريد والتكويم والتغليف وفقًا لأبعاد الألواح ومتطلبات المناولة.
مشاريع ذات صلة
يدعم مشروع الألواح الصناعية تكوين السير والألواح المعلن عنه. قارن الملفات الشخصية نفسها وواجب المعالجة قبل نقل السرعة أو السعة.
الأسئلة الشائعة
قارن مسارات الإنتاج ومتطلبات المواد وتكوينات المعدات ومدخلات المشروع.
ماذا تمثل قيمة 3–9 م/دقيقة؟
هل يمكن لهذا الخط إنتاج مقاطع الأسقف ومقاطع الجدران ذات التثبيت المخفي؟
كيف تُحدَّد سعة وحدة قياس الجرعات الخماسية المكوّنات؟
كيف تُعرَّف وظائف التعامل مع البنتان؟
هل تضمن مواصفات المعدات تصنيفًا حراريًا للألواح؟
ما المدخلات اللازمة لهذا التكوين؟
هل يمكن استخدام القوالب الجانبية المدرجة مع كل سُمك مقترح؟
ناقش مشروع الألواح العازلة الخاص بك
يرجى مشاركة ما يلي لهذا التطبيق: مقاطع الألواح، ومزيج العرض/السُمك، وملفات الكسوة، ونظام PU/PIR، وجدول الإنتاج، والطلب على قياس الجرعات، ومرافق الموقع. وسيرد فريقنا خلال يوم عمل واحد. وبمجرد وضوح المتطلبات، نقدّم عرضًا أوليًا خلال يومَي عمل.


