
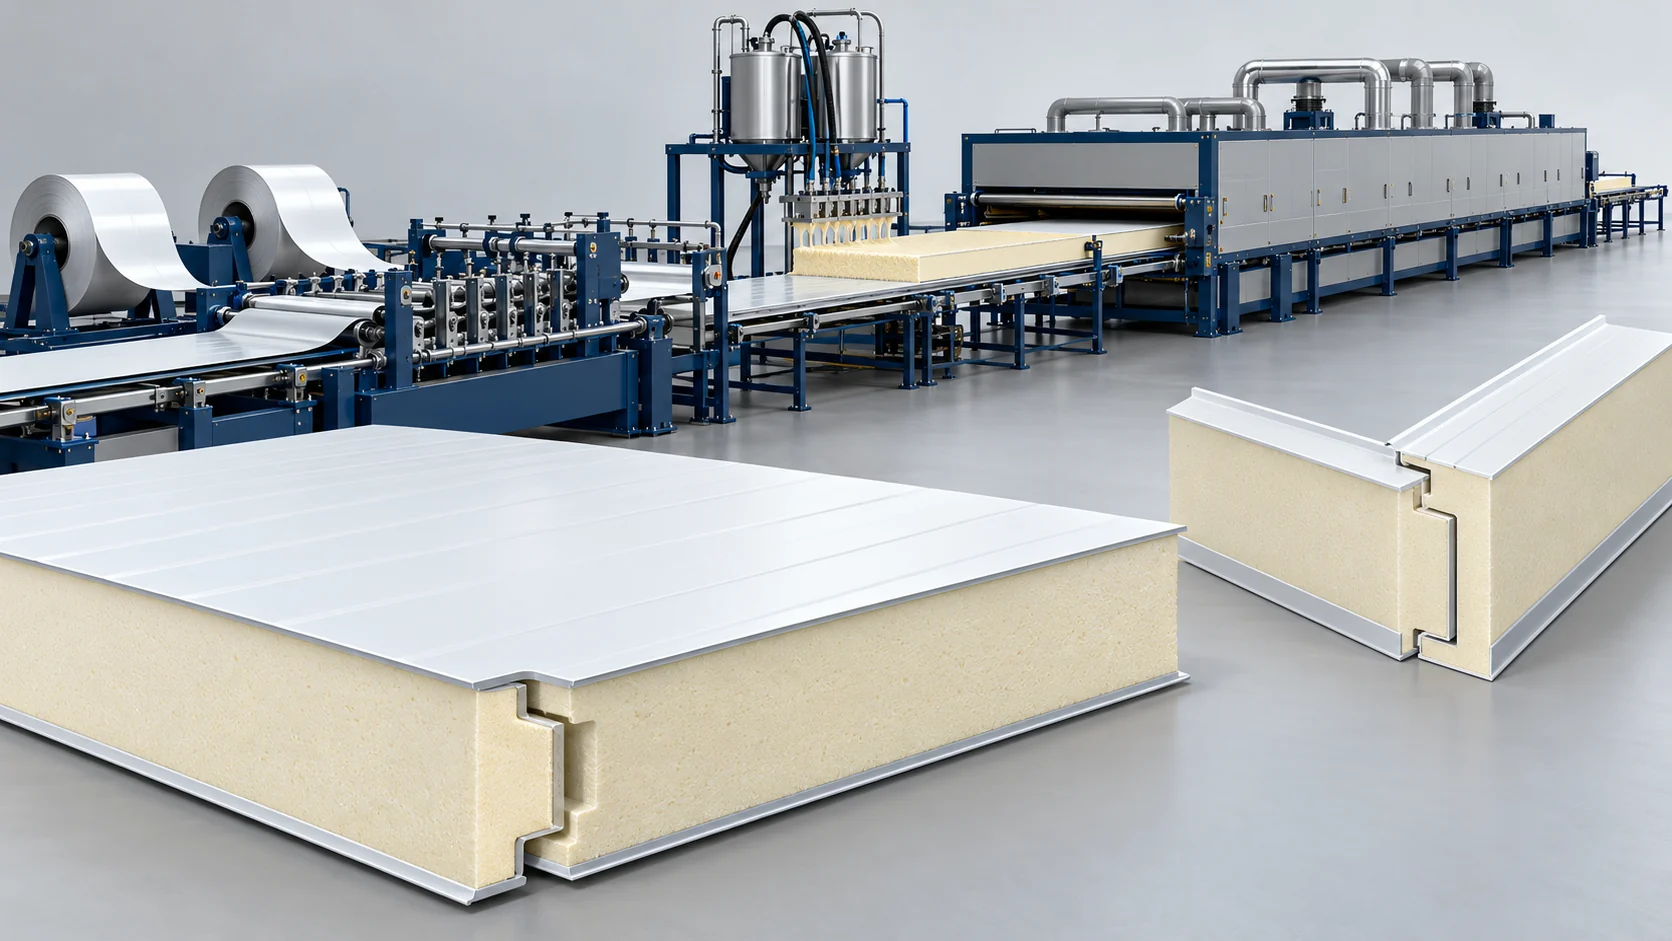
Решение для производства сэндвич-панелей PU и PIR для холодильных камер
Непрерывные и периодические конфигурации производства панелей PU/PIR для холодильных камер и морозильников. Выбор оборудования определяется толщиной панели, конструкцией соединения, рецептурой и проверенными теплоизоляционными характеристиками. Концептуальная иллюстрация — не фотография поставленного оборудования или установки у заказчика.
Точные решения на основе сэндвич-панелей PU/PIR для холодильных складов и холодильной техники
Планируйте толстые изолированные стеновые и потолочные панели с учётом облицовки, химического состава сердечника, конструкции соединения и производственной цели. Справочная конфигурация включает непрерывную линию длиной 36 м и альтернативные варианты прессов периодического действия для встроенных эксцентриковых замков. Теплопроводность, содержание закрытых ячеек, реакция на огонь и характеристики установленного теплового контура требуют испытаний фактической конструкции панели.
Планирование сердечника и соединений
Выберите толщину, облицовку, уплотнения и геометрию соединения для предполагаемого теплового контура холодильной камеры.
Непрерывное или периодическое производство
Перед выбором маршрута сравните состав заказов, время отверждения, обработку и встроенные компоненты.
Сравнение смежных производственных маршрутов
Выберите непрерывное производство для выбранной смеси длинных панелей или периодическое прессование для указанной конструкции с индивидуальными параметрами и встроенным замком. Уточните фактическое соединение, толщину, рецептуру сердцевины и время выдержки при отверждении; описание одной линии по умолчанию не охватывает оба маршрута.
Справочный процесс непрерывного производства панелей для холодильных камер
Справочная последовательность для панелей PU/PIR с толстой сердцевиной; проверьте рецептуру, температуру, время выдержки при отверждении и готовые соединения.
Холодная прокатка прецизионного лабиринтного соединения
Рулоны толстолистовой стали с предварительным покрытием проходят через многоступенчатые прецизионные формовочные кассеты, формирующие многоступенчатые контуры соединения «шип-паз», предназначенные для предотвращения конвективного перетока холодного воздуха.
Предварительный нагрев подложки и химическая термобалансировка
Формованные металлические облицовки проходят через длинные туннели с горячим воздухом, нагретым до 45–55 °C, для активации адгезии к металлу, а динамические термостатирующие агрегаты (TCU) на салазках стабилизируют исходные полиол и изоцианат с точностью ±0,5 °C.
Высоконапорная заливка с пентаном на месте
Высоконапорные осевые насосы дозируют вспененные пентаном химические компоненты PIR через заливочную головку с сервоприводом и качающимся движением, нанося равномерную химическую плёнку на нижний лист под управлением замкнутого контура Ratio Lock.
Технические характеристики
Ознакомьтесь с оборудованием и технологическими параметрами линии производства сэндвич-панелей PU/PIR для холодильных складов. Окончательные значения зависят от материала, оснастки, производственной цели и согласованной конфигурации.
Для более широкого планирования производства и ознакомления со смежными технологическими маршрутами изучите Комплексный завод по производству сэндвич-панелей.
| Технический параметр | Стандартная спецификация / Значение | Инженерный контекст и проверка |
|---|---|---|
| Целевое применение | Холодильные камеры, морозильные склады, скороморозильные камеры, чиллеры | Глубокий холодильный термоизоляционный режим (от -40 °C до +10 °C) |
| Изоляционный материал сердечника | Полиуретан (PUR) / полиизоцианурат (PIR) | Формируемая на месте жёсткопенная матрица высокой плотности |
| Диапазон толщины панели | 100 мм – 250 мм (стандарт для тяжёлых холодильных складов) | Регулируемый моторизованный двухленточный трек |
| Режимы производства | Непрерывные двухленточные линии / периодические прессовые линии | Адаптация под массовый объём или нестандартные размеры |
| Плотность сердечника из пены | 40 – 45 кг/м³ | Справочная плотность сердечника; поведение при воздействии влаги требует испытаний |
| Теплопроводность (λ) | 0,019–0,021 Вт/(м·К), по предоставленной рецептуре | Только по рецептуре; необходимо подтвердить метод испытаний, среднюю температуру, условия кондиционирования и старения |
| Структура замкового профиля | Многолабиринтное соединение «шип-паз» / кулачковый замок | Конструкция соединения и герметизации; проверьте параметры установленного контура |
| Скорость непрерывной линии | 2,5 – 8,0 м/мин (зависит от толщины) | Увеличенное время отверждения для панелей 150–250 мм |
Оборудование для этого решения
Справочные данные о решении на 36 м не относятся к указанному в ссылке изделию на 30 м и к двухкомпонентному оборудованию для ПУ. Подбирайте количество компонентов, производительность дозирования, длину ленты и конфигурацию пресса в соответствии с требуемой рецептурой; ссылка на оборудование для ПУ сама по себе не подтверждает возможность работы с ПИР. Непрерывные линии, дозирующий узел и подготовка углеводородов выполняют разные функции. Периодический пресс — это отдельно определяемая альтернатива.
Непрерывная линия производства сэндвич-панелей PIR | Панели изоляции
Непрерывная линия производства сэндвич-панелей PIR для панелей изоляции. Ознакомьтесь с конфигурацией, требованиями к материалам и технологическими интерфейсами вместе с Haifeng.
Система безопасности и предварительного смешивания циклопентана | Пенополиуретановое вспенивание
Система безопасности и предварительного смешивания циклопентана для вспенивания ПУ. Обсудите с Haifeng конфигурацию, требования к материалам и технологические интерфейсы.
Непрерывная линия производства сэндвич-панелей PU | Панели изоляции
Непрерывная линия для производства сэндвич-панелей с ПУ для изоляционных панелей. Обсудите с Haifeng конфигурацию, требования к материалам и технологические интерфейсы.
Высоконапорная пенополиуретановая заливочная машина | Сэндвич-панели
Высоконапорная система непрерывного вспенивания для строительных изоляционных сэндвич-панелей с точным смешиванием при большом расходе
Ключевые инженерные преимущества для холодильных складов
Почему подрядчики по коммерческому холодильному оборудованию выбирают линии сэндвич-панелей для холодильных камер Haifeng.
Рецептура и проверка теплотехнических характеристик
Теплопроводность панели и содержание закрытых ячеек — это характеристики материала и результаты испытаний; одно лишь оборудование их не гарантирует.
Конфигурация соединений и уплотнений
Задайте геометрию соединений и уплотнения с учётом требований к ограждающей конструкции и монтажных допусков.
Контроль отверждения толстослойного сердечника
Проверяйте время выдержки, температуру и экзотерму для каждой толщины и рецептуры.
Интерфейсы обращения с пентаном
Определите ограждение, газообнаружение, вентиляцию, действия по остановке и зоны ответственности на площадке в согласованной конфигурации.
Связанные проекты
Проект панелей для холодильных камер подтверждает фактическую конструкцию панели и линии. Герметизация холодильных камер при монтаже и поведение пароизоляции остаются требованиями к сборке.
Часто задаваемые вопросы
Сравните производственные маршруты, требования к материалам, конфигурации оборудования и исходные данные проекта.
Как выбирается режим отверждения толстослойного сердечника?
Гарантирует ли эта линия теплопроводность или содержание закрытых ячеек?
Как производятся панели с эксцентриковыми замками?
Как определяются функции безопасности при работе с пентаном?
Сколько места и времени на пусконаладку требуется?
Какие исходные данные нужны для этой конфигурации?
Как встроенные эксцентриковые замки влияют на выбор маршрута?
Опишите свои производственные задачи
Предоставьте для этого применения следующее: чертежи панелей и соединений, сочетание толщин/заказов, эксцентриковые замки, данные об облицовке, рецептуру, требования к теплотехнике и рабочий график. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы в течение двух рабочих дней предоставим предварительное предложение.


