
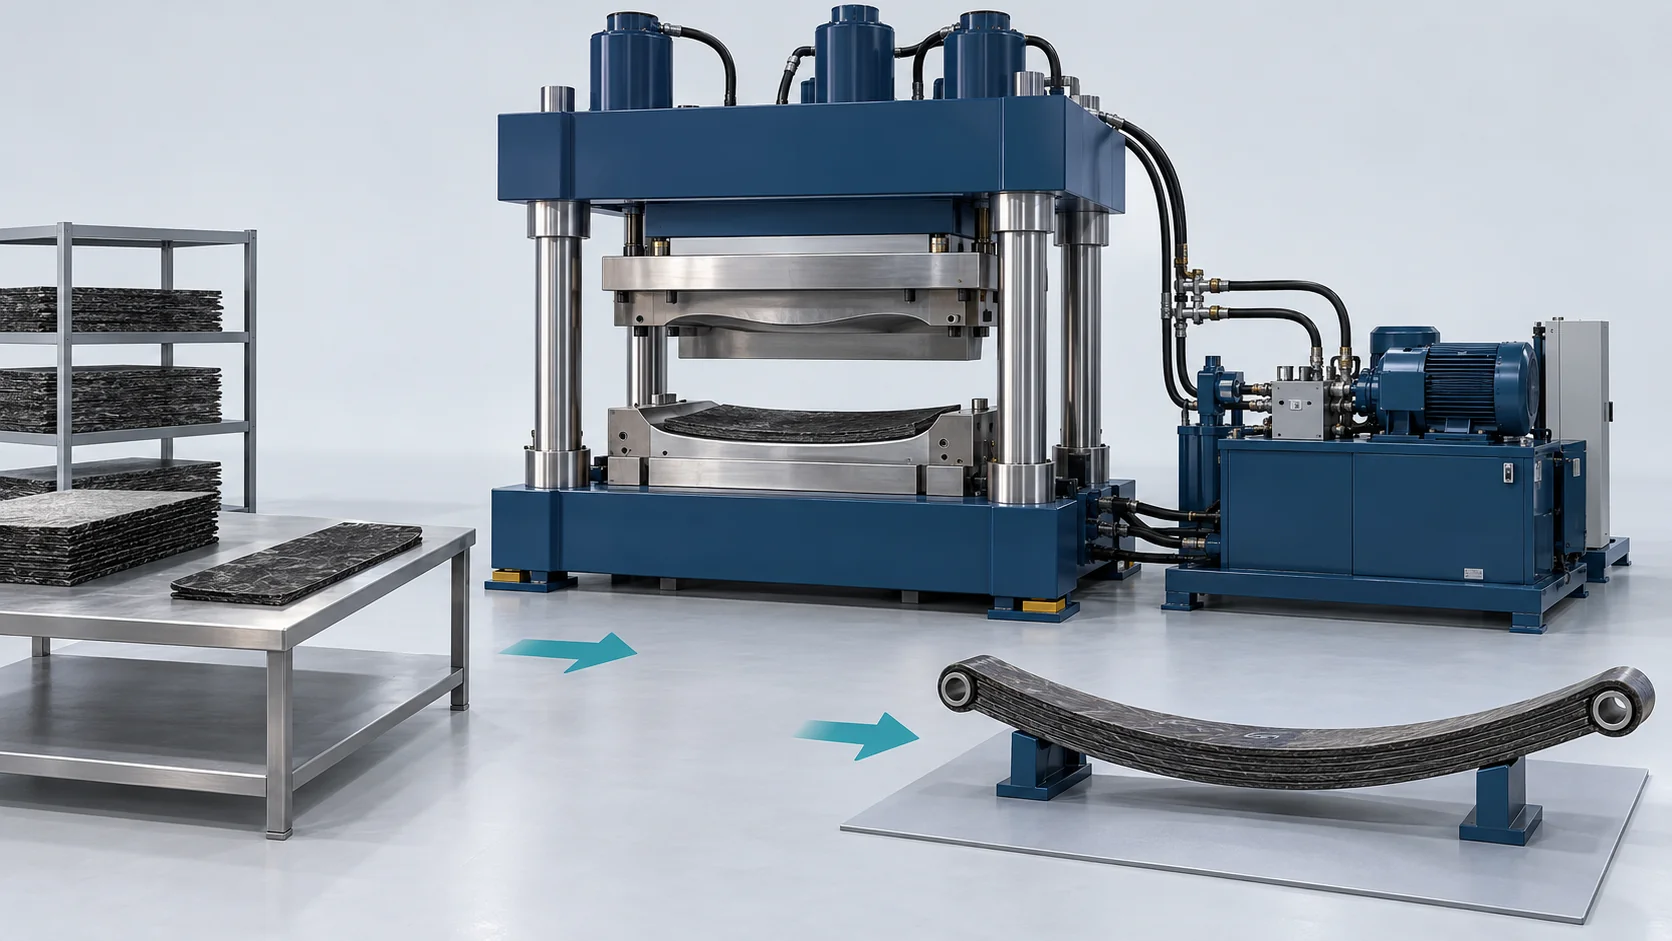
Решение для компрессионного формования композитных рессор
Согласуйте подготовку заготовки из препрэга, обогреваемую оснастку и указанный тяжёлый пресс для композитных рессор.
Компрессионное формование композитной рессоры
Компрессионное формование рессоры связывает выкладку заготовки, перенос, ход пресса, консолидацию и отверждение. Выравнивание плит, рост давления и толщина готовой рессоры — разные величины. Ссылку на тяжёлый пресс на этой странице нельзя понимать как ту же конфигурацию, что и у любого меньшего комплекта PCM.
Определенный объем поставки
Определите выбранный пресс, оснастку, нагрев и интерфейсы для обращения с заготовкой. Сравнения усталости готовой рессоры и массы моста требуют фактической конструкции рессоры и базовой сборки.
Исходные данные для выбора процесса
Чертёж рессоры/расчётный случай нагрузки, препрэг, толщина в центре, схема раскроя заготовки, габариты/масса формы и требования к полному циклу.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Определите выбранный пресс, оснастку, нагрев и интерфейсы для обращения с заготовкой. Сравнения усталости готовой рессоры и массы моста требуют фактической конструкции рессоры и базовой сборки.
Рабочий процесс компрессионного формования композитной рессоры
Подготовить заготовку рессоры → Перенести в обогреваемую оснастку → Прессовать и отверждать → Проверить и аттестовать. Определите подготовку, загрузку, отверждение и время выгрузки отдельно для выбранной конфигурации.
Подготовить заготовку рессоры
Подтвердите препрэг, последовательность укладки слоёв, хранение и выкладку.
Перенести в обогреваемую оснастку
Согласуйте поддержку заготовки, температуру оснастки и загрузку.
Прессовать и отверждать
Проверьте усилие, выравнивание и полную последовательность консолидации/термообработки.
Технические характеристики эталонного решения
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Номинальное усилие прессования | 30 000 кН (приблизительно 3 059 метрических тонн-сил) | Тяжёлая многоколонная (многоцилиндровая) несущая рама с сервоприводами; ориентир для данной конфигурации или критерий приёмки детали |
| Допуск активного выравнивания по 4 углам | Не более 0,02 мм | Обратная связь от оптических линейных датчиков в замкнутом контуре при полной нагрузке; ориентир для данной конфигурации или критерий приёмки детали |
| Время высокоскоростного нарастания давления | Не более 1,8 секунды | Помощь гидравлического аккумулятора высокой ёмкости; ориентир для данной конфигурации или критерий приёмки детали |
| Рабочая поверхность (стол) плиты пресса | Длина 3 500 мм x ширина 2 000 мм | Позволяет использовать оснастку для тяжёлых рессор с одной или двумя гнёздами; ориентир для данной конфигурации или критерий приёмки детали |
| Снижение массы готовой рессоры | До 120 кг на переднюю ось грузового автомобиля | Заменяет стальной рессорный пакет массой 138 кг на композитную рессору массой 18 кг; ориентир для данной конфигурации или критерий приёмки детали |
| Предел усталостной выносливости при циклическом нагружении | Более 1 000 000 циклов | Испытание на вертикальные колебания при полной нагрузке по QC/T 29035; ориентир для данной конфигурации или критерий приёмки детали |
Основное оборудование для этого решения
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Отдельные измерения параметров станка
Указывайте характеристики выравнивания и нарастания давления отдельно от допусков на готовую деталь и полного цикла.
Выбор пресса под конкретную конфигурацию
Проверьте усилие и полезную площадь плиты применительно к фактической оснастке для рессоры.
Подтверждение на уровне компонента
Используйте фактические базовые параметры рессоры и оси для сравнения по усталостной прочности и массе.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
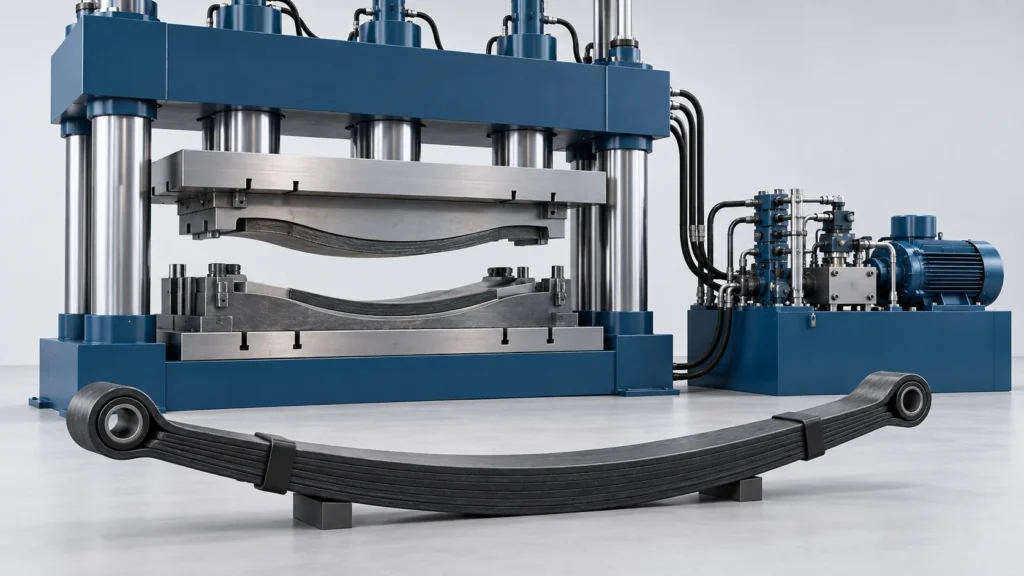
Часто задаваемые вопросы
Равнозначно ли быстрое нарастание давления циклу формования?
Обеспечивает ли выравнивание плиты точность толщины рессоры?
Какая информация необходима для предварительной конфигурации?
Обсудите ваши производственные задачи
Укажите в своём производственном задании следующее: чертёж рессоры/расчётный случай нагружения, препрег, толщина в центре, схема загрузки, габариты/масса формы и требования к полному циклу. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы предоставим предварительное предложение в течение двух рабочих дней.


