
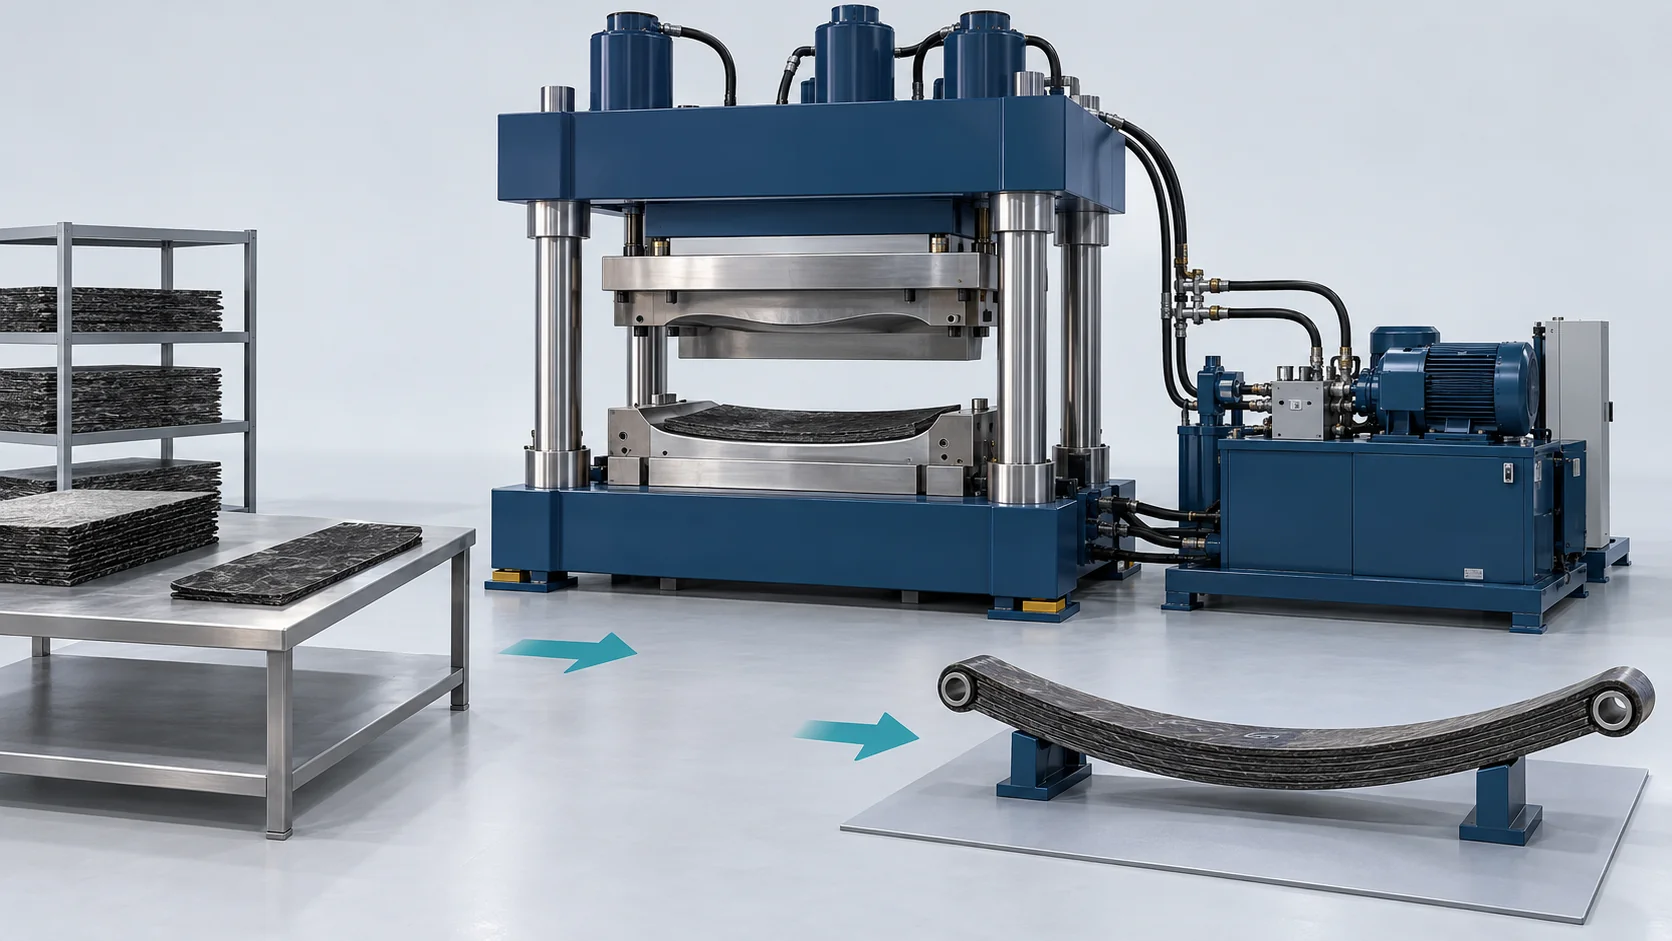
Solución de compresión para ballestas de material compuesto
Coordine la preparación de la carga de prepreg, el utillaje calentado y la prensa especificada para ballestas compuestas de gran tamaño.
Moldeo por compresión de ballestas compuestas
El moldeo por compresión de ballestas vincula la colocación de la carga, la transferencia, el movimiento de la prensa, la consolidación y el curado. La nivelación de los platos, la subida de presión y el espesor de la ballesta acabada son magnitudes distintas. La referencia de prensa pesada de esta página no debe interpretarse como la misma configuración que la de todos los paquetes PCM más pequeños.
Alcance de suministro definido
Defina la prensa seleccionada, el utillaje, el calentamiento y las interfaces de manipulación de la carga. Las comparaciones de fatiga de la ballesta acabada y de peso por eje requieren el diseño real de la ballesta y el conjunto de referencia.
Insumos para la selección del proceso
Plano de la ballesta/caso de carga, prepreg, espesor central, patrón de carga, envolvente y masa del molde y requisitos completos del ciclo.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Defina la prensa seleccionada, el utillaje, el calentamiento y las interfaces de manipulación de la carga. Las comparaciones de fatiga de la ballesta acabada y de peso por eje requieren el diseño real de la ballesta y el conjunto de referencia.
Flujo de trabajo de compresión de ballestas compuestas
Preparar la carga de la ballesta → Transferir al utillaje calentado → Prensar y curar → Inspeccionar y cualificar. Defina por separado los tiempos de preparación, llenado, curado y salida para la configuración seleccionada.
Preparar la carga de la ballesta
Confirme el prepreg, la secuencia de capas, el almacenamiento y la colocación.
Transferir al utillaje calentado
Coordine el soporte de la carga, la temperatura del utillaje y la carga.
Prensar y curar
Validar la fuerza, la nivelación y la secuencia completa de consolidación/térmica.
Envolvente de ingeniería de la solución de referencia
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Capacidad nominal de sujeción de la prensa | 30.000 kN (aproximadamente 3.059 toneladas métricas-fuerza) | Estructura pesada multicilindro con accionamientos servo; valor de referencia o de aceptación de piezas según la configuración |
| Tolerancia de nivelación activa en las 4 esquinas | Menor o igual a 0,02 mm | Retroalimentación de escala lineal óptica en lazo cerrado a plena carga; valor de referencia o de aceptación de piezas según la configuración |
| Tiempo de rampa de presión a alta velocidad | Menor o igual a 1,8 segundos | Asistencia mediante acumulador hidráulico de alta capacidad; valor de referencia o de aceptación de piezas según la configuración |
| Superficie de trabajo de la platina | 3.500 mm de largo x 2.000 mm de ancho | Admite utillajes de ballesta pesada de una o dos cavidades; valor de referencia o de aceptación de piezas según la configuración |
| Reducción de peso de la ballesta terminada | Hasta 120 kg por eje delantero de camión | Sustituye el paquete de ballestas de acero de 138 kg por una ballesta de material compuesto de 18 kg; valor de referencia o de aceptación de piezas según la configuración |
| Límite de resistencia a la fatiga cíclica | Mayor que 1.000.000 de ciclos | Ensayo de oscilación vertical a plena carga según QC/T 29035; valor de referencia o de aceptación de piezas según la configuración |
Equipos principales de esta solución
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Distinct machine measures
Specify leveling and pressure-rise performance separately from finished-part tolerances and full cycle.
Configuration-specific press selection
Review force and usable platen against the actual leaf-spring tool.
Component-level evidence
Use the actual spring and axle baseline for fatigue and weight comparisons.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
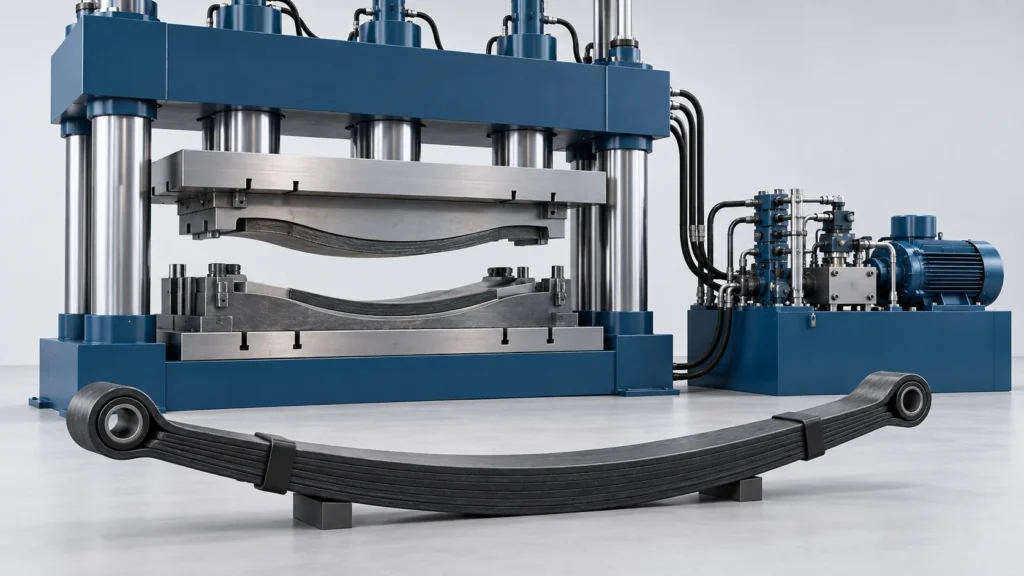
Preguntas frecuentes
Does fast pressure ramping equal the molding cycle?
Does platen leveling establish spring thickness accuracy?
¿Qué información se necesita para una configuración preliminar?
Hablemos de sus objetivos de producción
Share the following with your production brief: Spring drawing/load case, prepreg, center thickness, charge pattern, mold envelope/mass and complete cycle requirements. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


