

Неверный технологический маршрут обычно обнаруживается после монтажа, а не до него. Производитель, выпускающий буферы из микроклеточного эластомера, выбирает линию прямого смешения (one-shot), потому что компоновка баков выглядит проще, а затем обнаруживает, что поток, богатый изоцианатом, дрейфует у смесительной головки при изменении температуры окружающей среды. Другое предприятие выбирает преполимерный маршрут для недорогой пенодетали, чтобы в итоге добавить реактор синтеза и стадию титрования NCO, которые ему не были нужны. Маршруты one-shot, преполимерный и квазипреполимерный по-разному меняют стратегию дозирования, конфигурацию баков, требования к рециркуляции и способность оператора корректировать процесс в реальном времени.
Выбор маршрута меняет больше, чем химию
Выбор между one-shot и преполимерным маршрутом — это не просто предпочтение по рецептуре. Он определяет, сколько потоков должна дозировать машина, насколько широким будет соотношение A:B, какие баки нужно подогревать, требуется ли вакуумная дегазация и что происходит при смене партии сырья.
Производственная линия, спроектированная без этого решения, обычно отказывает на границах режима: первая смена может работать приемлемо, а во вторую смену наблюдается дрейф соотношения, потому что меньший поток находится ниже стабильного диапазона насоса. Решение о маршруте также влияет на то, может ли оператор скорректировать плотность пены без остановки линии и не появятся ли в монолитной эластомерной детали захваченный воздух, твёрдые включения или переменная твёрдость по Шору от полости к полости.
Более полезная последовательность — сначала определить тип детали, систему сырья и производительность, а затем с помощью технологического маршрута выбрать количество баков, типоразмер насоса, зоны нагрева, конструкцию смесительной головки и регистрацию данных.
Как работает одностадийный процесс
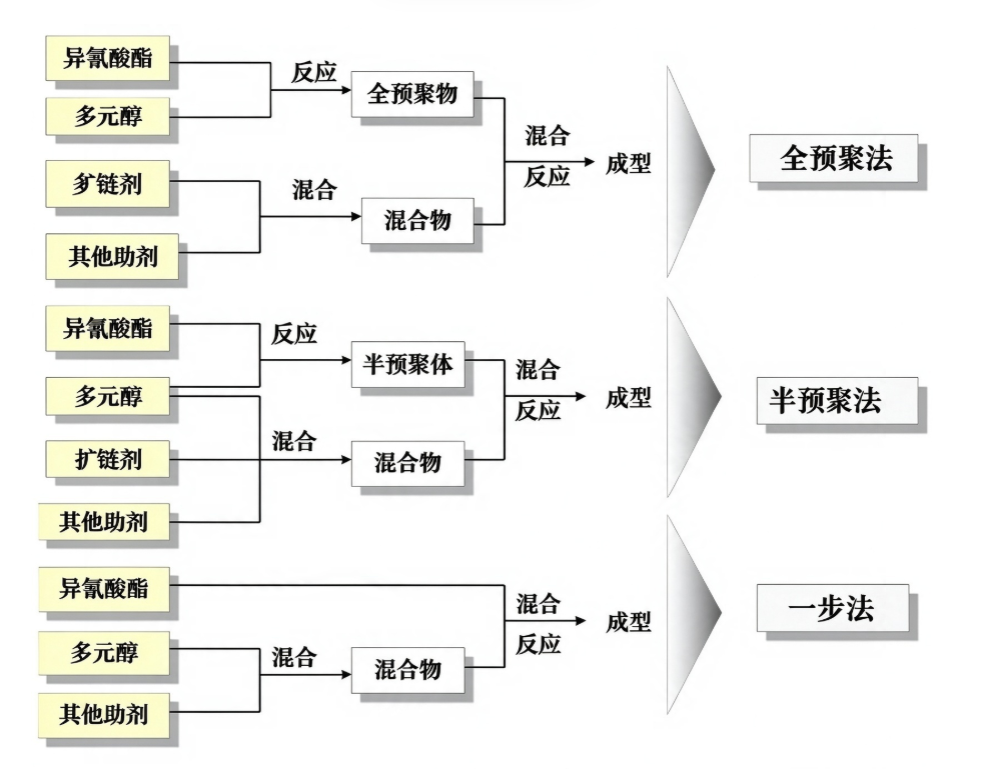
В маршруте one-shot полиол, изоцианат, удлинитель цепи или сшивающий агент, катализатор, воду или порообразователь, ПАВ и добавки дозируются в смесительную головку одновременно [1]. Полимеризация, удлинение цепи и газообразование происходят совместно в форме или на подложке.
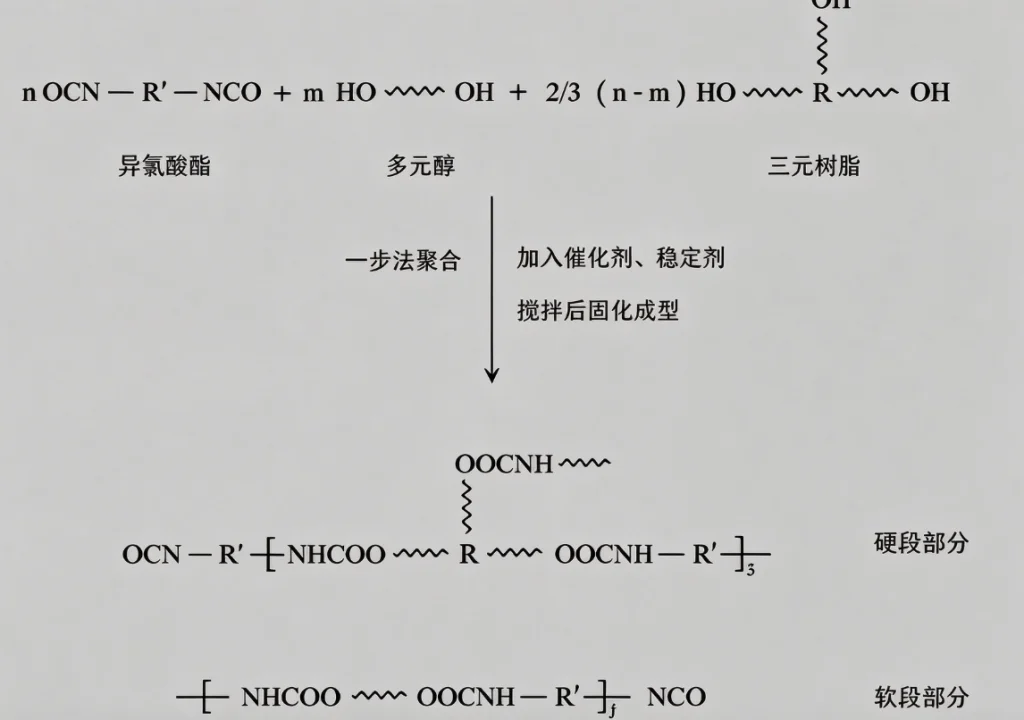
Поскольку стадия синтеза преполимера не требуется, машине нужно меньше обогреваемых ёмкостей и не нужен отдельный реактор для преполимера. Обращение с сырьём проще, и маршрут хорошо подходит для микроклеточных пен, жёсткой изоляции, амортизирующих материалов и многих применений с двойной плотностью, где плотность и структура ячеек являются основными целями регулирования.
Компромисс в том, что смесительная головка должна гомогенизировать потоки с разной вязкостью и более широким соотношением в очень коротком окне смешения. Реакция начинается немедленно, поэтому система управления должна одновременно удерживать температуру, скорость дозирования и давление в головке в узких пределах.
Как работает преполимерный процесс
В полном преполимерном маршруте весь полиол или большая его часть сначала вступает в реакцию с избытком изоцианата с образованием преполимера с концевыми изоцианатными группами. Преполимер хранится при контролируемой температуре и под вакуумом, затем дозируется против меньшего потока удлинителя цепи или отвердителя, как правило MOCA или BDO, на второй стадии смешения [2].
Это переносит часть теплоты реакции на начальный этап и снижает непосредственное обращение с сырым изоцианатом у финальной смесительной головки. В результате достигается лучший контроль роста жёстких сегментов, более низкая экспозиция свободным изоцианатом на участке заливки и более предсказуемый баланс вязкости между двумя потоками, поступающими в смесительную головку.
Синтез преполимера также создаёт измеримую контрольную точку. Содержание NCO в преполимере необходимо проверять после реакции, а гидроксильное число поступающего полиола следует измерять перед приготовлением партии [3], [4]. Это больше лабораторной работы, чем на линии one-shot, но даёт технологу возможность скорректировать партию до того, как материал попадёт в форму.
Квазипреполимерный маршрут занимает промежуточное положение между двумя. Часть полиола вступает в реакцию со всем изоцианатом или большей его частью с образованием преполимера, а оставшийся полиол дозируется как второй или третий поток. Это сохраняет вязкость более удобной для работы, чем при полном преполимере, но при этом снижает тепловую нагрузку и содержание свободного изоцианата по сравнению с one-shot. Многие рецептуры конструкционных деталей RIM и RRIM работают именно так, поскольку им нужно высоконапорное смешение и диспергирование армирующего наполнителя, а не только химическое превращение.
Вязкость, соотношение компонентов и допуск дозирования
Практическая разница между маршрутами проявляется в соотношении смешения и сложности дозирования малого потока.
| Технологический маршрут | Типичная конфигурация компонентов | Обычный диапазон соотношения A:B | Основная проблема вязкости | Типичная реакция машины |
|---|---|---|---|---|
| One-shot | Полиол + добавки против изоцианата | 100:40–90 для многих микроклеточных систем; 100:100–130 для жёсткой пены | Низковязкие потоки; широкое соотношение | Бо́льшая дозировочная производительность по компоненту B; давление на головке около 10–18 МПа |
| Квази-преполимер | Изоцианат + часть полиола против остального полиола | 100:90–110 во многих системах RIM/RRIM | Средняя и более сбалансированная вязкость | Смешивание под высоким давлением при 150–200 бар; короткие подающие линии |
| Полный преполимер | Преполимер против MOCA или BDO | 100:9–12 для MOCA; 100:3–6 для BDO | Высоковязкий преполимер; низкопоточный отвердитель | Низкопоточное прецизионное дозирование; обогреваемые ёмкости; вакуумная дегазация |
Когда соотношение широкое, погрешность в один процент по меньшему потоку влияет на конечную плотность и твёрдость пены сильнее, чем такая же процентная погрешность в почти стехиометрической системе на преполимере. Именно поэтому машины для литья эластомеров, настроенные на полный преполимер, всё равно требуют точности динамического дозирования не хуже ±0,3%, хотя общая масса заливки может быть умеренной.
Контроль массы заливки становится строже при изменении маршрута процесса, поскольку плотность и вязкость каждого потока влияют на то, что фактически подаёт насос. Как рассчитать массу впрыска в полиуретане охватывает расчёт и допуски дозирования, которые обеспечивают его повторяемость.
Различия свойств и характер отверждения
Маршруты на преполимерах обычно дают более регулярные жёсткие сегменты и меньший разброс твёрдости в плотных эластомерах. Это делает их пригодными для роликов, уплотнений, элементов подвески, колёс и других применений, где несущие свойства, сопротивление раздиру и остаточная деформация сжатия должны оставаться в узком диапазоне.
Маршруты одностадийного процесса чаще выбирают там, где плотность, структура ячеек, время цикла и общий выпуск важнее точной воспроизводимости твёрдости. Хорошо отлаженная одностадийная линия может соответствовать многим спецификациям на пену, но бремя контроля смещается к давлению на головке, времени крема, температуре формы и балансу между гелеобразованием и вспениванием.
Ни один из маршрутов автоматически не даёт более качественную деталь. Каждый переносит бремя контроля на другую переменную, и оба могут давать сбои, если машина подобрана под неправильную вязкость или неправильный диапазон соотношений.
Выбор твёрдости связан с маршрутом процесса, поскольку плотность сшивания и упорядочение жёстких сегментов различаются в одностадийных системах и системах на преполимерах. Твердость по Шору A и по Шору D в полиуретане охватывает шкалы испытаний и логику выбора, используемую на производстве.
Потери, усадка и поведение при переходе на другой состав
На полуавтоматических линиях по производству демпфирующих деталей автомобильных шасси переход от ручного смешивания с широким диапазоном соотношений к системе высокого давления с замкнутым контуром дозирования сократил допуск по толщине с ±1,2 мм до ±0,3 мм и снизил долю брака с 5,2% до 2%. Основной эффект дал не рост номинальной производительности, а согласование технологического маршрута и архитектуры дозирования.
Усадка пены — один из первых признаков того, что выбранный маршрут не обеспечивает согласованного протекания реакций гелеобразования и вспенивания. Преполимерные системы позволяют устранить один источник этого дисбаланса, перенося раннее тепло реакции в стадию синтеза, но при этом вносят собственный вид отказа: если температура преполимера или содержание NCO не контролируются, готовая деталь может получиться при внешне узком соотношении, но с иным профилем отверждения от партии к партии.
Усадка после извлечения из формы — один из первых признаков того, что выбранный маршрут не обеспечивает согласованного протекания реакций гелеобразования и вспенивания. Причины усадки пенополиуретана и способы её контроля рассматривает механизмы и технологические изменения, которые позволяют вернуть процесс под контроль.
Переналадка также отличается. На линии прямого (одностадийного) смешивания можно быстро провести продувку при смене цвета или плотности, поскольку потоки материалов проще. Полная преполимерная линия требует большего внимания к нагреву емкости, температуре линии отвердителя и состоянию вакуума при переходе с MOCA на BDO или с одного диапазона твердости на другой.
Если вы еще находитесь на стадии разработки спецификации, отправьте чертеж детали, целевую производительность в час и текущие данные по сырью на info@chinahaifeng.com или в WhatsApp 86 13566296633. Укажите, является ли деталь монолитным эластомером, микросотовой пеной или конструкционным композитом; от этого зависит, нужна ли линии низкопоточная подача отвердителя, смешивание высокого давления или стадия синтеза преполимера.
Как выбрать без догадок
Решение можно свести к короткому списку вопросов.
- Деталь монолитная, микросотовая, пенная или армированная волокном?
- Какова вязкость сырья при технологической температуре?
- Каково целевое соотношение A:B и насколько мал меньший поток?
- Используются ли MOCA, BDO, наполнитель или армирование?
- Каковы требуемая масса дозы и производительность в час?
- Насколько узок допустимый диапазон твердости или плотности?
- Что происходит при смене партии сырья или изменении рецептуры?
- Какой вид отказа обходится дороже: случайное отклонение плотности пены или случайный разброс твердости эластомера?
Для большинства работ с микросотовыми и жесткими пенами первым маршрутом для оценки является одностадийный, если только вязкость, соотношение или работа с армированием не подталкивают линию к квазипреполимеру. Для монолитных эластомеров, требующих MOCA, BDO, вакуумной дегазации или строгого контроля твердости по Шору, полный преполимерный маршрут обычно является более стабильным базовым вариантом, и стоимость оборудования должна включать стадию синтеза и испытаний, а не скрывать ее.
Определите процесс до покупки машины
Haifeng Polyurethane Machinery поставляет системы дозирования низкого и высокого давления, машины для литья эластомеров и комплексные линии, сконфигурированные для одностадийного производства, квазипреполимерного и полного преполимерного производства. Если вы не уверены, какой маршрут подходит вашей линии, отправьте следующее на info@chinahaifeng.com или в WhatsApp 86 13566296633:
- Тип детали и целевой диапазон твердости
- Желаемая производительность в час и масса дозы
- Текущая система сырья или технический паспорт (TDS)
- Должен ли процесс работать с MOCA, BDO, наполнителями или армирующими материалами
- Ограничения по инженерным коммуникациям и производственным площадям
Часто задаваемые вопросы
Может ли одна машина работать и на одностадийных, и на преполимерных рецептурах?
Во многих случаях да, если количество баков, мощность насосов, смесительная головка и система управления рассчитаны на оба диапазона — как по вязкости, так и по соотношению. Но переход всё равно требует промывки, изменения температурного профиля и библиотеки рецептур. Не каждая машина сконфигурирована для обоих вариантов, поэтому это требование следует включать в спецификацию закупки, а не принимать как само собой разумеющееся.
Всегда ли преполимерный процесс обеспечивает лучшие механические свойства?
Нет. Форполимер часто обеспечивает более регулярные жёсткие сегменты и меньший разброс твёрдости и сопротивления раздиру в твёрдых эластомерах, но одностадийный процесс может соответствовать многим требованиям к пеноматериалам при меньшей сложности обращения. Лучший маршрут зависит от того, по какому показателю деталь может допускать отклонения, а по какому — нет.
Почему преполимерный маршрут требует вакуумной дегазации?
Форполимеры чувствительны к влаге и могут удерживать растворённые газы. Дегазация удаляет пузырьки и растворённую влагу перед смешиванием, уменьшая раковины, поверхностные проколы и нежелательные побочные реакции на заливочной головке.
Как выбрать между одностадийным и квазипреполимерным процессом для линии формования?
Начните с баланса соотношения смешивания и вязкости. Если потоки технологичны, а деталь — пеноматериал или слабонаполненный материал, одностадийного процесса может быть достаточно. Если рецептура сильно наполнена, диспергирование армирующего материала критично или соотношение нужно приблизить к 1:1 для стабильности дозирования, квазифорполимер обычно является более надёжной отправной точкой.
Источники
[1] G. Oertel, ред., Polyurethane Handbook, 2-е изд. Munich, Germany: Hanser Publishers, 1994.
[2] M. Ionescu, Chemistry and Technology of Polyols for Polyurethanes, 2nd ed. Shawbury, UK: Smithers Rapra Technology, 2016.
[3] ISO 14896:2009, Пластмассы. Сырьё полиуретановое. Определение содержания изоцианата.
[4] ISO 14900:2017, Пластмассы. Полиолы для производства полиуретанов. Определение гидроксильного числа.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Роль времени подъёма в пенообразовании полиуретана
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Как изготавливают полиуретановые валки: от литья до отверждения
SRIM Explained Structural Reaction Injection Molding Basics
Причины усадки пенополиуретана и способы её контроля





