

عادةً ما يُكتشف مسار العملية الخاطئ بعد التركيب، لا قبله. فالمُصنّع الذي ينتج وسائد من الإيلاستومر الخلوي الميكروي يختار خط القذفة الواحدة لأن ترتيب الخزانات يبدو أبسط، ثم يجد أن تيار الإيزوسيانات الغني ينحرف عند رأس الخلط عندما تتغير درجة الحرارة المحيطة. ومصنع آخر يختار مسار البوليمر الأولي لجزء رغوي منخفض التكلفة، ليكتشف لاحقًا أنه أضاف مفاعل تصنيع وخط معايرة NCO لم يكن بحاجة إليهما. وكل من مسارات القذفة الواحدة والبوليمر الأولي وشبه البوليمر الأولي يغيّر استراتيجية قياس الجرعات، وترتيب الخزانات، ومتطلبات إعادة التدوير، وقدرة المشغّل على تصحيح العملية في الوقت الفعلي.
قرار المسار يغيّر أكثر من الكيمياء
الاختيار بين القذفة الواحدة والبوليمر الأولي ليس مجرد تفضيل في التركيبة. فهو يحدد عدد التيارات التي يجب أن تقيسها الماكينة، ومدى اتساع نسبة A:B، والخزانات التي تحتاج إلى تسخين، وما إذا كان التجفيف بالتفريغ مطلوبًا، وما يحدث عندما تتغير دفعة مادة خام.
خط الإنتاج الذي يُحدَّد دون هذا القرار عادةً ما يفشل عند الحدود: قد تعمل الوردية الأولى بشكل مقبول، بينما تشهد الوردية الثانية انحرافًا في النسبة لأن التيار الأصغر يقع تحت النطاق المستقر للمضخة. ويؤثر قرار المسار أيضًا في ما إذا كان المشغّل يستطيع تصحيح كثافة الرغوة دون إيقاف الخط، وما إذا كان جزء الإيلاستومر الصلب سيُظهر هواءً محتجزًا أو بقعًا صلبة أو صلادة شور متغيّرة من تجويف إلى آخر.
التسلسل الأكثر فائدة هو تحديد نوع الجزء ونظام المواد الخام والإنتاج أولًا، ثم استخدام مسار العملية لاختيار عدد الخزانات وحجم المضخة ومناطق التسخين وتصميم رأس الخلط وتسجيل البيانات.
كيف تعمل العملية أحادية القذفة
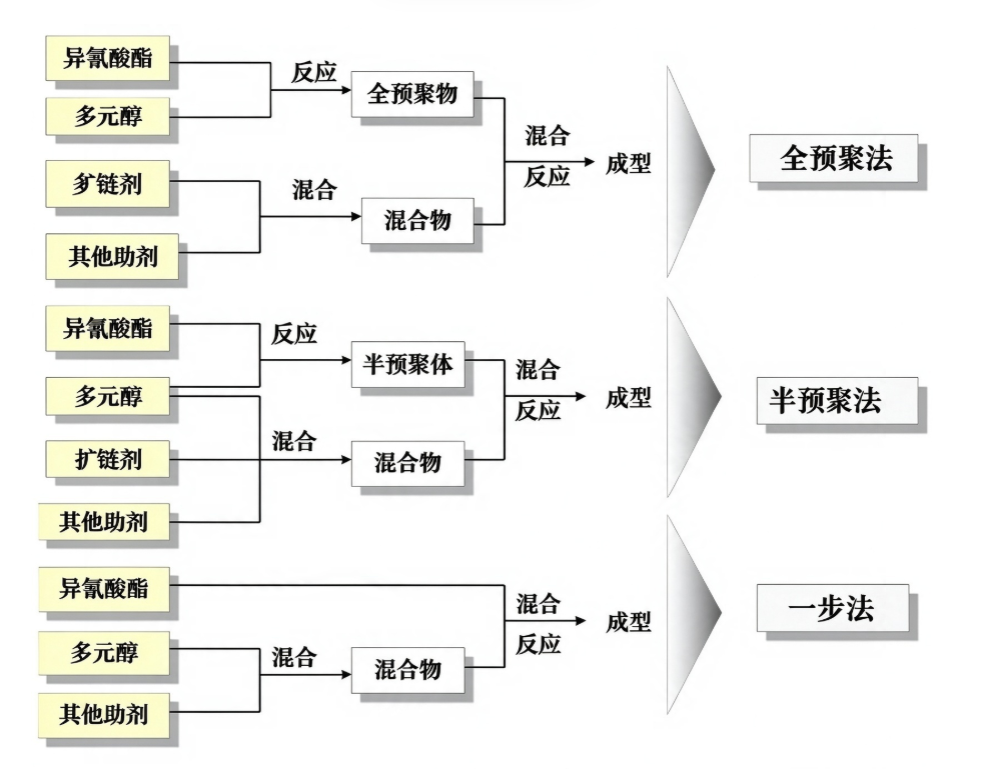
في مسار القذفة الواحدة، تُقاس جرعات البوليول والإيزوسيانات وممدد السلسلة أو العامل المتشابك والمحفّز والماء أو عامل النفخ والفاعل السطحي والإضافات إلى رأس الخلط في الوقت نفسه [1]. وتحدث البلمرة وتمديد السلسلة وتوليد الغاز معًا في القالب أو على الركيزة.
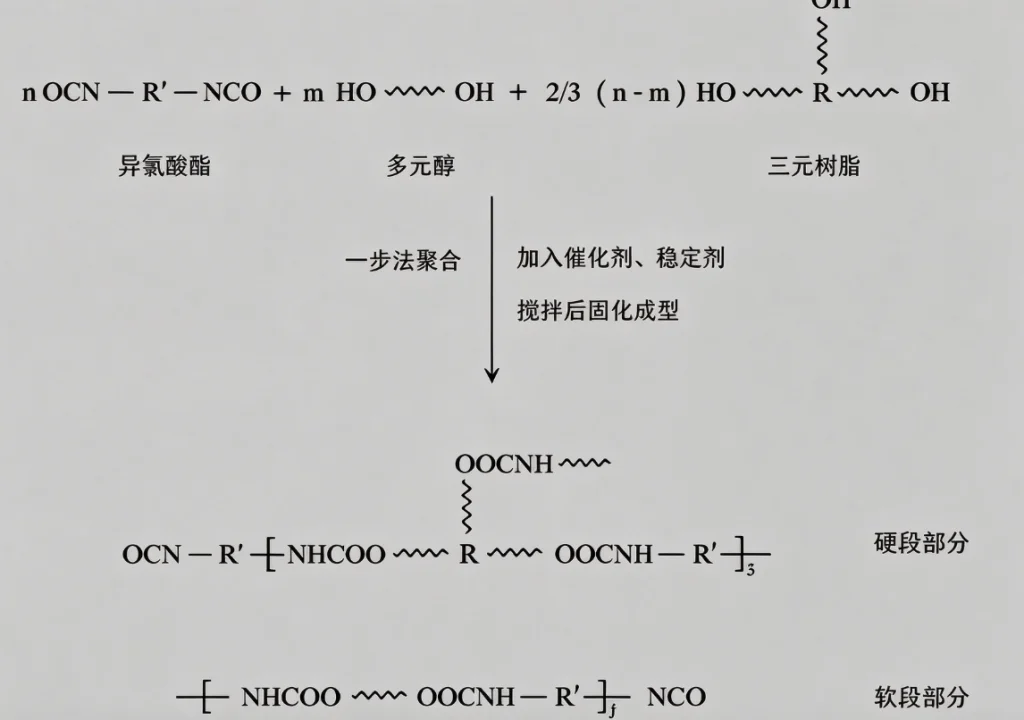
ولأنه لا تتطلب مرحلة تصنيع بوليمر أولي، تحتاج الماكينة إلى أوعية مسخّنة أقل وإلى لا مفاعل بوليمر أولي منفصل. وتكون معالجة المواد الخام أبسط، ويعمل المسار جيدًا مع الرغوات الخلوية الميكروية والعزل الصلب والتوسيد والعديد من التطبيقات ثنائية الكثافة حيث تكون الكثافة وبنية الخلايا هما هدفَي التحكم الرئيسيين.
المقابل هو أن رأس الخلط يجب أن يُجانس تيارات ذات لزوجات مختلفة ونسبة أوسع داخل نافذة خلط قصيرة جدًا. فالتفاعل يبدأ فورًا، لذا يجب أن يُبقي نظام التحكم درجة الحرارة ومعدل قياس الجرعات وضغط الرأس ضمن حدود ضيقة في الوقت نفسه.
كيف تعمل عملية البوليمر الأولي
في مسار البوليمر الأولي الكامل، يُتفاعل كل البوليول أو معظمه أولًا مع فائض من الإيزوسيانات لتكوين بوليمر أولي منتهٍ بالإيزوسيانات. ويُخزَّن البوليمر الأولي عند درجة حرارة وتفريغ مضبوطين، ثم تُقاس جرعته مقابل تيار أصغر من ممدد السلسلة أو العامل المعالج، عادةً MOCA أو BDO، في خطوة خلط ثانية [2].
وهذا يُقدّم جزءًا من حرارة التفاعل إلى مرحلة مبكرة ويقلل التعامل المباشر مع الإيزوسيانات الخام عند رأس الخلط النهائي. والنتيجة هي تحكم أفضل في نمو المقاطع الصلبة، وتعرض أقل للإيزوسيانات الحر على أرضية الصب، وتوازن لزوجة أكثر قابلية للتنبؤ بين التيارين الداخلين إلى رأس الخلط.
كما يوفّر تصنيع البوليمر الأولي نقطة تحكم قابلة للقياس. فيجب فحص محتوى NCO في البوليمر الأولي بعد التفاعل، وينبغي قياس رقم هيدروكسيل البوليول الوارد قبل تجهيز الدفعة [3]، [4]. وهذا عمل مخبري أكثر من خط القذفة الواحدة، لكنه يمنح مهندس العملية فرصة لتصحيح الدفعة قبل وصول المادة إلى القالب.
يقع مسار شبه البوليمر الأولي بين المسارين. فيُتفاعل جزء من البوليول مع كل الإيزوسيانات أو معظمه لتكوين بوليمر أولي، وتُقاس جرعة البوليول المتبقي كتيار ثانٍ أو ثالث. وهذا يُبقي اللزوجة أكثر قابلية للمعالجة من البوليمر الأولي الكامل، مع تقليل حمل الحرارة والإيزوسيانات الحر مقارنةً بالقذفة الواحدة. وتعمل许多 تركيبات الأجزاء الهيكلية بتقنية RIM وRRIM بهذه الطريقة لأنها تحتاج إلى خلط عالي الضغط وتشتيت للتسليح، لا إلى التحول الكيميائي وحده.
اللزوجة ونسبة الخلط وتفاوت قياس الجرعات
يظهر الفرق العملي بين المسارات في نسبة الخلط وفي صعوبة قياس جرعة التيار الصغير.
| مسار العملية | التكوين النموذجي للمكونات | نطاق نسبة A:B الشائع | تحدي اللزوجة الرئيسي | استجابة الماكينة النموذجية |
|---|---|---|---|---|
| القذفة الواحدة | بوليول + إضافات مقابل إيزوسيانات | 100:40–90 للعديد من الأنظمة الخلوية الميكروية؛ 100:100–130 للرغوة الصلبة | تيارات منخفضة اللزوجة؛ نسبة واسعة | سعة قياس جرعات أكبر للجانب B؛ ضغط رأس نحو 10–18 ميغاباسكال |
| شبه مسبق البلمرة | إيزوسيانات + جزء من البوليول مقابل البوليول المتبقي | 100:90–110 في كثير من أنظمة RIM/RRIM | لزوجة متوسطة وأكثر توازنًا | خلط عالي الضغط عند 150–200 بار؛ خطوط تغذية قصيرة |
| مسبق بلمرة كامل | مسبق البلمرة مقابل MOCA أو BDO | 100:9–12 مع MOCA؛ 100:3–6 مع BDO | مسبق بلمرة عالي اللزوجة؛ عامل معالجة منخفض التدفق | جرعات دقيقة منخفضة التدفق؛ خزانات مسخّنة؛ إزالة الغازات بالتفريغ |
عندما تكون النسبة واسعة، فإن خطأً نسبيًا بمقدار نقطة مئوية واحدة في التيار الأصغر يغيّر كثافة الرغوة النهائية وصلادتها أكثر من الخطأ النسبي نفسه في نظام مسبق بلمرة قريب من النسبة المتكافئة. ولهذا فإن آلات صب المطاط المطوّرة للعمل بمسبق البلمرة الكامل لا تزال تحدد دقة قياس الجرعات الديناميكي عند ±0.3% أو أقل، حتى وإن كان الوزن الإجمالي للقذفة متواضعًا.
يصبح التحكم في وزن القذفة أكثر إحكامًا عند تغيّر مسار العملية، لأن كثافة كل تيار ولزوجته تؤثران في ما تضخّه المضخة فعليًا. كيفية حساب وزن القذفة في البولي يوريثان يغطي الحساب وتفاوتات قياس الجرعات التي تحافظ على قابليته للتكرار.
اختلافات الخصائص وطبيعة التصلب
تميل مسارات مسبق البلمرة إلى إنتاج مقاطع صلبة أكثر انتظامًا وتشتت أضيق في الصلادة في المطاطات الكثيفة. وهذا يجعلها مفيدة للبكرات والأختام وأجزاء التعليق والعجلات وتطبيقات أخرى يجب فيها أن تبقى خصائص تحمّل الأحمال ومقاومة التمزق والتشوه الانضغطي المتبقي ضمن نطاق ضيق.
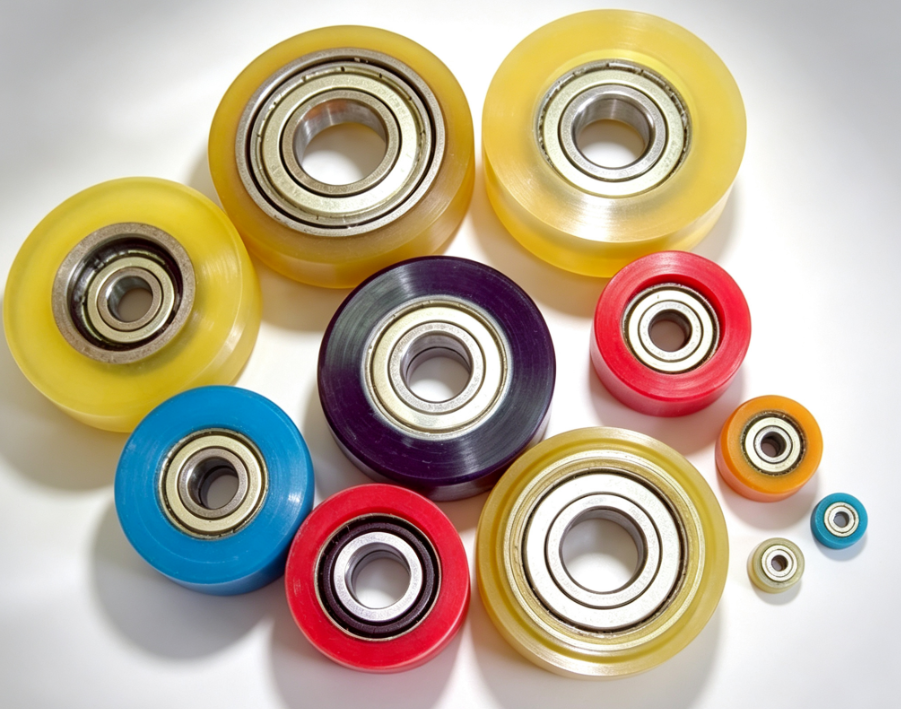
تُختار مسارات العملية أحادية المرحلة في كثير من الأحيان عندما تكون الكثافة وبنية الخلايا وزمن الدورة والإنتاج الكلي أهم من دقة إعادة إنتاج الصلادة. ويمكن لخط أحادي المرحلة يُدار جيدًا أن يلبي كثيرًا من مواصفات الرغوة، لكن عبء التحكم ينتقل إلى ضغط الرأس وزمن التصبين ودرجة حرارة القالب والتوازن بين التهليم والنفخ.
لا ينتج أي من المسارين تلقائيًا جزءًا أفضل. فكل منهما ينقل عبء التحكم إلى متغير مختلف، وكلاهما يمكن أن يفشل عندما تُحدَّد الآلة للزوجة الخاطئة أو لنطاق النسبة الخاطئ.
يتفاعل اختيار الصلادة مع مسار العملية لأن كثافة التشابك وانتظام المقاطع الصلبة يختلفان بين الأنظمة أحادية المرحلة وأنظمة مسبق البلمرة. صلابة Shore A مقابل Shore D في البولي يوريثان يغطي مقاييس الاختبار ومنطق الاختيار المستخدم في أرض المصنع.
الهدر والانكماش وسلوك تغيير الإنتاج
في الخطوط شبه الأوتوماتيكية التي تصنع أجزاء تخميد هياكل السيارات، أدى التحول من أسلوب خلط يدوي واسع النسبة إلى نظام عالي الضغط مع قياس الجرعات بحلقة مغلقة إلى تقليص تفاوت السماكة من ±1.2 مم إلى ±0.3 مم، وخفض معدل العيوب من 5.2% إلى 2%. وقد جاء التأثير الرئيسي من مطابقة المسار وبنية قياس الجرعات، لا من زيادة معدل الإنتاجية الاسمي.
يُعدّ انكماش الرغوة من أولى العلامات على أن المسار المختار لا يحافظ على تماسك تفاعلي التهليم والنفخ معًا. ويمكن لأنظمة البوليمر الأولي أن تزيل أحد مصادر هذا الاختلال عبر نقل حرارة التفاعل المبكرة إلى خطوة التخليق، لكنها تُدخل نمط فشل خاصًا بها: فإذا لم تُضبط درجة حرارة البوليمر الأولي أو محتوى NCO، فقد تخرج القطعة النهائية بنسبة تبدو ضيقة لكن بمظهر معالجة مختلف من دفعة إلى أخرى.
يُعدّ الانكماش بعد نزع القطعة من القالب من أولى العلامات على أن المسار المختار لا يحافظ على تماسك تفاعلي التهليم والنفخ معًا. أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه يتناول الآليات وتغييرات العملية التي تعيده إلى السيطرة.
كما يختلف تغيير الإنتاج أيضًا. فقد يقوم خط أحادي المرحلة بتفريغ التنظيف سريعًا بين تغييرات اللون أو الكثافة لأن مجاري المواد فيه أبسط. أما خط البوليمر الأولي الكامل فيحتاج إلى مزيد من العناية بتسخين الخزان ودرجة حرارة خط المصلّب وحالة التفريغ عند التغيير من MOCA إلى BDO أو من نطاق صلابة إلى آخر.
إذا كنت لا تزال في مرحلة المواصفات، فأرسل رسم القطعة ومعدل الإنتاجية المستهدف في الساعة وبيانات المواد الخام الحالية إلى info@chinahaifeng.com أو واتساب 86 13566296633. وحدّد ما إذا كانت القطعة من الإيلاستومر الصلب أو الرغوة الخلوية الدقيقة أو المركّب الإنشائي؛ فذلك يحدد ما إذا كان الخط يحتاج إلى جرعات منخفضة التدفق لعامل المعالجة، أو خلط عالي الضغط، أو مرحلة تخليق بوليمر أولي.
كيف تختار دون تخمين
يمكن اختزال القرار إلى قائمة قصيرة من الأسئلة.
- هل القطعة صلبة أم خلوية دقيقة أم رغوية أم مقوّاة بالألياف؟
- ما لزوجة المواد الخام عند درجة حرارة العملية؟
- ما نسبة A:B المستهدفة، وما مدى صغر المجرى الأصغر؟
- هل يدخل في التركيب MOCA أو BDO أو حشو أو تقوية؟
- ما وزن القذفة المطلوب ومعدل الإنتاجية في الساعة؟
- ما مدى ضيق نطاق الصلابة أو الكثافة المقبول؟
- ماذا يحدث عند تغيير دفعة من المواد الخام أو تغيير التركيبة؟
- أي الفشلين أعلى تكلفة: انحراف كثافة الرغوة من حين لآخر أم تفرّق صلابة الإيلاستومر من حين لآخر؟
بالنسبة لمعظم أعمال الرغوة الخلوية الدقيقة والرغوة الصلبة، فإن المسار الأحادي هو أول مسار ينبغي تقييمه ما لم تدفع اللزوجة أو النسبة أو التعامل مع التقوية الخط نحو شبه البوليمر الأولي. أما الإيلاستومرات الصلبة التي تتطلب MOCA أو BDO أو إزالة الغازات بالتفريغ أو ضبطًا دقيقًا للصلابة Shore، فإن مسار البوليمر الأولي الكامل هو عادة الحالة الأساسية الأكثر استقرارًا، وينبغي أن تشمل تكلفة المعدات خطوة التخليق والاختبار بدلًا من إخفائها.
حدّد العملية قبل شراء الماكينة
توفّر Haifeng Polyurethane Machinery أنظمة قياس الجرعات منخفضة الضغط وعالية الضغط، وماكينات صب الإيلاستومر، وخطوطًا متكاملة مُهيّأة لإنتاج أحادي المرحلة وشبه البوليمر الأولي والبوليمر الأولي الكامل. وإذا لم تكن متأكدًا من المسار المناسب لخطك، فأرسل ما يلي إلى info@chinahaifeng.com أو واتساب 86 13566296633:
- نوع القطعة ونطاق الصلابة المستهدف
- الإنتاجية المطلوبة في الساعة ووزن القذفة
- نظام المواد الخام الحالي أو ورقة البيانات الفنية
- ما إذا كانت العملية يجب أن تتعامل مع MOCA أو BDO أو الحشوات أو مواد التدعيم
- قيود المرافق والمساحة في المصنع
الأسئلة الشائعة
هل يمكن لماكينة واحدة تشغيل تركيبات أحادية القذفة وتركيبات البوليمر الأولي معًا؟
في كثير من الحالات، نعم، إذا كانت أعداد الخزانات وأحجام المضخات ورأس الخلط ونظام التحكم محدَّدة لكل من نطاقات اللزوجة والنسبة. لكن تغيير الإنتاج لا يزال يتطلب التطهير وتغييرات في منحنى درجة الحرارة ومكتبة تركيبات. ولا تكون كل آلة مهيأة للاثنين معًا، لذا ينبغي كتابة هذا المتطلب في مواصفات الشراء بدلًا من افتراضه.
هل عملية البوليمر الأولي أفضل دائمًا للخصائص الميكانيكية؟
لا. غالبًا ما يعطي البوليمر الأولي مقاطع صلبة أكثر انتظامًا وتشتتًا أضيق في الصلادة والتمزق في المطاطات الصلبة، لكن عملية القذفة الواحدة يمكن أن تلبي العديد من متطلبات الرغوة بتعقيد مناولة أقل. ويعتمد المسار الأفضل على المتغير الذي يمكن للجزء أن يتحمل انحرافه وأي متغير لا يمكنه ذلك.
لماذا يحتاج مسار البوليمر الأولي إلى إزالة الغازات بالتفريغ؟
البوليمرات الأولية حساسة للرطوبة ويمكنها احتجاز الغازات المذابة. وتزيل إزالة الغازات الفقاعات والرطوبة المذابة قبل الخلط، مما يقلل الفراغات والثقوب السطحية الدقيقة والتفاعلات الجانبية غير المرغوبة عند رأس الصب.
كيف أختار بين أحادية القذفة وشبه البوليمر الأولي لخط تشكيل بالقولبة؟
ابدأ بنسبة الخلط وتوازن اللزوجة. فإذا كانت الجداول قابلة للمعالجة وكان الجزء رغوة أو خفيف الحشو، فقد تكفي القذفة الواحدة. وإذا كانت التركيبة كثيفة الحشو، أو كان تشتت مادة التدعيم بالغ الأهمية، أو وجب تقريب النسبة من 1:1 لاستقرار قياس الجرعات، فإن شبه البوليمر الأولي يكون عادةً نقطة البداية الأقوى.
المراجع
[1] G. Oertel، محرر، Polyurethane Handbook، الطبعة الثانية. ميونخ، ألمانيا: Hanser Publishers، 1994.
[2] M. Ionescu، Chemistry and Technology of Polyols for Polyurethanes، الطبعة الثانية. Shawbury، المملكة المتحدة: Smithers Rapra Technology، 2016.
[3] ISO 14896:2009، البلاستيك — المواد الخام للبولي يوريثان — تحديد محتوى الإيزوسيانات.
[4] ISO 14900:2017، البلاستيك — البوليولات المستخدمة في إنتاج البولي يوريثانات — تحديد رقم الهيدروكسيل.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
دور زمن الارتفاع في رغونة البولي يوريثان
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
كيف تُصنع بكرات البولي يوريثان من الصب حتى المعالجة
شرح SRIM: أساسيات القولبة بالحقن التفاعلي الهيكلي
أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه





