

La ruta de proceso incorrecta suele descubrirse después de la instalación, no antes. Un fabricante que produce amortiguadores de elastómero microcelular elige una línea de un solo paso porque la disposición de los tanques parece más sencilla, y luego descubre que la corriente rica en isocianato se desvía en el cabezal de mezcla cuando cambia la temperatura ambiente. Otra planta opta por la ruta de prepolímero para una pieza de espuma de bajo costo, para acabar añadiendo un reactor de síntesis y una etapa de titulación de NCO que no necesitaba. Las rutas de un solo paso, de prepolímero y de cuasiprepolímero cambian, cada una, la estrategia de dosificación, la configuración de los tanques, los requisitos de recirculación y la capacidad del operador de corregir el proceso en tiempo real.
La decisión de la ruta cambia más que la química
La elección entre un solo paso y prepolímero no es simplemente una preferencia de formulación. Determina cuántas corrientes debe dosificar la máquina, qué tan amplia será la relación A:B, qué tanques necesitan calentamiento, si se requiere desgasificación al vacío y qué ocurre cuando cambia un lote de materia prima.
Una línea de producción especificada sin esta decisión suele fallar en los extremos: el primer turno puede funcionar de forma aceptable, mientras que el segundo turno presenta desviación de la relación porque la corriente más pequeña está por debajo del rango estable de la bomba. La decisión de la ruta también afecta si el operador puede corregir la densidad de la espuma sin detener la línea y si una pieza de elastómero sólido mostrará aire atrapado, zonas duras o una dureza Shore variable de cavidad en cavidad.
La secuencia más útil es definir primero el tipo de pieza, el sistema de materias primas y la producción, y luego usar la ruta de proceso para seleccionar el número de tanques, el tamaño de las bombas, las zonas de calentamiento, el diseño del cabezal de mezcla y el registro de datos.
Cómo funciona el proceso de un solo paso
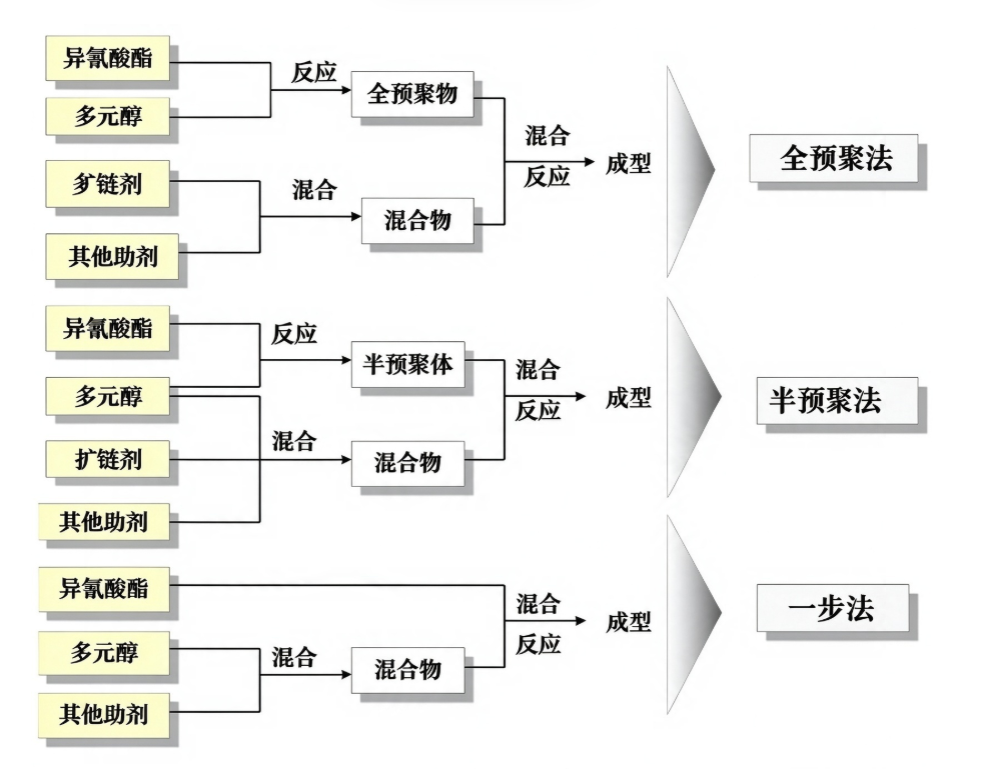
En la ruta de un solo paso, el poliol, el isocianato, el extensor de cadena o reticulante, el catalizador, el agua o agente espumante, el tensoactivo y los aditivos se dosifican al cabezal de mezcla al mismo tiempo [1]. La polimerización, la extensión de cadena y la generación de gas ocurren juntas en el molde o sobre el sustrato.
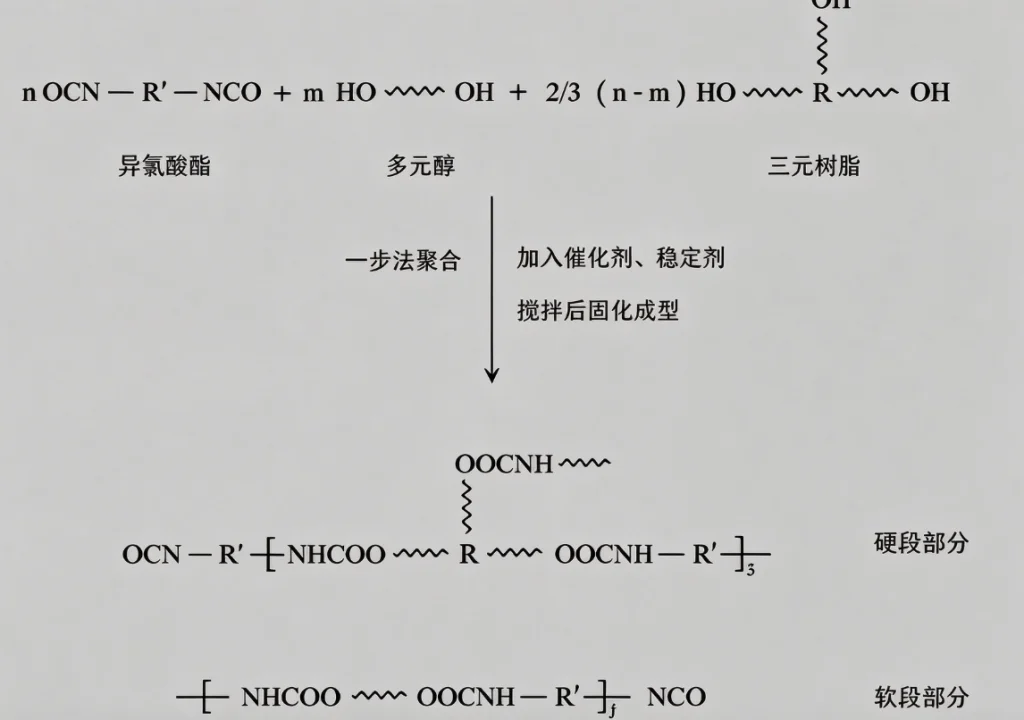
Como no se requiere una etapa de síntesis de prepolímero, la máquina necesita menos recipientes calentados y ningún reactor de prepolímero independiente. La manipulación de materias primas es más sencilla, y la ruta funciona bien para espumas microcelulares, aislamiento rígido, acolchado y muchas aplicaciones de doble densidad en las que la densidad y la estructura celular son los principales objetivos de control.
La contrapartida es que el cabezal de mezcla debe homogeneizar corrientes con viscosidades diferentes y una relación más amplia dentro de una ventana de mezcla muy corta. La reacción comienza de inmediato, por lo que el sistema de control debe mantener la temperatura, la velocidad de dosificación y la presión del cabezal dentro de límites estrechos al mismo tiempo.
Cómo funciona el proceso de prepolímero
En la ruta completa de prepolímero, todo o la mayor parte del poliol se hace reaccionar primero con un exceso de isocianato para crear un prepolímero terminado en isocianato. El prepolímero se almacena a temperatura y vacío controlados y luego se dosifica frente a una corriente más pequeña de extensor de cadena o agente de curado, típicamente MOCA o BDO, en una segunda etapa de mezcla [2].
Esto adelanta parte del calor de reacción y reduce la manipulación directa de isocianato en bruto en el cabezal de mezcla final. El resultado es un mejor control del crecimiento de segmentos duros, una menor exposición a isocianato libre en la zona de vertido y un equilibrio de viscosidad más predecible entre las dos corrientes que entran al cabezal de mezcla.
La síntesis de prepolímero también crea un punto de control medible. El contenido de NCO del prepolímero debe verificarse después de la reacción, y el índice de hidroxilo del poliol entrante debe medirse antes de preparar el lote [3], [4]. Esto supone más trabajo de laboratorio que una línea de un solo paso, pero da al ingeniero de proceso la oportunidad de corregir el lote antes de que el material llegue al molde.
La ruta de cuasiprepolímero se sitúa entre las dos. Parte del poliol se hace reaccionar con todo o la mayor parte del isocianato para formar un prepolímero, y el poliol restante se dosifica como segunda o tercera corriente. Esto mantiene una viscosidad más manejable que un prepolímero completo, a la vez que reduce la carga térmica y de isocianato libre en comparación con el un solo paso. Muchas formulaciones de piezas estructurales RIM y RRIM funcionan así porque necesitan mezcla a alta presión y dispersión de refuerzos, no solo conversión química.
Viscosidad, relación de mezcla y tolerancia de dosificación
La diferencia práctica entre las rutas se manifiesta en la relación de mezcla y en la dificultad de dosificación de la corriente pequeña.
| Ruta de proceso | Configuración típica de componentes | Banda de relación A:B habitual | Principal reto de viscosidad | Respuesta típica de la máquina |
|---|---|---|---|---|
| Un solo paso | Poliol + aditivos frente a isocianato | 100:40–90 para muchos sistemas microcelulares; 100:100–130 para espuma rígida | Low-viscosity streams; wide ratio | Larger B-side metering capacity; head pressure around 10–18 MPa |
| Quasi-prepolymer | Isocyanate + part of polyol vs remaining polyol | 100:90–110 in many RIM/RRIM systems | Medium and more balanced viscosity | High-pressure mixing at 150–200 bar; short feed lines |
| Full prepolymer | Prepolymer vs MOCA or BDO | 100:9–12 for MOCA; 100:3–6 for BDO | High-viscosity prepolymer; low-flow curative | Low-flow precision dosing; heated tanks; vacuum degassing |
When the ratio is wide, a one-point percentage error in the smaller stream moves final foam density and hardness more than the same percentage error in a near-stoichiometric prepolymer system. That is why elastomer casting machines configured for full prepolymer still specify dynamic dosing accuracy at or below ±0.3%, even though the total shot weight may be modest.
Shot-weight control gets tighter when the process route changes because the density and viscosity of each stream affect what the pump actually delivers. Cómo calcular el peso de dosificación en poliuretano covers the calculation and the metering tolerances that keep it repeatable.
Diferencias de propiedades y características de curado
Prepolymer routes tend to produce more regular hard segments and narrower hardness scatter in dense elastomers. This makes them useful for rollers, seals, suspension parts, wheels, and other applications where load-bearing properties, tear strength, and compression set have to stay inside a tight band.
One-shot routes are more often selected where density, cell structure, cycle time, and total output matter more than exact hardness reproducibility. A well-run one-shot line can meet many foam specifications, but the control burden shifts to head pressure, cream time, mold temperature, and the balance between gelling and blowing.
Neither route automatically yields a better part. Each moves the control burden to a different variable, and both can fail when the machine is specified for the wrong viscosity or the wrong ratio range.
Hardness selection interacts with the process route because crosslink density and hard-segment ordering differ between one-shot and prepolymer systems. Dureza Shore A frente a Shore D en poliuretano covers the test scales and the selection logic used on the factory floor.
Desperdicio, contracción y comportamiento en los cambios de producto
On semi-automatic lines making automotive chassis damping parts, a change from a broad-ratio manual mixing approach to a high-pressure system with closed-loop metering reduced thickness tolerance from ±1.2 mm to ±0.3 mm and cut the defect rate from 5.2% to 2%. The main effect came from matching the route and the metering architecture, not from increasing nominal throughput.
Foam shrinkage is one of the first signs that the selected route is not holding the gelling and blowing reactions together. Prepolymer systems can remove one source of that imbalance by moving early reaction heat into the synthesis step, but they introduce their own failure mode: if prepolymer temperature or NCO content is not controlled, the final part can arrive with a narrow-looking ratio but a different cure profile from batch to batch.
Shrinkage after demold is one of the first signs that the selected route is not holding the gelling and blowing reactions together. Causas de la contracción en la espuma de poliuretano y cómo controlarla covers the mechanisms and the process changes that bring it back under control.
Changeover also differs. A one-shot line may purge quickly between color or density changes because the material streams are simpler. A full prepolymer line needs more attention to tank heating, curative line temperature, and vacuum status when changing from MOCA to BDO or from one hardness range to another.
If you are still at the specification stage, send the part drawing, target output per hour, and current raw material data to info@chinahaifeng.com or WhatsApp 86 13566296633. State whether the part is solid elastomer, microcellular foam, or structural composite; that determines whether the line needs low-flow curing-agent dosing, high-pressure mixing, or a prepolymer synthesis stage.
Cómo elegir sin conjeturas
The decision can be reduced to a short list of questions.
- Is the part solid, microcellular, foam, or fiber-reinforced?
- What are the raw material viscosities at process temperature?
- What is the target A:B ratio, and how small is the smaller stream?
- Is MOCA, BDO, filler, or reinforcement involved?
- What is the required shot weight and output per hour?
- How narrow is the acceptable hardness or density band?
- What happens during a raw material lot change or a formulation change?
- Which failure costs more: occasional foam density drift or occasional elastomer hardness scatter?
For most microcellular and rigid foam work, one-shot is the first route to evaluate unless viscosity, ratio, or reinforcement handling pushes the line toward quasi-prepolymer. For solid elastomers that require MOCA, BDO, vacuum degassing, or tight Shore control, the full prepolymer route is usually the more stable base case, and the equipment cost should include the synthesis and testing step rather than hiding it.
Defina el proceso antes de comprar la máquina
Haifeng Polyurethane Machinery supplies low-pressure and high-pressure metering systems, elastomer casting machines, and turnkey lines configured for one-shot, quasi-prepolymer, and full prepolymer production. If you are not sure which route belongs on your line, send the following to info@chinahaifeng.com or WhatsApp 86 13566296633:
- Part type and target hardness range
- Desired output per hour and shot weight
- Current raw material system or technical data sheet
- Whether the process must handle MOCA, BDO, fillers, or reinforcements
- Factory utility and space constraints
Preguntas frecuentes
¿Puede una misma máquina procesar formulaciones de un solo paso y de prepolímero?
In many cases, yes, if the tank count, pump sizing, mixing head, and control system are specified for both viscosity and ratio ranges. But changeover still requires purging, temperature-profile changes, and a formula library. Not every machine is configured for both, so the requirement should be written into the purchase specification rather than assumed.
¿El proceso de prepolímero es siempre mejor para las propiedades mecánicas?
No. Prepolymer often gives more regular hard segments and narrower hardness and tear scatter in solid elastomers, but one-shot can meet many foam requirements at lower handling complexity. The better route depends on which variable the part can tolerate drifting and which one it cannot.
¿Por qué la ruta de prepolímero requiere desgasificación al vacío?
Prepolymers are moisture-sensitive and can trap dissolved gases. Degassing removes bubbles and dissolved moisture before mixing, reducing voids, surface pinholes, and unwanted side reactions at the casting head.
¿Cómo elijo entre un solo paso y cuasiprepolímero para una línea de moldeo?
Start with the mixing ratio and viscosity balance. If the streams are workable and the part is foam or lightly filled, one-shot may be sufficient. If the formulation is heavily filled, reinforcement dispersion is critical, or the ratio must be brought closer to 1:1 for metering stability, quasi-prepolymer is usually the stronger starting point.
Referencias
[1] G. Oertel, Ed., Polyurethane Handbook, 2.ª ed. Múnich, Alemania: Hanser Publishers, 1994.
[2] M. Ionescu, Chemistry and Technology of Polyols for Polyurethanes, 2nd ed. Shawbury, UK: Smithers Rapra Technology, 2016.
[3] ISO 14896:2009, Plastics — Polyurethane raw materials — Determination of isocyanate content.
[4] ISO 14900:2017, Plastics — Polyols for use in the production of polyurethanes — Determination of hydroxyl number.
Si te interesa, echa un vistazo a estos artículos relacionados:
El papel del tiempo de subida en el espumado de poliuretano
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural
Causas de la contracción en la espuma de poliuretano y cómo controlarla





