

Большинство случаев отказа разделительного агента начинается не с самого агента. Они начинаются с поверхности формы, которая горячее или холоднее, чем ожидает продукт, с плёнки, которая в одних зонах толстая, а в других отсутствует, или с цикла заливки, который начинается раньше, чем испарится носитель. В литье полиуретана разделительный слой — это граница процесса, а не покрытие. Его задача — не дать реагирующей жидкости сцепиться с поверхностью формы на время, достаточное для того, чтобы деталь можно было извлечь или вытолкнуть без разрывов.
Почему разделение не срабатывает еще до первого впрыска
Когда полиуретановая система контактирует с чистой формой, могут образоваться два типа сцепления: механическое зацепление за микрошероховатости и химическое взаимодействие за счёт остаточной реакционной способности изоцианата. Внешний разделительный агент для форм ограничивает оба типа, создавая плёнку с низкой поверхностной энергией между формой и реагирующей жидкостью [1]. Если эта плёнка прерывиста, в промежутках образуется адгезия. Как только адгезия возникает в одной зоне, усилие извлечения растёт по всей детали, потому что деталь должна отрываться от неравномерного удержания, а не отделяться чисто.
Распространённое заблуждение — продолжать добавлять разделительный агент, когда деталь прилипает. Большее количество разделительного агента не устраняет нарушенную плёнку. Оно может сделать плёнку толще, привести к её переносу на поверхность детали и накоплению в вентиляционных каналах, рёбрах и поднутрениях. Во многих случаях правильный ответ — очистить форму, восстановить температуру поверхности и нанести заново тонкий равномерный слой.
Переменные нанесения, которые важнее химии
Выбор разделительного агента важен, но обычно именно четыре переменные нанесения определяют, будет ли выбранный продукт работать:
- Температура поверхности формы. Разделительные агенты на водной основе должны испарить носитель до начала заливки полиуретана. Если форма слишком холодная, вода или растворитель остаются под формирующейся деталью и могут стать поверхностной раковиной. Если форма слишком горячая, носитель может выкипеть раньше, чем разделительные твёрдые вещества распределятся равномерно.
- Толщина и равномерность покрытия плёнки. Разделительная плёнка должна быть сплошной, но не толстой. Толстые плёнки переносятся на деталь, создают матовые пятна и накапливаются в элементах формы. Тонкие места или пропущенные края обнажают поверхность формы и вызывают локальное прилипание.
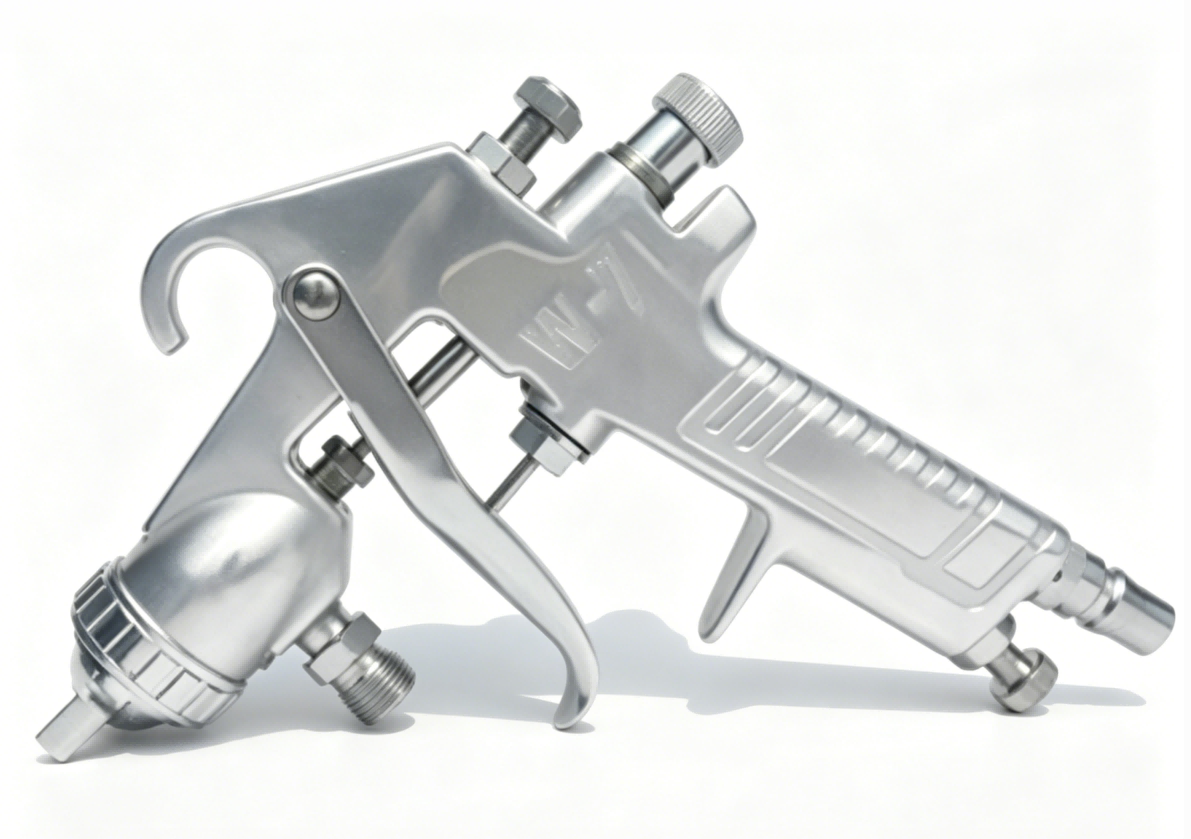
- Факел распыления. Сфокусированный конус распыления откладывает слишком много материала в центре и слишком мало по краям. Это частая причина того, что деталь прилипает в одном углу, тогда как остальная часть формы снимается нормально.
- Время сушки. Заливка до того, как носитель испарится, запирает растворитель или воду на границе раздела формы и детали. Выход газа нарушает поверхностный слой, и на детали появляются проколы или мелкий матовый узор.
| Переменная | При отклонении | Симптом на детали | Корректирующее действие |
|---|---|---|---|
| Температура формы | Слишком низкая для разделительного продукта | Проколы, влажный на вид поверхностный слой | Повысить до рекомендуемого диапазона продукта |
| Температура формы | Слишком высокая | Сухая плёнка испаряется неравномерно | Снизить до рекомендуемого диапазона |
| Толщина плёнки | Слишком высокая | Тусклая отделка, накопление | Сократить время распыления или отодвинуть пистолет дальше |
| Толщина плёнки | Слишком низкая | Прилипание в углах и по краям | Проверить карты покрытия пистолетом и нанести повторно |
| Время сушки | Слишком короткое | Проколы, запертый носитель | Увеличить время испарения перед каждой заливкой |
Твёрдость и поверхностная корочка влияют на то, как деталь выходит из формы. Твердость по Шору A и по Шору D в полиуретане описывает, как измеряются обе шкалы и почему твёрдость детали важна при извлечении из формы.
Подбор разделительного продукта под полиуретановую систему
Правильный класс разделительного агента зависит от процесса формования, требований к поверхности детали и допустимости для предприятия растворителей или очистки после формования:
- Внешние разделительные агенты на растворителях быстро испаряются и выдерживают более широкий диапазон температур формы, но они увеличивают выбросы ЛОС и требуют вентиляции.
- Внешние разделительные агенты на водной основе снижают объём работ с растворителями, но более чувствительны к температуре формы и чистоте поверхности.
- Полупостоянные разделительные системы остаются на форме в течение нескольких циклов. Они снижают частоту нанесения, но требуют чистой базовой поверхности и строгого соблюдения интервалов повторного нанесения.
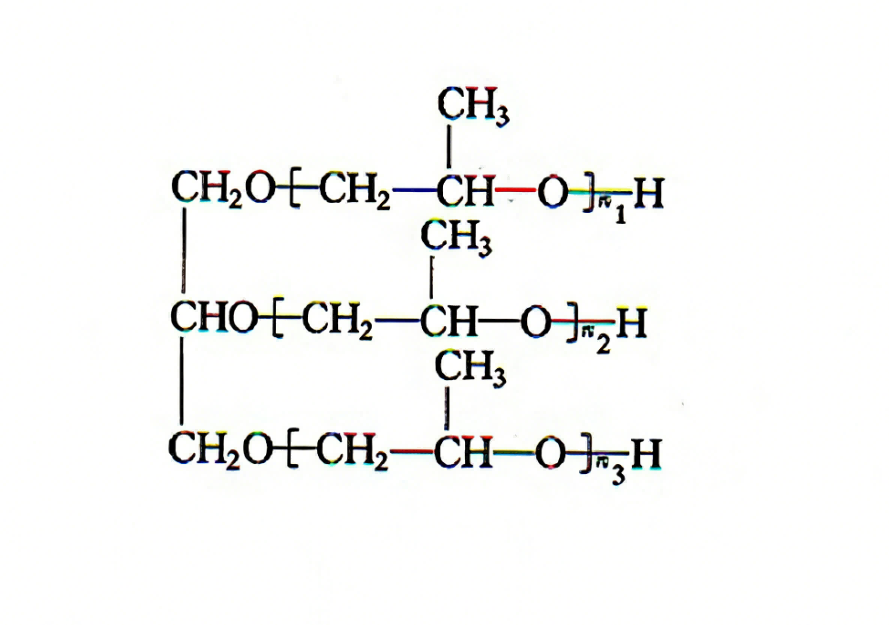
- Внутренние разделительные агенты вводятся в состав полиуретановой системы, а не наносятся на форму распылением. Они снижают потребность во внешнем разделителе, но могут изменить адгезию краски, склеивание и поведение поверхности детали [2].
Для полиуретановых эластомеров открытого литья и микропористых деталей без внутреннего разделительного агента обычно требуется нанесение внешней плёнки в каждом цикле. Для высокопроизводительных линий формования полупостоянные системы или составы с IMR могут сократить время цикла, но только после того, как состав и поверхность формы стабилизируются.
Чек-лист нанесения, предотвращающий большинство проблем извлечения из формы
1. Очистите форму перед восстановлением разделительной пленки
Разделительную плёнку не следует наносить поверх остатков старого разделителя, смазки для формы, следов ржавчины или окисленного материала. Используйте очиститель для форм, который удаляет прежнюю разделительную химию, затем протрите чистой безворсовой тканью. Не шлифуйте и не полируйте поверхность формы между циклами в качестве средства для улучшения разделения; изменение отделки поверхности меняет разделение и может создать зону, ведущую себя иначе, чем остальная часть гнезда.
2. Наносите пленку повторно тонкими равномерными слоями
Большинство разделительных продуктов лучше всего работают при двух лёгких проходах, а не при одном тяжёлом. Первый проход смачивает форму; второй заполняет тонкие участки после короткого испарения. Держите распылитель в движении перекрывающимися штрихами и избегайте задержки на углах и рёбрах, где плёнка быстро накапливается.
3. Сушите пленку перед каждым циклом
Дайте носителю полностью испариться перед заливкой. Влажная или насыщенная растворителем плёнка становится источником газа на поверхности детали. Если на предприятии нестабильна циркуляция воздуха, используйте фиксированный интервал сушки, а не оценивайте сухость визуально.
4. Проверяйте покрытие в зонах повышенного риска
Глубокая вытяжка, поднутрения, литники и вентиляционные отверстия — это места, где разделительная плёнка наиболее вероятно окажется слишком тонкой или слишком толстой. Быстрой визуальной проверки под угловым светом после каждого нанесения достаточно, чтобы выявить пропущенные зоны до первой бракованной отливки.
5. Периодически контролируйте перенос и накопление
В конце смены или после заданного числа циклов осмотрите деталь на предмет переноса разделительной плёнки и осмотрите форму на предмет белого или воскового налёта. Контролируемое количество налёта нормально, но его рост означает, что плёнка наносится слишком обильно.
Устранение типичных дефектов, связанных с разделением
Прилипание и большое усилие извлечения
Прилипание обычно бывает локальным, прежде чем стать общим. Деталь выходит из большей части формы, но застревает в углу, у вентиляционного отверстия или поднутрения. Сначала проверьте плёнку в этой зоне, затем проверьте равномерность температуры формы. Холодное пятно может вызвать конденсацию влаги или охладить разделительную плёнку настолько, что изменится её поведение. Если зона прилипания одинаково проявляется от отливки к отливке, причина не в различиях в нанесении оператором; это форма, разделительный продукт или конструкция детали.
Прилипание также может возникнуть из-за детали, которая усаживается иначе, чем ожидалось, что увеличивает удерживающую силу в закрытом гнезде. Причины усадки пенополиуретана и способы её контроля описывает причины и способы контроля.
Проколы и пустоты на поверхности
Проколы на поверхности детали могут возникать из-за влажной разделительной плёнки, избытка носителя или воздуха, защемлённого при заполнении формы. Если проколы совпадают с направлением распыления, разделительная плёнка, вероятно, слишком влажная или слишком толстая. Если проколы появляются только на последнем заполняемом участке, нужно проверить массу отливки и вентиляцию, прежде чем менять разделительный продукт.
Матовая или неравномерная поверхность
Толстая разделительная плёнка переносится на деталь и меняет глянец, особенно на гладких поверхностях формы. Если деталь становится матовой в одном и том же месте при каждой отливке, сократите продолжительность распыления или отрегулируйте расстояние до распылителя в этой зоне. Если матовость смещается от отливки к отливке, факел распыления смещается или разделительный продукт плохо перемешивается.
Накопление разделительного агента в зонах вентиляционных каналов и поднутрений
Налёт сужает вентиляционные отверстия и изменяет давление заполнения гнезда. Он может одновременно вызывать недоливы и повышать усилие извлечения из формы. Очищайте эти зоны по графику, а не ждите появления дефекта. Для деталей с множеством вентиляционных отверстий используйте разделительный продукт, оставляющий более тонкую полусухую плёнку, и наносите его через более короткие интервалы.
Когда правильный разделительный продукт всё равно не помогает
Если класс разделительного агента, температура формы и факел распыления проверены, а деталь всё ещё прилипает или на ней появляются проколы, причина обычно не в недостатке разделительного агента. Это несоответствие массы отливки, соотношения компонентов или времени извлечения из формы. Добавление большего количества разделительного агента может на короткой серии замаскировать проблему, а затем усугубить её переносом плёнки на деталь.
Для проверки проблем с извлечением из формы или дефектов поверхности отправьте название детали, продукт-разделитель, температуру формы, время цикла и четкое фото дефекта на info@chinahaifeng.com или в WhatsApp +86 13566296633. Краткой заметки о текущем способе нанесения достаточно, чтобы начать практический разговор.
Ошибки массы впрыска меняют количество материала, поступающего в форму, что изменяет плотность детали, поверхностную корку и усилие извлечения из формы. Как рассчитать массу впрыска в полиуретане описывает методику расчета.
Получите анализ дефектов съёма для вашей линии полиуретана
Если проблема с извлечением из формы или дефект поверхности ограничивает вашу производительность, опишите формуемую деталь, продукт-разделитель, температуру формы, время цикла и точный тип дефекта. Отправьте фото дефектов или короткое видео на info@chinahaifeng.com или в WhatsApp +86 13566296633. Наиболее полезным будет запрос, в котором указаны текущий способ нанесения и число впрысков между повторными нанесениями, поскольку эти сведения позволяют быстрее сузить причину, чем общее описание детали.
Часто задаваемые вопросы
Как часто нужно повторно наносить разделительный агент для форм?
Повторно наносите в соответствии с заявленным числом циклов для продукта-разделителя, но рассматривайте это как отправную точку, а не как жесткое правило. На открытых полиуретановых эластомерах без внутреннего разделителя обычно требуется свежая внешняя пленка на каждом цикле. Полупостоянные системы разделителей для форм могут выдерживать несколько циклов, но интервал зависит от геометрии формы, поверхности детали и контроля остатков.
Может ли разделительный агент для форм вызывать точечные проколы?
Да. Когда носитель не улетучился до заливки или когда пленка слишком толстая, захваченный растворитель или вода становятся источником газа на поверхности детали. Проколы от нанесения разделителя обычно повторяют рисунок распыления.
Стоит ли использовать разделительный агент на растворительной или водной основе?
Это зависит от вентиляции на предприятии, температуры формы, требований к поверхности детали и местных норм по ЛОС. Продукты на основе растворителей часто более снисходительны к более холодным или неравномерно нагретым формам. Продукты на водной основе уменьшают обращение с растворителями, но требуют более строгого контроля температуры формы и времени сушки.
Почему в начале смены деталь снимается легко, а позже прилипает?
Наиболее распространенная причина — нагрев или накопление. По мере нагрева или охлаждения формы в течение смены пленка разделителя может улетучиваться по-разному. Остатки разделителя также могут накапливаться за часы и изменять поверхность. Записывайте температуру поверхности формы в фиксированной точке после каждого цикла, чтобы отделить дрейф температуры от накопления продукта.
Что проверить в первую очередь, если деталь прилипает в одном углу?
Проверьте пленку разделителя в этом углу и температуру формы в этом углу. Узкий конус распыления часто недонаносит средство в угол, при этом перенанося его в центр. Если угол по-прежнему застревает после коррекции пленки, осмотрите угол на наличие повреждений поверхности формы или ограничения вентиляционного канала.
Источники
[1] Oertel, G., ed. Polyurethane Handbook: Chemistry – Raw Materials – Processing – Application – Properties. 2nd ed. Munich: Hanser Publishers.
[2] Szycher, M. Szycher’s Handbook of Polyurethanes. 2nd ed. Boca Raton, FL: CRC Press.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Роль времени подъёма в пенообразовании полиуретана
Измерение упругости пенополиуретана: практическое руководство по испытаниям
Как рассчитать массу впрыска в полиуретане





