

La mayoría de las fallas de desmoldeo no comienzan con el desmoldante. Comienzan con una superficie del molde que está más caliente o más fría de lo que el producto espera, con una película que es gruesa en algunas zonas y ausente en otras, o con un ciclo de vertido que comienza antes de que el vehículo se haya evaporado por completo. En el moldeo de poliuretano, la capa desmoldante es un límite del proceso, no un recubrimiento. Su función es evitar que el líquido reactivo se adhiera a la superficie del molde el tiempo suficiente para que la pieza pueda extraerse o expulsarse sin desgarro.
Por qué falla el desmoldante antes del primer disparo
Cuando un sistema de poliuretano entra en contacto con un molde limpio, puede formar dos tipos de unión: anclajes mecánicos en la microrrugosidad e interacción química por la reactividad residual del isocianato. Un desmoldante externo limita ambos al crear una película de baja energía superficial entre el molde y el líquido reactivo [1]. Si esa película es discontinua, se forma adhesión en los huecos. Una vez que la adhesión comienza en una zona, la fuerza de desmoldeo aumenta en toda la pieza, porque la pieza debe separarse por cizallamiento de un patrón de sujeción irregular en lugar de desprenderse limpiamente.
Un error común es seguir añadiendo más desmoldante cuando la pieza se pega. Más desmoldante no corrige una película alterada. Puede hacer que la película sea más gruesa, transferirse a la superficie de la pieza y acumularse en respiraderos, nervios y contrasalidas. En muchos casos, la respuesta correcta es limpiar el molde, restablecer la temperatura de la superficie y volver a aplicar una capa fina y uniforme.
Las variables de aplicación que importan más que la química
La selección del desmoldante importa, pero cuatro variables de aplicación suelen determinar si el producto seleccionado funciona:
- Temperatura de la superficie del molde. Los desmoldantes a base de agua deben dejar que el vehículo se evapore antes de que comience el vertido del poliuretano. Si el molde está demasiado frío, el agua o el disolvente permanecen bajo la pieza en formación y pueden convertirse en un hueco en la superficie. Si el molde está demasiado caliente, el vehículo puede hervir antes de que los sólidos desmoldantes se nivelen.
- Espesor y cobertura de la película. Una película desmoldante debe ser continua pero no espesa. Las películas espesas se transfieren a la pieza, crean manchas mates y se acumulan en los detalles del molde. Las zonas finas o los bordes sin cubrir dejan expuesta la superficie del molde y crean adherencias localizadas.
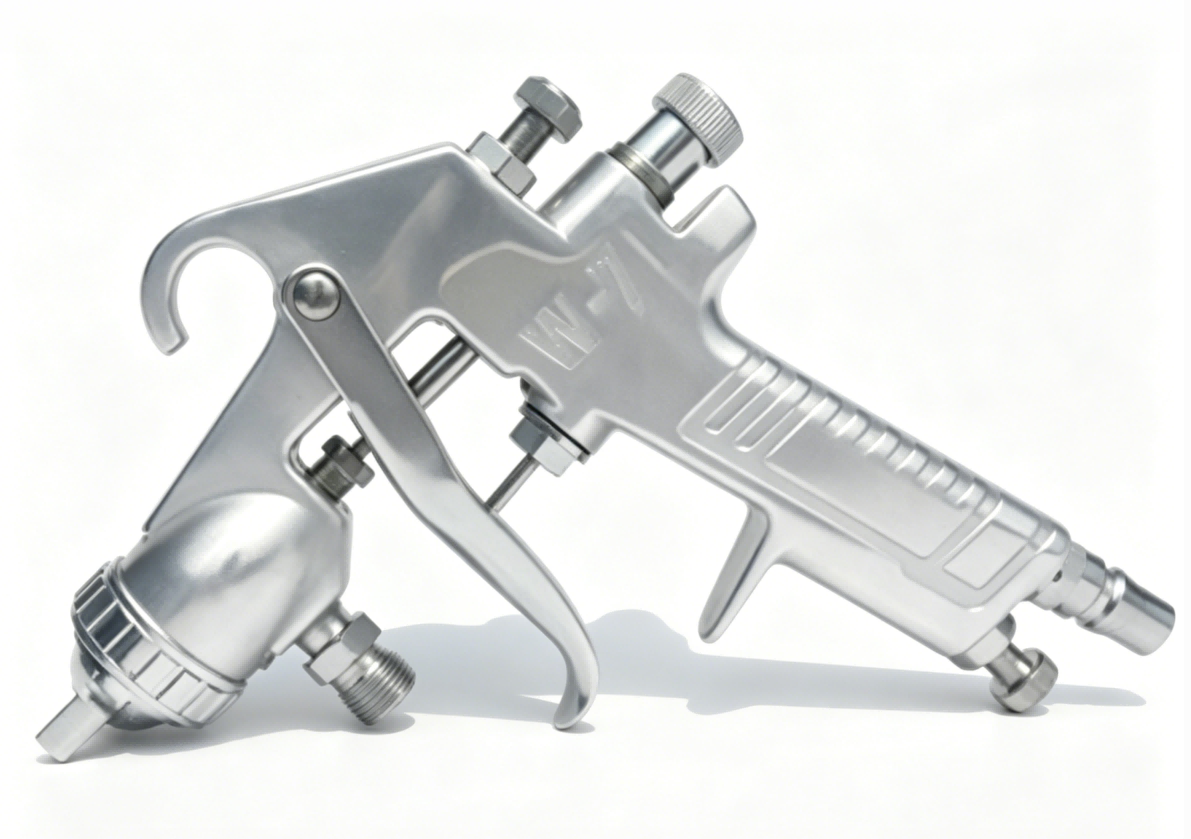
- Patrón de pulverización. Un cono de pulverización concentrado deposita demasiado material en el centro y muy poco en los bordes. Esta es una razón común por la que una pieza se pega en una esquina mientras el resto del molde se desmoldea.
- Tiempo de secado. Verter antes de que el portador se haya evaporado atrapa disolvente o agua en la interfaz molde-pieza. La liberación de gas altera la piel y aparece como poros o un patrón fino escarchado en la pieza.
| Variable | Cuando se desvía | Síntoma en la pieza | Acción correctiva |
|---|---|---|---|
| Temperatura del molde | Demasiado baja para el producto desmoldeante | Poros, piel de aspecto húmedo | Elevar a la ventana recomendada del producto |
| Temperatura del molde | Demasiado alta | La película seca se evapora de forma desigual | Reducir a la ventana recomendada |
| Espesor de película | Demasiado alta | Acabado mate, acumulación | Reducir el tiempo de pulverización o alejar la pistola |
| Espesor de película | Demasiado baja | Pegado en esquinas/bordes | Revisar los mapas de cobertura de la pistola y volver a aplicar |
| Tiempo de secado | Demasiado corto | Picaduras, portador atrapado | Ampliar el tiempo de evaporación antes de cada colada |
La dureza y la piel superficial influyen en cómo se desmolda una pieza. Dureza Shore A frente a Shore D en poliuretano abarca cómo se miden ambas escalas y por qué la dureza de la pieza importa en el desmoldado.
Cómo elegir el producto desmoldante adecuado para el sistema de poliuretano
La clase correcta de desmoldante depende del proceso de moldeo, del requisito de superficie de la pieza y de la tolerancia de la planta a los disolventes o a la limpieza posterior al moldeo:
- Los desmoldantes externos a base de disolvente se evaporan rápidamente y toleran un intervalo de temperatura de molde más amplio, pero añaden carga de COV y requieren ventilación.
- Los desmoldantes externos a base de agua reducen la manipulación de disolventes, pero son más sensibles a la temperatura del molde y a la limpieza de la superficie.
- Los sistemas desmoldantes semipermanentes permanecen en el molde durante varios ciclos. Reducen la frecuencia de aplicación, pero exigen una superficie base limpia e intervalos de reaplicación disciplinados.
- Los desmoldantes internos se incorporan en la formulación del sistema de poliuretano en lugar de rociarse sobre el molde. Reducen la necesidad de desmoldante externo, pero pueden alterar la adherencia de la pintura, el pegado y el comportamiento superficial de la pieza [2].
Para elastómeros de poliuretano colados en abierto y piezas microcelulares sin desmoldante interno, normalmente se requiere aplicar una película externa en cada ciclo. En líneas de moldeo de alto rendimiento, los semisistemas o las formulaciones con desmoldante interno pueden reducir el tiempo de ciclo, pero solo después de que la formulación y la superficie del molde sean estables.
La lista de comprobación de aplicación que evita la mayoría de los problemas de desmoldeo
1. Limpiar el molde antes de reconstruir la película desmoldante
No debe aplicarse una película desmoldante sobre residuos de desmoldante antiguo, grasa de molde, óxido incipiente o material oxidado. Utilice un limpiador de moldes que elimine la química desmoldante anterior y, después, frote con un paño limpio que no suelte pelusa. No lije ni pula la superficie del molde entre ciclos como solución de desmoldado; cambiar el acabado superficial altera el desmoldado y puede crear una zona que se comporte de forma distinta al resto de la cavidad.
2. Volver a aplicar la película en capas finas y uniformes
La mayoría de los productos desmoldantes funcionan mejor en dos pasadas ligeras que en una sola pasada abundante. La primera pasada humedece el molde; la segunda rellena las zonas finas tras una breve evaporación. Mantenga la pistola pulverizadora en movimiento con pasadas superpuestas y evite detenerse en esquinas y nervios, donde la película se acumula rápidamente.
3. Secar la película antes de cada ciclo
Deje que el portador se evapore por completo antes de colar. Una película húmeda o con mucho disolvente se convierte en una fuente de gas en la superficie de la pieza. Si la planta tiene un movimiento de aire variable, utilice un intervalo de secado fijo en lugar de juzgar la sequedad a simple vista.
4. Verificar la cobertura en las zonas de alto riesgo
Las zonas de gran profundidad de estirado, los contrasalidas, las entradas y los respiraderos son donde la película desmoldante tiene más probabilidades de ser demasiado fina o demasiado gruesa. Una rápida comprobación visual con luz oblicua después de cada aplicación basta para detectar las zonas omitidas antes de la primera pieza defectuosa.
5. Controlar la transferencia y la acumulación a intervalos
Al final de un turno o tras un número de ciclos determinado, inspeccione la pieza para detectar transferencia de película desmoldante e inspeccione el molde para detectar acumulación blanca o cerosa. Una cantidad controlada de acumulación es normal, pero una tendencia creciente significa que la película se está aplicando con demasiada cantidad.
Solución de problemas de defectos comunes relacionados con el desmoldeo
Pegado y fuerza de desmoldeo elevada
El pegado suele ser local antes de ser general. La pieza se libera de la mayor parte del molde pero se queda atascada en una esquina, un respiradero o un contrasalida. Compruebe primero la película en esa zona y, después, la uniformidad de la temperatura del molde. Un punto frío puede condensar humedad o enfriar la película desmoldante lo suficiente como para cambiar su comportamiento. Si la zona de pegado es constante entre piezas, el problema no es la variación en la pulverización del operario; es el molde, el producto desmoldante o el diseño de la pieza.
El pegado también puede producirse tras una pieza que se contrae de forma distinta a la esperada, lo que aumenta la fuerza de retención en una cavidad cerrada. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca las causas y los controles.
Picaduras y huecos en la superficie
Las picaduras en la superficie de la pieza pueden deberse a una película desmoldante húmeda, a un exceso de portador o a aire atrapado durante el llenado del molde. Si las picaduras están alineadas con la dirección de pulverización, es probable que la película desmoldante esté demasiado húmeda o sea demasiado gruesa. Si las picaduras aparecen solo en la última zona llenada, hay que revisar el peso de la colada y la ventilación antes de cambiar el producto desmoldante.
Acabado superficial mate o no uniforme
Una película desmoldante gruesa se transfiere a la pieza y altera el brillo, especialmente en superficies de molde lisas. Si la pieza se vuelve mate en la misma zona en cada pieza, reduzca la duración de la pulverización o ajuste la distancia de la pistola en esa zona. Si la matidez varía de una pieza a otra, el patrón de pulverización se está desplazando o el producto desmoldante no se mezcla bien.
Acumulación de desmoldante en zonas de respiraderos y contrasalidas
La acumulación estrecha los respiraderos y modifica la presión de llenado de la cavidad. Puede provocar piezas incompletas y un aumento de la fuerza de desmoldeo al mismo tiempo. Limpie estas zonas según un calendario establecido en lugar de esperar a que aparezca un defecto. Para piezas con muchos respiraderos, use un producto desmoldeante que deje una película más fina y semiseca y vuelva a aplicarlo a intervalos más cortos.
Cuando el producto desmoldante adecuado aún no es suficiente
Si ya se han comprobado la clase de agente desmoldeante, la temperatura del molde y el patrón de pulverización, y la pieza sigue pegándose o muestra poros, la causa normalmente no es una falta de agente desmoldeante. Se trata de un desajuste en el peso de inyección, la proporción de mezcla o el tiempo de desmoldeo. Añadir más agente desmoldeante puede enmascarar el fallo durante una tanda corta y luego empeorarlo al transferir película a la pieza.
Para una revisión de desmoldeo o de defectos superficiales, envíe el nombre de la pieza, el producto desmoldeante, la temperatura del molde, el tiempo de ciclo y una foto clara del defecto a info@chinahaifeng.com o WhatsApp +86 13566296633. Basta una breve nota sobre el método de pulverización actual para iniciar una conversación práctica.
Los errores en el peso de inyección cambian la cantidad de material que entra en el molde, lo que modifica la densidad de la pieza, la piel superficial y la fuerza de desmoldeo. Cómo calcular el peso de dosificación en poliuretano abarca el método de cálculo.
Solicite una revisión de defectos de desmoldeo para su línea de poliuretano
Si un defecto de desmoldeo o superficial está limitando su producción, describa la pieza moldeada, el producto desmoldeante, la temperatura del molde, el tiempo de ciclo y el modo exacto del defecto. Envíe fotos del defecto o un vídeo corto a info@chinahaifeng.com o WhatsApp +86 13566296633. La consulta más útil es la que incluye el método de pulverización actual y el número de inyecciones entre reaplicaciones, porque esos detalles acotan la causa más rápido que una descripción general de la pieza.
Preguntas frecuentes
¿Con qué frecuencia debe volver a aplicarse el desmoldante?
Vuelva a aplicar según el ciclo indicado por el producto desmoldeante, pero considere eso un punto de partida, no una regla fija. En elastómeros de poliuretano moldeados por colada abierta sin agente desmoldeante interno, normalmente se requiere una película externa nueva en cada ciclo. Los sistemas de desmoldeo semipersistentes pueden durar varios ciclos, pero el intervalo depende de la geometría del molde, la superficie de la pieza y el control de residuos.
¿Puede un desmoldante provocar picaduras?
Sí. Cuando el vehículo no se ha evaporado antes de la colada, o cuando la película es demasiado gruesa, el disolvente o el agua atrapados se convierten en una fuente de gas en la superficie de la pieza. Los poros provocados por la aplicación del agente desmoldeante suelen seguir el patrón de pulverización.
¿Debo usar un desmoldante a base de disolvente o a base de agua?
Depende de la ventilación de la planta, la temperatura del molde, los requisitos de superficie de la pieza y la normativa local sobre COV. Los productos a base de disolvente suelen ser más tolerantes en moldes más fríos o con calentamiento irregular. Los productos a base de agua reducen la manipulación de disolventes, pero exigen un control más estricto de la temperatura del molde y del tiempo de secado.
¿Por qué la pieza se desmoldea al inicio del turno pero se pega más tarde?
La razón más común es el calor o la acumulación. A medida que el molde se calienta o se enfría a lo largo del turno, la película desmoldeante puede evaporarse de forma distinta. Los residuos de agente desmoldeante también pueden acumularse con las horas y modificar la superficie. Registre la temperatura de la superficie del molde en un punto fijo después de cada ciclo para distinguir la deriva de temperatura de la acumulación de producto.
¿Qué es lo primero que hay que revisar cuando una pieza se pega en una esquina?
Compruebe la película desmoldeante en esa esquina y la temperatura del molde en esa esquina. Un cono de pulverización concentrado suele aplicar poco en la esquina y demasiado en el centro. Si la esquina sigue pegándose tras corregir la película, inspeccione la esquina en busca de daños en la superficie del molde o de una restricción del respiradero.
Referencias
[1] Oertel, G., ed. Polyurethane Handbook: Chemistry – Raw Materials – Processing – Application – Properties. 2.ª ed. Múnich: Hanser Publishers.
[2] Szycher, M. Szycher’s Handbook of Polyurethanes. 2.ª ed. Boca Raton, FL: CRC Press.
Si te interesa, echa un vistazo a estos artículos relacionados:
El papel del tiempo de subida en el espumado de poliuretano
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
Cómo calcular el peso de dosificación en poliuretano





