

معظم حالات فشل إطلاق القالب لا تبدأ من عامل الإطلاق. بل تبدأ من سطح قالب أسخن أو أبرد مما يتوقعه المنتج، أو من طبقة سميكة في بعض المناطق وغائبة في مناطق أخرى، أو من دورة صب تبدأ قبل تبخر الحامل. في قولبة البولي يوريثان، تُعدّ طبقة الإطلاق حدًا فاصلًا في العملية، لا طلاءً. فمهمتها هي منع السائل المتفاعل من التثبت في سطح القالب لمدة تكفي لسحب الجزء أو إخراجه دون تمزق.
لماذا يفشل إطلاق القالب قبل القذفة الأولى
عندما يلامس نظام بولي يوريثان قالبًا نظيفًا، يمكن أن يتشكّل نوعان من الارتباط: تشابك ميكانيكي في الخشونة الدقيقة، وتفاعل كيميائي عبر تفاعلية الإيزوسيانات المتبقية. يقلّل عامل إطلاق قالب خارجي من كليهما عبر تكوين طبقة منخفضة طاقة السطح بين القالب والسائل المتفاعل [1]. وإذا كانت تلك الطبقة غير متصلة، يتشكّل الالتصاق في الفجوات. وبمجرد أن يبدأ الالتصاق في منطقة واحدة، ترتفع قوة نزع القالب عبر الجزء كله لأن الجزء يجب أن ينفصل بالقص عن نمط تثبيت غير متساوٍ بدلًا من أن ينفصل انفصالًا نظيفًا.
من المفاهيم الخاطئة الشائعة الاستمرار في إضافة المزيد من عامل الإطلاق عندما يلتصق الجزء. فالمزيد من عامل الإطلاق لا يعالج طبقة تعرّضت للاضطراب. بل قد يجعل الطبقة أكثر سمكًا، وينتقل إلى سطح الجزء، ويتراكم في فتحات التهوية والأضلاع والحواف الجانبية. وفي كثير من الحالات يكون التصرف الصحيح هو تنظيف القالب، واستعادة درجة حرارة السطح، وإعادة تطبيق طبقة رقيقة متساوية.
متغيرات التطبيق التي تهم أكثر من الكيمياء
يُعدّ اختيار عامل الإطلاق مهمًا، لكن أربعة متغيرات تطبيقية هي التي تحدد عادةً ما إذا كان المنتج المختار سيعمل:
- درجة حرارة سطح القالب. يجب أن تتبخر حاملة عوامل الإطلاق القائمة على الماء قبل بدء صب البولي يوريثان. فإذا كان القالب باردًا جدًا، يبقى الماء أو المذيب تحت الجزء المتشكّل وقد يصبح فراغًا سطحيًا. وإذا كان القالب ساخنًا جدًا، قد تغلي الحاملة قبل أن تستوي المواد الصلبة المكوِّنة لطبقة الإطلاق.
- سماكة الطبقة وتغطيتها. يجب أن تكون طبقة الإطلاق متصلة لكن غير سميكة. فالطبقات السميكة تنتقل إلى الجزء، وتُحدث بقعًا باهتة، وتتراكم في تفاصيل القالب. أما المواضع الرقيقة أو الحواف التي تفوتها الرشة فتعرّض سطح القالب وتُحدث التصاقًا موضعيًا.
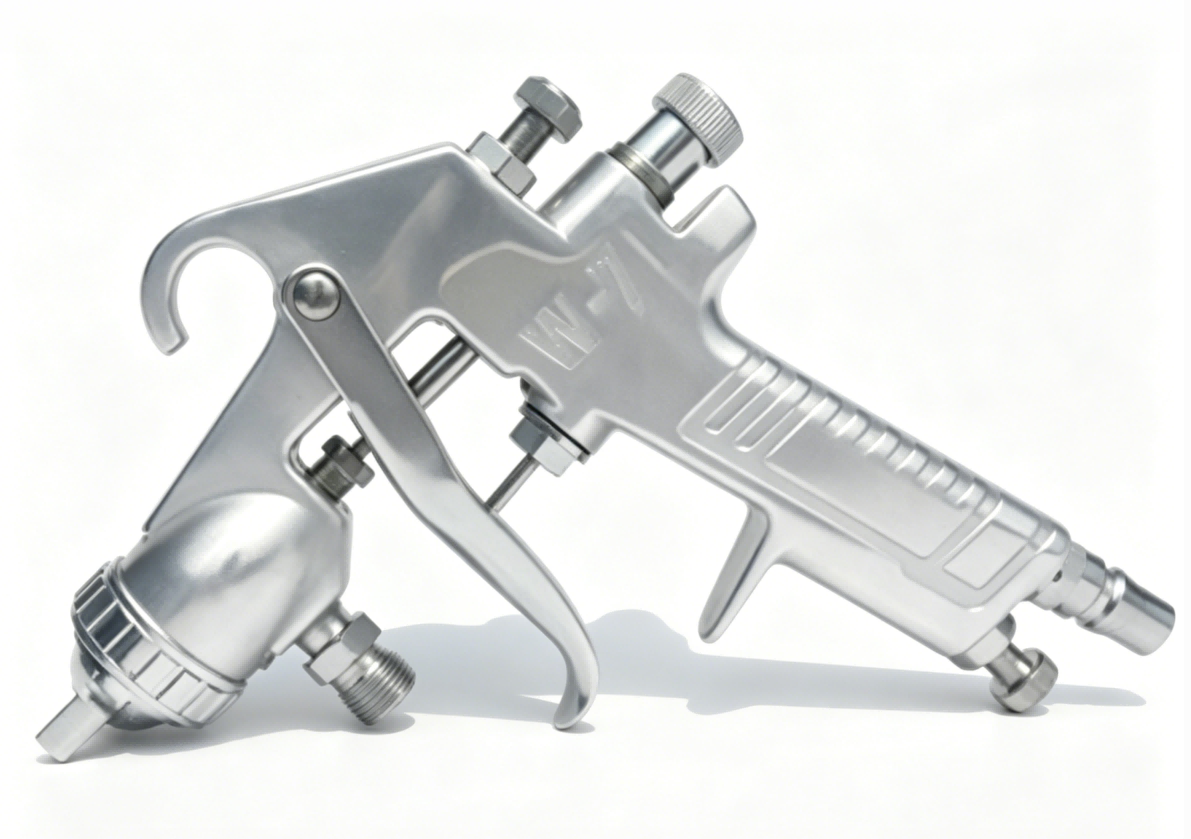
- نمط الرش. مخروط الرش المركّز يودع كمية كبيرة جدًا من المادة في المركز وكمية قليلة جدًا عند الحواف. وهذا سبب شائع لالتصاق الجزء في إحدى الزوايا بينما ينفصل باقي القالب.
- زمن التجفيف. السكب قبل أن يتبخر الحامل يَحتبس المذيب أو الماء عند السطح البيني بين القالب والقطعة. ويؤدي تحرر الغاز إلى إتلاف القشرة وظهورها كثقوب دقيقة أو نمط مُزهرِف ناعم على القطعة.
| متغيّر | عندما ينحرف | الأعراض على القطعة | الإجراء التصحيحي |
|---|---|---|---|
| درجة حرارة القالب | منخفض جدًا بالنسبة لمنتج الإطلاق | ثقوب دقيقة، قشرة تبدو رطبة | ارفعه إلى النطاق الموصى به للمنتج |
| درجة حرارة القالب | مرتفع جدًا | يتبخر الفيلم الجاف بشكل غير متساوٍ | اخفضه إلى النطاق الموصى به |
| سماكة الفيلم | مرتفع جدًا | تشطيب باهت، تراكم | قلل مدة الرش أو أبعِد المسدس أكثر |
| سماكة الفيلم | منخفض جدًا | التصاق الزوايا/الحواف | تحقق من خرائط تغطية المسدس وأعد التطبيق |
| وقت التجفيف | قصير جدًا | ثقوب دقيقة، حامل محتبس | أطِل وقت التبخر قبل كل سكب |
تؤثر الصلابة وقشرة السطح في كيفية انفصال القطعة عن القالب. صلابة Shore A مقابل Shore D في البولي يوريثان يتناول كيفية قياس المقياسين ولماذا تهم صلادة الجزء في فك القالب.
مطابقة منتج الإطلاق لمنظومة البولي يوريثان
تعتمد فئة عامل الفصل المناسبة على عملية القولبة، ومتطلبات سطح الجزء، وقدرة المصنع على تحمّل المذيبات أو التنظيف بعد القولبة:
- تتبخر عوامل الفصل الخارجية القائمة على المذيبات بسرعة وتتحمّل نطاقًا أوسع من درجات حرارة القالب، لكنها تزيد حمل المركبات العضوية المتطايرة (VOC) وتتطلب تهوية.
- تقلل عوامل الفصل الخارجية القائمة على الماء من التعامل مع المذيبات، لكنها أكثر حساسية لدرجة حرارة القالب ونظافة السطح.
- تبقى أنظمة الفصل شبه الدائمة على القالب لعدة دورات. وهي تقلل تكرار التطبيق، لكنها تتطلب سطحًا أساسيًا نظيفًا وفواصل إعادة تطبيق منتظمة.
- تُصاغ عوامل الفصل الداخلية للقالب ضمن نظام البولي يوريثان بدلًا من رشّها على القالب. وهي تقلل الحاجة إلى الفصل الخارجي، لكنها قد تغيّر التصاق الطلاء والربط وسلوك سطح الجزء [2].
بالنسبة إلى إيلاستومرات البولي يوريثان المصبوبة في قوالب مفتوحة والأجزاء الخلوية الدقيقة التي لا تحتوي على عامل فصل داخلي، يلزم عادةً تطبيق طبقة خارجية كل دورة. وبالنسبة إلى خطوط القولبة عالية الإنتاج، يمكن للأنظمة شبه الدائمة أو تركيبات عوامل الفصل الداخلية (IMR) أن تقلل زمن الدورة، لكن فقط بعد استقرار التركيبة وسطح القالب.
قائمة التحقق الخاصة بالتطبيق التي تمنع معظم مشكلات إزالة القالب
1. نظّف القالب قبل إعادة بناء غشاء الإطلاق
لا ينبغي تطبيق طبقة الفصل فوق بقايا عامل فصل قديم أو شحم قالب أو صدأ سطحي أو مادة مؤكسدة. استخدم منظف قوالب يزيل كيمياء الفصل السابقة، ثم امسح بقطعة قماش نظيفة خالية من الوبر. لا تجلخ سطح القالب أو تلمّعه بين الدورات كحل للفصل؛ فتغيير تشطيب السطح يغيّر الفصل وقد ينشئ منطقة تتصرف بشكل مختلف عن بقية التجويف.
2. أعد تطبيق الغشاء في طبقات رقيقة ومتساوية
تعمل معظم منتجات الفصل على أفضل وجه بمرورين خفيفين بدلًا من مرور ثقيل واحد. يبلّل المرور الأول القالب؛ ويملأ الثاني المناطق الرقيقة بعد تبخر سريع قصير. أبقِ مسدس الرش متحركًا بضربات متداخلة وتجنّب التوقف عند الزوايا والأضلاع، حيث تتراكم الطبقة بسرعة.
3. جفّف الغشاء قبل كل دورة
اسمح للحامل بالتبخر تمامًا قبل الصب. فالطبقة الرطبة أو المشبعة بالمذيب تصبح مصدرًا للغاز عند سطح الجزء. إذا كان المصنع يشهد حركة هواء متغيرة، فاستخدم فترة تجفيف ثابتة بدلًا من الحكم على الجفاف بصريًا.
4. تحقق من التغطية في المناطق عالية الخطورة
تكون ميزات السحب العميق والتجاويف الجانبية والبوابة والفتحات أكثر الأماكن احتمالًا لأن تكون طبقة الفصل فيها رقيقة جدًا أو سميكة جدًا. يكفي فحص بصري سريع تحت ضوء مائل بعد كل تطبيق لاكتشاف المناطق المفقودة قبل أول قذفة معيبة.
5. راقب الانتقال والتراكم على فترات
في نهاية الوردية أو بعد عدد دورات محدد، افحص الجزء بحثًا عن انتقال طبقة الفصل وافحص القالب بحثًا عن تراكم أبيض أو شمعي. فمقدار محدود من التراكم طبيعي، لكن اتجاهًا متزايدًا يعني أن الطبقة تُطبَّق بكثافة مفرطة.
استكشاف الأخطاء وإصلاحها للعيوب الشائعة المرتبطة بالإطلاق
الالتصاق وقوة إزالة القالب الكبيرة
يكون الالتصاق عادةً موضعيًا قبل أن يصبح شاملًا. ينفصل الجزء عن معظم القالب لكنه يعلق عند زاوية أو فتحة أو تجويف جانبي. افحص الطبقة في تلك المنطقة أولًا، ثم افحص انتظام درجة حرارة القالب. فنقطة باردة قد تكثّف الرطوبة أو تبرّد طبقة الفصل بما يكفي لتغيّر سلوكها. وإذا كان موضع الالتصاق ثابتًا عبر القذفات، فالمشكلة ليست في تباين رشّ المشغّل؛ بل في القالب أو منتج الفصل أو تصميم الجزء.
قد يعقب الالتصاق أيضًا جزء ينكمش بشكل مختلف عن المتوقع، مما يزيد قوة الإمساك في تجويف مغلق. أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه يتناول الأسباب وضوابط التحكم.
الثقوب الدبوسية وفراغات السطح
قد تنشأ الثقوب الدقيقة عند سطح الجزء من طبقة فصل رطبة أو حامل زائد أو هواء محتجز أثناء ملء القالب. فإذا كانت الثقوب الدقيقة مصطفة مع اتجاه الرش، فمن المرجح أن طبقة الفصل رطبة جدًا أو ثقيلة جدًا. وإذا ظهرت الثقوب الدقيقة فقط في المنطقة المملوءة أخيرًا، فيلزم مراجعة وزن القذفة والتهوية قبل تغيير منتج الفصل.
تشطيب سطحي باهت أو غير متجانس
تنتقل طبقة الفصل الثقيلة إلى الجزء وتغيّر اللمعان، خصوصًا على أسطح القوالب الملساء. فإذا أصبح الجزء باهتًا في المنطقة نفسها في كل قذفة، فقلّل مدة الرش أو اضبط مسافة المسدس في تلك المنطقة. وإذا انتقل البهتان من قذفة إلى أخرى، فنمط الرش ينحرف أو منتج الفصل لا يمتزج جيدًا.
تراكم عامل الإطلاق في مناطق التهوية والحواف الجانبية
يضيّق التراكم فتحات التهوية ويغيّر ضغط ملء التجويف. وقد يُحدث قذفات ناقصة ويزيد قوة فك القالب في الوقت نفسه. نظّف هذه المناطق وفق جدول بدلًا من انتظار ظهور عيب. وبالنسبة إلى الأجزاء ذات الفتحات الكثيرة، استخدم منتج فصل يترك طبقة أرق وشبه جافة وأعد تطبيقه على فواصل أقصر.
حين لا يكفي منتج الإطلاق المناسب وحده
إذا جرى التحقق من فئة عامل الفصل ودرجة حرارة القالب ونمط الرش وظل الجزء يلتصق أو تظهر به ثقوب دقيقة، فالسبب عادةً ليس نقصًا في عامل الفصل. بل هو عدم تطابق في وزن القذفة أو نسبة الخلط أو زمن فك القالب. فإضافة المزيد من عامل الفصل قد تخفي العطل في دفعة قصيرة ثم تزيده سوءًا بانتقال الطبقة إلى الجزء.
لمراجعة الفصل أو عيوب السطح، أرسل اسم الجزء ومنتج عامل الفصل ودرجة حرارة القالب وزمن الدورة وصورة واضحة للعيب إلى info@chinahaifeng.com أو عبر WhatsApp +86 13566296633. تكفي ملاحظة موجزة عن طريقة الرش الحالية لبدء محادثة عملية.
تغيّر أخطاء وزن القذفة كمية المادة التي تدخل القالب، مما يغيّر كثافة الجزء وقشرته السطحية وقوة إخراجه من القالب. كيفية حساب وزن القذفة في البولي يوريثان يغطي طريقة الحساب.
احصل على مراجعة عيوب الإطلاق لخط البولي يوريثان لديك
إذا كان عيب في الإطلاق أو السطح يحدّ من إنتاجكم، فصفوا الجزء المصبوب ومنتج الإطلاق ودرجة حرارة القالب وزمن الدورة ونمط العيب بدقة. أرسلوا صوراً للعيب أو مقطع فيديو قصير إلى info@chinahaifeng.com أو عبر WhatsApp +86 13566296633. وأكثر استفسار يفيد هو الذي يتضمن طريقة الرش الحالية وعدد القذفات بين كل إعادة تطبيق، لأن هذه التفاصيل تضيّق نطاق السبب أسرع من وصف عام للجزء.
الأسئلة الشائعة
كم مرة يجب إعادة تطبيق عامل إطلاق القالب؟
أعيدوا التطبيق وفق ما يذكره منتج الإطلاق عن عدد الدورات، لكن اعتبروا ذلك نقطة بداية لا قاعدة ثابتة. في مطاط البولي يوريثان المصبوب المفتوح الذي لا يحتوي على عامل إطلاق داخلي، يلزم عادةً فيلم خارجي جديد كل دورة. قد تدوم أنظمة الإطلاق نصف الدائمة عدة دورات، لكن الفترة الفاصلة تعتمد على هندسة القالب وسطح الجزء والتحكم في البقايا.
هل يمكن أن يُسبب عامل إطلاق القالب ثقوبًا إبرية؟
نعم. عندما لا يتبخر الحامل قبل الصب، أو عندما يكون الفيلم سميكاً أكثر من اللازم، يصبح المذيب أو الماء المحتجز مصدراً للغاز عند سطح الجزء. وتميل الثقوب الدقيقة الناتجة عن تطبيق عامل الإطلاق إلى اتباع نمط الرش.
هل أستخدم عامل إطلاق قائمًا على المذيبات أم قائمًا على الماء؟
يعتمد ذلك على تهوية المصنع ودرجة حرارة القالب ومتطلبات سطح الجزء واللوائح المحلية للمركبات العضوية المتطايرة. وكثيراً ما تكون المنتجات القائمة على المذيبات أكثر تسامحاً مع القوالب الأبرد أو غير المتساوية التسخين. وتقلل المنتجات القائمة على الماء من التعامل مع المذيبات لكنها تتطلب تحكماً أدق في درجة حرارة القالب وزمن التجفيف.
لماذا ينفصل الجزء في بداية الوردية لكنه يلتصق لاحقًا؟
السبب الأكثر شيوعاً هو الحرارة أو التراكم. فمع تسخين القالب أو تبريده على مدار الوردية، قد يتبخر فيلم الإطلاق بشكل مختلف. كما يمكن أن تتراكم بقايا عامل الإطلاق على مدار ساعات وتغيّر السطح. سجّلوا درجة حرارة سطح القالب عند نقطة ثابتة بعد كل دورة للتمييز بين انحراف درجة الحرارة وتراكم المنتج.
ما أول شيء يجب التحقق منه عندما يلتصق الجزء في إحدى الزوايا؟
افحصوا فيلم الإطلاق في تلك الزاوية ودرجة حرارة القالب عند تلك الزاوية. فمخروط الرش المركّز غالباً ما يقلّل التطبيق عند الزاوية بينما يزيده في المركز. وإذا ظلت الزاوية عالقة بعد تصحيح الفيلم، فافحصوا الزاوية بحثاً عن تلف في سطح القالب أو انسداد في فتحة التهوية.
المراجع
[1] Oertel, G., ed. Polyurethane Handbook: Chemistry – Raw Materials – Processing – Application – Properties. 2nd ed. Munich: Hanser Publishers.
[2] Szycher, M. Szycher’s Handbook of Polyurethanes. 2nd ed. Boca Raton, FL: CRC Press.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
دور زمن الارتفاع في رغونة البولي يوريثان
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي
كيفية حساب وزن القذفة في البولي يوريثان





