

Что на самом деле представляет собой прокол в напыляемой подошве из полиуретана
Прокол — это не то же самое, что раковина, кратер или незаполненный угол. Это небольшая поверхностная пустота, которая прорывает лицевую корку подошвы, вместо того чтобы верхний слой закрылся чисто. В подошвах из напыляемого полиуретана проколы обычно появляются потому, что пузырёк газа достигает поверхности, разрывается на поздней стадии крема или отлипа и не затягивается до отверждения поверхности.
Этот дефект значит гораздо больше, чем можно судить по его размеру. Даже единичные проколы нарушают визуальное качество подошв премиум-класса, уменьшают полезную толщину формованной корки и могут становиться отправными точками для проблем отделки — таких как следы полировки, мест скопления грязи или слабые слои в подошве двойной плотности.
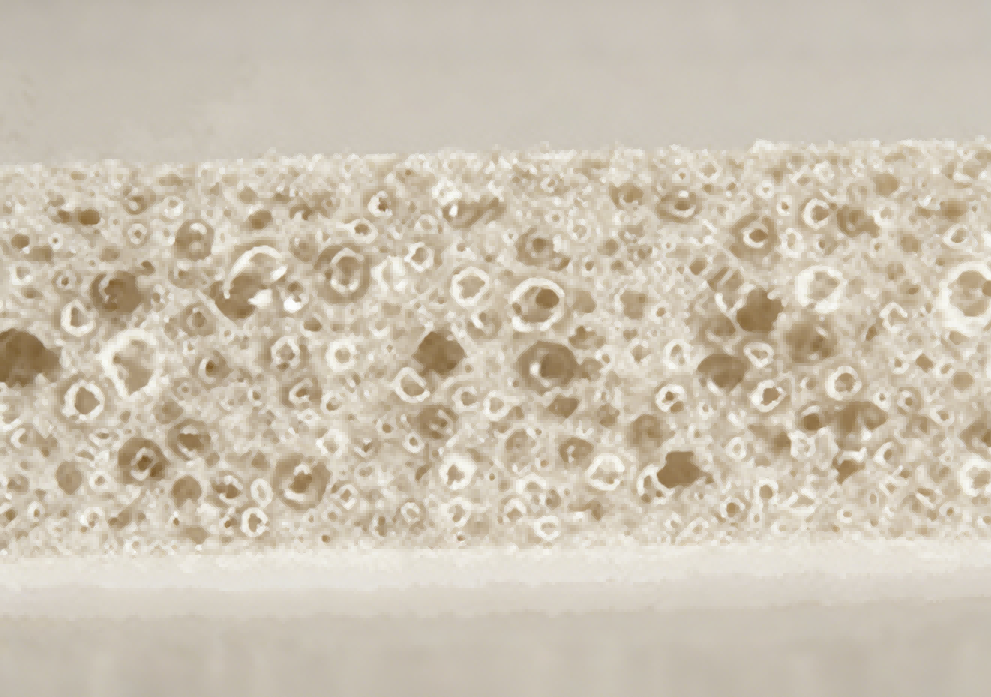
Три механизма образования проколов
Большинство проблем с проколами сводится к одному из трёх механизмов. Способы устранения для каждого разные, и именно поэтому общий совет «увеличить давление» часто только усугубляет дефект.
Влага и растворённый газ
Свободная вода в полиольном компоненте реагирует с изоцианатом и выделяет диоксид углерода [1]. Газ может образовываться, пока материал проходит через распылительную головку, так что пузырёк не успевает отделиться, прежде чем достигнет формы. Любой растворённый газ в потоке компонента расширяется при падении давления на сопле распылителя [2], и такое расширение на готовой подошве может выглядеть так же, как реакция с влагой.
Практическое правило: относиться к каждой необъяснимой вспышке проколов как к возможной смене сырья, пока не исключены дневная ёмкость, бочка и линия подачи.
Захват воздуха на поверхности напыления
Когда факел распыла наносит новый слой поверх частично прореагировавшего слоя, на границе раздела может запираться воздух. Это часто бывает при неправильном перекрытии распыла, слишком резком наклоне пистолета, отбрасывающем факел, или при наличии в полости формы углублений, которые мешают материалу слиться воедино. В системах микропористых подошв запертый воздух не всегда мигрирует наружу; он остаётся под формирующейся коркой и превращается в поверхностную пустоту.
Недостаточное время сплавления
Время крема, время гелеобразования и время отлипа у полиуретана — всё это изменяющиеся параметры. Если скорость линии слишком высока, последний проход может начать схватываться раньше, чем успеет слиться с предыдущим проходом. Результат не всегда видимый шов; иногда это ряд микропустот в месте стыка проходов. Поэтому проколы, возникающие только на последнем проходе распыла или только вдоль определённой траектории движения пистолета, прежде всего должны указывать на нарушения временных режимов процесса, а не на химию.
Последовательность поиска корневой причины, быстро сужающая круг проблем
Вместо того чтобы менять пять переменных сразу, прорабатывайте дефект по месту расположения и характеру распределения. Устойчивая картина проколов обычно указывает на оборудование или оснастку. Случайная картина, меняющаяся от партии к партии, обычно указывает на сырьё или условия хранения.
| Наблюдение | Вероятная первопричина | Что проверить в первую очередь |
|---|---|---|
| Проколы, равномерно распределённые вдоль прохода распыла | Частичное засорение сопла пистолета или повреждённая форма факела | Снять сопло, проверить факел только на воздухе, сравнить с заведомо исправным факелом |
| Проколы у линий разъёма формы или вентиляционных каналов | Запертый воздух без пути выхода | Проверить чистоту вентиляционных каналов, их глубину и скопление разделительного агента |
| Проколы, сосредоточенные на глянцевых участках | Слишком холодная поверхность формы или слишком толстая плёнка разделительного агента | Измерить температуру формы перед впрыском и проверить равномерность покрытия разделительным агентом |
| Проколы появляются внезапно после долива в дневную ёмкость | Влага или растворённый газ в исходном сырье | Измерьте содержание воды в полиоле и проверьте историю хранения бочек |
| Количество проколов растёт с увеличением скорости линии | Недостаточное слияние капель или перекрытие факела распыления | Снизьте скорость одного прохода, а не всей линии, и осмотрите корку |
| Проколы появляются в каждой партии в одном и том же месте | Проблема с оснасткой или схемой заливки | Запишите положение дозы и сравните с картой температуры формы |
Проколы и усадка часто имеют общую причину: выделение газа и температурный дисбаланс при отверждении. Причины усадки пенополиуретана и способы её контроля рассматривает, как усадка развивается при сходных технологических условиях.
Решения: контроль материала, напыления и формы
Решения со стороны материала
Держите бочки с полиолом закрытыми, по возможности используйте осушающие дыхательные клапаны и не отбирайте материал из бочки, которая была открыта и оставлена во влажном помещении. Если система позволяет, вакуумная дегазация удаляет часть растворённого газа перед дозирующим узлом. Силиконовый ПАВ может помочь выравниванию поверхности, но добавление большего количества ПАВ не устраняет проколы; его избыток может стабилизировать пузыри и заставить корку удерживать их на поверхности.
Двухкомпонентные распылительные системы полагаются на стабильные потоки изоцианата и полиола. Что такое состав и применение напыляемого пенополиуретана рассматривает состав и особенности нанесения, которые важны, прежде чем вы начнёте добиваться качества отделки поверхности.
Решения по оборудованию для напыления и контролю формы
Распылительный пистолет — самый важный объект проверки после сырья. Изношенное сопло, протекающее уплотнение или загрязнённая смесительная камера могут вносить воздух, не меняя ни одной настройки процесса. Проверьте форму факела перед следующим производственным запуском и подтвердите соотношение компонентов при том давлении распыления, которое вы реально используете, а не при условиях стендовой калибровки.
Температура формы и разделительный агент одинаково важны. Холодная форма может заморозить поверхность раньше, чем успеют выйти пузыри, а слишком толстая плёнка разделительного агента может удерживать растворитель или влагу на поверхности. Используйте только столько, сколько нужно для чистого извлечения из формы, и наносите равномерно.
Требования к отделке поверхности микроячеистых уретановых деталей обычно оценивают визуальным осмотром под увеличением после извлечения из формы [3]. Если прокол не виден при малом увеличении, но проявляется при отделке, проблема может быть в поверхностной корке, а не в глубоком дефекте пеноматериала.
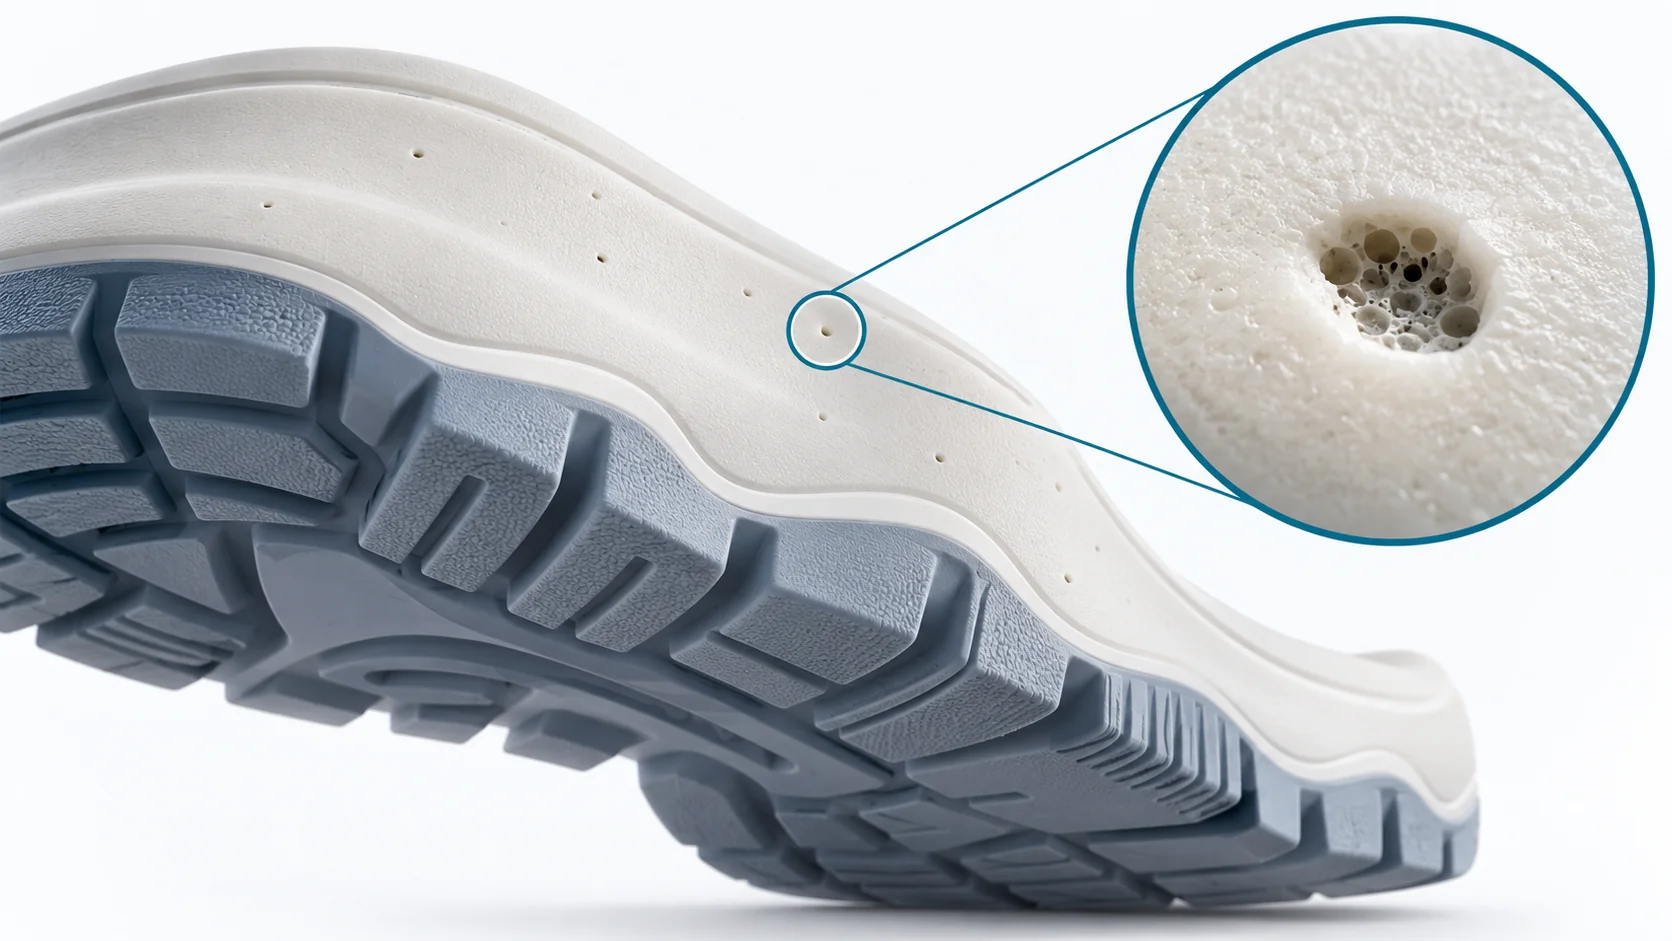
Практическое напоминание о массе выстрела
Проколы также могут быть проблемой схемы заливки. Если отмеренная доза слишком мала для полости, последний поступивший материал может растянуться по поверхности и создать тонкую, легко разрывающуюся корку. Если доза слишком велика, избыток материала может вызвать переполнение и закупорку вентиляционных каналов.
Масса дозы и время заливки определяют, сколько материала заполнит корку формы до того, как поверхность застынет. Как рассчитать массу впрыска в полиуретане рассматривает расчёт дозирования, который удерживает каждую подошву в пределах технологического окна.
Решения по оборудованию, когда проколы сохраняются
Когда одна и та же картина проколов сохраняется после смены сырья, переборки распылительного пистолета и корректировки температуры формы, следующий вопрос — не ограничивает ли сама машина ваш диапазон регулирования.
Линия низкого давления для напыления всё ещё может выпускать качественные подошвы, но требует более строгой подготовки материала и более чистой технологической дисциплины. Если ваша команда уже это делает, а проколы остаются, причина может быть в дрейфе дозирования, недостаточной ёмкости контура дневного бака или в смесительной головке, которая не может поддерживать воспроизводимый профиль давления при вашей текущей потребности в производительности.
Самый полезный следующий шаг — отправить данные текущей настройки (давление напыления, температуры материалов, уставка соотношения, скорость линии и крупный план картины проколов) на info@chinahaifeng.com или в WhatsApp +86 13566296633. Небольшой набор записей по партиям обычно показывает, кроется ли проблема в возможностях машины или в контуре обращения с материалом вокруг неё.
Получите инженерную поддержку, прежде чем перестраивать линию
В Haifeng Polyurethane Machinery мы подходим к такого рода дефектам в первую очередь со стороны дозирования и смешивания, поскольку именно там кроется большинство повторяющихся проблем с проколами. Мы поставляем системы вспенивания низкого и высокого давления, индивидуальные пресс-формы для подошв и комплексную интеграцию линий для производителей обуви. Если на вашем предприятии борются с проколами, замена сопла не поможет, когда коренная причина заключается в отклонении соотношения компонентов, влаге в дневном баке или в конструкции вентиляции пресс-формы, которая изначально не соответствовала вашей системе материалов.
Отправьте текущую запись по партии, настройки пистолета и фотографии дефектов на info@chinahaifeng.com или в WhatsApp +86 13566296633, и наши инженеры помогут выяснить причину проблемы, прежде чем вы купите новое оборудование.
Часто задаваемые вопросы
Как быстрее всего определить, что проколы вызваны влагой?
Прежде чем что-либо ещё менять, измерьте содержание воды на стороне полиола. Если содержание воды выросло, высушите материал или замените партию и понаблюдайте за долей проколов на следующем прогоне.
Почему проколы продолжают появляться у стороны подошвы, обращённой к форме?
Обычно это не проблема напыления. Поверхность пресс-формы может быть слишком холодной, вентиляция может быть забита, а плёнка разделительного агента — слишком толстой. Прежде чем менять пистолет, проверьте карту температур пресс-формы и состояние вентиляции.
Может ли разделительный агент вызывать проколы?
Да. Слишком большое количество разделительного агента или неравномерная плёнка могут удерживать влагу или растворитель на поверхности. Неудачно выбранный разделительный агент также может изменить процесс образования корки, оставляя за собой поверхностные пустоты.
Означают ли проколы на последнем проходе напыления, что мне нужна машина с более высоким давлением?
Не обязательно. Часто это означает, что на финальном проходе слишком мало времени на слияние частиц относительно скорости пистолета. Сначала замедлите этот проход и проверьте перекрытие факела. Если проблема исчезает только при производительности, слишком низкой для вашей линии, тогда реальным предметом обсуждения становится возможности оборудования.
Допустимо ли небольшое количество проколов в подошвах обуви?
Для серийных подошв низкую долю дефектов могут допускать по визуальному стандарту, но для подошв премиум-класса, с высоким глянцем или брендовых поверхностные проколы обычно считаются браком. Более безопасный подход — выявить механизм, а не устанавливать предел приёмки для нестабильного процесса.
Источники
[1] M. Szycher, Szycher’s Handbook of Polyurethanes, 2nd ed. Boca Raton, FL, USA: CRC Press, 2012.
[2] G. Oertel, Polyurethane Handbook, 2-е изд. Мюнхен, Германия: Carl Hanser Verlag, 1994.
[3] ASTM D3489-18, Standard Test Methods for Microcellular Urethane Materials, ASTM International, West Conshohocken, PA, USA, 2018.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Как рассчитать массу впрыска в полиуретане
Причины усадки пенополиуретана и способы её контроля
Что такое полужесткий пенополиуретан
Твердость по Шору A и по Шору D в полиуретане
SRIM Explained Structural Reaction Injection Molding Basics





