

Qué es realmente un poro en una suela de poliuretano pulverizado
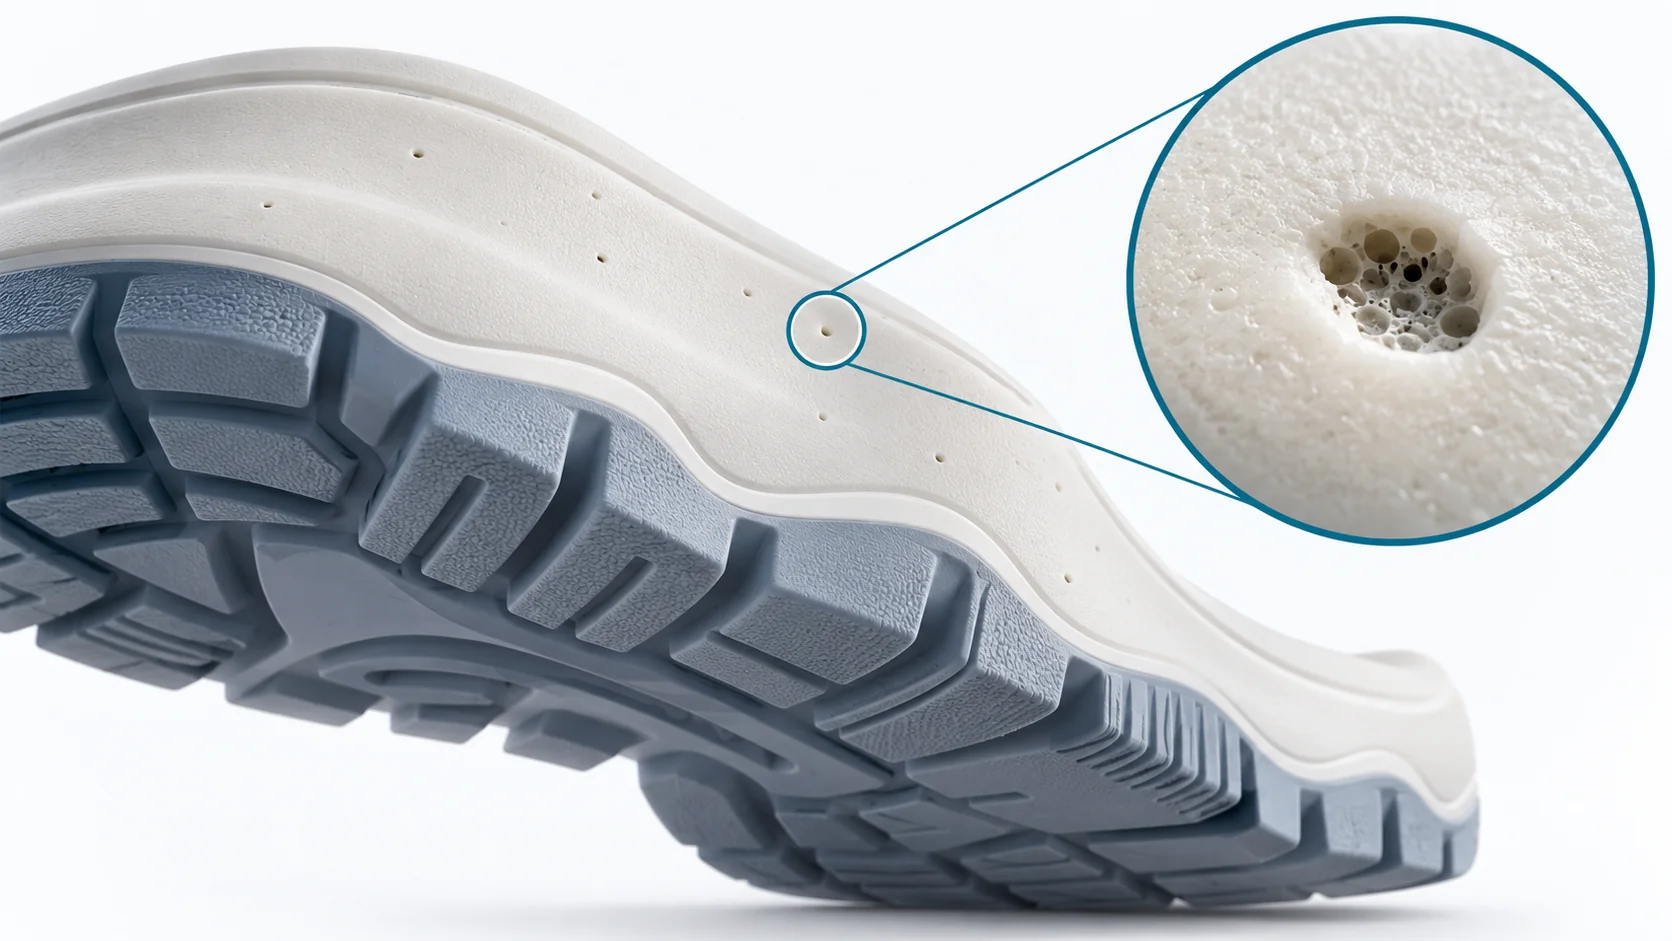
Un poro no es lo mismo que un rechupe, un cráter o una esquina con relleno insuficiente. Es una pequeña oquedad superficial que rompe la piel de la suela en lugar de permitir que la capa superior se cierre limpiamente. En las suelas de poliuretano pulverizado, los poros suelen aparecer porque una burbuja de gas alcanza la superficie, se rompe tarde en la fase de crema o de tack-free y no se cierra antes de que la superficie fragüe.
El defecto importa mucho más de lo que sugiere su tamaño. Incluso los poros dispersos interrumpen la calidad visual de las suelas premium, reducen el espesor útil de la piel moldeada y pueden crear puntos de partida para problemas de acabado, como marcas de pulido, zonas donde se acumula la suciedad o capas débiles en una suela de doble densidad.
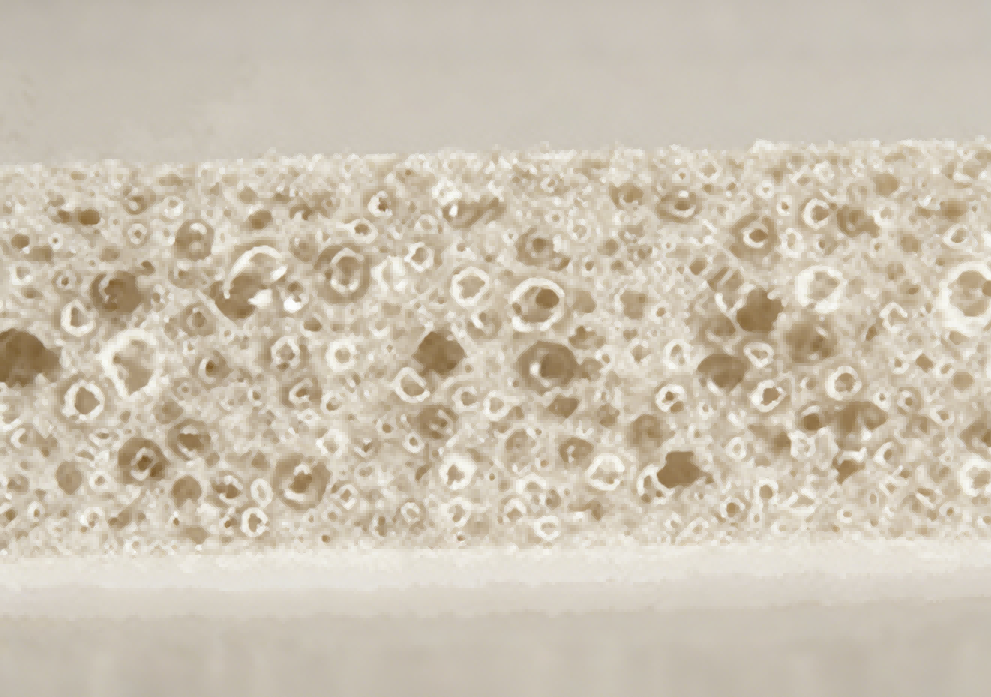
Los tres mecanismos de formación de poros
La mayoría de los problemas de poros se remontan a uno de tres mecanismos. Las soluciones son distintas para cada uno, y por eso una instrucción genérica de “aumentar la presión” a menudo empeora el defecto.
Humedad y gas disuelto
El agua libre en el lado del poliol reacciona con el isocianato y libera dióxido de carbono [1]. El gas puede formarse a medida que el material pasa por la pistola de pulverización, de modo que la burbuja no tiene oportunidad de separarse antes de llegar al molde. Cualquier gas disuelto en la corriente del componente se expande cuando la presión cae en la boquilla de pulverización [2], y esa expansión puede parecerse a una reacción con la humedad en la suela acabada.
La regla práctica es tratar todo brote de poros inexplicado como un posible cambio de materia prima hasta que se descarten el tanque diario, el bidón y la línea de suministro.
Atrapamiento de aire en la superficie pulverizada
Cuando el abanico de pulverización aplica una nueva capa sobre una capa parcialmente reaccionada, el aire puede quedar atrapado en la interfaz. Esto es habitual cuando el solape de pulverización es incorrecto, el ángulo de la pistola proyecta el abanico con demasiada inclinación o la cavidad del molde tiene zonas bajas que impiden que el material fluya y se una. En los sistemas de suela microcelular, el aire atrapado no siempre migra hacia fuera; se queda bajo la piel en formación y se convierte en una oquedad superficial.
Tiempo de coalescencia insuficiente
El tiempo de crema, el tiempo de gel y el tiempo de tack-free del poliuretano son objetivos variables. Si la velocidad de la línea es demasiado alta, la última pasada puede empezar a fraguar antes de poder coalescer con la pasada anterior. El resultado no siempre es una junta visible; a veces es una fila de microoquedades donde se encuentran las pasadas. Por eso, los poros que aparecen solo en la última pasada de pulverización, o solo a lo largo de una trayectoria concreta de recorrido de la pistola, deben apuntar primero al ritmo del proceso y no a la química.
Una secuencia de causa raíz que acota el problema con rapidez
En lugar de cambiar cinco variables a la vez, analice el defecto por ubicación y patrón. Un patrón de poros estable suele indicar equipo o utillaje. Un patrón aleatorio, de lote a lote, suele indicar materia prima o condiciones de almacenamiento.
| Observación | Causa raíz probable | Primera comprobación |
|---|---|---|
| Poros uniformemente espaciados a lo largo de la pasada de pulverización | Obstrucción parcial de la punta de la pistola o patrón de abanico dañado | Retire la boquilla, inspeccione el abanico solo con aire y compárelo con un patrón que se sepa que es correcto |
| Poros cerca de las líneas de partición o de los respiraderos del molde | Aire atrapado sin vía de escape | Compruebe la limpieza y la profundidad de los respiraderos y la acumulación de desmoldante |
| Poros concentrados en las zonas de alto brillo | Superficie del molde demasiado fría o película de desmoldante demasiado gruesa | Medir la temperatura del molde antes de la inyección e inspeccionar la cobertura del desmoldeante |
| Aparecen poros repentinamente tras rellenar el tanque diario | Humedad o gas disuelto en el material entrante | Realizar una medición del contenido de agua en el poliol y revisar el historial de almacenamiento del bidón |
| Los poros aumentan con la velocidad de línea | Coalescencia o solape de pulverización insuficientes | Reducir la velocidad de una sola pasada, no la de toda la línea, e inspeccionar la piel |
| Aparecen poros en todos los lotes en la misma ubicación | Problema de utillaje o de patrón de llenado | Registrar la posición de inyección y compararla con el mapa de temperatura del molde |
Los poros y la contracción suelen compartir un desencadenante común: la liberación de gas y el desequilibrio de temperatura durante el curado. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca cómo se desarrolla la contracción a partir de condiciones de proceso similares.
Soluciones: controles de material, pulverización y molde
Soluciones en el material
Mantener los bidones de poliol sellados, usar respiraderos desecantes cuando sea posible y evitar extraer de un bidón que se ha abierto y dejado en una zona húmeda. Si el sistema lo permite, el desgasificado al vacío elimina parte del gas disuelto antes de la unidad de dosificación. El tensoactivo de silicona puede ayudar al nivelado de la superficie, pero añadir más tensoactivo no soluciona los poros; un exceso puede estabilizar las burbujas y hacer que la piel las retenga en la superficie.
Los sistemas de pulverización de dos componentes dependen de flujos estables de isocianato y poliol. ¿Qué es la espuma de poliuretano proyectada? Composición y aplicación abarca la composición y los detalles de aplicación que importan antes de perseguir un acabado superficial.
Controles del equipo de pulverización y del molde
La pistola de pulverización es la comprobación de mayor valor después de la materia prima. Una boquilla desgastada, un sello con fugas o una cámara de mezcla sucia pueden introducir aire sin cambiar ningún ajuste del proceso. Comprobar la forma del abanico antes de la siguiente tanda de producción y confirmar la proporción de componentes a la presión de pulverización que realmente se utiliza, no en una condición de calibración de banco.
La temperatura del molde y el desmoldeante son igual de importantes. Un molde frío puede congelar la superficie antes de que las burbujas escapen, mientras que una película de desmoldeante demasiado gruesa puede atrapar disolvente o humedad en la superficie. Usar solo la cantidad necesaria para un desmoldeo limpio y aplicarla de forma uniforme.
Los requisitos de acabado superficial de las piezas de uretano microcelular suelen evaluarse mediante inspección visual con aumento tras el desmoldeo [3]. Si el poro es invisible con poco aumento pero visible en el acabado, el problema puede ser de la piel superficial y no un defecto profundo de la espuma.
Un recordatorio práctico sobre el peso de inyección
Los poros también pueden ser un problema del patrón de llenado. Si la inyección dosificada es demasiado pequeña para la cavidad, el último material en llegar puede extenderse por la superficie y crear una piel fina y fácilmente rompible. Si la inyección es demasiado grande, el exceso de material puede provocar sobrellenado y obstrucción del respiradero.
El peso de inyección y el tiempo de vertido controlan cuánto material llena la piel del molde antes de que la superficie fragüe. Cómo calcular el peso de dosificación en poliuretano abarca los cálculos de dosificación que mantienen cada suela dentro de la ventana de proceso.
Decisiones sobre el equipo cuando los poros persisten
Cuando el mismo patrón de poros atraviesa un cambio de materia prima, una reconstrucción de la pistola de aspersión y un ajuste de la temperatura del molde, la siguiente pregunta es si la propia máquina está limitando su rango de control.
Una línea de aspersión a baja presión aún puede producir suelas de buena calidad, pero requiere un acondicionamiento del material más estricto y una disciplina de proceso más limpia. Si su equipo ya hace esas cosas y los poros persisten, el problema puede ser una deriva en la dosificación, un circuito de tanque diario de capacidad insuficiente o un cabezal de mezcla que no puede mantener un perfil de presión repetible con su demanda de producción actual.
El siguiente paso más útil es enviar los datos de la configuración actual —presión de aspersión, temperaturas del material, ajuste de proporción, velocidad de línea y un primer plano del patrón de poros— a info@chinahaifeng.com o por WhatsApp al +86 13566296633. Un pequeño conjunto de registros de lote suele revelar si el problema está en los límites de la máquina o en el circuito de manejo de materiales que la rodea.
Obtenga apoyo de ingeniería antes de reconstruir la línea
En Haifeng Polyurethane Machinery abordamos este tipo de defecto primero desde el lado de la dosificación y la mezcla, porque ahí es donde se originan la mayoría de los problemas recurrentes de poros. Suministramos sistemas de espumado a baja y alta presión, moldes de suela a medida e integración de líneas llave en mano para fabricantes de calzado. Si su planta está luchando contra los poros, cambiar la boquilla de aspersión no ayudará cuando la causa raíz reside en una desviación de la proporción de componentes, en la humedad del tanque diario o en un diseño de ventilación del molde que nunca se ajustó a su sistema de material.
Envíe su registro de lote actual, los ajustes de la pistola y fotos de los defectos a info@chinahaifeng.com o por WhatsApp al +86 13566296633, y nuestros ingenieros le ayudarán a rastrear el problema antes de que compre equipo nuevo.
Preguntas frecuentes
¿Cuál es la forma más rápida de saber si la humedad está causando los poros?
Tome una lectura del contenido de agua en el lado del poliol antes de cambiar cualquier otra cosa. Si el contenido de agua ha aumentado, seque el material o sustituya el lote y observe la tasa de poros en la siguiente corrida.
¿Por qué siguen apareciendo poros cerca del lado del molde de la suela?
Por lo general, eso no es un problema de aspersión. La superficie del molde puede estar demasiado fría, la ventilación puede estar obstruida o la película de agente desmoldante puede ser demasiado gruesa. Revise el mapa de temperatura del molde y el estado de la ventilación antes de cambiar la pistola.
¿Puede el desmoldeante causar poros?
Sí. Un exceso de agente desmoldante o una película irregular pueden atrapar humedad o disolvente en la superficie. Un agente desmoldante mal elegido también puede alterar cómo coalesce la piel, dejando huecos superficiales.
Si aparecen poros en la última pasada de pulverización, ¿significa que necesito una máquina de mayor presión?
No necesariamente. A menudo significan que la pasada final tiene demasiado poco tiempo de coalescencia en relación con la velocidad de la pistola. Ralentice primero esa pasada y revise el solapamiento del abanico. Si el problema solo desaparece con una producción demasiado baja para su línea, entonces la capacidad del equipo pasa a ser la verdadera discusión.
¿Es aceptable un pequeño número de poros en las suelas del calzado?
En suelas de uso común, puede tolerarse una tasa de defectos baja según un estándar visual, pero en suelas premium, de alto brillo o de marca, los poros superficiales suelen ser motivo de rechazo. El enfoque más seguro es encontrar el mecanismo en lugar de fijar un límite de aceptación en torno a un proceso inestable.
Referencias
[1] M. Szycher, Szycher’s Handbook of Polyurethanes, 2.ª ed. Boca Raton, FL, EE. UU.: CRC Press, 2012.
[2] G. Oertel, Polyurethane Handbook, 2.ª ed. Múnich, Alemania: Carl Hanser Verlag, 1994.
[3] ASTM D3489-18, Standard Test Methods for Microcellular Urethane Materials, ASTM International, West Conshohocken, PA, EE. UU., 2018.
Si te interesa, echa un vistazo a estos artículos relacionados:
Cómo calcular el peso de dosificación en poliuretano
Causas de la contracción en la espuma de poliuretano y cómo controlarla
Qué es la espuma de poliuretano semirrígida
Dureza Shore A frente a Shore D en poliuretano
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural





