Со стороны вспенивание выглядит просто: встречаются два жидких потока, смесь становится кремообразной, поднимается и затвердевает. Отказы, останавливающие производство, обычно проявляются позже — разрушенные блоки, растрескавшиеся детали, дрейф плотности или точечные поры на поверхности. В большинстве случаев причина не в одном дефектном сырье. Она в том, что реакция гелеобразования и реакция вспенивания протекают с разной скоростью.
Две реакции, которые должны идти синхронно
Результат определяют два конкурирующих пути реакции. Реакция гелеобразования наращивает молекулярную массу, повышает вязкость и образует несущую полимерную сеть:
- Гелеобразование (образование уретана): R–NCO + R′–OH → R–NH–COO–R′
- Вспенивание (вода–изоцианат): R–NCO + H₂O → R–NH₂ + CO₂↑
- Образование мочевины: R–NH₂ + R–NCO → R–NH–CO–NH–R
Это фундаментальная химия, лежащая в основе практически любой водо-вспененной полиуретановой пены [1]. Оба пути расходуют изоцианат. Именно поэтому изоцианатный индекс, содержание воды и селективность катализатора совместно определяют, где устанавливается баланс [2].
Быстрая реакция вспенивания повышает внутреннее давление до того, как полимерная сеть обретёт достаточную прочность расплава; тонкие стенки ячеек при этом рвутся или коалесцируют. Быстрая реакция гелеобразования фиксирует полимер до того, как образовалось достаточно газа, что даёт плотную твёрдую массу или деталь, отходящую от формы.
Чтение профиля реакции
Время крема, время гелеобразования, время подъёма и время до исчезновения липкости — это точки на одной кривой реакции, а не изолированные измерения.
- Время начала реакции — первое видимое изменение прозрачности, когда начинается нуклеация газа.
- Время гелеобразования — момент, когда реагирующая жидкость при контакте с инструментом начинает образовывать непрерывные полимерные нити.
- Время подъёма — интервал до максимальной высоты в свободно вспенивающемся стакане или открытой форме.
- Время отлипа — момент, когда поверхность перестаёт прилипать к чистому инструменту.
Из них время гелеобразования и время подъёма — ключевые относительные показатели. Короткий промежуток между гелеобразованием и подъёмом обычно означает, что сеть отверждается, пока газ ещё расширяется. Длинный промежуток означает, что газообразование опережает прочность сети.
Пена, достигающая полного подъёма, но имеющая слабые стенки ячеек, обычно характеризуется гелевой сетью, отстающей от газообразования. Роль времени подъёма в пенообразовании полиуретана описывает, как измеряется время подъёма и что оно говорит о балансе реакции.
Симптомы дисбаланса
| Наблюдение | Вероятный дисбаланс | Первый проверяемый параметр |
|---|---|---|
| Пена поднимается, затем оседает | Реакция вспенивания значительно опережает гелеобразование; стенки ячеек слишком слабые | Баланс катализаторов, содержание воды, температура материала |
| Плотная внешняя корка, мягкая сердцевина | Слишком быстрая реакция гелеобразования на поверхности формы | Температура формы, время крема, давление смешивания |
| Расслоения или внутренние трещины | Быстрое гелеобразование затвердевает до полного расширения газа | Соотношение катализаторов, изоцианатный индекс, усилие смыкания формы |
| Длительное время до отлипа с грубыми ячейками | Обе реакции замедлены и разбалансированы | Температура сырья, уровень катализатора |
| Мелкие ячейки, но высокая плотность | Реакция вспенивания ограничена; сетка уплотняется до расширения | Содержание воды или пенообразователя, скорость смесительной головки |
| Поверхностные поры на формованных изделиях | Зародышеобразование газа и образование гелевой корочки не согласованы | Смесительная головка, разделительная смазка, дегазация |
Один и тот же дисбаланс может проявляться по-разному в пробе в небольшом стакане и в крупной производственной форме. Поэтому профиль в стакане следует использовать как относительный ориентир, а не как гарантию качества конечного изделия [3].
Переменные рецептуры, смещающие баланс
Прежде чем менять оборудование, следует проверить переменные рецептуры, управляющие относительными скоростями реакций.
- Каталитический пакет. Аминные катализаторы, как правило, ускоряют как уретановую реакцию, так и реакцию воды с изоцианатом, но их селективность меняется в зависимости от структуры. Оловоорганические катализаторы, такие как дилаурат дибутилолова, сильно ускоряют гелеобразование [6].
- Содержание воды. Вода определяет объём газа и вносит вклад в экзотермию. Небольшое изменение может вывести реакцию вспенивания вперёд реакции гелеобразования.
- Изоцианатный индекс. Более высокий индекс изменяет плотность сшивки и экзотермию. Это не прямая замена корректировке катализатора, но это сдвигает конечную точку реакции.
- Функциональность полиола. Higher-functionality polyols build network strength earlier. This can reduce collapse in open-celled systems but may increase internal stress if overdone.
- Температура материала. Both feed streams have separate temperature setpoints. Isocyanate and polyol temperatures must be evaluated together because reaction rates increase with temperature.
- Mold temperature. Mold temperature mainly changes the skin and core balance, not the entire reaction path.
Even the correct formulation fails if metering drift changes the actual ratio at the mix head. At production speed, the mass-flow balance between polyol and isocyanate matters more than the ratio written on the batch sheet.
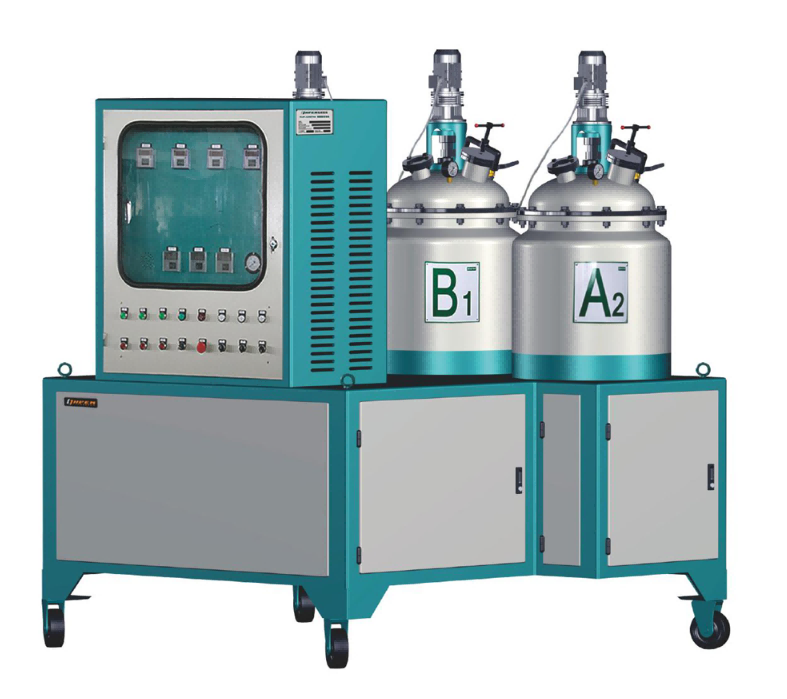
The gel/blow balance assumes the polyol and isocyanate actually reach the mix head at the intended ratio. Как рассчитать массу впрыска в полиуретане covers shot-weight calculation and why metered output must match mold fill volume.
Переменные оборудования, меняющие баланс
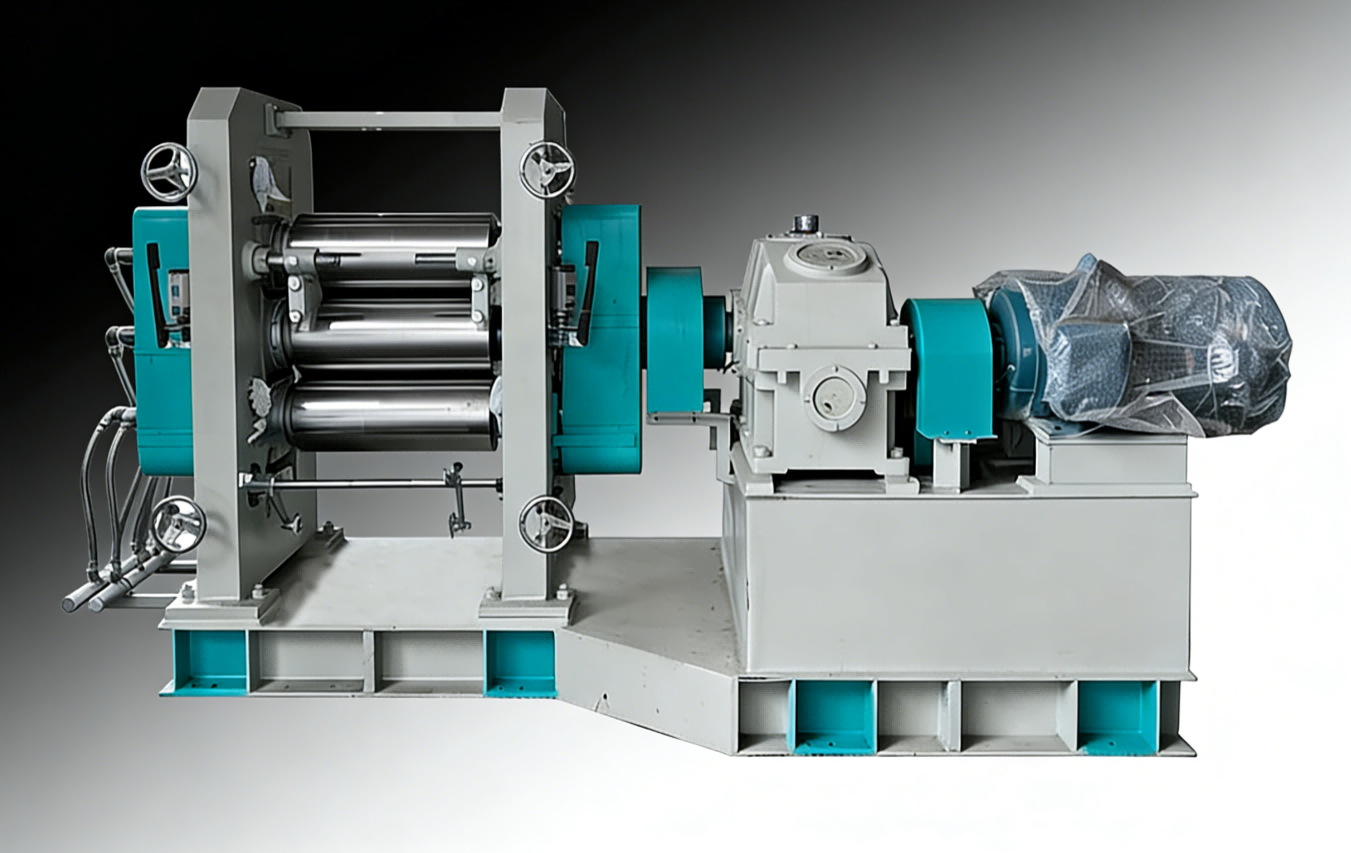
Mix-head quality, recirculation, and temperature control determine whether the formulation you designed is delivered to the mold. Poor mixing creates localized zones where gel and blow begin at different times. Metering instability creates a moving target for both reactions.
One automotive damping-parts producer running semi-automatic lines at ±1.2 mm tolerance and a 5.2% defect rate had unstable cell structure that catalyst adjustments could not fix. After upgrading to high-pressure metering with closed-loop temperature control, tolerance tightened to ±0.3 mm and the defect rate fell to 2%. The problem was not the chemistry alone; it was the equipment’s ability to deliver the chemistry consistently.
Когда одна и та же рецептура ведёт себя по-разному на разных линиях
Record shot weight, A/B temperature, mix-head pressure, and demold time before changing the formulation. If the deviation is metering or mixing, a recipe change will only hide it. Send these readings with one clear symptom description to info@chinahaifeng.com or WhatsApp +86 13566296633 for an equipment-level check.
Практическая последовательность восстановления баланса
- Record cream time, gel time, rise time, tack-free time, and free-rise density from three consecutive shots.
- Check both material temperatures at the mix head, not just the tank setpoints.
- Measure water content before adding more catalyst.
- Verify the metered shot weight against the mold fill target.
- Change only one variable at a time—catalyst level, water content, index, or temperature—and run at least three cycles before the next change.
- Confirm the result with height, density, cell appearance, and ball rebound as a proxy for network strength [5].
If the foam reaches the expected height but feels weak or shows low ball rebound, the gel network may be forming too slowly for the gas produced. Измерение упругости пенополиуретана: практическое руководство по испытаниям covers the ball-rebound method and how to interpret recovery data.
Начните с аудита баланса реакций
Before changing catalysts, capture the following in one batch record: cream time, gel time, rise time, tack-free time, shot weight, material temperatures, molded density, and any surface or internal defects. If the imbalance returns after recipe changes, contact the engineering team at info@chinahaifeng.com or WhatsApp +86 13566296633. Include the batch record and the machine model; the goal is to identify whether the gap is formulation, metering, or mixing.
Часто задаваемые вопросы
В чём разница между гелеобразованием и вспениванием в полиуретане?
Gelling is the reaction between isocyanate and polyol that builds polymer molecular weight and viscosity. Blowing is the reaction between isocyanate and water that generates carbon dioxide gas. Both compete for the same isocyanate, so their relative rates determine final foam structure.
Как понять, что реакция вспенивания протекает слишком быстро по сравнению с реакцией гелеобразования?
The typical signs are rapid rise followed by collapse, open surface cells, or coarse internal cells with weak struts. A short gel-to-rise interval can also indicate that gas generation is running ahead of network strength.
Может ли температура формы исправить дисбаланс гелеобразования и вспенивания?
Mold temperature can shift the skin and core balance, but it is usually a secondary control. If the imbalance appears in the free-rise cup as well as the molded part, the primary variables are more likely catalyst balance, water content, or material temperatures.
Ускоряет ли повышение изоцианатного индекса гелеобразование пены?
A higher index can increase crosslink density and exotherm, which changes the feel and hardness of the foam. It is not the same as adjusting the gel catalyst. Over-indexing may also create brittleness or excessive internal heat.
Когда следует менять катализаторы, а не уровень воды?
Water level should be changed mainly to adjust target density and gas volume. Catalyst adjustments become the right lever when the foam reaches an acceptable height but the timing, cell quality, or surface is wrong. If density is already on target, changing water level is usually the wrong correction.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Что такое состав и применение напыляемого пенополиуретана
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Роль времени подъёма в пенообразовании полиуретана
Что такое полужесткий пенополиуретан