La espumación parece sencilla desde fuera: dos flujos líquidos se encuentran, la mezcla se vuelve cremosa, asciende y se solidifica. Los fallos que detienen la producción suelen aparecer después: bloques colapsados, piezas agrietadas, deriva de densidad o poros en la superficie. En la mayoría de los casos, la causa no es una única materia prima defectuosa, sino que la reacción de gelificación y la reacción de soplado avanzan a velocidades distintas.
Las dos reacciones que deben mantenerse sincronizadas
Dos rutas de reacción en competencia controlan el resultado. La reacción de gelificación incrementa el peso molecular, aumenta la viscosidad y forma la red polimérica portante:
- Gelificación (formación de uretano): R–NCO + R′–OH → R–NH–COO–R′
- Soplado (agua–isocianato): R–NCO + H₂O → R–NH₂ + CO₂↑
- Formación de urea: R–NH₂ + R–NCO → R–NH–CO–NH–R
Esta es la química fundamental que subyace a casi todas las espumas de poliuretano sopladas con agua [1]. Ambas rutas consumen isocianato. Por eso el índice de isocianato, el contenido de agua y la selectividad del catalizador determinan conjuntamente dónde se sitúa el equilibrio [2].
Una reacción de soplado rápida eleva la presión interna antes de que la red polimérica tenga suficiente resistencia en estado fundido; entonces las paredes celulares finas se desgarran o se coalescen. Una reacción de gelificación rápida inmoviliza el polímero antes de que se haya formado suficiente gas, lo que produce una masa densa y dura o una pieza que se despega del molde.
Interpretar el perfil de reacción
El tiempo de crema, el tiempo de gelificación, el tiempo de ascenso y el tiempo de ausencia de pegajosidad son puntos de una misma curva de reacción, no mediciones aisladas.
- Tiempo de crema es el primer cambio visible de opacidad cuando el gas empieza a nuclearse.
- Tiempo de gel es el punto en el que el líquido en reacción empieza a formar hebras continuas de polímero al sondearlo.
- Tiempo de crecimiento es el intervalo hasta la altura máxima en un vaso de ascenso libre o en un molde abierto.
- Tiempo de ausencia de pegajosidad es el punto en el que la superficie ya no se adhiere a una herramienta limpia.
De estos, el tiempo de gelificación y el tiempo de ascenso son las medidas relativas clave. Una separación corta entre la gelificación y el ascenso suele significar que la red se está solidificando mientras el gas aún se expande. Una separación larga significa que la generación de gas va por delante de la resistencia de la red.
Una espuma que alcanza el ascenso completo pero muestra paredes celulares débiles suele tener una red de gelificación que va por detrás de la generación de gas. El papel del tiempo de subida en el espumado de poliuretano aborda cómo se mide el tiempo de ascenso y qué indica sobre el equilibrio de la reacción.
Síntomas de un desequilibrio
| Observación | Desequilibrio probable | Primera variable que comprobar |
|---|---|---|
| La espuma asciende y luego colapsa | Reacción de soplado muy por delante de la gelificación; paredes celulares demasiado débiles | Equilibrio de catalizadores, contenido de agua, temperatura del material |
| Piel exterior densa, núcleo blando | Reacción de gel demasiado rápida en la superficie del molde | Temperatura del molde, tiempo de crema, presión de mezcla |
| Grietas o fisuras internas | El gel rápido solidifica antes de que el gas se expanda por completo | Proporción de catalizador, índice de isocianato, cierre del molde |
| Largo tiempo libre de pegajosidad con celdas gruesas | Ambas reacciones lentas y desequilibradas | Temperatura de la materia prima, nivel de catalizador |
| Celdas finas pero densidad alta | Reacción de soplado limitada; la red se densifica antes de la expansión | Contenido de agua o de agente de soplado, velocidad del cabezal de mezcla |
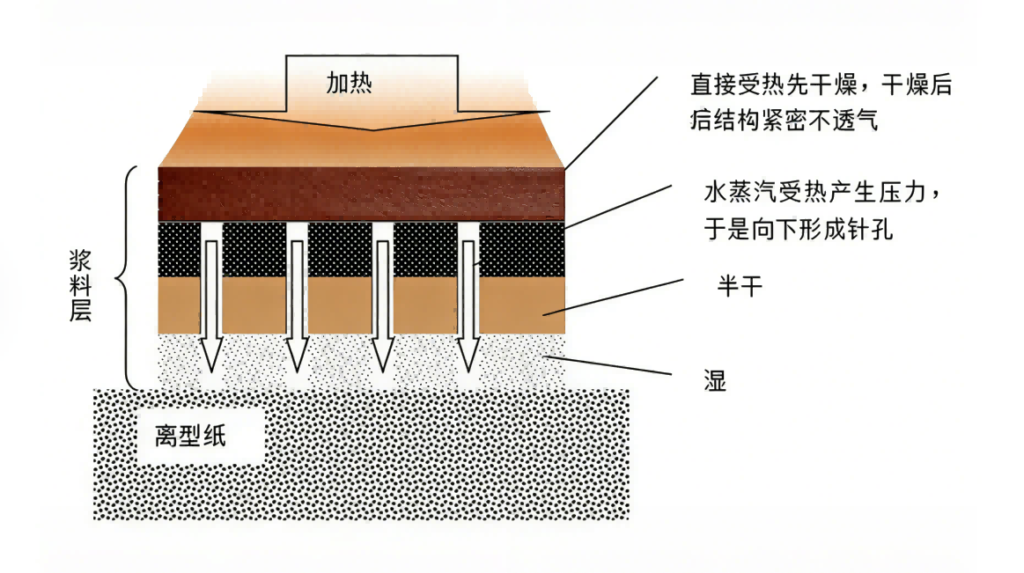
| Pinholes superficiales en piezas moldeadas | Nucleación del gas y formación de la piel de gel desfasadas | Cabezal de mezcla, desmoldeante, desgasificación |
El mismo desequilibrio puede verse distinto en una prueba en vaso pequeño y en un molde de producción grande. Por eso el perfil en vaso debe usarse como referencia relativa, no como garantía de la calidad final de la pieza [3].
Variables de formulación que desplazan el equilibrio
Antes de cambiar el equipo, conviene revisar las variables de formulación que controlan las velocidades de reacción relativas.
- Paquete de catalizadores. Los catalizadores amínicos generalmente aceleran tanto la reacción uretano como la de agua–isocianato, pero su selectividad cambia con la estructura. Los catalizadores de organoestaño, como el dilaurato de dibutilestaño, aceleran fuertemente el gelificado [6].
- Contenido de agua. El agua controla el volumen de gas y contribuye al exotermia. Un pequeño cambio puede adelantar la reacción de soplado respecto de la reacción de gel.
- Índice de isocianato. Un índice más alto cambia la densidad de reticulación y la exotermia. No sustituye directamente un ajuste de catalizador, pero desplaza el punto final de la reacción.
- Polyol functionality. Higher-functionality polyols build network strength earlier. This can reduce collapse in open-celled systems but may increase internal stress if overdone.
- Temperatura del material. Both feed streams have separate temperature setpoints. Isocyanate and polyol temperatures must be evaluated together because reaction rates increase with temperature.
- Temperatura del molde. Mold temperature mainly changes the skin and core balance, not the entire reaction path.
Even the correct formulation fails if metering drift changes the actual ratio at the mix head. At production speed, the mass-flow balance between polyol and isocyanate matters more than the ratio written on the batch sheet.
The gel/blow balance assumes the polyol and isocyanate actually reach the mix head at the intended ratio. Cómo calcular el peso de dosificación en poliuretano covers shot-weight calculation and why metered output must match mold fill volume.
Variables del equipo que modifican el equilibrio
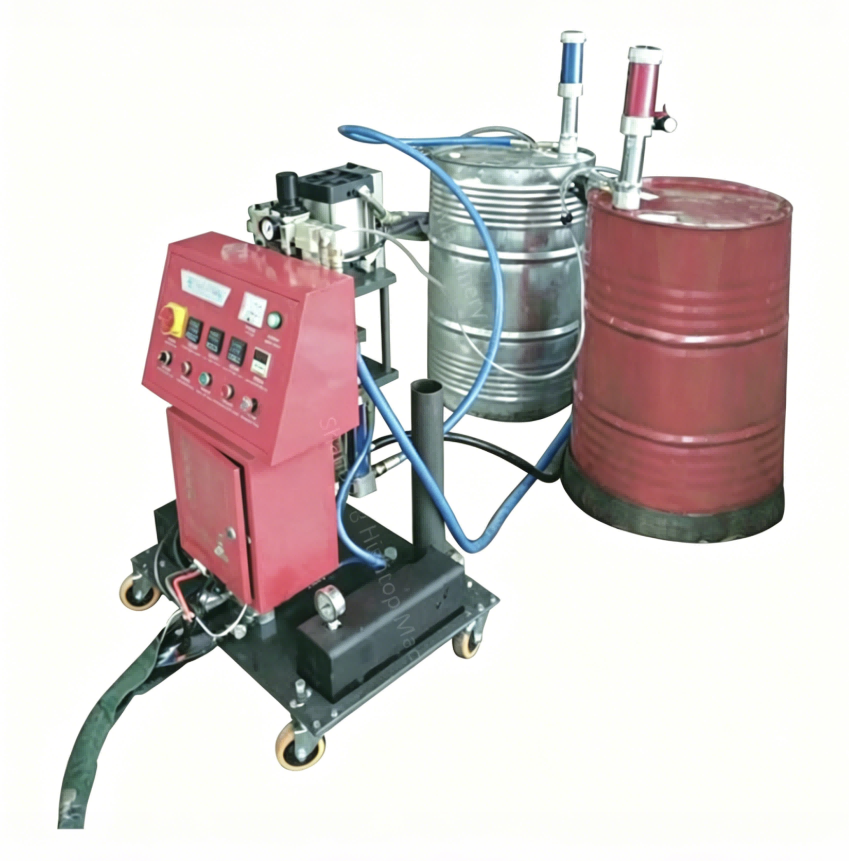
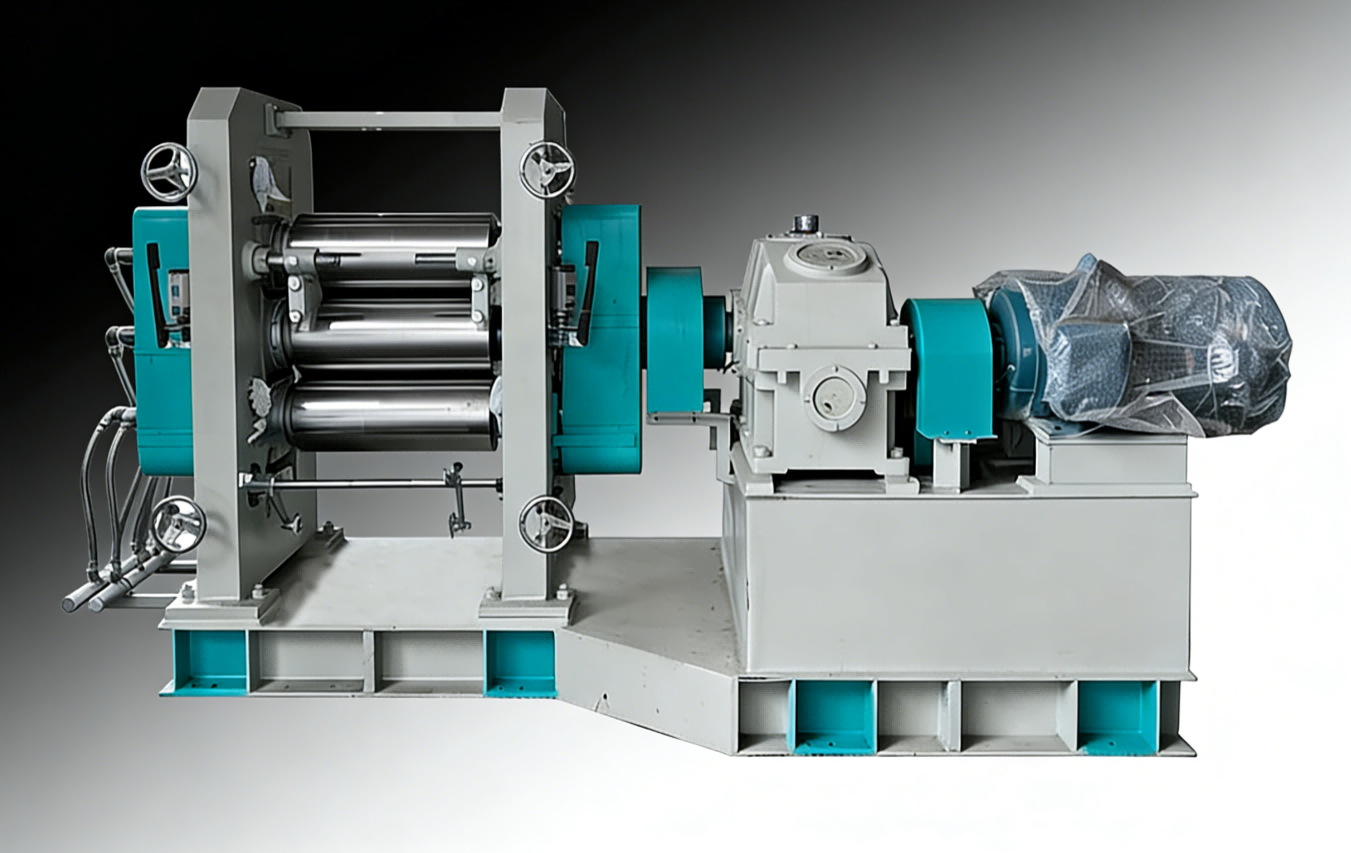
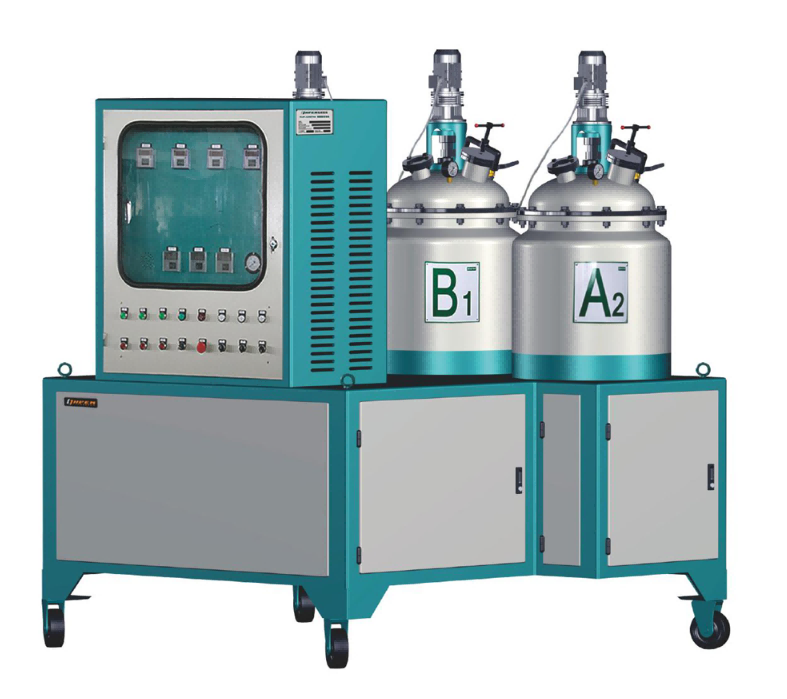
Mix-head quality, recirculation, and temperature control determine whether the formulation you designed is delivered to the mold. Poor mixing creates localized zones where gel and blow begin at different times. Metering instability creates a moving target for both reactions.
One automotive damping-parts producer running semi-automatic lines at ±1.2 mm tolerance and a 5.2% defect rate had unstable cell structure that catalyst adjustments could not fix. After upgrading to high-pressure metering with closed-loop temperature control, tolerance tightened to ±0.3 mm and the defect rate fell to 2%. The problem was not the chemistry alone; it was the equipment’s ability to deliver the chemistry consistently.
Cuando la misma receta se comporta de forma distinta según la línea
Record shot weight, A/B temperature, mix-head pressure, and demold time before changing the formulation. If the deviation is metering or mixing, a recipe change will only hide it. Send these readings with one clear symptom description to info@chinahaifeng.com or WhatsApp +86 13566296633 for an equipment-level check.
Una secuencia práctica de reequilibrio
- Record cream time, gel time, rise time, tack-free time, and free-rise density from three consecutive shots.
- Check both material temperatures at the mix head, not just the tank setpoints.
- Measure water content before adding more catalyst.
- Verify the metered shot weight against the mold fill target.
- Change only one variable at a time—catalyst level, water content, index, or temperature—and run at least three cycles before the next change.
- Confirm the result with height, density, cell appearance, and ball rebound as a proxy for network strength [5].
If the foam reaches the expected height but feels weak or shows low ball rebound, the gel network may be forming too slowly for the gas produced. Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo covers the ball-rebound method and how to interpret recovery data.
Empezar con una auditoría del equilibrio de reacción
Before changing catalysts, capture the following in one batch record: cream time, gel time, rise time, tack-free time, shot weight, material temperatures, molded density, and any surface or internal defects. If the imbalance returns after recipe changes, contact the engineering team at info@chinahaifeng.com or WhatsApp +86 13566296633. Include the batch record and the machine model; the goal is to identify whether the gap is formulation, metering, or mixing.
Preguntas frecuentes
¿Cuál es la diferencia entre la gelificación y el soplado en el poliuretano?
Gelling is the reaction between isocyanate and polyol that builds polymer molecular weight and viscosity. Blowing is the reaction between isocyanate and water that generates carbon dioxide gas. Both compete for the same isocyanate, so their relative rates determine final foam structure.
¿Cómo sé si la reacción de soplado es demasiado rápida para la reacción de gel?
The typical signs are rapid rise followed by collapse, open surface cells, or coarse internal cells with weak struts. A short gel-to-rise interval can also indicate that gas generation is running ahead of network strength.
¿Puede la temperatura del molde corregir un desequilibrio entre gel y soplado?
Mold temperature can shift the skin and core balance, but it is usually a secondary control. If the imbalance appears in the free-rise cup as well as the molded part, the primary variables are more likely catalyst balance, water content, or material temperatures.
¿Aumentar el índice de isocianato hace que la espuma gelifique más rápido?
A higher index can increase crosslink density and exotherm, which changes the feel and hardness of the foam. It is not the same as adjusting the gel catalyst. Over-indexing may also create brittleness or excessive internal heat.
¿Cuándo debo cambiar los catalizadores en lugar del nivel de agua?
Water level should be changed mainly to adjust target density and gas volume. Catalyst adjustments become the right lever when the foam reaches an acceptable height but the timing, cell quality, or surface is wrong. If density is already on target, changing water level is usually the wrong correction.
Si te interesa, echa un vistazo a estos artículos relacionados:
¿Qué es la espuma de poliuretano proyectada? Composición y aplicación
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
El papel del tiempo de subida en el espumado de poliuretano
Qué es la espuma de poliuretano semirrígida