Обрезной станок, который работает безупречно на отобранных вручную образцах, всё равно может дать сбой в производственных условиях, и причина редко кроется в самом станке. Точность обрезки подошв из ПУ складывается из четырёх переменных: колебания толщины облоя по линии разъёма, твёрдость подошвы, повторяемость приспособления и состояние режущего инструмента. Измените любую из них — и готовая кромка сместится. Именно поэтому оценка на основе образцов должна проверять всю ячейку, а не только точность позиционирования обрезного станка. В этом руководстве изложено, что должен измерять пробный прогон, какие цифры из спецификации выдерживают столкновение с производством и как составить критерии приёмки, которые сохранят силу после первой смены пресс-формы.
Почему обрезка ограничивает выпуск линии подошв из ПУ
Обрезка находится между выгрузкой из формы и контролем качества, и на большинстве заводов по производству подошв из ПУ это последняя ручная операция на линии. Такое положение делает её жёстким ограничением выпуска. Линия вспенивания с циклом формования от четырёх до шести минут может обогнать обрезной пост, которому требуется двадцать секунд на пару плюс время на манипуляции, и этот разрыв увеличивается всякий раз, когда толщина облоя колеблется от заливки к заливке.
Механизм прост. Ручной обрезчик работает на ощупь. Когда облой тонкий и равномерный, оператор срезает его за один проход. Когда облой толстый у носка и тонкий у пятки, тот же оператор делает два-три прохода, проверяет кромку и иногда срезает повторно. Время цикла — не фиксированное число; это распределение, разброс которого задаётся на предыдущих этапах.
Именно этот разброс и устраняет автоматизация. Вращающаяся фреза, работающая по фиксированному приспособлению, не подстраивается под колебания облоя, поэтому колебания должны быть устранены до того, как до детали дойдёт фреза. На практике решение об обрезке — это решение о состоянии пресс-формы, контроле массы заливки и timing выгрузки из формы.
Линия по производству подошв из ПУ в Руанде показывает масштаб эффекта. Завод выпускал 2 500 пар в день силами девяти операторов, с 8% отходов сырья и 60-минутными переналадками на новый фасон. После перехода на машину низкого давления для вспенивания с библиотекой рецептур в одно нажатие и локальной сервисной поддержкой соответствие выросло с 88% до 95%, число операторов сократилось до четырёх, отходы упали до 3,5%, суточный выпуск достиг 3 600 пар, а переналадка стала занимать менее 15 минут. Обрезка была не единственным затронутым постом, но та же дисциплина, которая наладила переналадку, наладила и обрезной пост: меньше переменных, более повторяемая подача.
Что на самом деле должен доказать испытание на образцах
Пробный прогон на деталях, снятых сразу после чистки пресс-формы, показывает, на что способна ячейка в идеальных условиях. Но это не тот вопрос, на который вам нужен ответ. Вопрос в том, что делает ячейка на протяжении нормального цикла износа, на границах поля допуска, с теми операторами, которые действительно будут на ней работать.
Отбор образцов определяет ценность пробного прогона. Берите детали как минимум из трёх гнёзд, из начала и конца производственного прогона и из пресс-формы, проработавшей достаточно долго, чтобы проявился износ линии разъёма. Перед обрезкой измерьте толщину облоя в восьми точках по периметру подошвы. Если разброс толщины облоя превышает заявленную точность обрезного станка, то прогон проверяет пресс-форму, а не станок.
Затем измерьте то, что покупателю действительно нужно знать: отклонение кромки от профиля CAD, время цикла на пару с учётом загрузки и выгрузки, повторяемость размеров на 30 и более последовательных деталях, износ фрезы после определённого числа заливок и улавливание пыли у головки фрезы. У каждого результата есть граница применимости.
| Результат прогона | Что он устанавливает | Что он не устанавливает |
|---|---|---|
| Отклонение кромки ±0,08 мм на 30 образцах | Повторяемость этого приспособления и фрезы на этой геометрии | Что тот же допуск сохраняется после 5 000 заливок без замены фрезы |
| 18 секунд на пару | Производительность при данной твёрдости и данном состоянии облоя | Выпуск линии с учётом манипуляций, переналадки и контроля |
| Чистый срез при твёрдости Shore A 55 | Поведение при резании в диапазоне средней твёрдости | Поведение при твёрдости Shore A 35, когда материал размазывается, а не режется |
| Ноль брака на партии из 200 пар | Ячейка может обработать эту партию | Пригодность процесса на протяжении полной смены с учётом износа пресс-формы |
Именно последнюю строку покупатели чаще всего понимают неверно. Безупречная партия из 200 пар — это демонстрация, а не исследование пригодности процесса. Запросите объём выборки, продолжительность и условия, и рассматривайте всё, что меньше 30 последовательных деталей, как указание на результат, а не как сам результат.
Как читать характеристики обрезного станка и не переоценивать их
В технических паспортах оборудования приводятся цифры, которые по отдельности верны, а в совокупности вводят в заблуждение. Точность обрезки ±0,1 мм — это характеристика позиционирования оси станка. Это не допуск готовой подошвы, и никакая точность станка не устраняет остальные составляющие сумм��рной погрешности.
Допуск на готовую кромку — это сумма, а не одно значение. В наихудшем случае он складывается из: позиционирования станка, повторяемости приспособления, разброса усадки детали и разброса толщины облоя. В статистической форме те же составляющие суммируются квадратично.
Возьмём типичную ячейку: позиционирование станка ±0,10 мм, повторяемость приспособления ±0,05 мм, разброс усадки ±0,08 мм, разброс толщины облоя ±0,12 мм. Наихудший случай даёт ±0,35 мм. Статистическое суммирование даёт ±0,18 мм. Ни то, ни другое не равно ±0,10 мм, и расстояние между ними — это расстояние между спецификацией, которую вы можете выдержать, и той, которую не можете.
Усадка заслуживает особого внимания, потому что она невидима в техническом паспорте и велика на практике. Подошва, которая усаживается на 0,4% на длине 280 мм, смещает базу обрезки более чем на 1 мм между пресс-формой и приспособлением. Если ячейка ориентируется на гнездо пресс-формы, а не на стабильный элемент детали, это смещение напрямую попадает в допуск на кромку.
Усадка — это не дефект, а переменная, которую необходимо охарактеризовать, прежде чем проектировать под неё обрезное приспособление. <Причины усадки пенополиуретана и способы её контроля> охватывает факторы состава и процесса, определяющие диапазон усадки.
Второе число, которое стоит проверить, — время цикла. Заявленные 15–25 секунд на пару обычно описывают полуавтоматический настольный станок с ручной загрузкой. Встроенная ячейка указывает время цикла на гнездо, а это другая величина. Сравнивайте эти два значения, только добавив к показателю настольного станка загрузку, выгрузку и контроль.
Третье — диапазон твёрдости. Станок, рассчитанный на Shore A от 30 до 70, не одинаково работоспособен во всём этом диапазоне. На концах диапазона он работоспособен при разных параметрах, и именно параметры вы на самом деле покупаете.
Подбор конфигурации обрезного станка под твёрдость и геометрию подошвы
Твёрдость по Шору A — это измерение сопротивления вдавливанию, а не показатель жёсткости, и показание дюрометра имеет смысл только при измерении в заданных условиях [1], [2]. Это важно на станции обрезки, потому что твёрдость меняет механизм резания, а не только силу резания.
Ниже примерно Shore A 40 полиуретан, как правило, размазывается, а не режется. Материал деформируется под режущей кромкой и восстанавливается за ней, оставляя рваную поверхность вместо стружки. Решение — более высокая скорость резания, меньшая подача и острый положительный передний угол, иногда с лезвием вместо фрезы. Выше Shore A 65 поведение меняется на противоположное: материал скалывается по кромке, и риск смещается от размазывания к следам напряжений и сколам кромки.
| Диапазон Shore A | Характер резания | Примечание по конфигурации | Основной риск |
|---|---|---|---|
| 30–40 | Размазывание вместо резания | Высокая скорость фрезы, малая подача, острая положительная передняя поверхность | Рваная кромка и нагрев |
| от 45 до 60 | Чистое стружкообразование | Стандартное ротационное фрезерование | Низкий, но следите за износом фрезы |
| от 65 до 75 | Сколы по кромке | Сниженная подача, жёсткая опора, попутное фрезерование | Сколы кромки и следы напряжений |
Геометрия усугубляет твёрдость. Тонкая кромка подошвы отжимается от фрезы, поэтому оснастка должна поддерживать деталь в пределах нескольких миллиметров от линии реза. Толстая клиновидная подошва не отжимается, но нагружает фрезу неравномерно, что проявляется в виде конусности по кромке. Ни одну из этих проблем не решить более точным станком; обе решаются конструкцией оснастки.
Твёрдость и её испытания часто считают формальностью отдела качества, но это число определяет реальные решения по оборудованию. <Твердость по Шору A и по Шору D в полиуретане> описывает, чем различаются две шкалы и где показание перестаёт быть сопоставимым.
Предшествующие переменные, определяющие выход обрезки
Ни один триммер не сможет выдержать допуск, который не обеспечивает форма. Четыре переменные на предшествующих этапах определяют большую часть разброса, доходящего до поста обрезки, и все четыре дешевле контролировать, чем модернизировать станок.
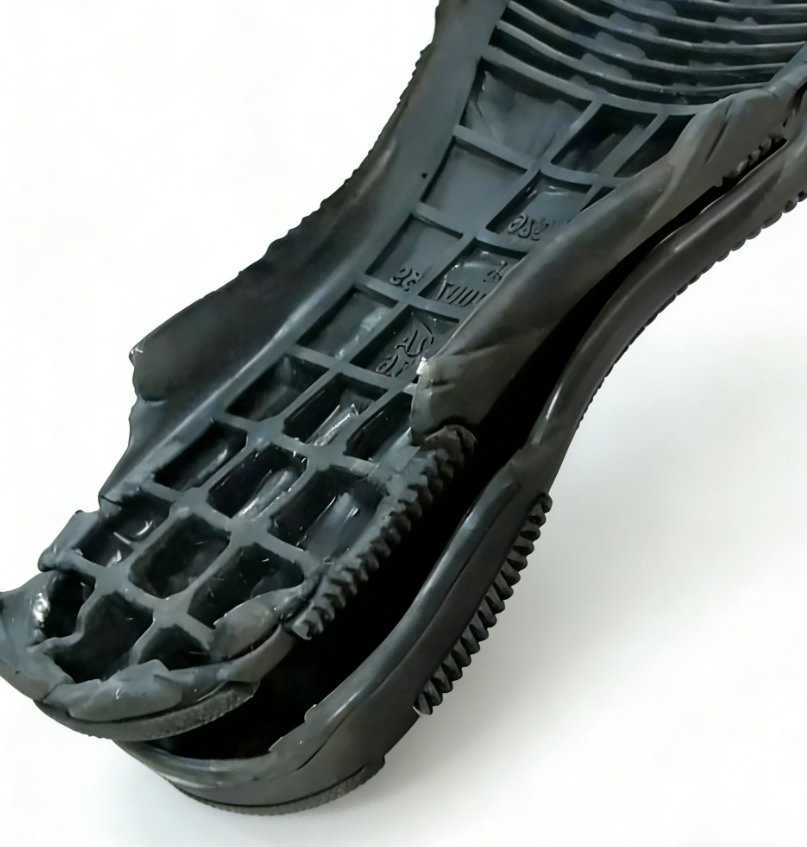
Состояние линии разъёма. Изношенная линия разъёма даёт полосу облоя, толщина которой по периметру меняется. Как только этот разброс превышает податливость триммера, фреза либо режет воздух, либо врезается в подошву. Полоса облоя, меняющаяся по периметру более чем на 0,3 мм, — это проблема обслуживания формы, а не обрезки.
Контроль массы отливки. Перезалив вытесняет материал в линию разъёма и утолщает облой. Недолив даёт неполные отливки, которые вообще невозможно обрезать. Машины дозирования высокого давления обычно выдерживают соотношение компонентов в пределах ±0,3% во всём динамическом диапазоне — именно такой уровень контроля нужен посту обрезки для стабильного облоя.
Масса отливки — первое, что нужно проверять, когда толщина облоя начинает дрейфовать от смены к смене. <Как рассчитать массу впрыска в полиуретане> описывает методику расчёта и лежащие в её основе допущения о плотности.
Время выдержки перед извлечением из формы. Слишком раннее извлечение из формы оставляет деталь настолько мягкой, что она деформируется под усилием прижима и резки, и эта деформация превращается в постоянную размерную погрешность. Слишком позднее извлечение делает облой хрупким, и он скалывается вместо чистого среза. Оба дефекта выглядят как проблемы обрезки, но ни один из них ею не является.
Температура формы и разделительный состав. Температура задаёт усадку, которая определяет положение базовой поверхности для обрезки. Накопление разделительного состава меняет геометрию облоя от снимка к снимку. Производство, где фиксируют и то и другое, увидит корреляцию уже через неделю; производство, где не фиксируют ни то ни другое, будет продолжать менять ножи.
Встроенные и отдельные ячейки обрезки
Выбор между отдельным настольным обрезным станком и встроенной автоматизированной ячейкой — это не вопрос уровня технологии. Это вопрос стабильности объёмов, количества моделей и того, какую часть вариации вы уже устранили.
| Критерий | Отдельный настольный станок | Встроенная автоматизированная ячейка |
|---|---|---|
| Годовой объём | Менее примерно 200 000 пар | Более примерно 500 000 пар |
| Смен моделей за смену | Более трёх | Менее одной |
| Геометрия подошвы | Сложная, тонкостенная, разнообразная | Стабильная и повторяемая |
| Доступность рабочей силы | Есть и поддаётся обучению | Дефицит или высокая текучесть |
| Капитальные затраты и производственная площадь | Низкий | Высокая |
| Не выбирать, когда | Разброс облоя превышает ±0,3 мм | Состояние пресс-формы не проверено |
Столбец исключений важнее остальных. Встроенная ячейка, установленная на линии с неконтролируемым разбросом облоя, будет работать ниже номинальной производительности, и её обвинят в проблеме с пресс-формой. Настольный триммер, установленный на стабильной высокопроизводительной линии, упрётся в предел производительности в течение года. Подбирайте ячейку под тот разброс, который у вас есть, а не под тот, который вы планируете получить.
Составление запроса предложения и протокола приёмки
Большинство запросов предложений на обрезку проваливаются, потому что в них указывают станок, а не результат. Поставщик не может спроектировать оснастку по модели станка, а покупатель не может отклонить станок, соответствующий его же техническому паспорту. Шесть полей закрывают этот пробел.
| Поле RFQ | Что указывать в спецификации | Почему это важно |
|---|---|---|
| Геометрия подошвы | 3D CAD плюс пять физических образцов из разных гнёзд | Конструкция оснастки зависит от угла уклона и радиуса кромки |
| Твёрдость | Значение по Шору A с методом и условиями испытания | Параметры резки меняются в пределах диапазона твёрдости |
| Состояние облоя | Диапазон толщины, измеренный в восьми точках по периметру | Задаёт податливость, которую должен компенсировать триммер |
| Готовый допуск | База, метод измерения и объём выборки | Допуск без метода нельзя ни проверить, ни отклонить |
| Время цикла | Секунд на пару, включая загрузку и выгрузку | Один только машинный цикл занижает влияние на линию |
| Приёмочное испытание | Размер выборки, длительность прогона и критерии приёмки | Не даёт отобранной вручную демонстрации стать эталоном |
Ещё два пункта относятся скорее к коммерческим условиям, чем к технической таблице. Время переналадки следует указывать в минутах вместе с числом оснасток, поскольку от него зависит, сколько пресс-форм вы можете себе позволить задействовать. Пылеудаление следует указывать как скорость улавливания пыли у головки фрезы, поскольку полиуретановая пыль — это и проблема порядка на производстве, и риск для здоровья.
Поэтапный путь, когда полная автоматизация преждевременна
Полная встроенная в линию автоматизация — правильное решение для стабильной программы выпуска подошв в больших объёмах. Но это не та первая покупка, которая нужна предприятию, всё ещё борющемуся с колебаниями облоя: ячейка разом обнажит все слабые места на предыдущих этапах, и ни одно из них не удастся устранить на позиции обрезки.
Работоспособная последовательность начинается с приспособления. Добавление фиксирующего приспособления и контролируемой скорости фрезы к существующей ручной позиции обычно устраняет большую часть отклонения кромки за малую долю капитальных затрат и показывает, достаточно ли стабильна полоса облоя для автоматизации. Вторая фаза — полуавтоматический настольный станок, и именно здесь подходит агрегат вроде Haifeng HF-TR-M: пневматический привод, точность обрезки ±0,1 мм, вращающаяся фреза из сплава мощностью 1,1 кВт, диапазон обработки от 50 до 500 мм и ручное фиксированное позиционирование, которое подходит для деталей сложной формы и быстрой переналадки под разные модели без регулировки пресс-формы. Третья фаза — встроенная в линию ячейка, и переходить к ней следует только после того, как первые две показали, что толщина облоя и усадка под контролем.
Критерий перехода между фазами в каждом случае один и тот же. Прогоните 30 деталей подряд, измерьте отклонение кромки и сравните разброс с нужным вам допуском. Если разброс по-прежнему шире допуска, следующая фаза это не исправит.
Отправьте данные о подошве, прежде чем выбирать обрезной станок
Автоматизацию обрезки определяет деталь, а не каталог станков. Сообщите нам геометрию подошвы в CAD или в виде физических образцов, твёрдость по Шору A с условиями испытания, диапазон толщины облоя, измеренный в восьми точках по периметру, требуемый допуск на готовую деталь с методом его измерения, целевое время цикла на пару с учётом загрузки и выгрузки, число моделей, которые вы меняете за смену, и доступную площадь на участке. С этими семью данными можно задать конфигурацию обрезного станка и протокол приёмки исходя из вашей реальной ситуации на производстве, а не по демонстрационной детали.
Haifeng Polyurethane Machinery
Info@chinahaifeng.com
WhatsApp: +86 13566296633
Часто задаваемые вопросы
Насколько точной может быть автоматическая обрезка подошв из ПУ на самом деле?
Точность позиционирования станка — лишь одно слагаемое в общей сумме. На хорошо обслуживаемой ячейке с жёстким приспособлением серийные детали обычно держат точность положения кромки ±0,15–±0,20 мм, причём основную часть разброса дают колебания облоя и усадка детали. Если поставщик заявляет ±0,05 мм на готовой подошве, спросите метод измерения, размер выборки и диапазон толщины облоя, при котором проводилось испытание. Число без этих трёх условий нельзя сравнить с числом другого поставщика.
Сколько образцов нужно для испытания обрезки?
Не менее 30 деталей подряд из одной гнездовой полости плюс по пять деталей из каждой другой полости пресс-формы. Тридцать — это минимум для содержательной оценки воспроизводимости; меньше — и вы измеряете везение, а не процесс. Берите детали на протяжении всей смены, чтобы в выборку попали дрейф температуры пресс-формы и смена оператора. Испытание, в котором используют только детали, вынутые сразу после чистки пресс-формы, завысит показатели и занизит нужный вам интервал обслуживания.
Может ли один обрезной станок обрабатывать и подошвы из ПУ, и подошвы из ТПУ?
Иногда, но не при одинаковых параметрах. TPU прочнее и склонен скалываться, а не размазываться, поэтому допускает более высокую подачу, но быстрее затупляет фрезу. PU в диапазоне Shore A 30–40 размазывается, если скорость фрезы слишком низкая. Один станок может обрабатывать оба материала, если он хранит отдельные параметры скорости, подачи и глубины для каждого материала и если приспособление удерживает более мягкую деталь, не прогибая её по линии реза.
Что вызывает ворсистый или рваный край после обрезки?
Преобладают три причины. Слишком низкая скорость фрезы для данной твёрдости материала — тогда кромка рвётся, а не срезается. Слишком высокая подача для данной толщины облоя — тогда фреза отклоняется. И тупая или сколотая фреза, что встречается чаще всего и легче всего исключается. Сначала проверьте состояние фрезы, затем скорость, затем подачу. Если кромка получается ворсистой только у носка или пятки, вероятно, приспособление недостаточно близко поддерживает деталь возле линии реза.
Оправдана ли обрезка в линии при объёме менее 500 000 пар в год?
Обычно нет, во всяком случае на первом этапе. При таком объёме полуавтоматический настольный обрезной станок с надлежащим приспособлением и контролируемой скоростью фрезы обеспечивает большую часть прироста качества за малую долю капитальных затрат. Исключение — предприятие, выпускающее мало моделей большими объёмами при стабильной геометрии, где затраты на переналадку невелики и экономия на рабочей силе накапливается. Решающий показатель — число смен моделей за смену, а не годовой объём сам по себе.
Источники
[1] ISO 868, «Пластмассы и эбонит. Определение твёрдости при вдавливании с помощью дюрометра (твёрдость по Шору)», Международная организация по стандартизации.
[2] ASTM D2240, «Standard Test Method for Rubber Property—Durometer Hardness», ASTM International.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Что такое состав и применение напыляемого пенополиуретана
SRIM Explained Structural Reaction Injection Molding Basics
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Как рассчитать массу впрыска в полиуретане