

Большинство дефектов сэндвич-панелей — пустоты под металлической облицовкой, отклонения плотности у кромок, плохая адгезия после термоциклирования — закладываются ещё до того, как плита попадёт на пилу. Линия лишь усиливает то, что уже определено дозированием, смешиванием и укладкой. Понимание последовательности производства — это в меньшей степени наблюдение за подъёмом пены и в большей — управление переменными, которые позволяют ей подниматься стабильно.
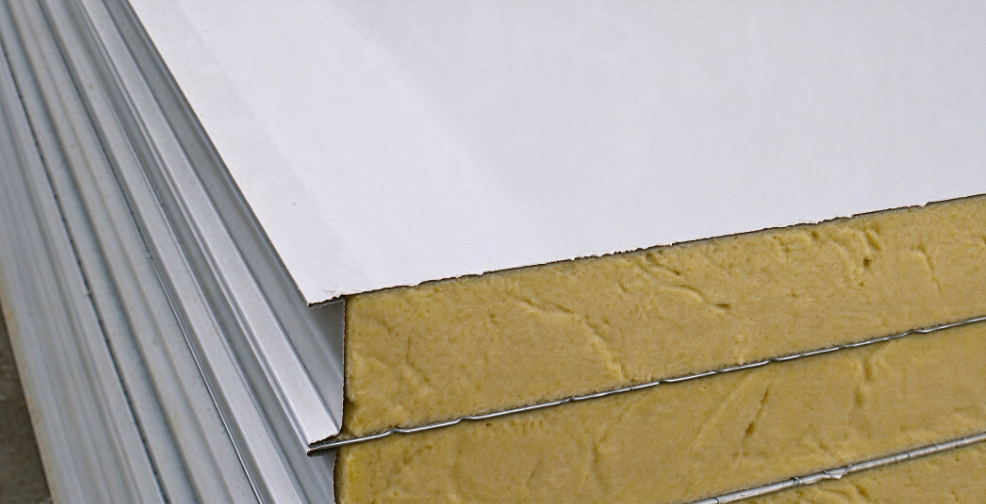
Как работает непрерывная линия производства сэндвич-панелей PU
На непрерывной линии процесс представляет собой движущуюся последовательность сборки, а не один большой залив. Нижняя облицовка из цветной стали, алюминиевой фольги или бумажного сотового заполнителя подаётся с размотчика, проходит через профилирование и перемещается через зону предварительного нагрева. Жидкая полиуретановая система дозируется, смешивается и наносится валиком поперёк нижней облицовки. Затем панель поступает в нагреваемый двухленточный ламинатор, где пена поднимается, связывается с верхней облицовкой и достигает толщины, заданной зазором между лентами. После того как сердечник отвердевает настолько, чтобы держать форму, непрерывную плиту режут на отрезки, охлаждают и укладывают в штабель.
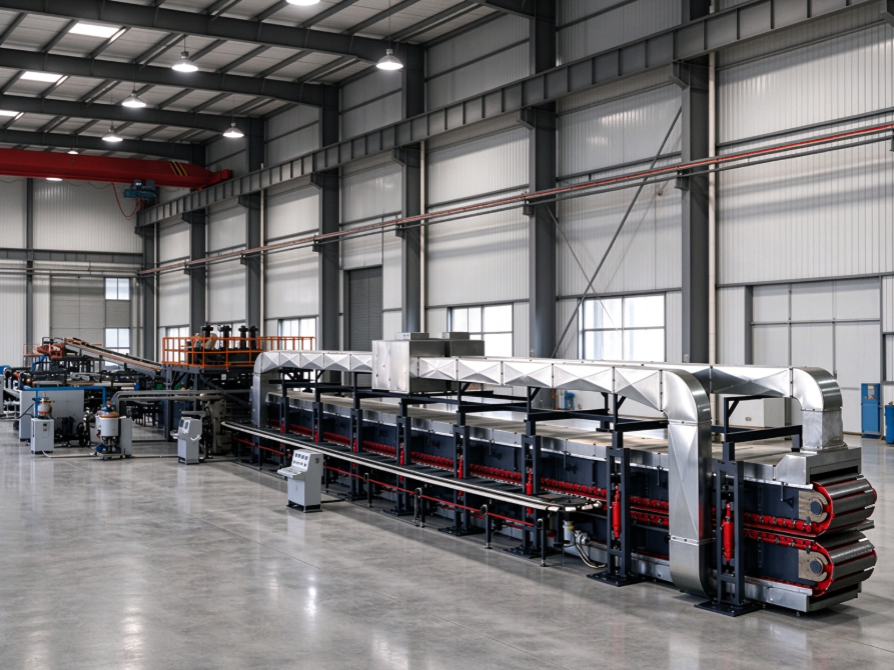
В типовой конфигурации панельной линии скорость производства регулируется, а не фиксирована. Непрерывные линии Haifeng работают со скоростью от 1 до 15 м/мин с бесступенчатым регулированием, смешивают при давлении 10–18 МПа, рассчитаны на толщину панелей от 30 до 200 мм и обеспечивают точность динамического дозирования в пределах ±0,3%. Эти значения важны, потому что линия должна оставаться согласованной со скоростью реакции пены. Более быстро движущаяся лента не просто выпускает больше панелей; она меняет, какое расстояние проходит жидкость до времени кремообразования и какой подъём происходит внутри ламинатора.
Подготовка и дозирование сырья
Перед любой заливкой компоненты А и B должны быть при технологической температуре, а их соотношение — проверено. Для жёсткой сэндвич-пены компонент B обычно содержит простой полиэфирный полиол, катализаторы, поверхностно-активные вещества, вспенивающие агенты, антипирены, а также воду или другие химические вспенивающие компоненты. Компонент A — изоцианат, обычно полимерный MDI для сердечников строительных панелей и панелей холодильных камер. Массовые соотношения в рецептурах жёстких панелей обычно составляют от 100:100 до 100:130 по полиэфиру к изоцианату в зависимости от изоцианатного индекса и целевых показателей по огнестойкости, плотности и адгезии.
Температура материалов контролируется в суточных ёмкостях и в контуре дозирования. Панельные линии обычно поддерживают оба компонента в диапазоне от 20 до 45 °C. Если сторона полиола слишком холодная, вязкость растёт, и смесительная головка может давать полосы или плохо перемешанные кромки. Если сторона изоцианата слишком горячая, реакция ускоряется, и время кремообразования сокращается прежде, чем жидкость покроет всю ширину панели.
Рецептура и условия применения также меняют то, с чем должна справляться панельная линия. Что такое состав и применение напыляемого пенополиуретана охватывает переменные состава и то, где они проявляются при применении в полевых условиях.
Заливка, подъём и контроль отверждения
Смесительная головка совершает возвратно-поступательное движение поперёк нижней облицовки по заданной схеме. Поскольку жёсткая пена имеет короткое время кремообразования, расход подачи должен быть согласован со скоростью линии, чтобы жидкость покрыла всю ширину до начала подъёма. Если расход слишком мал, наружные кромки могут остаться липкими, с неравномерными ячейками, или вовсе незаполненными. Если расход слишком велик, валик накапливается, и ламинатору приходится перераспределять материал, что создаёт градиенты плотности.
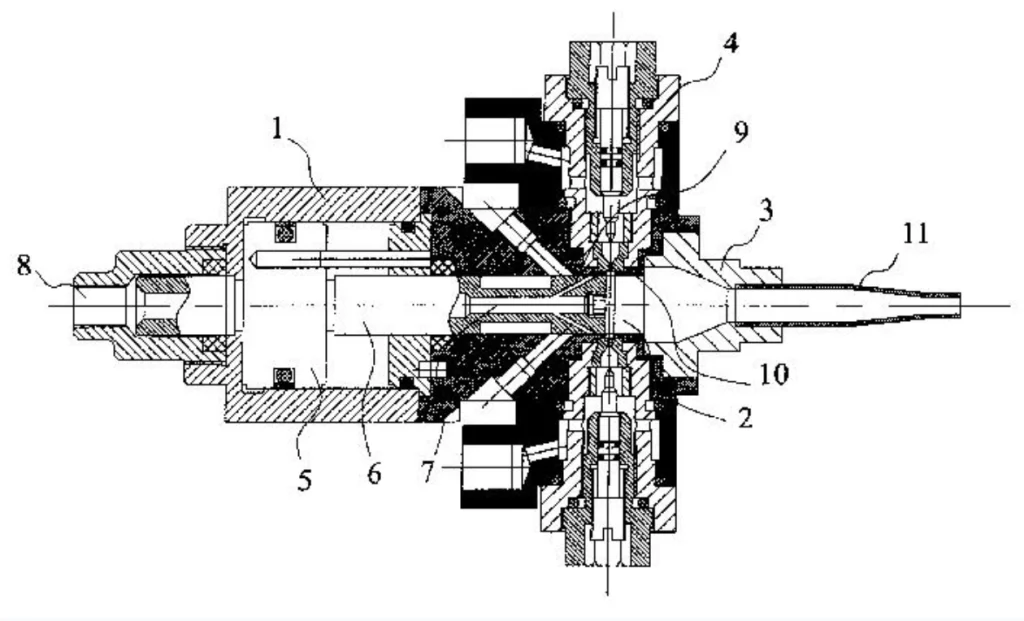
Панельные линии высокого давления используют смешивание встречными струями. Потоки A и B проходят через встречные сопла при давлении 10–18 МПа и сталкиваются в смесительной камере. Здесь нет механической мешалки, которая скрыла бы ошибку в соотношении; качество смешивания определяется балансом давлений и состоянием сопел. Требуемый массовый расход пены на погонный метр зависит от ширины панели, толщины сердечника, целевой плотности и скорости линии, поэтому изменение любой из этих переменных меняет и скорость укладки, которую должна обеспечивать головка.
Как только жидкость оказывается на нижней облицовке, нагреваемый двухленточный ламинатор фиксирует толщину панели, пока пена поднимается. Температура лент напрямую влияет на отверждение поверхности и адгезию к облицовке. Если облицовка слишком холодная, пена может образовать слабый граничный слой вместо химической связи. Если ленты слишком горячие, поверхностный слой может переотвердеть, пока сердечник ещё реагирует, что позже проявляется как изгиб или изменение размеров.
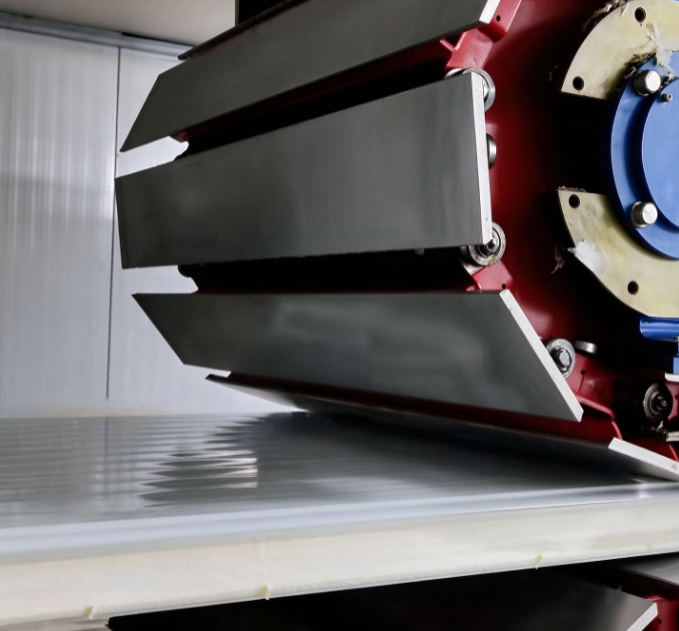
Если пена поднимается слишком рано или слишком поздно относительно движения лент, страдают и адгезия, и структура ячеек. Роль времени подъёма в пенообразовании полиуретана охватывает то, как время подъёма влияет на схему заполнения и конечные свойства.
Теплотехнические и противопожарные характеристики определяются не одной только плотностью. Согласно EN 14509, самонесущие панели с двумя металлическими облицовками нормируются по механической стойкости, воздухопроницаемости, водопроницаемости, теплопередаче и реакции на огонь [1]. Теплопроводность сердечника определяется с помощью измерителя теплового потока или методов с горячей пластиной с защитным кольцом, таких как ISO 8301 [2]. Класс пожарной опасности устанавливается по EN 13501-1, причём облицовка, сердечник и детали стыков оцениваются совместно [3]. Эти стандарты важны на этапе проектирования линии, поскольку они задают целевые показатели плотности, содержания закрытых ячеек и адгезии, которые должен обеспечивать процесс.
Настроить эти рабочие окна гораздо проще на линии, сконфигурированной под ваш диапазон панелей, чем методом проб и ошибок. Если у вас есть толщина панели, материал облицовки и годовые целевые объёмы производства, отправьте их на info@chinahaifeng.com или в WhatsApp 86 13566296633, чтобы получить конфигурацию, соответствующую технологическому окну.
Периодическое производство нестандартных панелей
Непрерывное производство подходит не всегда. Партионные линии отливают одну панель или небольшой набор панелей за цикл, что подходит для прототипов, лабораторных образцов, специальных форм и нестандартных строительных материалов. Форма панели заполняется в зажатой пресс-форме, а не на движущейся ленте, поэтому профили кромок, вырезы и изменения толщины управляются проще.
Партионное панельное оборудование обычно использует давление смешивания 8–15 МПа, цикл формования в одной форме 3–10 минут на панель и диапазон толщины 20–300 мм. Гидравлический прижим и терморегулируемая форма задают конечные размеры. Переналадка проста, потому что продукт определяет форма, а не вся линия. Компромисс — производительность: партионный способ медленнее в расчёте на панель, но гораздо дешевле в адаптации, когда номенклатура продукции фрагментирована.
Типичные дефекты и их причины на уровне оборудования
Большинство отбраковок восходит к смесительной головке или температурному режиму, а не к облицовке. Пустоты и полые углы обычно означают, что схема укладки не покрыла ширину до времени кремообразования. Градиент плотности по панели может возникать из-за неравномерного давления в соплах, пульсации насоса или несогласованной скорости ленты. Плохая адгезия к облицовке часто проявляется, когда температура основания слишком низкая или реакционная способность на поверхности слишком слабая. Изгиб и усадка после резки связаны с отверждением: сердечник может ещё двигаться, когда панель режут, или поверхность и сердечник отвердевают с разной скоростью.
Когда панели выходят изогнутыми, с расслоением или с заниженными размерами, первопричина часто кроется в отверждении и размерном поведении, а не в облицовке. Причины усадки пенополиуретана и способы её контроля охватывает механизмы и контрольные точки.
Панельные проекты в Китае также могут требовать соответствия GB/T 23932 для металлических теплоизоляционных панелей с двойной обшивкой, включая проверки размеров, адгезии и механических свойств [4]. Самый полезный отклик процесса — фиксировать соотношение, температуру, скорость линии и давление в каждую смену. Когда появляется дефект, первый вопрос — что изменилось перед заливкой, а не как выглядит плита при финальном контроле.
Выбор оборудования и спецификация линии
Начните с формата продукта. Если выпуск — стандартная ширина, стандартная толщина и большой объём, непрерывная линия обычно является более дешёвым путём в расчёте на квадратный метр. Если ассортимент нестандартный или объём мал, периодическое формование избавляет от оплаты гибкости, которая вам не нужна.
Затем задайте реальные параметры процесса: ширину и диапазон толщины панели, материал обшивки и ширину рулона, целевую плотность сердечника, ограничения по вспенивающему агенту, класс пожарной безопасности и требуемый годовой выпуск. Конфигурация дозирования и смешивания следует из этих цифр. Для непрерывного производства панелей стабильность смешивания при высоком давлении в условиях меняющейся скорости линии обычно важнее номинальной производительности. Сначала покупайте диапазон регулирования, а не самый большой насос.
Оптимальная конфигурация зависит от размеров вашей панели, материалов обшивки, целевых показателей плотности и класса пожарной безопасности, а также годового выпуска. Отправьте эти параметры на info@chinahaifeng.com или в WhatsApp 86 13566296633, и инженеры Haifeng помогут вам сравнить непрерывное и периодическое производство панелей и подобрать дозирование, смешивание и ламинирование под продукцию, которую вы действительно выпускаете.
Часто задаваемые вопросы
Может ли непрерывная линия производства сэндвич-панелей PU работать как с облицовкой из цветной стали, так и из алюминиевой фольги?
Да. Линия должна быть оснащена под ту ширину рулонов и толщину материала, на которой вы собираетесь работать. Смена обшивки влияет на настройки предварительного нагрева и температуру ленты. Полиуретановая система в основном остаётся прежней, хотя адгезия и качество поверхности могут потребовать других производственных параметров.
В чём разница между непрерывным и периодическим производством панелей?
Непрерывное производство проводит обшивки через профилирование, заливку, ламинирование и резку единым потоком. Периодическое производство заполняет зажатые формы панель за панелью. Непрерывное подходит для стандартных панелей большого объёма; периодическое — для прототипов, нестандартных размеров и лабораторных образцов.
Как классифицируется огнестойкость сэндвич-панелей PU/PIR?
Класс пожарной безопасности оценивается по EN 13501-1 на собранном изделии или репрезентативной конструкции, а не на одном сердечнике [3]. Обшивка, тип сердечника, геометрия стыка и детали монтажа — всё это влияет на итоговый класс. Покупателям следует указать требование к пожарной безопасности для конечного применения до того, как рецептура будет зафиксирована.
Что вызывает плохую адгезию пены к металлической облицовке?
Низкая температура обшивки, загрязнение поверхности, недостаточный предварительный нагрев, низкая реакционная способность поверхности или низкая точность дозирования по краям — всё это может создать слабый граничный слой. Отказы адгезии обычно связаны с процессом раньше, чем с рецептурой.
Как обеспечить равномерную плотность панели по всей ширине?
Стабильная схема перемещения, согласованная скорость линии, сбалансированное давление смешивания и постоянная температура сырья — всё это помогает. Калибруйте дозирующие насосы на реальном материале при температуре процесса, а не только на калибровочном масле, и проверяйте схему факела всякий раз, когда меняются обшивки или скорость линии.
Источники
[1] European Committee for Standardization. EN 14509:2013, Self-supporting double skin metal faced insulating panels — Factory made products — Specifications. CEN, 2013.
[2] International Organization for Standardization. ISO 8301:1991, Thermal insulation — Determination of steady-state thermal resistance and related properties — Heat flow meter apparatus. ISO, 1991.
[3] European Committee for Standardization. EN 13501-1:2018, Fire classification of construction products and building elements — Part 1: Classification using data from reaction to fire tests. CEN, 2018.
[4] Standardization Administration of China. GB/T 23932-2009, Double skin metal faced insulating panels for building. SAC, 2009.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Измерение упругости пенополиуретана: практическое руководство по испытаниям
Как изготавливают полиуретановые валки: от литья до отверждения
Как рассчитать массу впрыска в полиуретане
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Твердость по Шору A и по Шору D в полиуретане

Подбор стеновых панелей из PU, теплоизоляционных панелей и пенопластовых листов по назначению конструкции
Полиуретановая стеновая панель часто сочетает жёсткий сердечник из PU или PIR с обшивками и формованным стыком. Панели из полиуретанового пенопласта также могут поставляться в виде плит или листов с разными обшивками, конструкцией кромок и особенностями обращения. Определите, приобретается ли готовая ограждающая панель, жёсткая плита PU или формованный компонент PU, прежде чем сравнивать толщины и типы машин.
Для кровельных и стеновых панелей укажите ширину панели, профиль обшивки, полезную толщину, конструкцию стыка, ожидаемые условия эксплуатации и требования к испытаниям сборки. Проверьте фактические материалы обшивки, прочность соединения на границе и прилегание стыка на пробной партии. Ознакомьтесь с непрерывная линия PU-панелей для теплоизоляционных панелей и периодическая линия PU-панелей для панелей на заказ и сравните руководство по пенополиуретану для теплоизоляции.
Для выбора оборудования сравните непрерывные и периодические линии производства панелей ППУ или прочитайте руководство на испанском языке по производству кровельных панелей из полиуретана.




