

La mayoría de los defectos de los paneles sándwich —huecos bajo el revestimiento metálico, desviaciones de densidad cerca de los bordes, mala adherencia tras ciclos térmicos— quedan fijados antes de que el tablero llegue a la sierra. La línea amplifica lo que el dosificado, la mezcla y la deposición ya han decidido. Entender la secuencia de fabricación tiene menos que ver con observar cómo sube la espuma y más con controlar las variables que permiten que suba de forma constante.
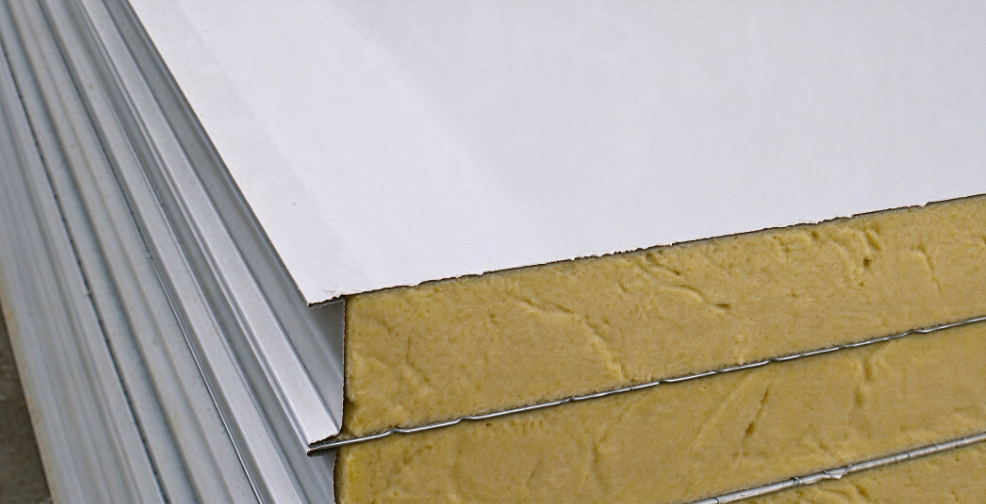
Cómo funciona una línea continua de paneles sándwich de PU
En una línea continua, el proceso es una secuencia de montaje en movimiento y no una única colada grande. Un revestimiento inferior de acero prepintado, lámina de aluminio o panal de papel avanza desde un desbobinador, pasa por conformado o perfilado por rodillos y atraviesa una zona de precalentamiento. El sistema líquido de poliuretano se dosifica, se mezcla y se deposita como un cordón sobre el revestimiento inferior. A continuación, el panel entra en una laminadora de doble banda calefactada, donde la espuma sube, se adhiere al revestimiento superior y alcanza el espesor fijado por la separación entre bandas. Una vez que el núcleo fragua lo suficiente para mantener su forma, el tablero continuo se corta a medida, se enfría y se apila.
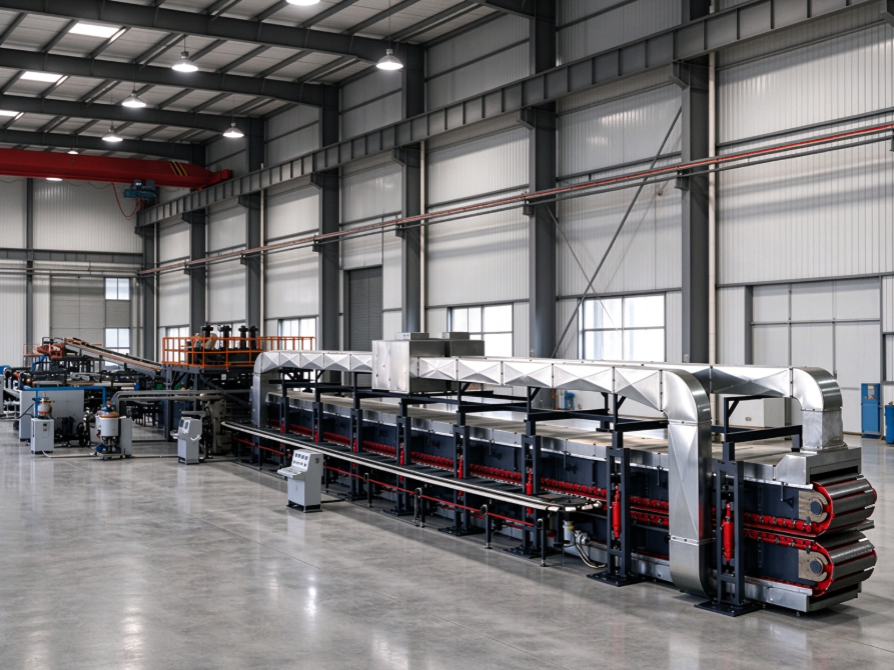
En una configuración típica de línea de paneles, la velocidad de producción es ajustable y no fija. Las líneas continuas de Haifeng funcionan de 1 a 15 m/min con regulación de velocidad continua, mezclan a 10–18 MPa, admiten espesores de panel de 30 a 200 mm y utilizan una precisión de dosificación dinámica de ±0,3 %. Esos valores importan porque la línea debe mantenerse sincronizada con la velocidad de reacción de la espuma. Una banda más rápida no se limita a producir más paneles; cambia la distancia que recorre el líquido antes del tiempo de crema y cuánto crece la espuma dentro de la laminadora.
Acondicionamiento y dosificación de materias primas
Antes de cualquier colada, el lado A y el lado B deben estar a la temperatura de proceso y debe verificarse la proporción. En el caso de la espuma rígida para sándwich, el lado B suele contener poliol de poliéter, catalizadores, tensoactivos, agentes espumantes, ignífugos y agua u otros contribuyentes al espumado químico. El lado A es isocianato, normalmente MDI polimérico para núcleos de paneles de edificación y de cámaras frigoríficas. Las proporciones en peso para formulaciones de paneles rígidos suelen situarse entre 100:100 y 100:130 de poliéter a isocianato, según el índice de isocianato y los objetivos de fuego, densidad y adherencia.
La temperatura del material se controla en los tanques de trabajo y a través del circuito de dosificación. Las líneas de paneles suelen mantener ambos componentes entre 20 y 45 °C. Si el lado del poliol está frío, la viscosidad aumenta y el cabezal de mezcla puede producir líneas de estrías o bordes mal mezclados. Si el lado del isocianato está demasiado caliente, la reacción se acelera y el tiempo de crema se acorta antes de que el líquido haya cubierto todo el ancho del panel.
La formulación y el entorno de aplicación también cambian lo que la línea de paneles debe gestionar. ¿Qué es la espuma de poliuretano proyectada? Composición y aplicación abarca las variables de composición y dónde se manifiestan en la aplicación sobre el terreno.
Control del vertido, el crecimiento y el curado
El cabezal de mezcla se desplaza por el revestimiento inferior siguiendo un patrón controlado. Dado que la espuma rígida tiene un tiempo de crema corto, el caudal de descarga debe ajustarse a la velocidad de línea para que el líquido cubra todo el ancho antes de que comience el crecimiento. Si la descarga es demasiado baja, los bordes exteriores pueden quedar con una capa pegajosa de celdas irregulares o sin rellenar. Si la descarga es demasiado alta, el cordón se acumula y la laminadora debe redistribuir el material, lo que genera gradientes de densidad.
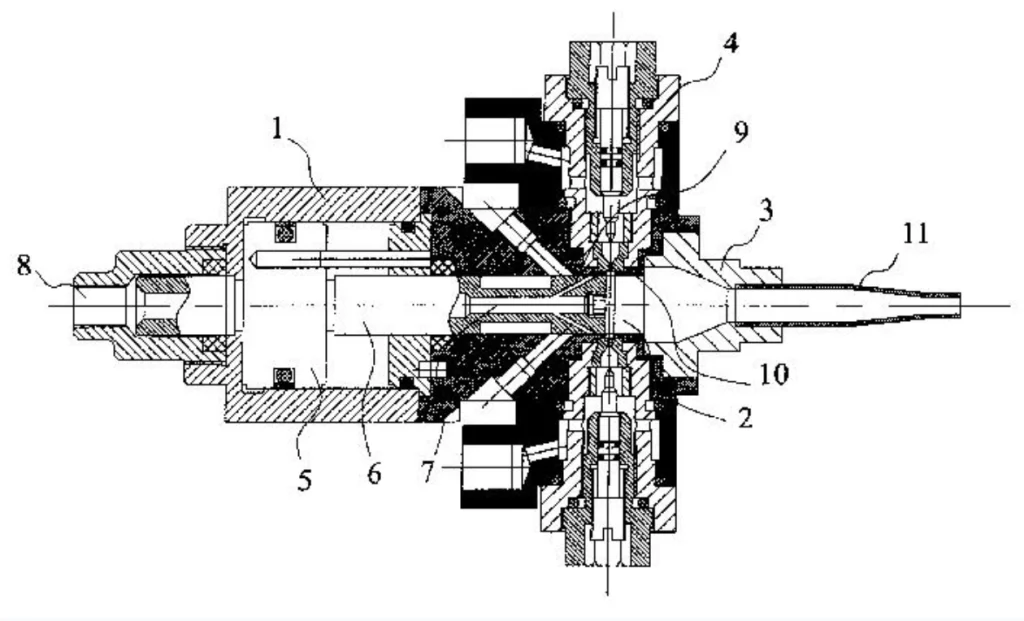
Las líneas de paneles de alta presión se basan en la mezcla por impacto. Las corrientes A y B pasan por boquillas opuestas a 10–18 MPa y chocan en la cámara de mezcla. No hay agitador mecánico que oculte un error de proporción; la calidad de mezcla depende del equilibrio de presiones y del estado de las boquillas. El caudal másico de espuma necesario por metro lineal depende del ancho del panel, el espesor del núcleo, la densidad objetivo y la velocidad de línea, por lo que cambiar cualquiera de estas variables modifica el caudal de deposición que debe entregar el cabezal.
Una vez que el líquido está sobre el revestimiento inferior, la laminadora de doble banda calefactada fija el espesor del panel mientras la espuma sube. La temperatura de las bandas influye directamente en el curado superficial y en la adherencia al revestimiento. Si los revestimientos están demasiado fríos, la espuma puede formar una capa límite débil en lugar de una unión química. Si las bandas están demasiado calientes, la piel puede curar en exceso mientras el núcleo aún está reaccionando, lo que más tarde se manifiesta como abombamiento o movimiento dimensional.
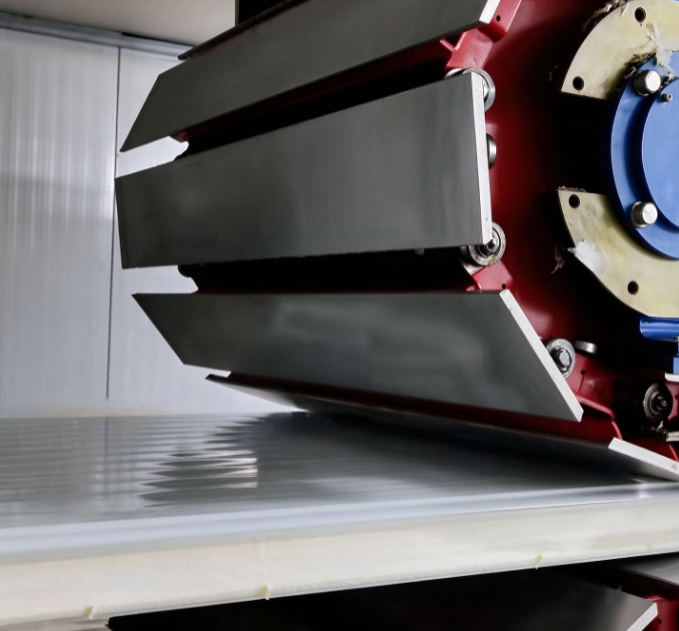
Si la espuma sube demasiado pronto o demasiado tarde en relación con el avance de la banda, tanto la adherencia como la estructura celular se ven afectadas. El papel del tiempo de subida en el espumado de poliuretano abarca cómo el tiempo de crecimiento afecta al patrón de llenado y a las propiedades finales.
El comportamiento térmico y frente al fuego no se determinan solo por la densidad. Según la EN 14509, los paneles autoportantes de doble piel con revestimiento metálico se especifican por resistencia mecánica, permeabilidad al aire, permeabilidad al agua, transmitancia térmica y reacción al fuego [1]. La conductividad térmica del núcleo se determina mediante métodos de medidor de flujo de calor o placa caliente guardada, como la ISO 8301 [2]. La clasificación de fuego se establece mediante la EN 13501-1, evaluando conjuntamente el revestimiento, el núcleo y los detalles de las uniones [3]. Estas normas importan en la fase de diseño de la línea porque fijan los objetivos de densidad, contenido de celdas cerradas y adherencia que el proceso debe mantener.
Acertar con estas ventanas es más sencillo en una línea configurada en torno a su gama de paneles que mediante cambios por prueba y error. Si dispone de espesores de panel, material de revestimiento y objetivos de producción anual, envíelos a info@chinahaifeng.com o por WhatsApp al 86 13566296633 para recibir una configuración adaptada a la ventana de proceso.
Fabricación por lotes para paneles no estándar
La producción continua no siempre es el formato adecuado. Las líneas por lotes moldean un panel o un pequeño conjunto de paneles por ciclo, lo que resulta adecuado para prototipos, muestreo de laboratorio, formas especiales y materiales de construcción no estándar. La cavidad del panel se llena dentro de un molde sujeto con abrazaderas en lugar de una banda en movimiento, por lo que los perfiles de borde, los recortes y los cambios de espesor son más fáciles de gestionar.
Los equipos de paneles por lotes suelen utilizar una presión de mezcla de 8–15 MPa, un ciclo de conformado de molde único de 3–10 minutos por panel y un rango de espesor de 20–300 mm. El cierre hidráulico y el molde con temperatura controlada fijan las dimensiones finales. El cambio de producto es sencillo porque es el molde, y no toda la línea, el que define el producto. La contrapartida es la producción: el sistema por lotes es más lento por panel, pero mucho menos costoso de adaptar cuando la gama de productos está fragmentada.
Defectos comunes y causas a nivel de equipo
La mayoría de los rechazos se remontan al cabezal de mezcla o a la trayectoria de temperatura, no a los revestimientos. Los huecos y las esquinas vacías suelen indicar que el patrón de deposición no cubrió el ancho antes del tiempo de crema. Un gradiente de densidad a lo ancho del panel puede deberse a una presión desigual en las boquillas, a la pulsación de la bomba o a una velocidad de banda no sincronizada. La mala adherencia al revestimiento aparece a menudo cuando la temperatura del sustrato es demasiado baja o la reactividad en la superficie es demasiado débil. El abombamiento y la contracción tras el corte están relacionados con el curado: el núcleo puede seguir moviéndose cuando se corta el panel, o la superficie y el núcleo pueden haber curado a velocidades distintas.
Cuando los paneles salen abombados, deslaminados o con dimensiones insuficientes, la causa raíz suele remontarse al curado y al comportamiento dimensional, más que a los revestimientos. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca los mecanismos y los puntos de control.
Los proyectos de paneles en China también pueden requerir el cumplimiento de los requisitos de la GB/T 23932 para paneles aislantes de doble piel con revestimiento metálico, incluidas las comprobaciones de dimensiones, adherencia y mecánicas [4]. La respuesta de proceso más útil es registrar la proporción, la temperatura, la velocidad de línea y la presión en cada turno. Cuando aparece un defecto, la primera pregunta es qué cambió antes de la colada, no qué aspecto tiene el tablero en la inspección final.
Decisiones de equipamiento y especificación de la línea
Empiece por el formato del producto. Si la producción es de ancho estándar, espesor estándar y gran volumen, una línea continua suele ser la opción de menor coste por metro cuadrado. Si la gama de productos no es estándar o el volumen es bajo, el moldeo por lotes evita pagar por una flexibilidad que no necesita.
A continuación, especifique el envelope real del proceso: rango de anchura y espesor de panel, material de revestimiento y anchura de bobina, densidad objetivo del núcleo, limitaciones del agente espumante, clasificación de fuego y producción anual requerida. La configuración de dosificación y mezcla se deriva de esos datos. Para la producción continua de paneles, la estabilidad de la mezcla a alta presión bajo velocidades de línea cambiantes suele importar más que el caudal nominal. Compre primero el rango de control, no la bomba más grande.
La mejor configuración depende de las dimensiones de sus paneles, los materiales de revestimiento, los objetivos de densidad y clase de fuego, y la producción anual. Envíe esos parámetros a info@chinahaifeng.com o por WhatsApp al 86 13566296633, y los ingenieros de Haifeng podrán ayudarle a comparar la producción continua y por lotes de paneles y a especificar la dosificación, la mezcla y el laminado en función de los productos que realmente fabrica.
Preguntas frecuentes
¿Puede una línea continua de paneles sándwich de PU procesar tanto revestimientos de acero prepintado como de lámina de aluminio?
Sí. La línea debe estar equipada para las anchuras de bobina y los espesores de material que se pretenda procesar. Los cambios de revestimiento afectan a los ajustes de precalentamiento y a la temperatura de la cinta. El sistema de poliuretano se mantiene en gran medida igual, aunque la adherencia y el acabado superficial pueden requerir parámetros de producción diferentes.
¿Cuál es la diferencia entre la producción continua y por lotes de paneles?
La producción continua hace pasar los revestimientos por conformado en frío, vertido, laminado y corte como un único flujo. La producción por lotes llena moldes sujetos con abrazaderas panel a panel. La continua es adecuada para paneles estándar de gran volumen; la producción por lotes, para prototipos, tamaños no estándar y muestreo de laboratorio.
¿Cómo se clasifica el comportamiento frente al fuego de los paneles sándwich de PU/PIR?
La clasificación de fuego se evalúa según la EN 13501-1 sobre el producto ensamblado o una construcción representativa, no solo sobre el núcleo [3]. El revestimiento, el tipo de núcleo, la geometría de las juntas y los detalles de instalación influyen en la clase final. Los compradores deben especificar el requisito de fuego para el uso final antes de fijar la formulación.
¿Qué provoca una mala adhesión de la espuma al revestimiento metálico?
Una temperatura baja del revestimiento, la contaminación superficial, un precalentamiento insuficiente, una baja reactividad superficial o una baja precisión de dosificación en los bordes pueden crear todos ellos una capa límite débil. Los fallos de adherencia suelen estar relacionados con el proceso antes que con la formulación.
¿Cómo se mantiene uniforme la densidad del panel en todo su ancho?
Un patrón de vaivén estable, una velocidad de línea adaptada, una presión de mezcla equilibrada y una temperatura constante de las materias primas contribuyen todos ellos. Calibre las bombas de dosificación con material real a la temperatura de proceso, no solo con aceite de calibración, y compruebe el patrón del ventilador siempre que cambien los revestimientos o la velocidad de línea.
Referencias
[1] European Committee for Standardization. EN 14509:2013, Self-supporting double skin metal faced insulating panels — Factory made products — Specifications. CEN, 2013.
[2] International Organization for Standardization. ISO 8301:1991, Thermal insulation — Determination of steady-state thermal resistance and related properties — Heat flow meter apparatus. ISO, 1991.
[3] European Committee for Standardization. EN 13501-1:2018, Fire classification of construction products and building elements — Part 1: Classification using data from reaction to fire tests. CEN, 2018.
[4] Standardization Administration of China. GB/T 23932-2009, Double skin metal faced insulating panels for building. SAC, 2009.
Si te interesa, echa un vistazo a estos artículos relacionados:
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado
Cómo calcular el peso de dosificación en poliuretano
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
Dureza Shore A frente a Shore D en poliuretano

Select PU wall panels, insulation panels and foam sheets by construction
A polyurethane wall panel often combines a rigid PU or PIR core with facings and a formed joint. Polyurethane foam panels may also be supplied as boards or sheets with different facings, edge details and handling properties. Define whether the purchase is for a finished envelope panel, a rigid PU sheet, or a molded PU component before comparing thicknesses and machine types.
For roof and wall panels, specify panel width, facer profile, useful thickness, joint construction, expected exposure and assembly test requirements. Check actual facer materials, interface bond and joint fit on trial stock. Review the continuous PU panel line for insulation panels y batch PU panel line for custom panels and compare the guide to insulation-grade polyurethane foam.
For equipment selection, compare continuous and batch PU panel lines or read the Spanish guide to polyurethane roof panel manufacturing.




