

معظم عيوب الألواح الساندوتشية — الفجوات تحت الغلاف المعدني، وانحراف الكثافة قرب الحواف، وضعف الالتصاق بعد التعرض للدورات الحرارية — تتحدد قبل أن يصل اللوح إلى المنشار. فالخط يضخّم ما قرره بالفعل قياس الجرعات والخلط والتوزيع. وفهم تسلسل التصنيع لا يتعلق بمشاهدة ارتفاع الرغوة بقدر ما يتعلق بالتحكم في المتغيرات التي تتيح لها الارتفاع بثبات.
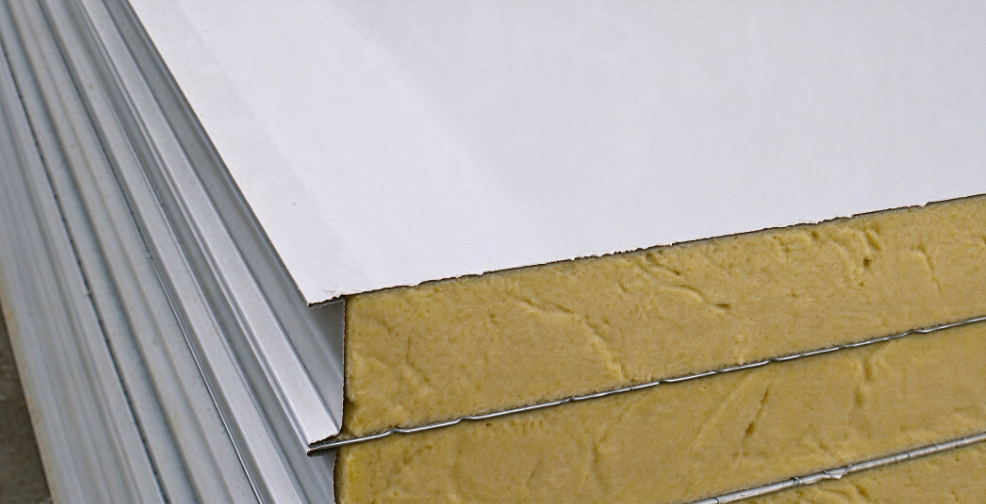
كيف يعمل خط إنتاج مستمر لألواح الساندوتش بانل المصنوعة من البولي يوريثان
على الخط المستمر، تمثل العملية تسلسل تجميع متحرك بدلًا من صبّة واحدة كبيرة. تُغذّى الطبقة السفلية من الصلب الملوّن أو رقائق الألومنيوم أو العسل الورقي من بكرة فك، وتمر عبر تشكيل بالدرفلة أو التشكيل الجانبي، ثم تنتقل عبر منطقة تسخين مسبق. ويُقاس نظام البولي يوريثان السائل ويُخلط ويُوزّع على شكل خيط عبر الطبقة السفلية. ثم يدخل اللوح إلى مكبس صفائحي مزدوج الأحزمة مُسخّن، حيث ترتفع الرغوة وتلتصق بالطبقة العلوية وتصل إلى السماكة التي تحددها فجوة الأحزمة. وبعد أن يتماسك القلب بما يكفي للحفاظ على شكله، يُقطع اللوح المستمر إلى أطوال ويُبرّد ويُكدّس.
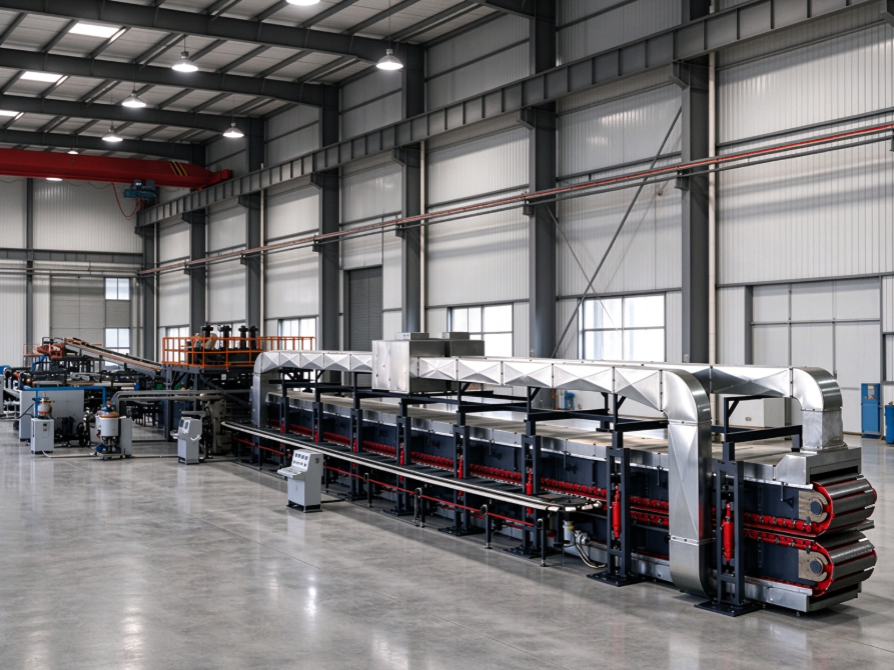
في التكوين النموذجي لخط الألواح، تكون سرعة الإنتاج قابلة للتعديل وليست ثابتة. تعمل خطوط Haifeng المستمرة بسرعة من 1 إلى 15 م/دقيقة مع تنظيم لا مرحلي للسرعة، وتخلط عند 10–18 ميجاباسكال، وتتعامل مع سماكات ألواح من 30 إلى 200 مم، وتستخدم دقة قياس جرعات ديناميكية في حدود ±0.3%. وهذه القيم مهمة لأن الخط يجب أن يبقى متوافقًا مع سرعة تفاعل الرغوة. فالحزام الأسرع لا ينتج ألواحًا أكثر فحسب؛ بل يغيّر المسافة التي يقطعها السائل قبل زمن التكريم ومقدار الارتفاع الذي يحدث داخل المكبس الصفائحي.
تهيئة المواد الخام وقياس الجرعات
قبل أي صبّة، يجب أن يكون الجانبان A وB عند درجة حرارة العملية ويجب التحقق من النسبة. بالنسبة لرغوة الساندوتش الصلبة، يحتوي الجانب B عادةً على بولي إيثر بوليول ومحفزات وعوامل خافضة للتوتر السطحي وعوامل نفخ ومثبطات لهب وماء أو غيرها من المساهمات الكيميائية في النفخ. والجانب A هو الإيزوسيانات، وعادةً MDI بوليمري لقلوب ألواح البناء والتخزين البارد. وتتراوح نسب الوزن في تركيبات الألواح الصلبة عادةً بين 100:100 و100:130 من البولي إيثر إلى الإيزوسيانات، وذلك حسب مؤشر الإيزوسيانات وأهداف مقاومة الحريق والكثافة والالتصاق.
تُضبط درجة حرارة المواد في خزانات النهار وعبر دائرة قياس الجرعات. وعادةً تُبقي خطوط الألواح كلا المكوّنين بين 20 و45°م. فإذا كان جانب البوليول باردًا، ترتفع اللزوجة وقد ينتج رأس الخلط خطوطًا متعرجة أو حواف سيئة الخلط. وإذا كان جانب الإيزوسيانات دافئًا أكثر من اللازم، يتسارع التفاعل ويقصر زمن التكريم قبل أن يغطي السائل كامل عرض اللوح.
كما أن التركيبة وبيئة التطبيق تغيّران ما يجب أن يتعامل معه خط الألواح. ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها يتناول متغيرات التركيب وأين تظهر في التطبيق الميداني.
التحكم في الصب والانتفاخ والمعالجة
يتحرك رأس الخلط عبر الطبقة السفلية وفق نمط مضبوط. وبما أن الرغوة الصلبة لها زمن تكريم قصير، يجب أن تتوافق معدل التصريف مع سرعة الخط حتى يغطي السائل كامل العرض قبل بدء الارتفاع. وإذا كان التصريف منخفضًا جدًا، فقد تلتصق الحواف الخارجية بخلايا غير منتظمة أو تبقى غير مملوءة. وإذا كان التصريف مرتفعًا جدًا، يتراكم الخيط ويضطر المكبس الصفائحي إلى إعادة توزيع المادة، مما ينشئ تدرجات في الكثافة.
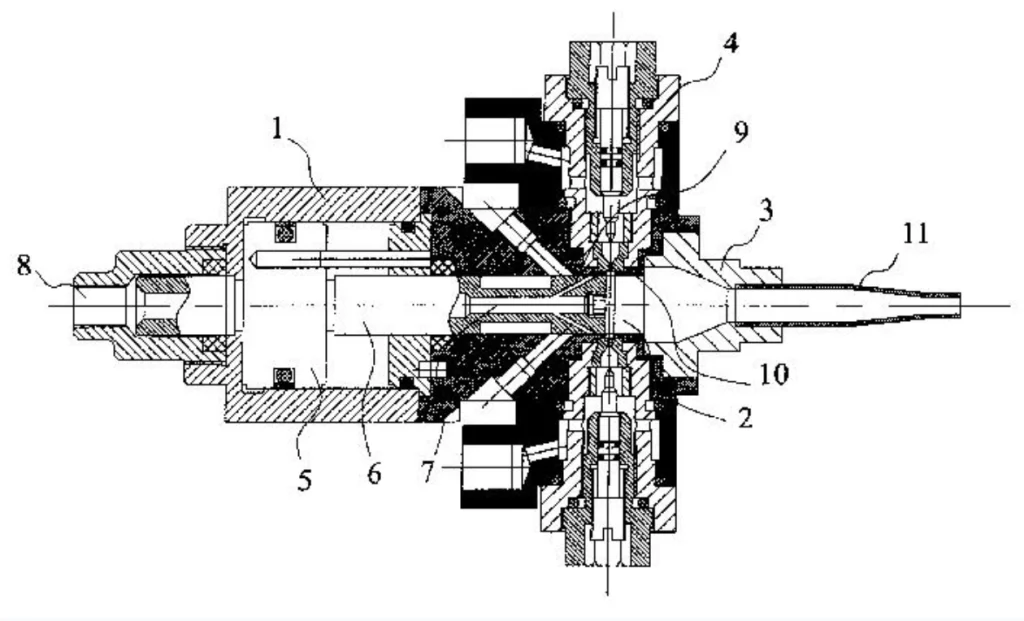
تعتمد خطوط الألواح عالية الضغط على الخلط بالارتطام. يمر تيارا A وB عبر فوهات متقابلة عند 10–18 ميجاباسكال ويتصادمان في غرفة الخلط. لا يوجد خلّاط ميكانيكي يخفي خطأ النسبة؛ فجودة الخلط تأتي من توازن الضغط وحالة الفوهات. ويعتمد معدل التدفق الكتلي المطلوب للرغوة لكل متر طولي على عرض اللوح وسماكة القلب والكثافة المستهدفة وسرعة الخط، لذا فإن تغيير أي متغير منها يغيّر معدل التوزيع الذي يجب أن يوفره الرأس.
بمجرد أن يصبح السائل على الطبقة السفلية، يثبّت المكبس الصفائحي المزدوج الأحزمة المُسخّن سماكة اللوح بينما ترتفع الرغوة. ولدرجة حرارة الأحزمة تأثير مباشر على تماسك السطح والالتصاق بالطبقات. فإذا كانت الطبقات باردة جدًا، فقد تشكّل الرغوة طبقة حدّية ضعيفة بدلًا من رابطة كيميائية. وإذا كانت الأحزمة ساخنة جدًا، فقد تتصلّب القشرة زيادةً عن اللازم بينما لا يزال القلب يتفاعل، وهو ما يظهر لاحقًا على شكل تقوّس أو تحرك في الأبعاد.
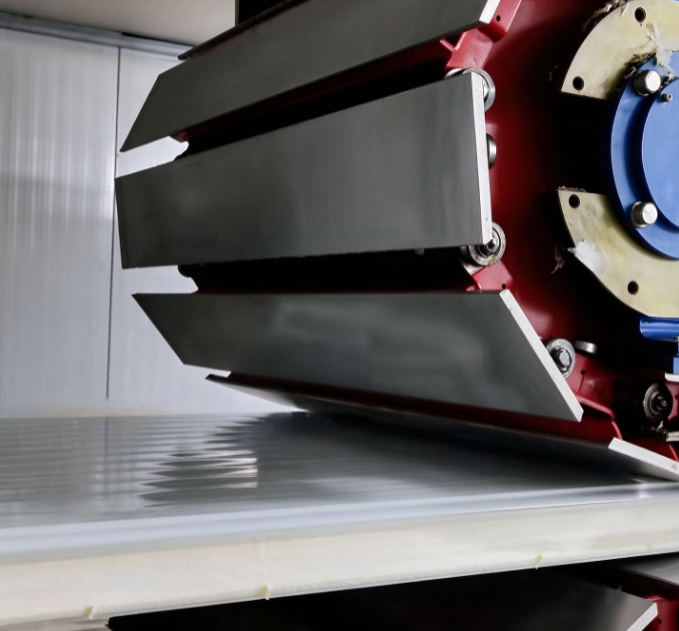
إذا ارتفعت الرغوة مبكرًا أو متأخرًا أكثر من اللازم نسبةً إلى حركة الحزام، يتضرر كل من الالتصاق وبنية الخلايا. دور زمن الارتفاع في رغونة البولي يوريثان يتناول كيف يؤثر زمن الارتفاع على نمط الملء والخصائص النهائية.
لا تُحدَّد الأداءات الحرارية وأداء الحريق بالكثافة وحدها. فبموجب EN 14509، تُحدَّد الألواح المعدنية الوجهين ذاتية التحمل مزدوجة الغلاف بمقاومة ميكانيكية ونفاذية هواء ونفاذية ماء ونفاذية حرارية وتفاعل مع الحريق [1]. وتُحدَّد الموصلية الحرارية للقلب بطرق مقياس تدفق الحرارة أو الصفيحة الساخنة المحمية مثل ISO 8301 [2]. ويُحدَّد تصنيف الحريق عبر EN 13501-1، مع تقييم الطبقات والقلب وتفاصيل الوصلات معًا [3]. وهذه المعايير مهمة في مرحلة تصميم الخط لأنها تحدد أهداف الكثافة ومحتوى الخلايا المغلقة والالتصاق التي يجب أن تحافظ عليها العملية.
ضبط هذه النوافذ بدقة أسهل على خط مُهيَّأ حول نطاق ألواحك مقارنةً بتغييرات التجربة والخطأ. وإذا كانت لديك أهداف سماكة اللوح ومادة الطبقات والإنتاج السنوي، فأرسلها إلى info@chinahaifeng.com أو WhatsApp 86 13566296633 للحصول على تكوين مطابق لنافذة العملية.
التصنيع بالدفعات للألواح غير القياسية
الإنتاج المستمر ليس دائمًا الصيغة المناسبة. فخطوط الدفعات تُشكّل لوحًا واحدًا أو مجموعة صغيرة من الألواح في كل دورة، وهو ما يناسب النماذج الأولية وأخذ العينات المخبرية والأشكال الخاصة ومواد البناء غير القياسية. ويُملأ تجويف اللوح داخل قالب مثبّت بمشابك بدلًا من حزام متحرك، لذا يسهل إدارة ملامح الحواف والفتحات وتغيّرات السماكة.
تستخدم معدات ألواح الدفعات عادةً ضغط خلط من 8–15 ميجاباسكال، ودورة تشكيل في قالب واحد من 3–10 دقائق لكل لوح، ونطاق سماكة من 20–300 مم. ويحدد التثبيت الهيدروليكي والقالب المضبوط حراريًا الأبعاد النهائية. وتغيير الإنتاج بسيط لأن القالب، لا الخط بأكمله، هو ما يحدد المنتج. والمقايضة هي الإنتاجية: فالإنتاج بالدفعات أبطأ لكل لوح لكنه أقل تكلفة بكثير في التكيّف عندما يكون نطاق المنتجات مشتتًا.
العيوب الشائعة والأسباب على مستوى المعدات
معظم المرفوضات تعود إلى رأس الخلط أو مسار الحرارة، لا إلى الطبقات. فالفجوات والزوايا المجوفة تعني عادةً أن نمط التوزيع لم يغطِّ العرض قبل زمن التكريم. ويمكن أن ينشأ تدرج الكثافة عبر اللوح من ضغط فوهات غير متساوٍ أو نبض المضخة أو سرعة حزام غير متوافقة. ويظهر ضعف الالتصاق بالطبقات غالبًا عندما تكون درجة حرارة الركيزة منخفضة جدًا أو تكون التفاعلية عند السطح ضعيفة جدًا. أما التقوّس والانكماش بعد القطع فهما متعلقان بالمعالجة: فقد يكون القلب لا يزال يتحرك عند قطع اللوح، أو يكون السطح والقلب قد تماسكا بمعدلين مختلفين.
عندما تخرج الألواح مقوّسة أو منفصلة الطبقات أو أصغر من الحجم المطلوب، فإن السبب الجذري غالبًا ما يعود إلى المعالجة والسلوك البُعدي لا إلى الطبقات. أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه يتناول الآليات ونقاط التحكم.
قد تحتاج مشاريع الألواح في الصين أيضًا إلى استيفاء متطلبات GB/T 23932 الخاصة بالألواح العازلة المعدنية الوجه ذات الطبقتين، بما في ذلك فحوص الأبعاد والالتصاق والميكانيكا [4]. وأفضل استجابة عملية هي تسجيل النسبة ودرجة الحرارة وسرعة الخط والضغط في كل وردية. وعند ظهور عيب، يكون السؤال الأول هو ما الذي تغيّر قبل الصب، لا كيف يبدو اللوح عند الفحص النهائي.
قرارات المعدات ومواصفات الخط
ابدأ من صيغة المنتج. فإذا كان الناتج بعرض قياسي وسماكة قياسية وحجم كبير، فعادةً ما يكون الخط المستمر المسار الأقل تكلفة لكل متر مربع. وإذا كانت مجموعة المنتجات غير قياسية أو كان الحجم منخفضًا، فإن القولبة بالدفعات تتجنب دفع تكلفة مرونة لا تحتاجها.
ثم حدّد نطاق العملية الفعلي: نطاق عرض اللوح وسماكته، ومادة الوجه وعرض الملف، والكثافة المستهدفة للقلب، وقيود عامل النفخ، وتصنيف الحريق، والناتج السنوي المطلوب. وتُستمد تهيئة قياس الجرعات والخلط من تلك الأرقام. وفي إنتاج الألواح المستمر، عادةً ما تكون ثباتية الخلط عالي الضغط في ظل تغيّر سرعة الخط أهم من معدل الإنتاجية الاسمي. اشترِ نطاق التحكم أولًا، لا أكبر مضخة.
تعتمد أفضل تهيئة على أبعاد ألواحك ومواد الوجه وأهداف الكثافة وتصنيف الحريق والناتج السنوي. أرسل تلك المعاملات إلى info@chinahaifeng.com أو عبر WhatsApp على 86 13566296633، ويمكن لمهندسي Haifeng مساعدتك في مقارنة إنتاج الألواح المستمر وبالدفعات، وتحديد قياس الجرعات والخلط والتكسية بما يناسب المنتجات التي تنتجها فعليًا.
الأسئلة الشائعة
هل يمكن لخط إنتاج مستمر لألواح الساندوتش بانل المصنوعة من البولي يوريثان أن يعمل بواجهات من الفولاذ الملوّن ورقائق الألومنيوم معًا؟
نعم. يجب أن يكون الخط مجهزًا لعروض الملفات وسماكات المواد التي تنوي تشغيلها. ويؤثر تغيير الوجه في إعدادات التسخين المسبق ودرجة حرارة السير. ويبقى نظام البولي يوريثان إلى حد كبير على حاله رغم أن الالتصاق وتشطيب السطح قد يتطلبان معاملات إنتاج مختلفة.
ما الفرق بين الإنتاج المستمر وإنتاج الألواح بالدفعات؟
ينقل الإنتاج المستمر مواد الوجه عبر التشكيل بالدلفنة والصب والتكسية والقطع في تدفق واحد. أما الإنتاج بالدفعات فيملأ قوالب مثبتة بالمشابك لوحًا تلو الآخر. ويناسب المستمر الألواح القياسية عالية الحجم؛ وتناسب الدفعات النماذج الأولية والمقاسات غير القياسية وأخذ العينات المخبرية.
كيف يُصنَّف أداء مقاومة الحريق لألواح الساندوتش بانل المصنوعة من PU/PIR؟
يُقيَّم تصنيف الحريق وفقًا لـ EN 13501-1 على المنتج المجمَّع أو على تركيب تمثيلي، لا على القلب وحده [3]. وتؤثر مادة الوجه ونوع القلب وهندسة الوصلة وتفاصيل التركيب جميعًا في التصنيف النهائي. وينبغي للمشترين تحديد متطلب الحريق للاستخدام النهائي قبل اعتماد التركيبة.
ما أسباب ضعف التصاق الرغوة بالواجهة المعدنية؟
يمكن أن تؤدي درجة حرارة الوجه المنخفضة، أو تلوث السطح، أو التسخين المسبق غير الكافي، أو انخفاض تفاعلية السطح، أو انخفاض دقة قياس الجرعات عند الحواف، إلى تكوين طبقة حدية ضعيفة. وعادةً ما تكون حالات فشل الالتصاق متعلقة بالعملية قبل أن تكون متعلقة بالتركيبة.
كيف تحافظ على ثبات كثافة الألواح عبر العرض؟
يساعد على ذلك نمط ترحّل ثابت، وسرعة خط متوائمة، وضغط خلط متوازن، ودرجة حرارة مواد خام متسقة. عايِر مضخات قياس الجرعات بمواد فعلية عند درجة حرارة العملية، لا بزيت معايرة فقط، وافحص نمط المروحة كلما تغيّرت مواد الوجه أو سرعة الخط.
المراجع
[1] اللجنة الأوروبية للتقييس. EN 14509:2013، الألواح العازلة ذات الوجهين المعدنيين ذاتية الحمل — منتجات مصنوعة في المصنع — المواصفات. CEN، 2013.
[2] المنظمة الدولية للتقييس. ISO 8301:1991، العزل الحراري — تحديد المقاومة الحرارية في الحالة المستقرة والخصائص ذات الصلة — جهاز مقياس تدفق الحرارة. ISO، 1991.
[3] اللجنة الأوروبية للتقييس. EN 13501-1:2018، تصنيف الحريق لمنتجات البناء وعناصر المباني — الجزء 1: التصنيف باستخدام بيانات من اختبارات رد الفعل على الحريق. CEN، 2018.
[4] إدارة التقييس في الصين. GB/T 23932-2009، الألواح العازلة ذات الوجهين المعدنيين للبناء. SAC، 2009.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي
كيف تُصنع بكرات البولي يوريثان من الصب حتى المعالجة
كيفية حساب وزن القذفة في البولي يوريثان
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
صلابة Shore A مقابل Shore D في البولي يوريثان

اختر ألواح PU الجدارية والألواح العازلة وألواح الرغوة حسب الإنشاء
غالبًا ما يجمع لوح الجدار المصنوع من البولي يوريثان بين قلب صلب من PU أو PIR وطبقات وجه ووصلة مشكَّلة. وقد تُورَّد ألواح رغوة البولي يوريثان أيضًا على شكل ألواح أو صفائح بطبقات وجه وتفاصيل حواف وخواص مناولة مختلفة. حدِّد ما إذا كانت عملية الشراء للوح غلاف نهائي أو لصفيحة PU صلبة أو لمكوّن PU مصبوب قبل مقارنة السماكات وأنواع الآلات.
بالنسبة لألواح السقف والجدران، حدِّد عرض اللوح ومقطع طبقة الوجه والسمك المفيد وبنية الوصلة والتعرّض المتوقع ومتطلبات اختبار التجميع. تحقق من مواد طبقات الوجه الفعلية والرابطة البينية وملاءمة الوصلة على مخزون تجريبي. راجع خط إنتاج PU المتواصل للألواح العازلة و خط إنتاج PU بالدفعات للألواح المخصصة وقارن بين دليل رغوة البولي يوريثان بدرجة العزل.
لاختيار المعدات، قارن بين خطوط إنتاج PU المتواصلة وبالدفعات أو اقرأ الدليل الإسباني لتصنيع ألواح السقف المصنوعة من البولي يوريثان.




