
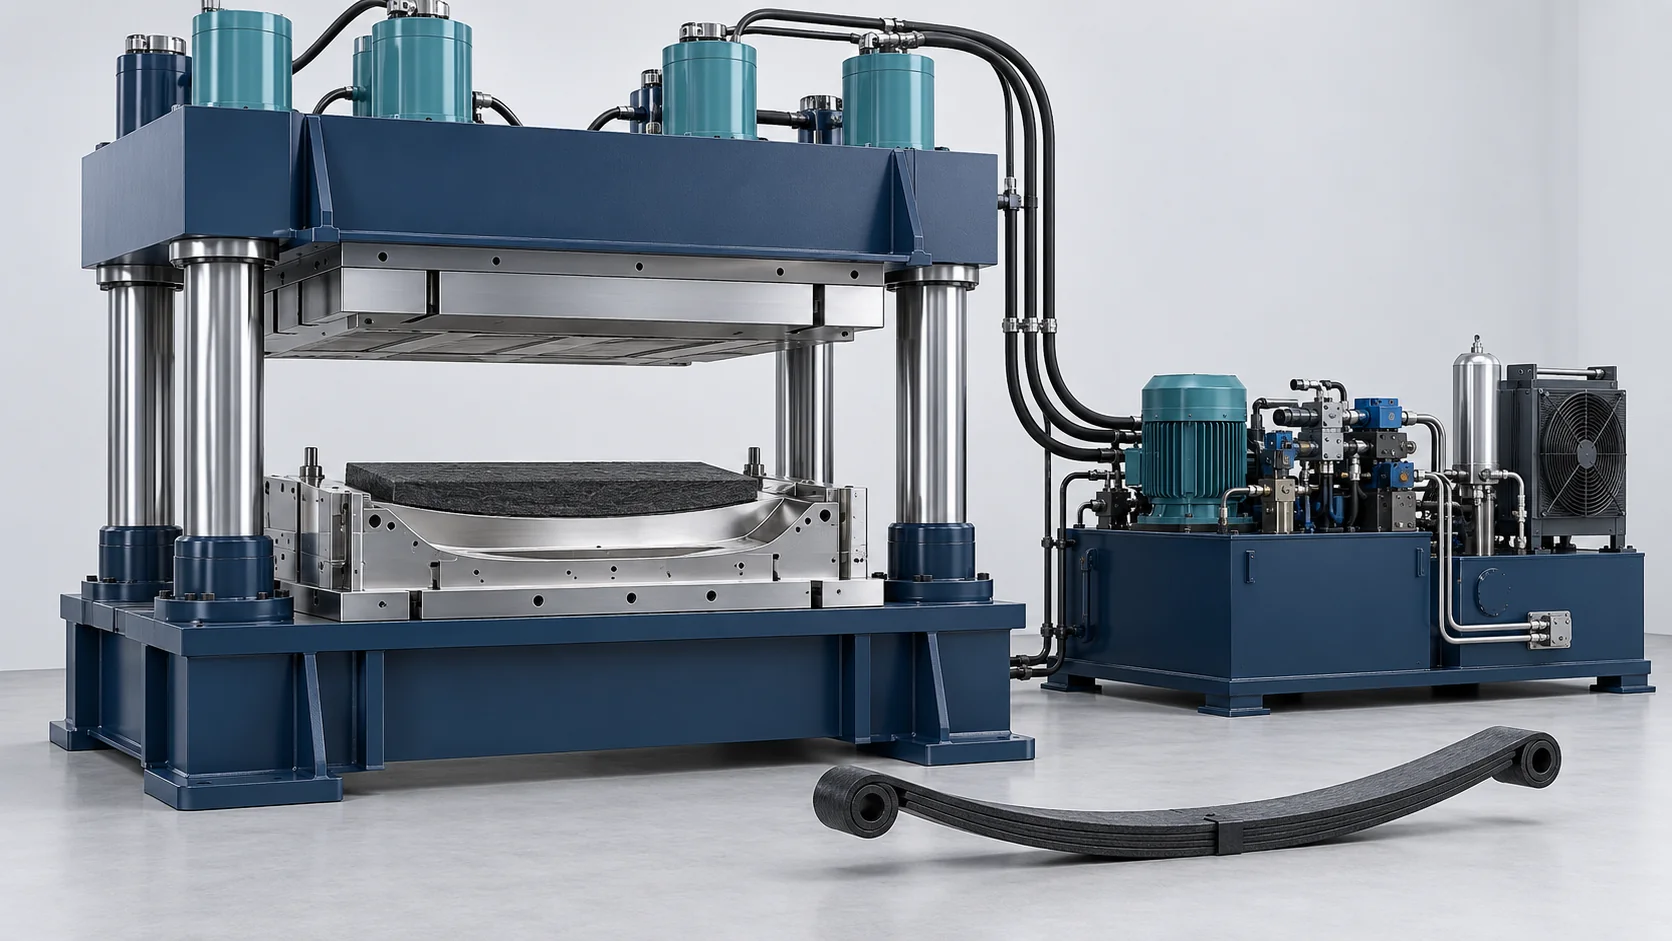
Prensa de compresión para composites | PCM y SMC
Una prensa hidráulica de compresión multicilindro con nivelación activa de la placa para utillajes de composites y preformas sólidas especificados.
Fuerza de prensado nominal
Fuerza de prensado nominal: 30.000 kN (aproximadamente 3.059 toneladas-fuerza métricas); referencia según la configuración
Presión de trabajo hidráulica
25,0 a 31,5 MPa (sistema principal de cilindros hidráulicos)
Referencia de nivelación de la placa
±0,02 mm (precisión de nivelación dinámica activa en 4 esquinas); referencia según la configuración
Descenso rápido de la placa
Hasta 400 mm/s (aproximación rápida por gravedad servoasistida); carrera de descenso de la placa; referencia según la configuración
Compresión de precisión con nivelación activa para ballestas estructurales
Una prensa hidráulica de compresión multicilindro con nivelación activa de la placa para utillajes de composites y preformas sólidas especificados.
Una prensa hidráulica de compresión multicilindro con nivelación activa de la placa para utillajes de composites y preformas sólidas especificados.
Bastidor de la prensa, potencia hidráulica/acumulador, realimentación de nivelación de la placa, calefacción y controles. La carga de prepreg/SMC, los moldes, la manipulación y la homologación de piezas se acuerdan por separado.
La fuerza de prensado nominal es de 30.000 kN, aproximadamente 3.059 toneladas-fuerza métricas. La presión del sistema hidráulico, la presión de la cavidad del molde y la nivelación de la placa son magnitudes distintas. Las cifras de peso del resorte y de fatiga describen la comparación y el ensayo de la pieza acabada especificada.
Ilustración conceptual: Ilustración conceptual generada para el análisis del proceso; no es una fotografía de la máquina especificada, de una instalación del cliente ni de un proyecto entregado.
Flujo de material y principio de funcionamiento
Apilado y precalentamiento automatizados de la carga
Las láminas de prepreg epoxi de fibra de vidrio continua de alta resistencia (PCM) o las preformas de SMC de alto contenido de fibra se cortan con cuchillas ultrasónicas y se apilan robóticamente formando un paquete de carga parabólico.
Colocación rápida por robot en utillaje calentado
Un agarre neumático especializado de agujas transfiere el grueso paquete de carga a la cavidad inferior del molde, calentada a 150°C ± 1°C dentro de la prensa de 3.000 toneladas.
Cierre de alta velocidad y micro-nivelación activa
La prensa desciende a 400 mm/s; al entrar en contacto, se activan cuatro cilindros niveladores en las esquinas, que aumentan progresivamente hasta la fuerza plena de 3.000 toneladas en 1,8 segundos mientras mantienen el paralelismo dentro de ±0,02 mm.
Consolidación isotérmica a alta presión
El molde mantiene una presión de cavidad continua de 12,0 MPa durante 180 segundos, lo que garantiza un flujo denso de resina hacia las reducciones parabólicas y retícula la matriz sin huecos internos.
Extracción y desbarbado automatizados
Los cilindros del plato despresurizan y abren suavemente; los expulsores hidráulicos inferiores elevan la ballesta en caliente para la extracción robótica y el fresado robótico de bordes.
¿Necesita una cotización de este equipo?
Solicitar presupuestoModelo y parámetros técnicos
Las referencias de configuración HF-PCM3000-AL suministradas corresponden al material, el utillaje y las condiciones de funcionamiento seleccionados. La fuerza de prensado nominal es de 30.000 kN, aproximadamente 3.059 toneladas-fuerza métricas. La presión del sistema hidráulico, la presión de la cavidad del molde y la nivelación del plato son magnitudes distintas. Las cifras de peso y fatiga de la ballesta describen la comparación y el ensayo de la pieza terminada especificada.
| Parámetro técnico | HF-PCM3000-AL |
|---|---|
| Componentes | Utillaje para preforma sólida o prepreg; sin dosificación de líquidos |
| Alimentación eléctrica | 380 V, trifásica, 50 Hz (opcional personalizada 440 V/480 V, 60 Hz) |
| Presión de trabajo | 25,0 a 31,5 MPa (sistema principal de cilindros hidráulicos) |
| Peso | 145.000 kg (estructura completa de la prensa, cilindros e hidráulica) |
| Dimensiones (L×An×Al) | 6200 mm x 4500 mm x 7800 mm (huella y altura de la bancada de la máquina) |
| Precisión de nivelación activa | ≤ 0,02 mm (con carga descentrada de 30.000 kN); codificadores lineales ópticos en las 4 esquinas; referencia específica de la configuración |
| Tiempo de presurización completa | ≤ 1.8 seconds (Ramp to 3,000-ton clamp); High-speed accumulator assist; configuration-specific reference |
| Platen Fast Downward Speed | Hasta 400 mm/s (aproximación rápida por gravedad servoasistida); carrera de descenso de la placa; referencia según la configuración |
| Leaf Spring Fatigue Durability | ≥ 1,000,000 Cycles (Full load bench test); Automotive leaf spring test rig; configuration-specific reference |
| Nominal pressing force | Fuerza de prensado nominal: 30.000 kN (aproximadamente 3.059 toneladas-fuerza métricas); referencia según la configuración |
| Supplied preform fiber fraction | 60% to 70% Fiber Content by weight (Prepreg formulation); configuration-specific reference |
| Active platen leveling precision | ±0,02 mm (precisión de nivelación dinámica activa en 4 esquinas); referencia según la configuración |
| Hydraulic oil reservoir | Hydraulic oil reservoir: 4,500 L (Mineral hydraulic fluid); configuration-specific reference |
Características clave del equipo
Bastidor de la prensa, potencia hidráulica/acumulador, realimentación de nivelación de la placa, calefacción y controles. La carga de prepreg/SMC, los moldes, la manipulación y la homologación de piezas se acuerdan por separado.
±0.02 mm 4-Corner Active Leveling
Supplied configuration reference: Four independent digital servo cylinders correct platen tilt dynamically under severe off-center parabolic spring charges. Actual capability requires material and tooling validation.
Configured Pressurization Sequence
Coordinate the hydraulic pressure ramp, tool closure and consolidation with the selected prepreg or SMC reaction window. The nominal force is 30,000 kN; complete cycle time includes handling and cure.
Composite Part and Tooling Interfaces
Select charge, molds, thermal cycle and handling for the intended spring or panel. Component weight and fatigue requirements are evaluated on the finished design.
1 Million Fatigue Cycle Lifespan
The supplied 1,000,000-cycle reference is a finished-spring bench result for the specified material, geometry and loading; it is not a press rating or general fatigue-life guarantee.
Hablemos de la configuración de su equipo
Comparta su producto, materiales, utillaje y requisitos de producción para que podamos revisar el equipo y las interfaces para su proyecto.
Preguntas frecuentes
Why is ±0.02 mm active leveling critical when molding parabolic leaf springs?
How does 1.8-second fast pressurization benefit fast-curing epoxy prepregs?
What enables composite leaf springs to survive 1 million fatigue cycles?
Can this press also mold carbon fiber battery covers and chassis panels?
¿Listo para hablar de su proyecto?
Contacte con nuestro equipo


