

La contracción de la espuma de poliuretano se manifiesta tras el desmoldeo como una pieza que ya no encaja con las dimensiones del molde, a veces por solo un milímetro, a veces lo suficiente como para desechar un lote. En más de dos décadas trabajando con líneas de espumado en producción de calzado, automoción y cuero sintético, rara vez he atribuido un problema de contracción a una única causa. El camino habitual es un desequilibrio entre la velocidad de reacción, la precisión de dosificación, la temperatura del molde y el momento del desmoldeo. Este artículo repasa las causas de la contracción en la espuma de poliuretano desde el lado del equipo, porque es ahí donde los responsables de producción pueden aplicar la corrección más rápida y obtener el retorno más controlable.
La contracción comienza con un desequilibrio entre gelificado y soplado
La espuma de poliuretano se expande porque la generación de gas y la formación de la red polimérica ocurren al mismo tiempo. Si la reacción de soplado se adelanta al gelificado, las paredes celulares se estiran cuando aún son débiles, se rompen y la espuma colapsa antes de poder mantener una forma. Si el gelificado se adelanta al soplado, el polímero endurece antes de que el gas se expanda por completo. La pieza puede parecer aceptable en el desmoldeo, pero posteriormente se contrae a medida que se disipa la presión atrapada y el polímero caliente se enfría. La corrección no es la misma en ambos casos. Un colapso exige revisar el equilibrio de catalizadores, la calidad de la mezcla y el tensoactivo. La contracción tardía exige revisar la completitud del curado, el factor de empaquetamiento y el control del enfriamiento. Registrar el tiempo de crema, el tiempo de gel y el tiempo de subida en cada ensayo es el primer paso, porque esos tres puntos revelan qué lado de la reacción se ha desplazado.
Los errores de dosificación convierten pequeños desvíos de proporción en una contracción visible
La dosificación fuera de proporción altera el índice de isocianato antes de que la mezcla llegue al molde. Cuando el contenido de isocianato del componente B es bajo, la masa reactiva contiene más poliol sin reaccionar y menos reticulaciones. La red resultante tiene menor resistencia mecánica mientras se enfría, por lo que la pieza se contrae más tras el desmoldeo. En muchos sistemas de espuma, una desviación de un punto porcentual en la proporción de componentes desplaza la densidad final moldeada en más de 3 kg/m³ una vez contabilizado el factor de empaquetamiento. Eso basta para convertir una suela dimensionalmente estable en una estrecha al cabo de 24 horas.
La dosificación servocontrolada en bucle cerrado de una máquina de alta presión mantiene la precisión dinámica dentro de ±0,3 por ciento en todo el rango de caudal. Ese margen desaparece rápidamente cuando una válvula antirretorno tiene fugas, una bomba de alimentación cavita o la presión del cabezal de mezcla cae por debajo de la curva de diseño. Yo rastreé un problema recurrente de contracción por las tardes en una línea de calzado hasta una válvula antirretorno del componente B con fugas. Las primeras inyecciones después del almuerzo salían pobres en isocianato, el operario aumentó el tiempo de inyección para recuperar el peso y las piezas del turno de tarde se contrajeron tras el enfriamiento. La fórmula no había cambiado. La proporción sí.
La temperatura del molde y el momento del desmoldeo determinan las dimensiones finales
El momento del desmoldeo es una decisión de curado, no una comodidad. Una pieza puede sentirse firme porque la piel se ha enfriado mientras el núcleo aún está exotérmico y químicamente incompleto. Cuando sale del molde, la reacción restante continúa, el gas interno se enfría y la pieza se contrae hacia un volumen de equilibrio menor. Una temperatura de molde baja crea un problema similar desde el exterior. La superficie se congela pronto, el centro va por detrás y la pieza acabada porta una tensión interna que se libera como cambio dimensional a lo largo del día siguiente.
| Condición del molde | Resultado típico | Comprobación |
|---|---|---|
| Temperatura superficial baja del molde | Piel gruesa, curado tardío del centro, contracción tras el enfriamiento | Comparar el valor de consigna del molde con la sonda de superficie |
| Temperatura superficial alta del molde | Celdas gruesas cerca de la superficie, masa sobreexpandida, pérdida de densidad | Mapear la temperatura en todas las cavidades |
| Tiempo de desmoldeo demasiado corto | La pieza se contrae pocas horas después del desmoldeo | Registrar la dureza en verde antes del desmoldeo |
| Factor de empaquetamiento demasiado bajo | La pieza se llena, pero queda con densidad insuficiente tras el enfriamiento | Comparar la densidad moldeada con la densidad de libre expansión |
| Calentamiento desigual del molde | Alabeo y contracción localizada | Utilice varias sondas por placa |
Si su programa involucra espuma rígida de celda cerrada con tolerancias dimensionales ajustadas, vale la pena confirmar la uniformidad de la temperatura del molde y la resistencia en verde al desmoldado antes de finalizar su BOM. Envíe un mapa de temperatura y la densidad moldeada actual a info@chinahaifeng.com, y revisaremos qué parámetro está limitando la pieza.
Variables de proceso que debilitan la estructura celular
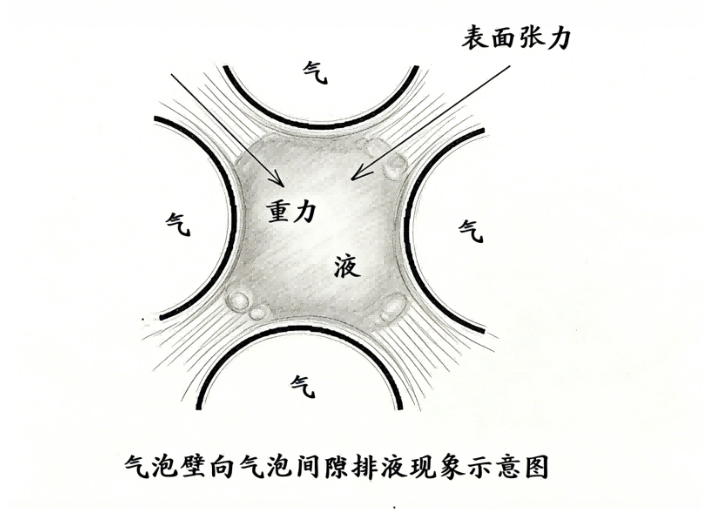
Las variables de formulación actúan a través de la estructura celular. Un índice de isocianato bajo deja una red más blanda. El exceso de humedad en el poliol consume isocianato, genera más soplado por urea y puede sobreexpandir la espuma antes de que tenga suficiente resistencia para mantenerse abierta. Un bajo contenido de tensoactivo de silicona permite que las ventanas celulares se rompan durante el crecimiento, y la espuma se asienta. El mismo síntoma de contracción puede provenir, por tanto, de la química, de la condición de la materia prima o de la dosificación de aditivos, y por eso es importante un ensayo de una variable a la vez.
| Variable | Mecanismo de contracción | Verificación de equipos |
|---|---|---|
| Índice de isocianato bajo | Red débil por reticulación incompleta | Calibración de dosificación y verificación del caudal |
| Exceso de humedad en el poliol | Soplado adicional por urea seguido de colapso celular | Nivel de desgasificación al vacío y manejo de tambores |
| Bajo contenido de tensoactivo de silicona | Rotura de las ventanas celulares durante el crecimiento | Calibración de la bomba de aditivos y estado del mezclador |
| Desequilibrio de catalizador | Gelificación y soplado fuera de secuencia | Registre los tiempos de crema, gel y crecimiento |
| Deriva de la temperatura de la materia prima | El cambio de viscosidad altera la mezcla y la nucleación | Compare el punto de consigna del tanque con la temperatura de la línea de retorno |
| Nucleación deficiente | Estructura celular gruesa e irregular que colapsa localmente | Velocidad del cabezal mezclador y ajuste de aire seco o nitrógeno |
Los sistemas soplados con agua añaden una variable de presión. El dióxido de carbono sale de la espuma más lentamente de lo que se forma, y una pieza sellada superficialmente demasiado pronto puede atrapar presión y luego relajarse. A menudo esto se interpreta erróneamente como contracción por curado insuficiente. La señal distintiva es el momento en que aparece: la contracción por presión atrapada se manifiesta tras varias horas, mientras que la contracción temprana por resistencia en verde suele aparecer en la primera hora.
Cuándo confirmar causas a nivel de equipo
He visto plantas perseguir la contracción con cambios de formulación repetidos durante semanas mientras la causa real era una deriva en la dosificación o un circuito del molde frío. La contracción que cambia según el turno, el día o el operador suele apuntar a la línea. La contracción que permanece idéntica en cada inyección apunta a la fórmula o al factor de empaquetamiento. Ambos caminos necesitan datos antes del siguiente cambio.
En Haifeng, comenzamos por el caudal de dosificación, el estado del cabezal mezclador, los bucles de temperatura y el registro del perfil de reacción antes de cambiar la química. Esa secuencia evita gastar ensayos de materias primas en una máquina que no puede mantener la relación de mezcla.
Envíe su número de pieza, la densidad moldeada actual, la temperatura del molde y el tiempo de desmoldeo a info@chinahaifeng.com o por WhatsApp al 86 13566296633, y realizaremos con usted una revisión de la contracción a nivel de línea.
Los compradores hacen estas preguntas sobre la contracción de la espuma de poliuretano
¿Por qué se contrae la espuma de poliuretano tras el desmoldeo aunque el molde esté lleno?
En la mayoría de los casos, la pieza se contrae porque se desmoldó antes de que la red polimérica se hubiera enfriado y curado lo suficiente como para contener el volumen de gas atrapado en las celdas. Un molde lleno no significa un curado terminado. El centro puede seguir exotérmico y blando mientras la piel ya está firme. Tras el desmoldeo, la reacción restante continúa, el gas se enfría y la pieza se contrae hacia su menor volumen de equilibrio. La solución empieza por un tiempo de desmoldeo más largo o un postcurado mayor, pero solo después de registrar la temperatura real de la pieza en el momento del desmoldeo.
¿Una mayor densidad moldeada siempre reduce la contracción?
Una mayor densidad moldeada es la respuesta correcta solo cuando la pieza está subempaquetada. Si la contracción proviene de una red débil, de humedad excesiva o de un error de dosificación, añadir material simplemente produce una pieza más densa con la misma inestabilidad dimensional. La prueba útil consiste en comparar la densidad moldeada con la densidad de libre expansión y corregir primero el factor de empaquetamiento. Si las dimensiones siguen derivando con el factor de empaquetamiento corregido, el problema es químico o térmico, no una falta de espuma. Más material solo es la respuesta correcta cuando el llenado original fue insuficiente para el volumen del molde.
¿Cómo puedo saber si la contracción proviene de la unidad de dosificación o de la formulación?
La señal más rápida es la variación, no la contracción en sí. Los problemas de dosificación suelen variar con el tiempo, el operador o la temperatura de la máquina. Los problemas de formulación tienden a ser consistentes en cada inyección y en cada turno. Registre los valores reales de caudal A y B de la inyección, no solo la receta, y grafique la densidad moldeada y la dimensión de la pieza durante al menos un turno. Si la dispersión dimensional sigue la deriva de la relación de mezcla, revise la unidad de dosificación. Si las dimensiones se mantienen ajustadas mientras todas las piezas se contraen en la misma cantidad, dedique el siguiente ensayo a la química o al curado.
¿Qué parámetros deben registrarse antes de un ensayo de contracción?
En las líneas que he apoyado, el registro más útil es un parte de inyección con caudales reales, temperaturas y tiempos, no solo la hoja de formulación. Anote los caudales A y B, la presión del cabezal mezclador, las temperaturas de los tanques, la temperatura superficial del molde, el tiempo de crema, el tiempo de gel, el tiempo de expansión, el tiempo de desmoldeo y el peso de la pieza en el momento del desmoldeo. Añada una comprobación dimensional a una hora y a 24 horas. Esos datos separan la contracción térmica, la contracción por curado insuficiente y la deriva de la relación de mezcla sin cambiar primero ninguna química.
¿Cuándo debo dejar de modificar la fórmula y confirmar el equipo?
Los equipos de producción a veces tratan la revisión de equipos como último recurso, pero normalmente cuesta menos que otro ensayo de formulación. Si la contracción cambia con los turnos, aparece tras un reacondicionamiento del cabezal o un cambio de bomba, o persiste a través de varios ajustes de fórmula, el siguiente paso debería ser una comprobación a nivel de línea de la dosificación, la mezcla y la temperatura del molde. Comparta su parte de inyección actual, la densidad moldeada y el plano de la pieza en info@chinahaifeng.com, y confirmaremos qué dirección merece la pena probar antes de que gaste más en materias primas.





