

عادةً ما تُشترى معدات عزل الخزانات لمعالجة قيمة محددة لفقدان الحرارة، لكن الاختيار بين رش الرغوة على الغلاف وحقنها في تجويف قميص خارجي يُحسم في مرحلة أبكر، في الهندسة والتثبيت. فالرش مشكلة وصول وسطح: يجب أن ترى المسدس سطح الفولاذ، ويجب أن تلتصق الرغوة به. أما الحقن في القميص فمشكلة ملء قالب: يجب أن تصل الرغوة إلى الطرف البعيد من فراغ مغلق قبل أن تتصلب. ويمكن لكلا الطريقين بلوغ الهدف الحراري نفسه على الرسم. لكنهما لا يفشلان بالطريقة نفسها، ولا يطلبان الشيء نفسه من ورشتك.
لماذا تتصرف الرغوة المقيّدة بشكل مختلف عن الرغوة الحرة الارتفاع
الرغوة المرشوشة تنتفخ في الهواء. يلامس أحد وجهيها الفولاذ ويبقى الآخر حرًّا، وتستقر المادة عند الكثافة التي ينتجها التركيب ومخرَج المسدس. تلك هي كثافة الانتفاخ الحر، وهي ما تصفه عادةً عروض أسعار درجة الرش.
الرغوة المحقونة في قميص ليس لها مكان تذهب إليه. فهي تنتفخ داخل فراغ مغلق، وتضغط على غلاف الخزان والقميص في الوقت نفسه، وتتراص. وينتهي التركيب نفسه أكثف في موضعه مما سيكون في كوب انتفاخ حر، ونادرًا ما تكون الكثافة منتظمة: فالرغوة القريبة من فتحة الحقن تحمل عادةً أعلى تراص، بينما يحمل الطرف البعيد من مسار التدفق أدناه، لأن المقدمة تفقد غاز النفخ والحرارة أثناء تقدّمها. والمقطع المقطوع من خزان مملوء بالقميص يُظهر عادةً هذا التدرّج. أما غير الطبيعي فهو تدرّج يتجاوز الحد إلى النطاق الذي تتوقف فيه الرغوة عن كونها خلوية مغلقة.
يترتب على ذلك نتيجتان. الأولى أن أرقام الكثافة لا يمكن مقارنتها بين الطريقين ما لم يُذكر الأساس. فالكثافة المذكورة لدرجة رش والكثافة الموضعية المقيسة على لبّة مقطوعة (ASTM D1622 [1]) تصفان أمرين مختلفين: إحداهما انتفاخ حر والأخرى متراصّة. وحين يذكر المورّد كثافة ما، فاسأل أيّهما هي.
والثانية أن الحقن في القميص ينتج ساندويتش مترابطًا بينما لا يفعل الرش ذلك. فالرغوة المترابطة بكلٍّ من الغلاف والقميص الخارجي تضيف صلابة إلى التجميعة، وهذا أحد أسباب استخدام الخزانات رقيقة الجدار للقميص غالبًا بدلًا من الرغوة المرشوشة مع كسوة منفصلة. والرغوة المرشوشة المترابطة بوجه واحد لا تزال تعزل، لكنها تسهم إنشائيًا بقدر أقل بكثير، كما أن القشرة الحرة في الخارج سهلة التلف أثناء أعمال الكسوة.
وتتنبأ الآلية أيضًا بمكان فشل كل طريق. فإخفاقات الرش تبدأ عادةً عند السطح البيني: غبار، أو رطوبة، أو فولاذ بارد، أو طبقة مرشوشة بسماكة مفرطة قبل تصلّب الطبقة السابقة. أما إخفاقات القميص فتبدأ عادةً عند الطرف البعيد من الملء: قذفة ناقصة، أو جيب هواء محتجز، أو قميص انتفخ لأن القذفة قُدِّرت للحجم لا للضغط.
| وجه المقارنة | تطبيق الرش | الحقن في القميص | كيف يُثبت الفرق |
|---|---|---|---|
| قيد الرغوة | تنتفخ في الهواء، وجه واحد مترابط | تنتفخ في فراغ مغلق، الوجهان مترابطان | مقطع مقطوع من كل طريق |
| الكثافة الموضعية | قريبة من رقم الانتفاخ الحر | أعلى من الانتفاخ الحر، مع تدرّج على طول مسار التدفق | ASTM D1622 [1] على لبّات من مواضع متفق عليها |
| الأثر الإنشائي | عزل فقط | الساندويتش المترابط يضيف صلابة إلى الجدران الرقيقة | ادعاء المورّد حتى تُختبر الألواح أو المقاطع |
| متطلب الوصول | خط النظر والدوران | الفتحات والمنافذ في تجويف مغلق | تتبَّع مسار المسدس أو مسار التعبئة على الرسم |
| نمط الفشل السائد | انفصال الطبقات عند السطح البيني للفولاذ | تعبئة ناقصة أو فراغ عند الطرف البعيد | اختبار السحب أو تجربة على مقطع |
| درجة الرغوة | درجة رش وفق ASTM C1029 [2] | درجة تعبئة التجاويف مع بيانات تفاعل كاملة | ورقة بيانات المورّد إضافة إلى تجربة |
تعامل مع العمود الأخير باعتباره الجزء الوحيد من ذلك الجدول الذي يمكنك التصرف بناءً عليه فورًا. أما بقية الأعمدة فتصف الآليات؛ والعمود الأيمن هو ما يمكنك قياسه قبل أن تنتقل الأموال بين الأطراف.
أي أشكال الخزانات تناسب فعلاً تطبيق الرش
يحتاج الرش إلى ثلاثة أشياء: سطح يستطيع المسدس الوصول إليه، وسطح تستطيع الرغوة الالتصاق به، وبيئة تُبقي الرشاش المتطاير بعيدًا عن الأشخاص وعن الأجزاء المصنّعة.
خط النظر هو المرشح الأول. الخزان الأسطواني على بكرة دوّارة هو الحالة السهلة، لأن الدوران يجعل كل نقطة تمرّ تحت المسدس بزاوية قابلة للعمل. أما الخزان المستطيل ذو الحواجز الداخلية، أو الوعاء صغير القطر، أو الخزان ذو الفوهات والمنافذ المتقاربة، فهو أصعب. كل عائق يُنشئ منطقة ظل تكون فيها زاوية الرش خاطئة، والزاوية الضحلة تُنتج تمريرة رقيقة قد لا تلتصق. الاختبار العملي هو تتبُّع مسار المسدس على الرسم قبل تسعير العمل، وتحديد كل نقطة لا يمكن رشّها بزاوية قريبة من القائمة.
حالة السطح هي المرشح الثاني. تلتصق الرغوة بالفولاذ النظيف والجاف والسليم. فقشرة الدرفلة وسائل القطع والصدأ والتكاثف كلها تقلل الالتصاق، والطبقة المنفصلة يصعب إصلاحها دون قطع الرغوة، ما يعني أن تكلفة تحضير السطح تنتمي إلى تكلفة العملية لا إلى بند اختياري. درجة حرارة الركيزة لا تقل أهمية عن النظافة: ينبغي أن يكون الفولاذ أعلى من نقطة الندى للهواء المحيط بهامش، لأن التكاثف المتشكل أثناء ارتفاع الرغوة يتفاعل مع الإيزوسيانات ويترك سطحًا بينيًا ضعيفًا وهشًا.
غالبًا ما تفشل الأوعية الصغيرة في هذا المرشح فشلًا تامًا. في خزان بقطر 300 مم، لا يمكن تقديم المسدس على مسافة مفيدة، ويملأ الرشاش المتطاير مساحة العمل، ولا بد من شخص يتعامل مع القطعة أثناء طلائها. والحقن داخل غلاف أو قالب مشقوق هو المسار العملي عادةً عند ذلك الحجم.
المرشّح الثالث هو الورشة نفسها. فالرشّ ينتج رذاذاً وضباباً من الإيزوسيانات لا بد من سحبه، ويحتاج المشغّل إلى حماية تنفسية بإمداد هواء. وإذا لم توجد كابينة ولا نظام سحب، فالخيارات الصادقة هي بناء كابينة، أو إسناد أعمال الطلاء إلى جهة خارجية، أو الانتقال إلى الحقن بالغلاف، الذي يُطلق مواد محمولة جواً أقل بكثير لأن الرغوة محتواة.
ثمة شرط يُغفل غالباً: سُمك الرشّ يُبنى على طبقات، ويجب أن تكون كل طبقة رقيقة بما يكفي لتبقى مستقرة أثناء ارتفاعها. فكمية كبيرة دفعة واحدة تسبب التهدّل، وحرارة تفاعل ناشئة (exotherm) غير ضرورية في القلب، وكثافة تتفاوت حول الخزان. وعدد الطبقات مُدخل حقيقي في الجدولة، وهو السبب الرئيسي في أن الخزان المرشوش يستغرق مساراً أطول في الورشة من الخزان المغلف.
يستخدم عزل الخزان بالرشّ الكيمياء ثنائية المكوّن نفسها المستخدمة في أي عمل آخر من أعمال رغوة البولي يوريثان المرشوشة (SPF)، لذا فإن جانب المادة في القرار منفصل عن مسار المسدس. <ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها> يغطي تركيبه وأين تُطبَّق المادة.
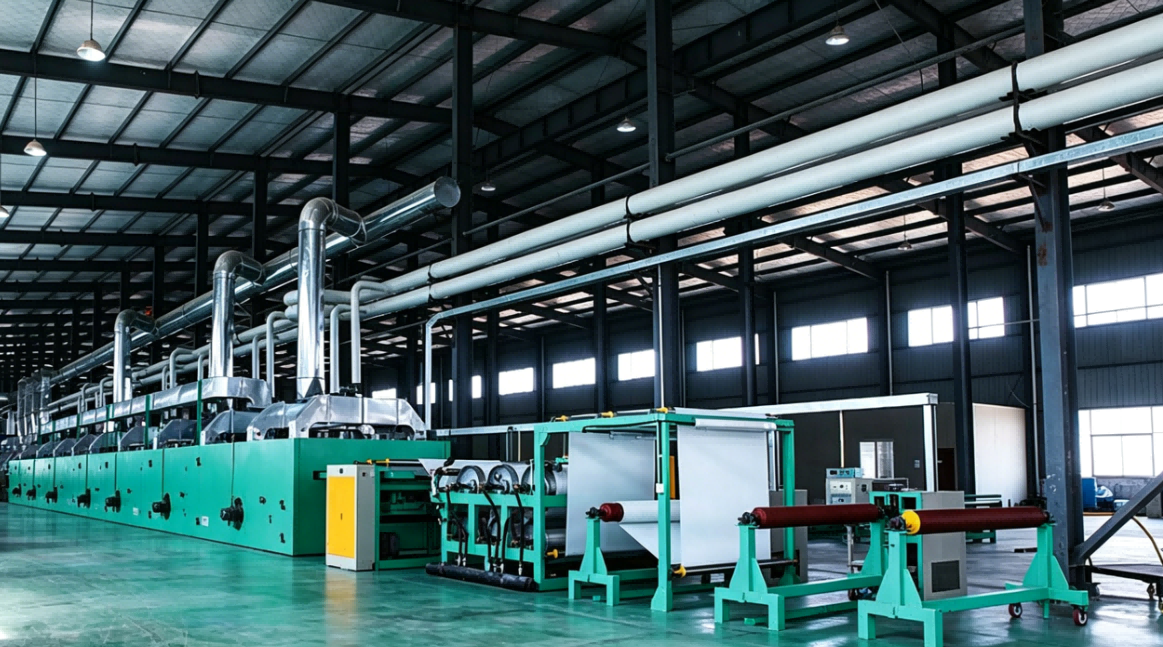
ما يتطلبه الحقن داخل الغلاف من تصميم التجويف
يحوّل الحقن بالغلاف العزل إلى مهمة ملء قالب، وملء القالب تحكمه مسافة التدفق والتهوية والضغط.
الفجوة تحدد التدفق. فالحلقة الرقيقة جداً تقيّد مقدمة الرغوة: فعلى المادة أن تنزلق عبر مقطع ضيق، فتفقد سرعتها، وقد تتوقف المقدمة قبل أن تصل إلى فتحة التهوية. أما الحلقة السميكة جداً فتملأ بسهولة أكبر لكنها تستهلك مادة أكثر وتتيح للرغوة مجالاً للارتفاع على نحو غير متساوٍ، مما يزيد انحدار تدرّج الكثافة. ويعتمد النطاق العملي على زمني الكريمة والهلام للرغوة وعلى معدل الحقن، ولهذا يجب اختيار الفجوة ودرجة الرغوة معاً لا على التوالي.
تعتمد سرعة تقدّم المقدمة عبر فجوة ضيقة على منحنى الارتفاع، لا على معدل إنتاج الآلة وحده. <دور زمن الارتفاع في رغونة البولي يوريثان> يغطي كيفية قياس زمن الارتفاع وموقعه في تسلسل الرغوة.
نقاط الملء وفتحات التهوية هي الجزء الأكثر نقصاً في التصميم عادةً. فكل منفذ حقن يملأ طولاً محدوداً من التجويف؛ وبعد ذلك الطول تبرد المقدمة، وتنخفض القوة الدافعة، ويبقى آخر التجويف فارغاً. وعملياً توضع المنافذ بحيث لا تبعد أي نقطة في التجويف عن منفذ أكثر من المسافة التي تثبتها تجربتك الخاصة، وتوضع فتحة تهوية عند كل نقطة عالية وعند الطرف البعيد من كل مسار تدفق. وثقب الشاهد عند آخر نقطة تُملأ هو أبسط تأكيد متاح: فحين تخرج منه الرغوة تكون المقدمة قد وصلت.
يجب حساب القذفة لا تقديرها. فالحساب هو الهندسة مضافاً إليها كثافة مستهدفة في الموضع:
حجم التجويف لكل متر من الارتفاع (م³) = 0.785 × (القطر الداخلي للغلاف² − القطر الخارجي للخزان²)، مع الأقطار بالأمتار.
بالنسبة لخزان قطره 1,000 مم داخل غلاف قطره 1,060 مم، تبلغ مساحة الحلقة نحو 0.097 م²، لذا يحتوي المتر الواحد من الارتفاع على نحو 0.097 م³. وعند كثافة مستهدفة في الموضع مقدارها 40 كغ/م³ متفق عليها مع مورّد الرغوة، يكون ذلك نحو 3.9 كغ لكل متر من الارتفاع؛ وعند 45 كغ/م³ يكون نحو 4.4 كغ. وتُحتسب الأغطية الطرفية والقباب والفوهات بشكل منفصل، ويُضاف فقد التهوية فوق ذلك. وهنا أيضاً تبرّر الآلة المصنّفة بالغرامات في الثانية ثمنها: فالقذفة كاملة يجب أن تُسلَّم قبل أن تتصلّب المقدمة، لذا معدل القذفة أهم من الإنتاج المستمر.
قوة الغلاف هي القيد الأخير، وهو القيد الذي يُلحق الضرر بالمعدات. فالرغوة تبذل ضغطاً أثناء تراصّها. وقد ينتفخ غلاف رقيق السماكة انتفاخاً دائماً، والغلاف الذي ينتفخ يغيّر التجويف لكل قطعة تُصنع بعده. قِس قطر الغلاف قبل الملء وبعده؛ فالزيادة الدائمة تعني أن الغلاف ناقص المواصفات أو أن القذفة مفرطة الحجم.
مقارنة الكثافة والالتصاق وفقد الحرارة على قدم المساواة
ثلاثة قياسات تحدد ما إذا كان أي من المسارين قد أدى أداءً جيداً، وكلها سهلة الاقتباس بطريقة تخفي الإجابة.
الكثافة. يغطي ASTM D1622 [1] الكثافة الظاهرية على عينة مقطوعة. ولا يكون الرقم ذا معنى إلا إذا اتُّفق على مواضع العينات مسبقاً، لأن عينة قلب واحدة من وسط خزان مملوء بالغلاف لا تقول شيئاً عن الأطراف.
محتوى الخلايا المغلقة. يُقاس وفق ISO 4590 [5]، وهو يدعم ادعاءً بشأن غاز الخلايا المحتجز وبالتالي بشأن الأداء الحراري مع الزمن. لكنه لا يثبت أن الرغوة التصقت بالفولاذ، ولا يثبت أن التجويف ممتلئ.
التوصيل الحراري. اقتبسه مع متوسط درجة حرارة وحالة، ابتدائية أو معتّقة، مقيساً وفق ASTM C518 [4]. فقد تختلف القيمة الابتدائية والقيمة المعتّقة اختلافاً كبيراً لأن غاز الخلايا يتغير مع الزمن. والمورّدان اللذان يقتبسان عند متوسطي درجة حرارة مختلفين لم يقدّما لك أرقاماً قابلة للمقارنة، حتى لو بدت الأرقام متشابهة.
الالتصاق. بالنسبة للرغوة المرشوشة، يعطي اختبار السحب بجهاز التصاق محمول (ASTM D4541 [3]) على لوح مرشوش بالتحضير نفسه رقماً يمكن مقارنته بين المتعاقدين وبين الدفعات. وبالنسبة للحقن بالغلاف، يُفحص الالتصاق بقطع شريط من السطح البيني وملاحظة موضع الانفصال: فالانفصال النظيف عن الفولاذ يعني فشل السطح البيني، أما تمزّق الرغوة داخلياً فيعني أن الترابط تجاوز قوة الرغوة نفسها.
إذا كان الخزان يخزن ماءً ساخناً صالحاً للشرب، فقد يخضع فقد الحرارة في حالة السكون للمواصفة التي تبني عليها، مثل EN 12897 [6]، لذا اعمل من الإصدار الحالي لا من رقم تتذكره. وأياً كان المسار، فالعزل لا يكون أفضل من استمراريته: فالتجهيزات وفتحات الدخول وقواعد التثبيت ووصلات الأنابيب تشكّل جسوراً حرارية، ويمكن التعامل مع الرغوة المرشوشة حولها بينما يجب تصميم الغلاف حولها. والفحص المفيد هو اختبار ملء ساخن عند درجة حرارة التشغيل مع صورة حرارية للسطح الخارجي، تُظهر الجسر كنطاق ساخن بدلاً من أن يكون محل جدال.
كيف يعيد كل مسار تشكيل تخطيط الخط والإنتاجية
تقع عنق الزجاجة في مواضع مختلفة، وهذا الاختلاف غالباً ما يحسم أكثر من سعر الآلة.
يستهلك الرش ساعات قبل تشغيل المسدس: التغطية، وتحضير السطح، وفحوص نقطة الندى. ثم تأتي التمريرات مع انتظار بينها، ثم المعالجة، ثم التكسية. يكون المسدس مشغولًا في جزء من الدورة، وتكون العمالة مشغولة في معظمها. ويستهلك حقن الغلاف ساعات في تصنيع الغلاف وتركيبه، ثم تعبئة قصيرة، ثم معالجة ومناولة. ويحل الغلاف محل التكسية، فتختفي خطوة التشطيب من المسار، وهو الجزء من المقارنة الذي يخفيه سعر المادة لكل كيلوغرام.
تتغير المناولة مع ذلك. يحتاج الرش إلى كابينة أو خيمة بمقاس أكبر خزان بالإضافة إلى معدات تدوير. ويحتاج حقن الغلاف إلى مساحة لتخزين الأغلفة وتركيبها، وإلى قدرة رفع لتجميعة أثقل في كل خطوة بعد التعبئة.
توزيع المهارات يتغير أيضًا. تعتمد جودة الرش اعتمادًا كبيرًا على المشغّل: فالمشغّل الجيد يضع تمريرات متجانسة، والمشغّل الضعيف يترك مناطق رقيقة مظللة تفشل لاحقًا. وينقل حقن الغلاف المهارة إلى تصميم التجهيزات القالبية ومعاملات القذف، وهي قابلة للتكرار بمجرد ضبطها. وبالنسبة لمصنع ذي معدل دوران عالٍ للموظفين، فإن هذا التحول مهم.
تغيير الإنتاج هو التكلفة الخفية الأخرى. يتطلب قطر خزان جديد مسار مسدس جديدًا لكن بلا أجهزة جديدة، لذا تكون المقاسات المتنوعة رخيصة الرش. أما قطر خزان جديد في خط مغلّف فيتطلب غلافًا جديدًا، وهو تكلفة تصنيع ووقت تسليم، وتغيير الغلاف بند حقيقي في الجدول الزمني. وتُستهلك التجهيزات القالبية للأغلفة سريعًا في المقاسات المتكررة كبيرة الحجم؛ أما المقاسات التي تُنتج مرة واحدة فلا.
تخطيط الإنتاج عملية حسابية يمكنك إجراؤها بساعة توقيتك. قِس دورة رش واحدة من البداية إلى النهاية، من التغطية حتى التكسية. وقِس دورة غلاف واحدة، من التركيب حتى المناولة. واقسم الساعات المتاحة على الأطول بين زمن الآلة وزمن العمالة في كل مسار، لأن ذلك هو ما يحدد المعدل فعليًا.
ما ينبغي كتابته في مواصفات الآلة
هناك فئتان مختلفتان من الآلات، وتُحدَّدان بوحدات مختلفة. تُصنَّف وحدة الرش حسب معدل التدفق والضغط عند المسدس. وتُصنَّف وحدة تعبئة التجاويف حسب معدل القذف بالغرامات في الثانية، ودقة النسبة، وضغط الخلط.
| المواصفة | وحدة رش لخدمة التخزين البارد (HF-SP-03) | وحدة قياس الجرعات لتعبئة الأغلفة (HF-HPM-1A1B-PipeInsulation) |
|---|---|---|
| الحد الأقصى للإنتاج | 10 kg/min عند 110 bar؛ 5 kg/min عند 160 bar | 80 إلى 1,500 g/s، أي نحو 4.8 إلى 90 kg/min |
| ضغط التشغيل | 160 bar كحد أقصى عند المسدس | 10 إلى 18 MPa ضغط خلط، أي نحو 100 إلى 180 bar |
| الإدارة والخلط | إدارة هيدروليكية، رش تصادمي بمكوّنين | قياس جرعات عالي الضغط، رأس خلط 8,000 إلى 14,000 rpm |
| تسخين المادة | سخان 6 kW، خرطوم معزول حتى 93 m | التحكم في درجة حرارة المادة من 20 إلى 45 °م |
| سعة الخزان | خزانان للمواد | 100 لتر و150 لتر لكل خزان |
| الحمل الكهربائي | إمداد ثلاثي الطور 400 فولت | 5.5 إلى 7.5 كيلوواط |
هذه الأرقام مأخوذة من بيانات المعدات الخاصة بالطرازين المذكورين، وهي توضح سبب اختلاف الوحدتين لا أي الآلتين أفضل.
تستحق دقة النسبة سطرًا خاصًا بها في أي استفسار. فدقة جرعات معلنة قدرها زائد أو ناقص 0.3 بالمئة من المدى الكامل هي من الأرقام التي تميّز آلة قياس الجرعات عن وحدة تناسب النسب، لأن خطأً صغيرًا في النسبة يغيّر الكثافة والمتانة في الوقت نفسه، ويفعل ذلك بصمت. اطلب أساس الدقة وطريقة الاختبار، لا الرقم وحده.
تسخين الخرطوم والمادة مهم لسبب يسهل إغفاله: فاللزوجة تعتمد على درجة الحرارة، والخرطوم البارد يغيّر هبوط الضغط والنسبة الفعلية قبل أن تصل المادة إلى رأس الخلط. وفي حالة الرش، يؤثر التسخين أيضًا على التذرية وبالتالي على التصاق الطبقة الأولى.
ينبغي مطابقة حجم الخزان مع الاستهلاك اليومي، لا مع أكبر خيار متاح. فالخزان الكبير الذي يبقى نصف ممتلئ لأسبوع يعرّض المادة للرطوبة والتقادم، كما أن عمليات التعبئة أثناء دورة الإنتاج تقطع الدورة. وفي جانب الرش، تحقق من الحد الأقصى لطول الخرطوم المسخّن مقابل أكبر خزان تنوي طلاءه، لأن مدى الوصول يحدد الخزانات التي يمكن للآلة خدمتها أصلًا.
يبدأ ملء التجويف بحجم قذفة يمكنك الدفاع عنه على الورق قبل سكب أول قطعة تجريبية. <كيفية حساب وزن القذفة في البولي يوريثان> يغطي كيفية حساب وزن القذفة من حجم التجويف والكثافة المستهدفة.
كيفية التحقق من المسار قبل طلب المعدات
التجارب هي حيث يتحول قرار المسار إلى دليل، ويجب أن تطابق التجربة هندسة الإنتاج.
إجراء تجربة حقن في التجويف
ابنِ مقطعًا قصيرًا من التجويف الحقيقي: نفس الفجوة، ونفس مادة الغلاف، ونفس مواضع المنافذ والفتحات. احقن باستخدام دفعة الرغوة الإنتاجية وإعدادات آلة الإنتاج. اقطعه عند طرف الحقن والوسط والطرف البعيد. سجّل الكثافة عند كل موضع، ودوّن أين توجد الفراغات وما حجمها، وتحقق مما إذا كانت الرغوة قد التصقت بكلا الوجهين. فالتجربة على فجوة مختلفة لا تثبت شيئًا عن الفجوة الحقيقية، ولهذا فإن تشوه اللحام في الغلاف الإنتاجي متغير بحد ذاته يستحق القياس عند عدة نقاط حول المحيط.
إجراء تجربة رش
ارشّ لوحًا اختباريًا من الفولاذ نفسه مع نفس تحضير السطح، ونفس درجة حرارة الركيزة، ونفس سُمك الطبقة. اقطع عينات قلبية لقياس السُمك والكثافة، وأجرِ اختبار سحب للتحقق من الالتصاق، وافحص السطح البيني بحثًا عن خط انفصال لامع، وهو السمة المميزة لرابطة لم تتشكل قط.
متى يكون كل مسار الخيار الخاطئ
لا تختر الرش عندما يتعذر تدوير الخزان أو الوصول إليه بزاوية عملية، أو عندما لا يوجد شفط ولا خطة لتركيبه، أو عندما يتعذر الحفاظ على ظروف الركيزة والظروف المحيطة مدة كافية لتصلب الطبقات، أو عندما ستُتداول السطح النهائي بكثافة قبل تركيب الكسوة.
لا تختر حقن الغلاف عندما لا يترك التركيب مساحة للغلاف، أو عندما تكون الدفعة وحدة واحدة ولا يمكن استرداد تكلفة تصنيع الغلاف، أو عندما لا يتحمل سُمك الجدار ضغط الملء دون تشوه، أو عندما تتجاوز درجة حرارة الخدمة المستمرة ما تتحمله درجة الرغوة المختارة. وتلك النقطة الأخيرة تستلزم مقارنة درجة حرارة الخدمة المستمرة المعلنة لدرجة الرغوة مع أقصى درجة حرارة تخزين لديك مضافًا إليها هامش، لا افتراض عام بشأن الرغوة الصلبة.
حكم واحد أود التأكيد عليه: إذا أظهرت التجربة فراغات عند الطرف البعيد، فإن الحل هو تغيير المنفذ أو الفتحة أو رغوة أسرع تفاعلًا، لا قذفة أكبر. فتكبير القذفة يرفع الضغط على الغلاف والكثافة قرب المنفذ دون ملء الطرف، ويحوّل مشكلة ملء إلى مشكلة تشوه.
قبل طلب عرض سعر، ضع هذه على صفحة واحدة:
| الحقل | ما يجب تقديمه | العيب الذي يمنعه |
|---|---|---|
| هندسة الخزان والغلاف | القطر الخارجي، القطر الداخلي للغلاف، الحلقة الحلقية بالمليمتر، شكل الغطاء الطرفي | قذفة محسوبة لحجم خاطئ |
| درجة الرغوة وبيانات التفاعل | زمن التكوين الكريمي، زمن التجلد، كثافة الارتفاع الحر، الكثافة المستهدفة في الموضع | جبهة تتوقف قبل فتحة التهوية |
| خطة المنافذ والتهوية | عدد كل منها وموضعه، طول التدفق لكل منفذ | فراغات عند الطرف البعيد وفي الأعلى |
| حالة الركيزة | تحضير السطح، درجة حرارة الفولاذ، هامش نقطة الندى | انفصال طبقي عند السطح البيني |
| طريقة الاختبار ومواضع العينات | معايير الكثافة والخلايا المغلقة، مواضع العينات، طريقة السحب | أرقام لا يمكن مقارنتها |
| القبول وضبط التغيير | حد الفراغات، نطاق الكثافة، الإشعار قبل تغيير التركيبة | تحوّل صامت بعد الموافقة |
أرسل أبعاد خزانك الهندسية قبل اختيار الآلة
عادةً ما يصبح المسار واضحًا بمجرد وضع الهندسة على الطاولة: وعاء بقطر 300 مم وست فوهات هو عمل حقن، بينما قد تناسب أسطوانة مفتوحة بقطر 3 م أيًا من المسارين حسب ما إذا كان لديك نظام شفط بالفعل. وما لا يمكن حسمه من كتالوج هو مقدار القذفة التي يحتاجها التجويف، وعدد المنافذ اللازمة لملئه، وما إذا كان غلافك قادرًا على تحمل ضغط الملء.
أرسل رسم الخزان مع القطر الداخلي للغلاف والفجوة الحلقية، ودرجة الرغوة مع زمني التكوين الكريمي والتجلد، والكثافة المستهدفة في الموضع، وأقصى درجة حرارة خدمة، وزمن الدورة الذي تحتاجه لكل خزان. هذا يكفي لتحديد حجم القذفة، واقتراح تخطيط للمنافذ والتهوية، وبيان ما إذا كان العمل يحتاج وحدة رش أو ماكينة قياس جرعات عالية الضغط.
تصنع Haifeng Polyurethane Machinery كلا نوعي المعدات، وتقدم عروض أسعار بناءً على الأبعاد الهندسية لخزانك لا على رقم إنتاج اسمي. أرسل الرسم إلى Info@chinahaifeng.com أو عبر WhatsApp على 86 13566296633، وسيذكر الرد حجم القذفة وخطة المنافذ وتكوين الماكينة المطابق لها.
الأسئلة الشائعة
هل يمكنك رش الرغوة على خزان لديه غلافه الخارجي بالفعل؟
ليس بأي معنى عملي. فالرش يتطلب أن يكون السطح مرئيًا للمسدس، والغلاف الخارجي المغلق يزيل إمكانية الوصول هذه. وإذا كان الغلاف قابلًا للفك أو مقسومًا، فالتسلسل المنطقي هو رش القشرة، وترك الرغوة تتصلب، ثم تركيب الغلاف. أما إذا كان الغلاف ملحومًا في مكانه، فيصبح العمل حقنًا في التجويف، وهو ما يتطلب منافذ تعبئة وفتحات تهوية وحجم قذفة يُحسب من الحلقة الفراغية. يمكن إجراء تعديلات ميدانية بالحقن عبر منفذ، لكن الظروف المحيطة في المصنع تختلف عن الورشة، لذا لا تنتقل بيانات التجربة من المصنع دون فحص جديد.
ما مدى سُمك العزل المطلوب في خزان الماء الساخن؟
ابدأ من فقدان الحرارة المسموح به في حالة الاستقرار الوارد في المواصفة التي تبني عليها، ثم حوّله من خلال مساحة سطح الخزان والموصلية الحرارية المعلنة للرغوة عند متوسط درجة الحرارة المعنية. أضف سماكة في المواضع التي تشكّل فيها التركيبات والدعامات جسورًا حرارية، لأن هذه المناطق تفقد حرارة أكثر لكل وحدة مساحة من القشرة المجردة. كما يجب أن تتوافق النتيجة مع قطر الغلاف ومحيط التركيب. وأي سماكة تُذكر منفردة دون درجة حرارة الماء المخزّن والظروف المحيطة ورقم الفقدان المستهدف هي تخمين مُغلّف بثوب توصية.
لماذا تترك الرغوة المحقونة فجوات في أعلى التجويف؟
يجب أن يخرج الهواء بالمعدل نفسه الذي تدخل به الرغوة، وعادةً ما يكون أعلى التجويف آخر مكان يحدث فيه الأمران معًا. إذا كانت فتحة التهوية غائبة أو مسدودة أو صغيرة جدًا، تضغط الرغوة الصاعدة الهواء المحبوس وتتوقف قبل الوصول إلى القمة. كما أن الواجهة التي بردت وتباطأت تعطي النتيجة نفسها. والحلول هي فتحة تهوية عند أعلى نقطة، أو طول تدفق أقصر لكل منفذ، أو رغوة ذات زمن كريمي وهلامي أسرع، وكل ذلك يُتحقق منه عبر تجربة على مقطع عرضي لا بإضافة مادة.
أيُّهما أرخص لكل خزان: الرغوة المرشوشة أم الرغوة المحقونة؟
يتوقف الأمر على ما إذا كان الغلاف يحل محل التكسية، وعلى أجر العمل لديك للتغطية وتحضير السطح، وعلى حجم الدفعة. فحجم الخزان المتكرر يستهلك تكلفة تصنيع الغلاف بسرعة ويلغي خطوة التكسية، لذا تنخفض عادةً التكلفة المركّبة لكل وحدة مع ارتفاع الحجم. أما خزان كبير لمرة واحدة ذو وصول مفتوح، وكابينة طلاء قائمة، وأجر عمل منخفض، فقد ترجّح كفة الرش، بشرط أن يظل عدد المرات مناسبًا لجدولك الزمني. قارن المسارين الكاملين، بما في ذلك زمن التصلب ومخاطر إعادة العمل، لا تكلفة الرغوة للكيلوغرام.
المراجع
[1] ASTM D1622/D1622M، «طريقة الاختبار القياسية للكثافة الظاهرية للبلاستيكات الخلوية الصلبة»، ASTM International.
[2] ASTM C1029/C1029M، «المواصفة القياسية للعزل الحراري من البولي يوريثان الخلوي الصلب المرشوش»، ASTM International.
[3] ASTM D4541/D4541M، «طريقة الاختبار القياسية لقوة السحب للطلاءات باستخدام أجهزة اختبار الالتصاق المحمولة»، ASTM International.
[4] ASTM C518، «طريقة الاختبار القياسية لخصائص الانتقال الحراري في الحالة المستقرة بواسطة جهاز مقياس تدفق الحرارة»، ASTM International.
[5] ISO 4590، «البلاستيكات الخلوية الصلبة — تحديد النسبة الحجمية المئوية للخلايا المفتوحة والخلايا المغلقة»، ISO.
[6] EN 12897، «إمداد المياه — مواصفة سخانات المياه المخزّنة غير المنفّذة (المغلقة) المسخّنة بشكل غير مباشر»، CEN.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
شرح SRIM: أساسيات القولبة بالحقن التفاعلي الهيكلي
ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها
صلابة Shore A مقابل Shore D في البولي يوريثان
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
كيفية حساب وزن القذفة في البولي يوريثان





