
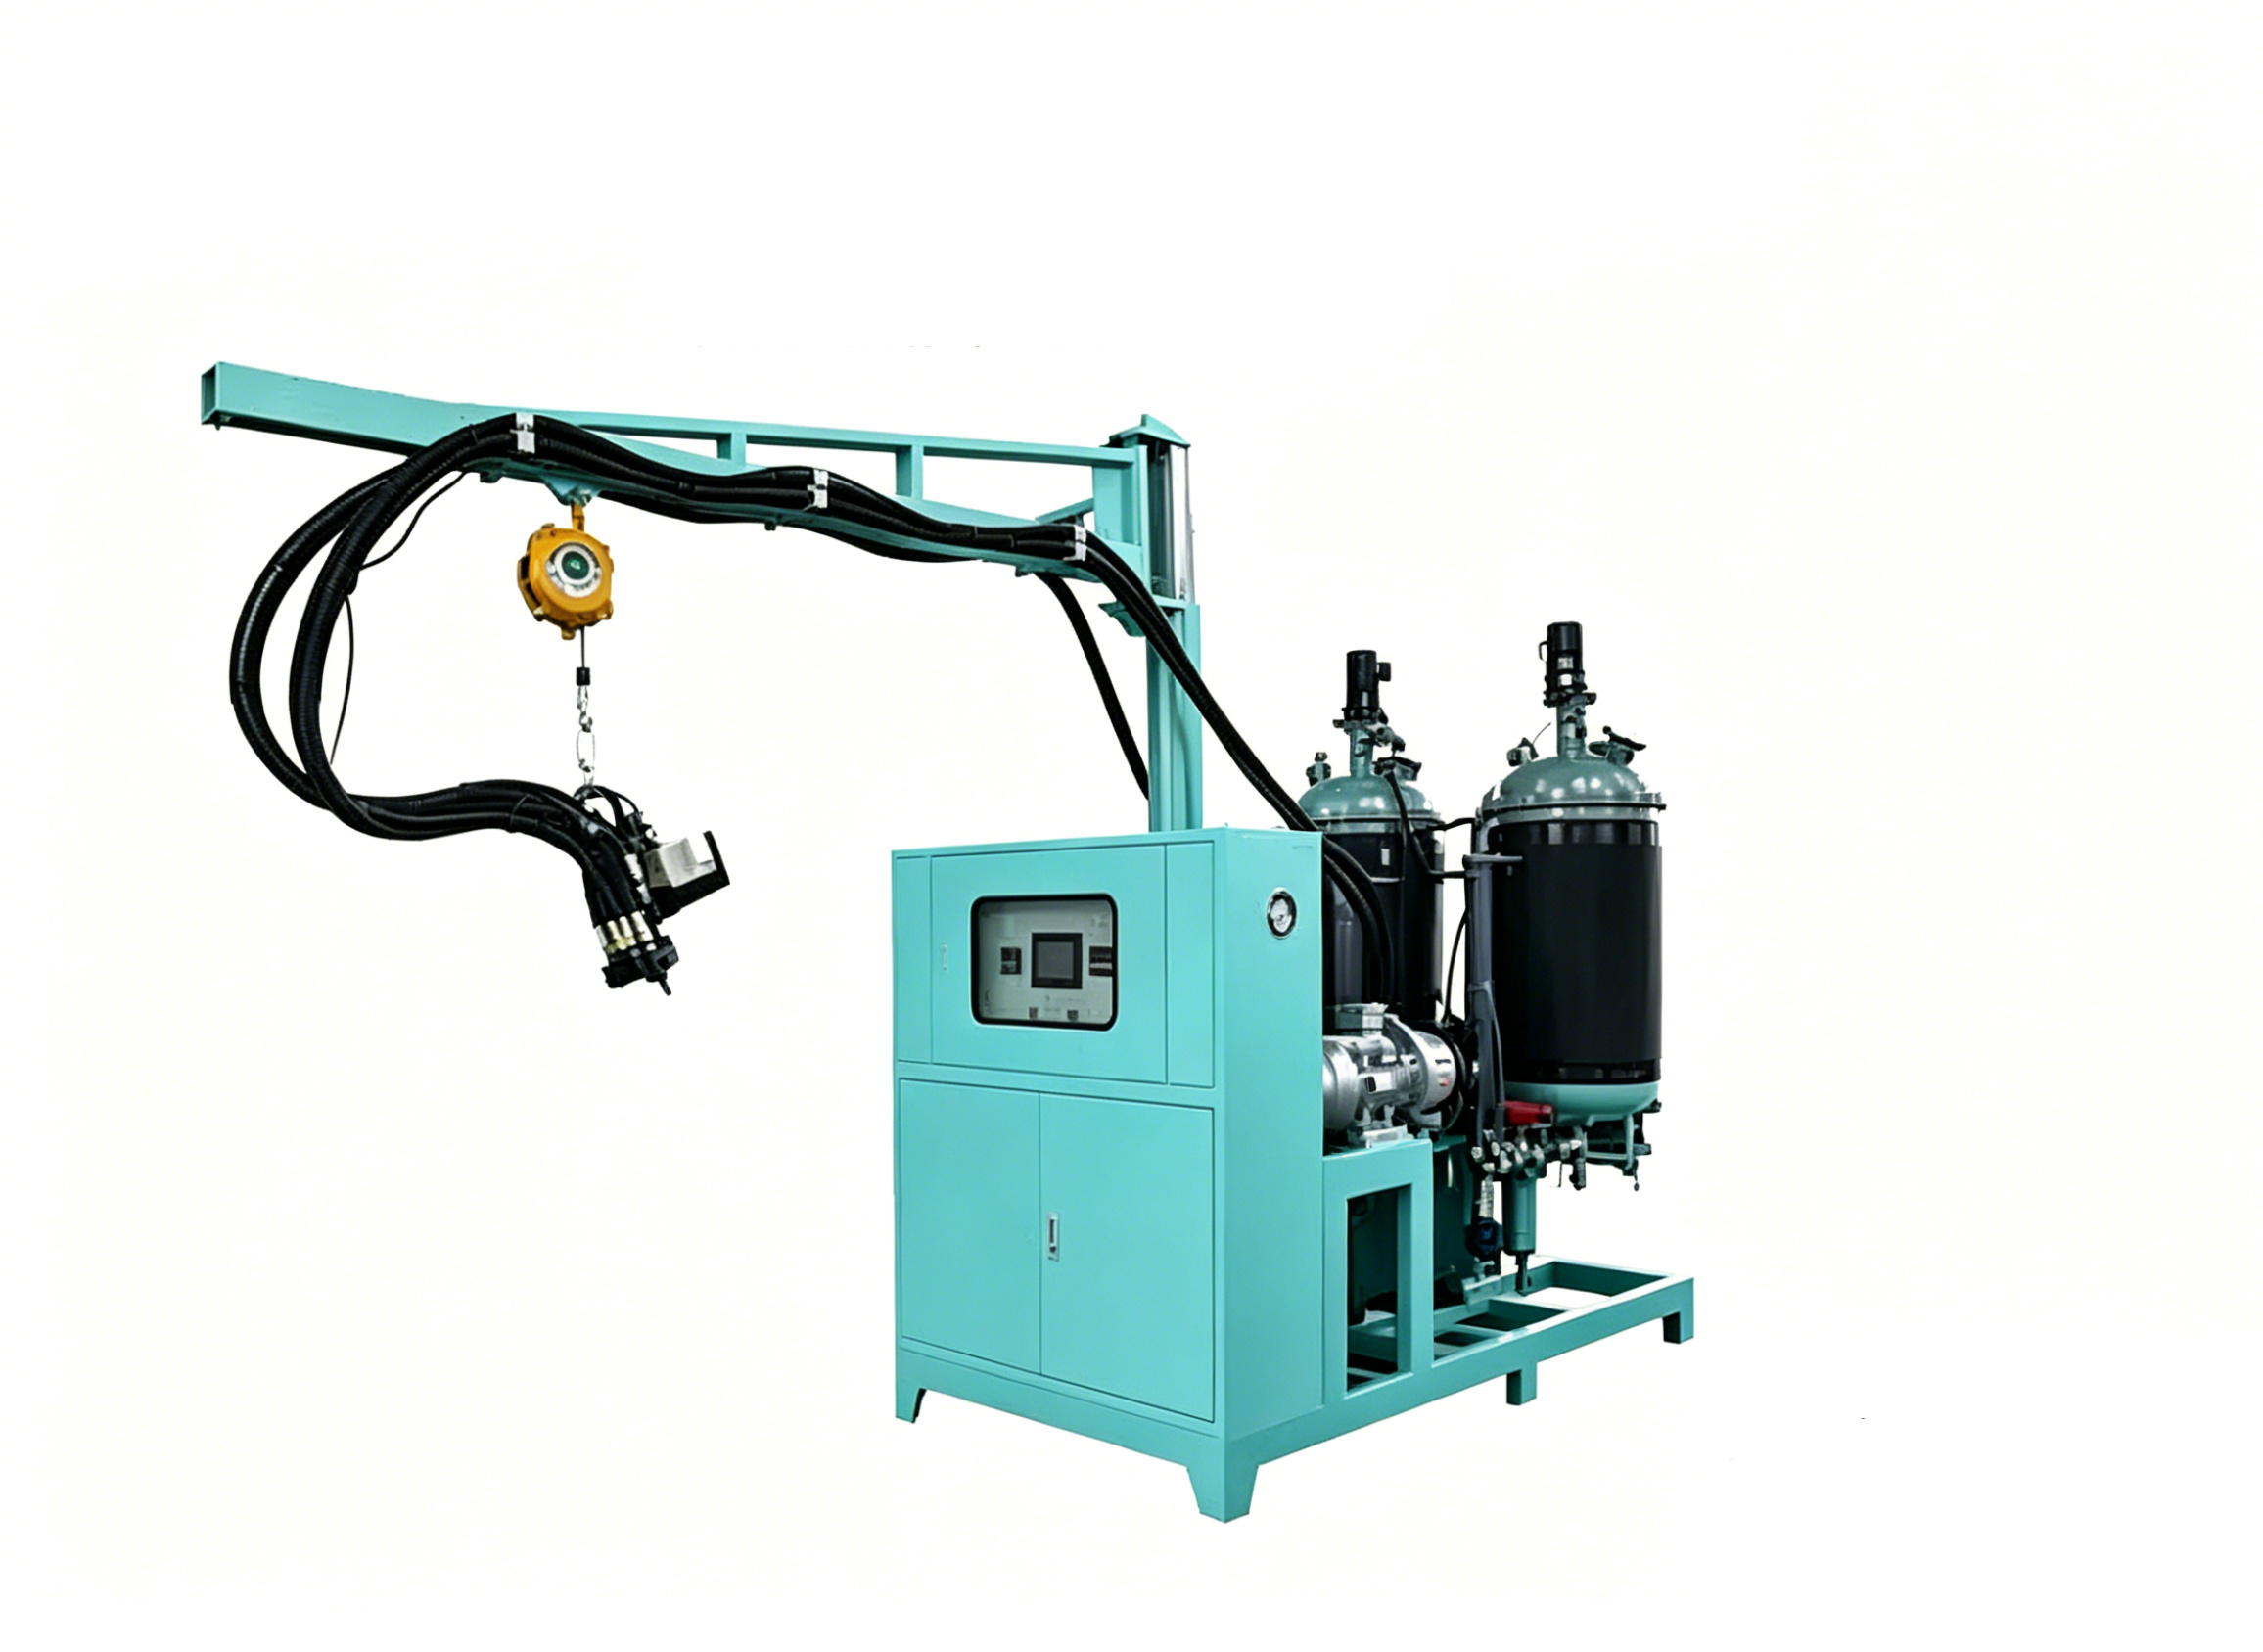
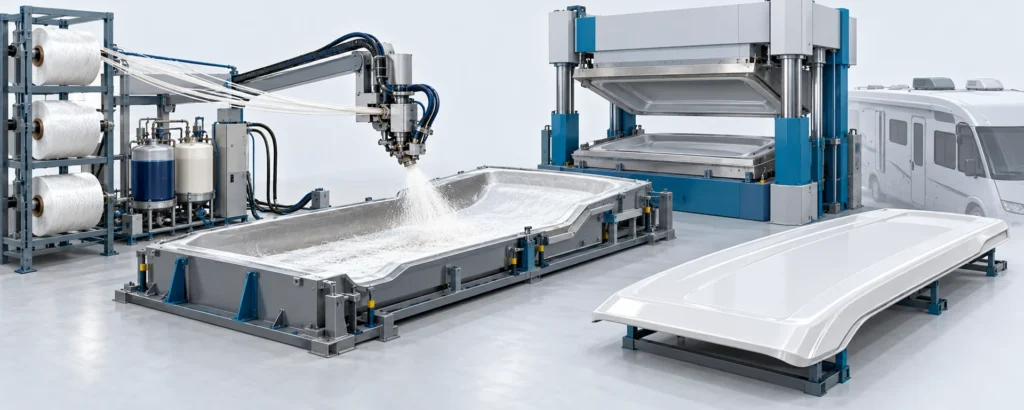
Решение PU-LFI для крупногабаритных крыш автодомов
Настройте роботизированное LFI-осаждение, компрессионное формование и обработку для крупногабаритных панелей крыш и навесов домов на колёсах.
Автоматизированные решения PU-LFI для бесшовных крышных навесов домов на колёсах
Крупногабаритные панели LFI требуют согласованной подачи полиуретана, рубки волокна, роботизированного осаждения, смыкания формы и обработки деталей. Выбранное распределение армирования и конструкция оснастки определяют заполнение и уплотнение. Масса компонента, размерный отклик и герметизация от воды требуют подтверждения для фактической сборки панели.
Определенный объем поставки
Определите робота/рубящее устройство, подачу смолы, пресс, оснастку, подъёмное оборудование и финишную обработку как отдельные позиции пакета. Герметизация панели и интеграция в транспортное средство не обеспечиваются одной дозирующей системой.
Исходные данные для выбора процесса
CAD-модель панели, данные по волокну и смоле, основа расчёта содержания, габариты формы/пресса, план подъёма и требования к герметизации сборки.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Определите робота/рубящее устройство, подачу смолы, пресс, оснастку, подъёмное оборудование и финишную обработку как отдельные позиции пакета. Герметизация панели и интеграция в транспортное средство не обеспечиваются одной дозирующей системой.
Рабочий процесс PU-LFI для крупногабаритного крышного навеса дома на колёсах
Определите конструкцию панели → Подготовьте и нанесите материал → Сомкните, уплотните и отвердите → Обработайте и аттестуйте панель. Определяйте подготовку, заполнение, отверждение и время выхода продукции отдельно для выбранной конфигурации.
Определите конструкцию панели
Проверьте геометрию, армирование, закладные элементы и интерфейсы с кузовом RV.
Подготовьте и нанесите материал
Согласуйте подачу смолы и рубленого волокна с запрограммированной схемой нанесения.
Закрытие, уплотнение и отверждение
Проверьте время переноса, перемещение формы и термоцикл, специфичный для материала.
Технические характеристики и производственные мощности
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Технический параметр | Стандартная спецификация / Значение | Инженерный контекст и проверка |
|---|---|---|
| Целевое применение | Большие навесы для крыш RV, панели для коммерческих автомобилей | Крупногабаритные несущие наружные элементы кузова |
| Матрица материалов | Термореактивная полиуретановая смола + рубленый стеклоровинг | Высокожесткая изотропная композитная система |
| Длина рубки волокна | 12,5 мм – 100 мм (программируется) | Встроенный резак непрерывного ровинга |
| Объемная доля волокна (FVF) | До 50% | Возможность высокоплотного армирования |
| Производительность дозирования | 30 – 80 кг/мин (настраивается) | Сервоуправляемые аксиально-поршневые насосы с фиксацией соотношения |
| Температурный диапазон формы | 65 °C – 85 °C | Многозонное динамическое регулирование TCU по воде/маслу |
| Время цикла расформования | 200 – 280 секунд (стандарт 240 с) | Сокращает время ручной выкладки с 45+ минут |
| Коэффициент теплового расширения | ~25×10⁻⁶ /K | Предотвращает коробление при наружных температурных колебаниях |
| Объём поставки | Под ключ (дозировочная станция LFI, робот, TCU + опционально пресс/оснастка) | Поставка готовой рабочей ячейки или модернизация существующего пресса |
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Координация крупногабаритных панелей
Согласуйте зону нанесения, раскрытие пресса и зазоры для манипулирования с фактической оснасткой.
Определённая основа армирования
Укажите длину волокна и то, задано ли содержание по массе или по объёму.
Сравнение с учётом сборки
Оцените массу и герметичность от атмосферных воздействий относительно заданной конструкции панели и базового варианта.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
Часто задаваемые вопросы
Инженерные и закупочные вопросы по этому производственному маршруту полиуретана.
Устраняет ли процесс LFI протечки воды?
Могут ли указанные масса и цикл применяться к другой конструкции крыши?
Какая информация необходима для предварительной конфигурации?
Опишите свои производственные задачи
Приложите к вашему производственному заданию следующее: CAD-модель панели, данные по волокну и смоле, основа содержания, габариты оснастки/пресса, план подъёма и требования к герметичности сборки. Наша команда ответит в течение одного рабочего дня. Как только требования будут понятны, мы предоставим предварительное предложение в течение двух рабочих дней.


