
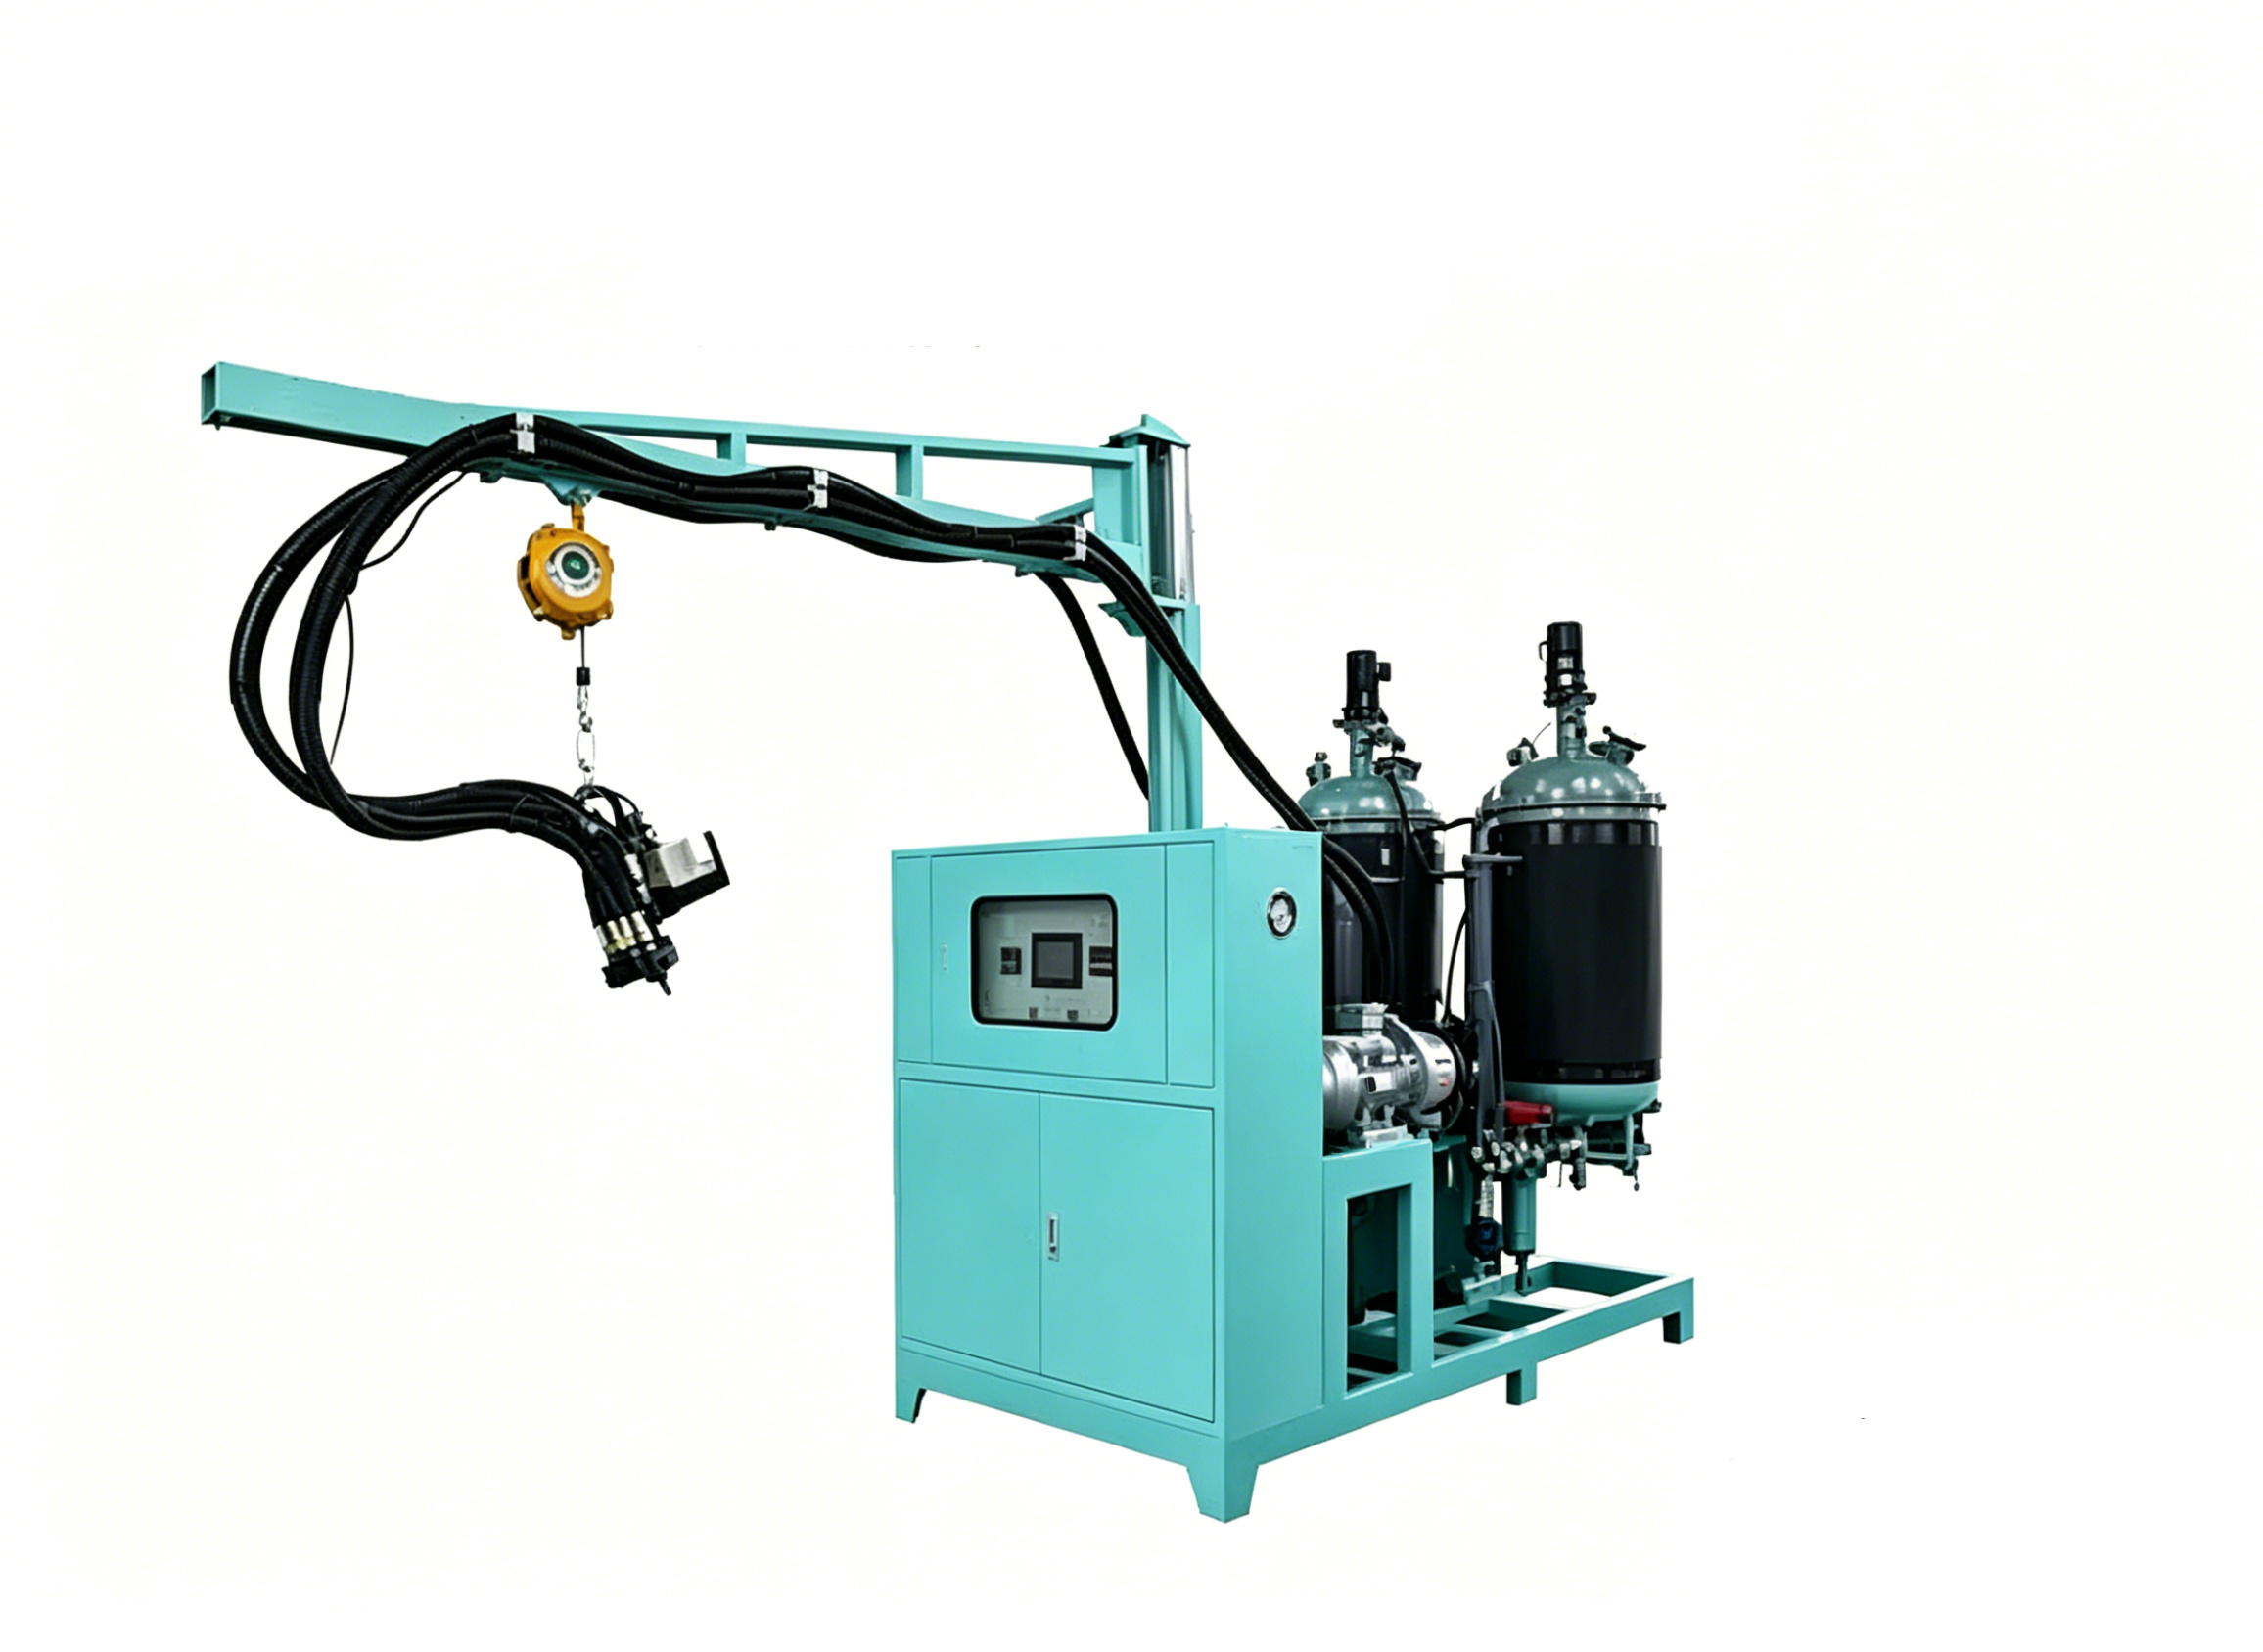
Solución PU-LFI a gran escala para toldos de techo de autocaravanas
Configure la deposición LFI robótica, el moldeo por compresión y la manipulación para paneles y toldos de techo de autocaravanas de gran tamaño.
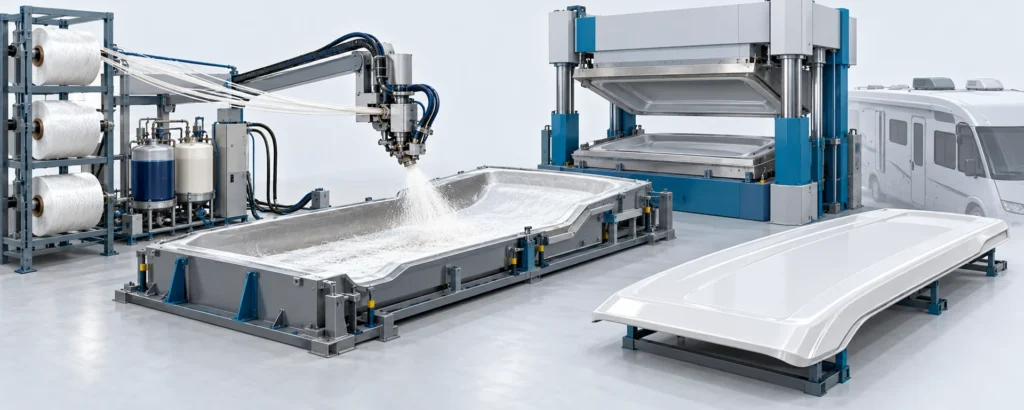
Soluciones PU-LFI automatizadas para toldos de techo de autocaravanas sin juntas
Los paneles LFI de gran tamaño requieren un suministro coordinado de poliuretano, corte de fibra, deposición robótica, cierre del molde y manipulación de piezas. La distribución de refuerzo y el diseño del utillaje seleccionados determinan el llenado y la consolidación. El peso del componente, la respuesta dimensional y el sellado al agua requieren evidencia para el conjunto de panel real.
Alcance de suministro definido
Defina el robot/cortador, el suministro de resina, la prensa, el utillaje, la elevación y el acabado como partidas separadas del paquete. El sellado de paneles y la integración en el vehículo no quedan establecidos solo por el sistema de dosificación.
Insumos para la selección del proceso
CAD del panel, datos de fibra y resina, base de contenido, envolvente de molde/prensa, plan de elevación y requisitos de sellado del conjunto.
El alcance del equipo, las interfaces de fábrica conservadas y la aceptación se acuerdan para el material y la pieza seleccionados. Defina el robot/cortador, el suministro de resina, la prensa, el utillaje, la elevación y el acabado como partidas separadas del paquete. El sellado de paneles y la integración en el vehículo no quedan establecidos solo por el sistema de dosificación.
Flujo de trabajo PU-LFI a gran escala para toldos de techo de autocaravanas
Definir la construcción del panel → Preparar y depositar el material → Cerrar, consolidar y curar → Manipular y cualificar el panel. Defina por separado los tiempos de preparación, llenado, curado y salida para la configuración seleccionada.
Definir la construcción del panel
Review geometry, reinforcement, inserts and interfaces with the RV body.
Prepare and deposit the material
Coordinate resin delivery and chopped fiber with the programmed deposition pattern.
Cerrar, consolidar y curar
Validate transfer time, mold motion and the material-specific thermal sequence.
Especificaciones de ingeniería y capacidad de producción
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro técnico | Especificación estándar / Valor | Contexto de ingeniería y verificación |
|---|---|---|
| Aplicación objetivo | Large RV Roof Canopies, Commercial Vehicle Panels | Oversized structural exterior body components |
| Matriz del material | Polyurethane Thermoset Resin + Chopped Glass Roving | High-stiffness isotropic composite system |
| Fiber Chopping Length | 12.5 mm – 100 mm (Programmable) | Continuous roving in-line cutter |
| Fiber Volume Fraction (FVF) | Up to 50% | High-density reinforcement capabilities |
| Capacidad de dosificación | 30 – 80 kg/min (Customizable) | Bombas de pistón axial servoaccionadas con bloqueo de relación |
| Rango de temperatura del molde | 65°C – 85°C | Multi-zone dynamic water/oil TCU regulation |
| Tiempo de ciclo de desmoldeo | 200 – 280 seconds (Standard 240 s) | Slashes manual lay-up times from 45+ minutes |
| Coefficient of Thermal Expansion | ~25×10⁻⁶ /K | Prevents buckling under outdoor thermal swings |
| Alcance del suministro | Turnkey (LFI Dosing Skid, Robot, TCU + Optional Press/Tooling) | Complete workcell delivery or retrofit to existing press |
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Large-panel coordination
Match deposition reach, press opening and handling clearances to the actual mold.
Defined reinforcement basis
Specify fiber length and whether content is stated by mass or volume.
Assembly-specific comparison
Evaluate weight and weather sealing against a stated panel design and baseline.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
Preguntas frecuentes
Preguntas de ingeniería y compras sobre esta vía de producción de poliuretano.
Does an LFI process eliminate water leakage?
Can the quoted weight and cycle apply to another roof design?
¿Qué información se necesita para una configuración preliminar?
Envíe sus objetivos de producción
Share the following with your production brief: Panel CAD, fiber and resin data, content basis, mold/press envelope, lifting plan and assembly sealing requirements. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


