
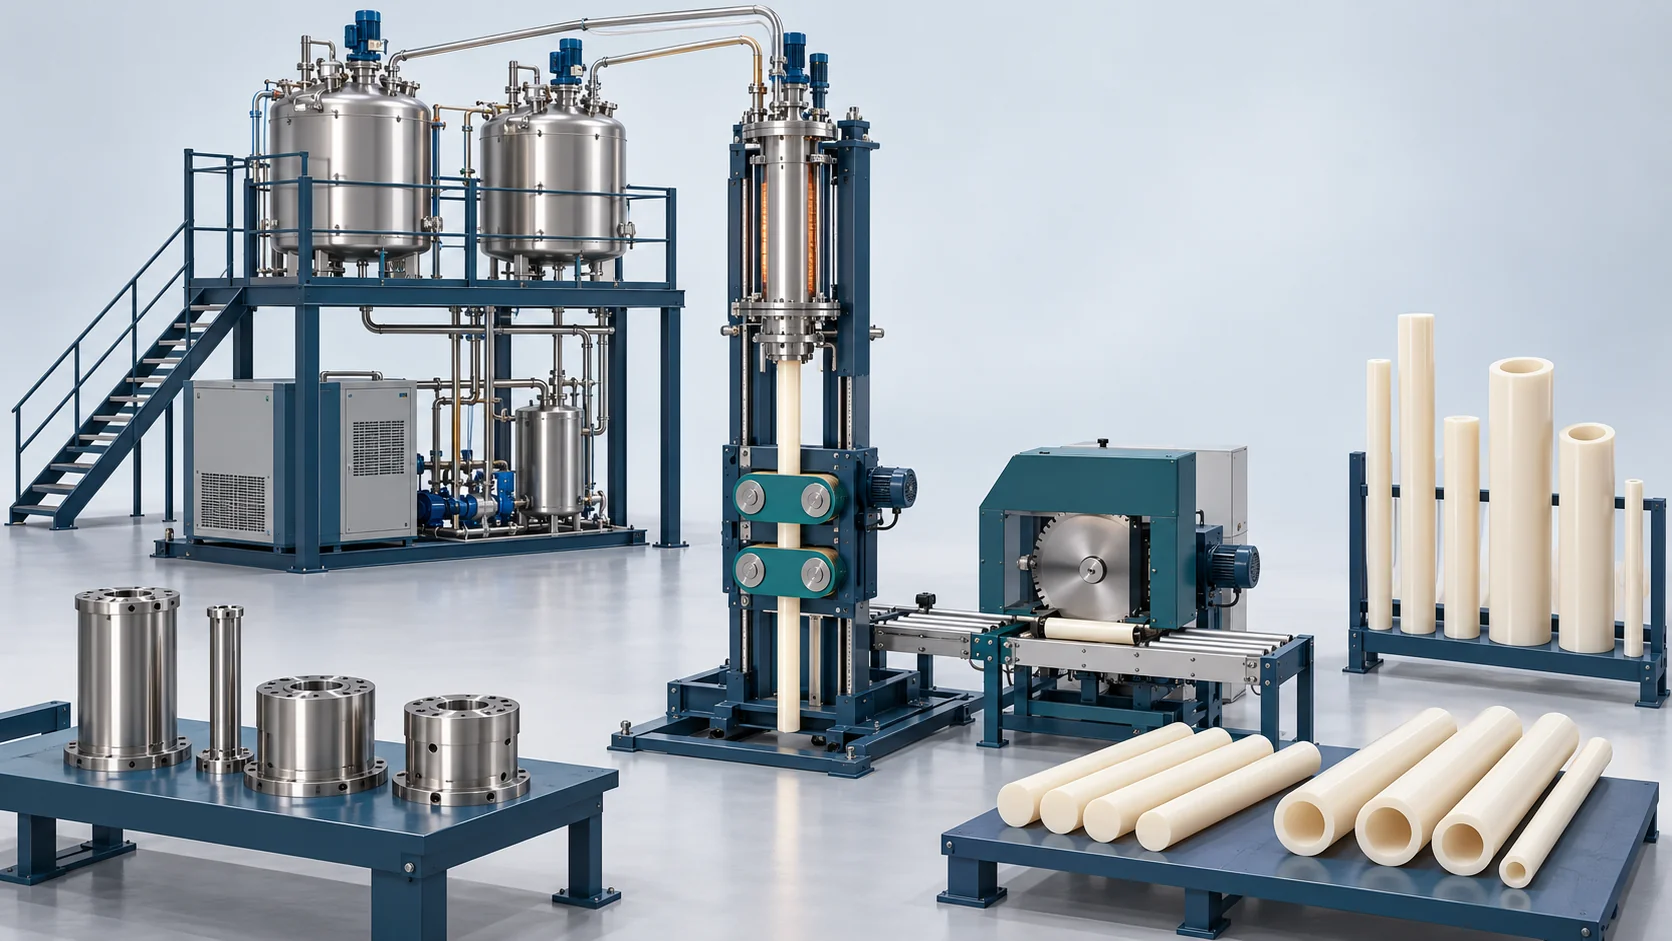
Решение для непрерывного литья стержней из MC-нейлона
Согласуйте непрерывное литье стержней или трубок из MC-нейлона с реакционной оснасткой, тянущим устройством и синхронизированной резкой.
Непрерывная вертикальная пултрузия крупногабаритных конструкционных и изолирующих заготовок
В непрерывном производстве литьевых нейлоновых заготовок подача мономера связана с нагреваемой формообразующей матрицей, контролируемой полимеризацией, вытягиванием и резкой. Для сплошных стержней и полых трубок применяются разные оснастка и проверки стабильности. Утверждения об электрических свойствах и молекулярной массе требуют измерений материала, не зависящих от скорости линии или производительности насоса.
Определенный объем поставки
Определите матрицу/дорн, средства термического контроля, тянущее устройство, резку и последующую кондиционирующую обработку. Годовая производительность должна рассчитываться для указанного профиля с учетом производственного графика, доступности и принятого выхода годной продукции.
Исходные данные для выбора процесса
Диаметры и толщина стенки стержней/трубок, рецептура, требования к длине/отрезке, рабочий график, последующая механическая обработка и электрические испытания.
Объем оборудования, сохраняемые заводские интерфейсы и приемка согласуются для выбранного материала и детали. Определите матрицу/дорн, средства термического контроля, тянущее устройство, резку и последующую кондиционирующую обработку. Годовая производительность должна рассчитываться для указанного профиля с учетом производственного графика, доступности и принятого выхода годной продукции.
Процесс непрерывного литья стержней из MC-нейлона
Подготовьте мономерную систему → Подайте материал в формообразующую оснастку → Полимеризуйте и вытягивайте → Режьте, кондиционируйте и проверяйте. Определите время подготовки, заполнения, отверждения и выпуска отдельно для выбранной конфигурации.
Подготовьте мономерную систему
Подтвердите рецептуру, обезвоживание и кондиционированную подачу.
Подайте материал в формообразующую оснастку
Согласуйте подачу с выбранной оснасткой для сплошных стержней или полых трубок.
Полимеризуйте и вытягивайте
Проверьте термическое поведение, извлечение из формы и стабильное вытягивание для данного профиля.
Технические характеристики эталонного решения
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Диапазон диаметров готовой непрерывной продукции | Ø 50 мм – Ø 200 мм (сплошной стержень) | Прецизионные хромированные непрерывные кристаллизационные фильеры |
| Диаметр полых труб | Ø 100 мм – Ø 300 мм по наружному диаметру | Внутренние водоохлаждаемые калибрующие оправки для толстостенных труб |
| Электрическая прочность на пробой | Не менее 30,0 кВ/мм | Испытание по GB/T 1408.1 на отверждённой изоляционной заготовке для железнодорожного применения |
| Молекулярная масса полимера (Mw) | 70 000 – 100 000 | Вискозиметрическое измерение полимеризованного в фильере PA6 |
| Скорость непрерывного вытягивания вниз | 50 – 300 мм/мин | Многодорожечное сервоприводное гусеничное тянущее устройство с датчиком скорости |
| Годовая производительность линии | До 1500 метрических тонн в год | Непрерывное вертикальное литьё в режиме 24/7 без остановок |
Основное оборудование для этого решения
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Оснастка для конкретных участков
Различайте конструкции сплошных стержней и полых труб, а также технологические ограничения.
Связанная подача и отбор
Балансируйте подачу материала, реакцию и тягу, а не используйте независимые максимумы.
Определённые измерения материала
Указывайте результаты диэлектрических измерений и измерений молекулярной массы вместе с образцом и фактическим методом измерения.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
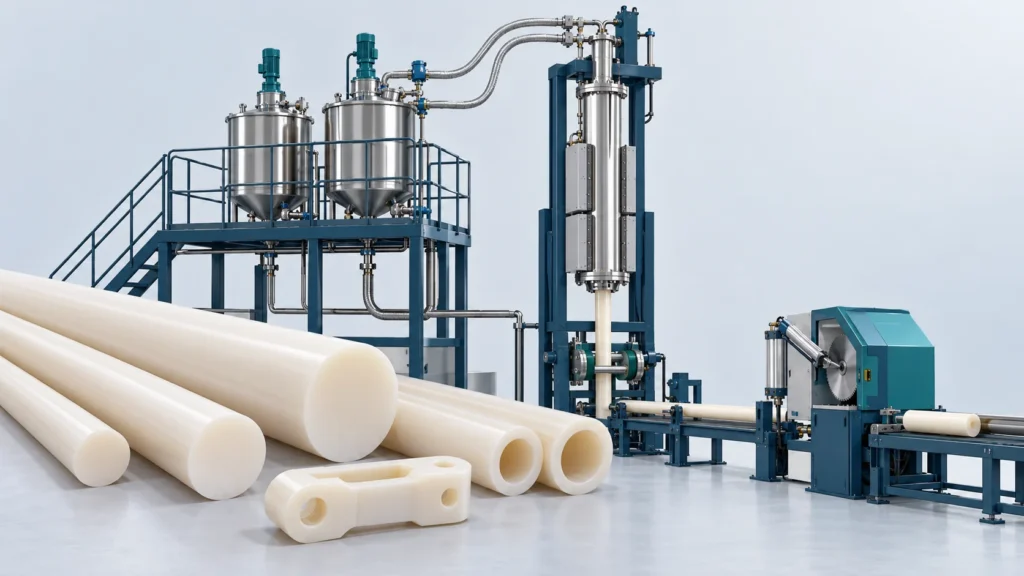
Часто задаваемые вопросы
Определяет ли скорость линии годовой объём производства?
Как следует интерпретировать справочное значение молекулярной массы?
Какая информация необходима для предварительной конфигурации?
Обсудите ваши производственные задачи
Укажите в своём производственном задании следующее: диаметры и толщина стенки стержней/труб, состав, требования к длине/отрезке, график работ, последующая механическая обработка и электрические испытания. Наша команда ответит в течение одного рабочего дня. Как только требования определены, мы предоставляем предварительное предложение в течение двух рабочих дней.


