
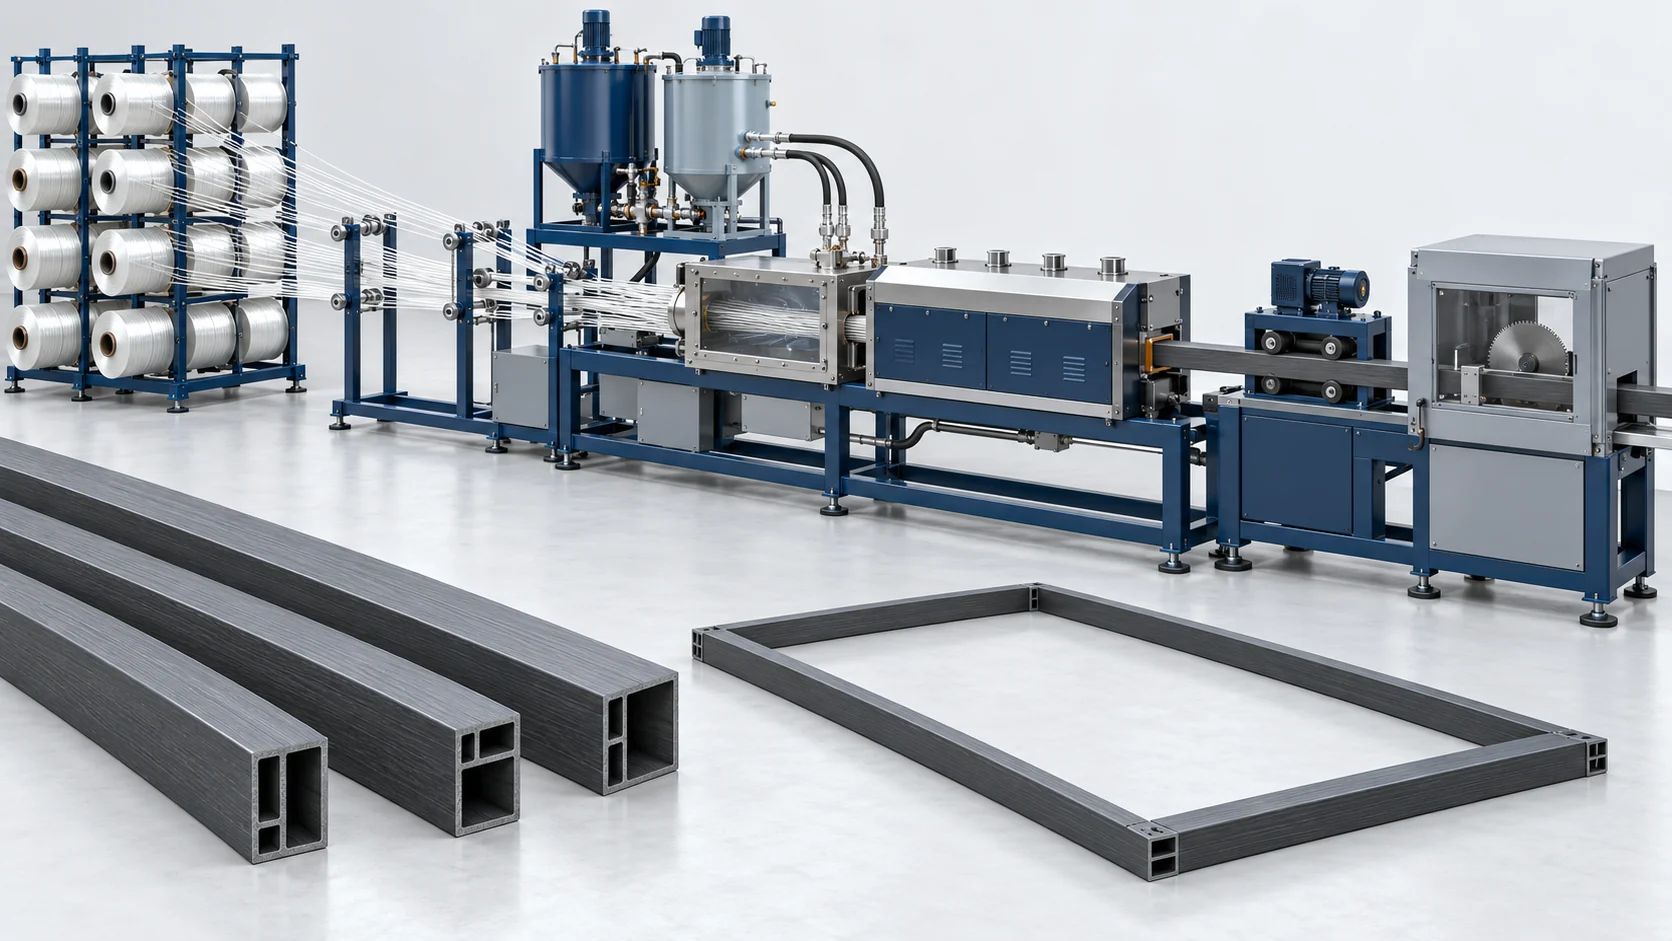
Решение для прямого инжектирования композитной рамки PV
Согласуйте закрытую ПУ-инжекцию и непрерывную пултрузию для выбранного профиля композитной PV-рамы.
Промышленные композитные рамы для солнечных модулей нового поколения
При непрерывной пултрузии рамы армирующий материал проходит через настроенный инжекционный блок и нагретую фильеру, после чего его вытягивают и разрезают. Подача смолы, пропитка армирующего материала, температура фильеры и скорость вытяжки должны быть согласованы. Это отличается от формования отдельных рам в закрытой оснастке или нанесения клея вокруг модуля.
Определенный объем поставки
Определите подготовку смолы, дозирование, смешивание и интерфейсы инжекционного блока, затем определите оборудование для вытяжки, нагрева и резки. Характеристики рамы и модуля требуют отдельной оценки конструкции, воздействия окружающей среды и электрических параметров.
Исходные данные для выбора процесса
Сечение профиля, форма/замасливатель волокна, данные по смоле, основа расчёта содержания волокна, длина фильеры, интерфейсы вытяжного устройства и испытания модуля.
Объём оборудования, сохраняемые заводские интерфейсы и приёмка согласуются для выбранного материала и детали. Определите подготовку смолы, дозирование, смешивание и интерфейсы инжекционного блока, затем определите оборудование для вытяжки, нагрева и резки. Характеристики рамы и модуля требуют отдельной оценки конструкции, воздействия окружающей среды и электрических параметров.
Технологический процесс прямой инжекции композитной PV-рамы
Подготовить армирующий материал и профиль → Подготовить и дозировать смолу → Пропитать, нагреть и вытянуть → Разрезать и провести квалификацию. Определите отдельно подготовку, заполнение, отверждение и время выхода продукции для выбранной конфигурации.
Подготовить армирующий материал и профиль
Подтвердите форму волокна, замасливатель, основу расчёта содержания и конструкцию профиля/фильеры.
Подготовить и дозировать смолу
Установите обращение со смолой, соотношение компонентов и интерфейс инжекционного блока.
Пропитать, нагреть и вытянуть
Проверить пропитку и отверждение в фактическом окне фильеры и линейной скорости.
Стандартные инженерные параметры для солнечной пултрузии
Существующая конфигурация и справочные данные испытаний. Настройки оборудования, результаты по материалам и результаты по готовой сборке приведены отдельно; применяйте каждое значение только к его задокументированной конфигурации и условиям.
| Параметр | Значение / единица измерения | Применимая конфигурация / условия |
|---|---|---|
| Производительность дозирования смолы | 0,8–8,0 кг/мин (по заказу до 15 кг/мин) | Непрерывные высоконапорные поршневые насосы с сервоприводом |
| Давление смешивания | 10,0–15,0 МПа | Высоконапорное смешивание встречных струй без динамического ротора |
| Стехиометрическая точность | Допуск по соотношению в пределах ±0,3% | Динамическое отслеживание энкодером в замкнутом контуре на всех скоростях вытягивания |
| Диапазон линейной скорости пултрузии | 0,5–1,5 м/мин (стандарт) | Согласовано с гелеобразованием полиуретановой смолы и длиной фильеры |
| Поддерживаемое содержание волокна | До 82 % (объёмная доля волокна) | Высоконапорная закрытая инжекционная камера с предварительным уплотнением ровинга |
| Модуль упругости при растяжении профиля рамы | Более 45 ГПа | Испытание по ASTM D638 на отверждённой стеклонаполненной полиуретановой матрице |
Основное оборудование для этого решения
Справочные данные по оборудованию выбираются по документированному для них процессу. Основное дозирование, вспомогательная подача и альтернативные схемы не являются единым стандартным комплексом.
Управление процессом и прикладные проверки
Оцените эти функции с учетом выбранного материала, оснастки и производственного задания. Для результатов готовых деталей требуется отдельное приемочное подтверждение.
Подача, синхронизированная с линией
Согласуйте потребность в смоле с геометрией профиля и скоростью вытяжки.
Раздельные точки отсчёта давления
Различайте давление смешивания, подачу при впрыске и противодавление в боксе.
Проверенная основа содержания армирующего наполнителя
Подтвердите массовое или объёмное содержание волокна и используйте фактические данные о пропитке и ламинате.
Связанные проекты
Это справочные данные по родственным применениям. Сравнивайте фактические материалы, процесс и поставленные модули; приведенные показатели проекта не являются приемочными результатами для другой линии.
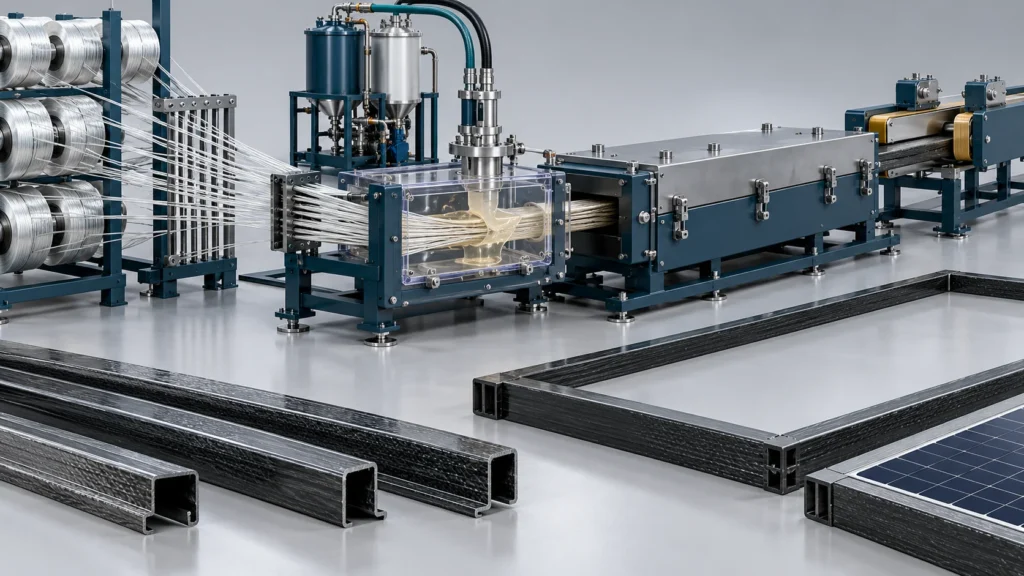
Часто задаваемые вопросы
Найдите ответы о решении с прямым впрыском для композитных PV-рам: выбор материалов, конфигурация оборудования и сведения, необходимые для планирования производственной линии.
Является ли прямой впрыск в данном случае периодическим процессом в закрытой форме?
Устанавливает ли указанное процентное содержание волокна качество ламината?
Какая информация необходима для предварительной конфигурации?
Запросить предложение по оборудованию для композитных солнечных рам
Укажите в своём производственном задании следующее: сечение профиля, форма волокна и его аппрет, данные о смоле, основа содержания волокна, длина фильеры, интерфейсы тянущего устройства и испытания модуля. Наша команда ответит в течение одного рабочего дня. Как только требования будут ясны, мы предоставим предварительное предложение в течение двух рабочих дней.


