قد تنجح ماكينة تشذيب تعمل بنظافة على عينة منتقاة يدويًا، لكنها قد تفشل مع ذلك في أرضية الإنتاج، والسبب نادرًا ما يكون الماكينة نفسها. فدقة تشذيب نعل PU هي حصيلة أربعة متغيرات: تباين سُمك الزوائد عند خط الفصل، وصلابة النعل، وتكرارية التثبيت، وحالة أداة القطع. غيّر أيًّا منها وستتحرك الحافة النهائية. ولهذا يجب أن يختبر التقييم القائم على عينة الخلية بأكملها، لا دقة تمركز ماكينة التشذيب وحدها. يوضح هذا الدليل ما يجب أن تقيسه التجربة، وأي أرقام المواصفات تصمد عند ملامسة الإنتاج، وكيف تكتب معايير قبول تظل سارية بعد أول تغيير للقالب.
لماذا يحدّ التشذيب من إنتاجية خط نعل PU
يقع التشذيب بين نزع القالب والفحص، وهو في معظم مصانع نعال PU آخر عملية يدوية متبقية في الخط. وهذا الموقع يجعله سقفًا صلبًا للإنتاج. فخط الرغوة الذي يعمل بدورة قالب من أربع إلى ست دقائق يمكنه أن يتجاوز محطة تشذيب تحتاج إلى عشرين ثانية لكل زوج إضافة إلى المناولة، وتتسع الفجوة كلما تباين سُمك الزوائد من قذفة إلى أخرى.
الآلية واضحة. تعمل ماكينة التشذيب اليدوية بالحس. فعندما تكون الزوائد رقيقة ومتساوية، يقطع المشغّل في تمريرة واحدة. وعندما تكون الزوائد سميكة عند المقدمة ورقيقة عند الكعب، يقوم المشغّل نفسه بتمريرتين أو ثلاث، ويفحص الحافة، وأحيانًا يعيد القطع. زمن الدورة ليس رقمًا ثابتًا؛ بل هو توزيع يحدَّد انتشاره في المراحل السابقة.
هذا الانتشار هو ما تشتريه الأتمتة فعليًا. فقاطع تفريز دوّار يعمل مقابل تثبيت ثابت لا يتكيف مع تباين الزوائد، لذا يجب إزالة التباين قبل وصول القاطع. عمليًا، قرار التشذيب هو قرار بشأن حالة القالب، والتحكم في وزن القذفة، وتوقيت نزع القالب.
يُظهر خط نعال PU في رواندا حجم الأثر. كان المصنع ينتج 2,500 زوج يوميًا بتسعة مشغّلين، وهدر مواد خام بنسبة 8%، وتغيير إنتاج لموديلات يستغرق 60 دقيقة. وبعد الانتقال إلى ماكينة رغوة منخفضة الضغط مزوّدة بمكتبة تركيبات بنقرة واحدة ودعم خدمة محلي، ارتفعت المطابقة من 88% إلى 95%، وانخفض المشغّلون إلى أربعة، وهبط الهدر إلى 3.5%، وبلغ الإنتاج اليومي 3,600 زوج، وانخفض تغيير الإنتاج إلى أقل من 15 دقيقة. لم يكن التشذيب المحطة الوحيدة المتأثرة، لكن الانضباط نفسه الذي أصلح تغيير الإنتاج أصلح محطة التشذيب أيضًا: متغيرات أقل وعرض أكثر قابلية للتكرار.
ما يجب أن تثبته فعليًا التجربة القائمة على العيّنات
التجربة التي تستخدم قطعًا مأخوذة فورًا بعد تنظيف القالب تخبرك بما تستطيعه الخلية في ظروف مثالية. وهذا ليس السؤال الذي تحتاج إلى إجابته. السؤال هو ما تفعله الخلية على امتداد دورة التآكل الطبيعية، عند حدود نطاق السماحية، مع المشغّلين الذين سيشغّلونها فعليًا.
اختيار العينة يحدد قيمة التجربة. خذ قطعًا من ثلاثة تجاويف على الأقل، ومن بداية دفعة إنتاج ونهايتها، ومن قالب عمل مدة كافية لإظهار تآكل خط الفصل. قِس سُمك الزوائد عند ثماني نقاط حول محيط النعل قبل التشذيب. وإذا تباين نطاق الزوائد بأكثر من الدقة المعلنة لماكينة التشذيب، فإن التجربة تختبر القالب لا الماكينة.
ثم قِس ما يحتاج المشتري فعليًا إلى معرفته: انحراف الحافة عن ملف CAD، وزمن الدورة لكل زوج بما يشمل التحميل والتفريغ، والتكرارية الأبعادية عبر 30 قطعة متتالية أو أكثر، وتآكل القاطع بعد عدد محدد من القذفات، والتقاط الغبار عند رأس القاطع. ولكل نتيجة حدودها.
| نتيجة التجربة | ما الذي تثبته | ما الذي لا تثبته |
|---|---|---|
| انحراف حافة قدره ±0.08 mm عبر 30 عينة | تكرارية هذا التثبيت وهذا القاطع على هذا الشكل الهندسي | أن السماحية نفسها تظل سارية بعد 5,000 قذفة دون تغيير القاطع |
| 18 ثانية لكل زوج | معدل الإنتاجية عند هذه الصلابة وحالة الزوائد هذه | إنتاج الخط بعد إضافة المناولة وتغيير الإنتاج والفحص |
| قطع نظيف عند صلابة Shore A 55 | سلوك القطع في نطاق الصلابة المتوسطة | السلوك عند Shore A 35، حيث تلطخ المادة قبل أن تُقطع |
| صفر مرفوضات في تشغيلة من 200 زوج | يمكن للخلية تشغيل هذه الدفعة | قدرة العملية على مدار وردية كاملة مع تآكل القالب |
الصف الأخير هو الأكثر عرضة لسوء قراءة المشترين. فتشغيلة نظيفة من 200 زوج هي عرض توضيحي، وليست دراسة لقدرة العملية. اطلب حجم العينة والمدة والظروف، واعتبر أي شيء أقل من 30 قطعة متتالية مؤشرًا لا نتيجة.
قراءة مواصفات ماكينة التشذيب دون الإفراط في الثقة بها
تذكر أوراق بيانات المعدات أرقامًا صحيحة كلٌّ على حدة ومضللة مجتمعةً. فدقة التشذيب ±0.1 مم هي مواصفة تحديد موضع لمحور الماكينة. وهي ليست تفاوت النعل النهائي، ولا تزيل أي قدر من دقة الماكينة الحدودَ الأخرى في سلسلة التفاوتات.
تفاوت الحافة النهائية مجموع، وليس قيمة واحدة. وبصيغة أسوأ حالة يُجمع على النحو التالي: تحديد موضع الماكينة، وتكرارية التثبيت، وتغيّر انكماش القطعة، وتغيّر سُمك الزوائد. وبالصيغة الإحصائية تُجمع الحدود نفسها جمعًا تربيعيًا.
خذ خلية نمطية: تحديد موضع الماكينة ±0.10 مم، وتكرارية التثبيت ±0.05 مم، وتغيّر الانكماش ±0.08 مم، وتغيّر سُمك الزوائد ±0.12 مم. تعطي أسوأ حالة ±0.35 مم. ويعطي الجمع الإحصائي ±0.18 مم. وليس أي منهما ±0.10 مم، والمسافة بينهما هي المسافة بين مواصفة يمكن الالتزام بها وأخرى لا يمكن.
يستحق الانكماش اهتمامًا خاصًا لأنه غير مرئي في ورقة البيانات وكبير عمليًا. فالنعل الذي ينكمش بنسبة 0.4% على طول 280 مم يحرّك مرجع التشذيب بأكثر من 1 مم بين القالب والتثبيت. وإذا كانت الخلية تستند إلى تجويف القالب بدلًا من ميزة ثابتة على القطعة، فإن هذا التحرك يقع مباشرة في تفاوت الحافة.
الانكماش ليس عيبًا، لكنه متغير يجب توصيفه قبل تصميم تثبيت التشذيب على أساسه. <أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه> يغطي عوامل التركيب والعملية التي تحدد نطاق الانكماش.
الرقم الثاني الذي يجب استجوابه هو زمن الدورة. فالزمن المذكور من 15 إلى 25 ثانية لكل زوج يصف عادةً ماكينة مكتبية شبه آلية ذات تحميل يدوي. أما الخلية المدمجة في الخط فتذكر زمن الدورة لكل تجويف، وهي كمية مختلفة. لا تقارن الاثنين إلا بعد إضافة التحميل والتفريغ والفحص إلى رقم الماكينة المكتبية.
والثالث هو نطاق الصلابة. فالماكينة المصنفة لنطاق Shore A 30 إلى 70 ليست متساوية القدرة عبر هذا النطاق. فهي قادرة عند الطرفين بمعاملات مختلفة، والمعاملات هي ما تشتريه فعليًا.
مطابقة تهيئة ماكينة التشذيب مع صلابة النعل وهندسته
صلابة Shore A قياس بالانطباع، وليست تصنيفًا للصلادة، وقراءة مقياس الصلادة لا تكون ذات معنى إلا إذا أُخذت في الظروف المحددة [1]، [2]. وهذا مهم في محطة التشذيب لأن الصلابة تغيّر آلية القطع، وليس قوة القطع فقط.
تحت نحو Shore A 40، ينزع البولي يوريثان إلى اللطخ قبل أن يُقطع. فتتشوه المادة تحت حافة القاطع وتستعيد شكلها خلفه، تاركةً سطحًا ممزقًا بدلًا من رقاقة. والحل هو سرعة قاطع أعلى وتغذية أقل وزاوية جرف موجبة حادة، وأحيانًا شفرة بدلًا من قاطع تفريز. وفوق Shore A 65 ينعكس السلوك: فتتفتت المادة عند الحافة، ويصبح الخطر علامات الإجهاد وتكسر الحافة بدلًا من اللطخ.
| نطاق Shore A | سلوك القطع | ملاحظة التكوين | الخطر الرئيسي |
|---|---|---|---|
| 30 إلى 40 | يلطخ قبل أن يقطع | سرعة عالية للقاطع، تغذية منخفضة، زاوية خلوص موجبة حادة | حافة ممزقة وتراكم للحرارة |
| 45 إلى 60 | تكوين نظيف للرايش | تفريز دوّار قياسي | منخفض، لكن راقب تآكل القاطع |
| 65 إلى 75 | تتشظّى عند الحافة | تغذية مخفّضة، دعم صلب، قطع صاعد | تشظّي الحافة وعلامات إجهاد |
الهندسة تضاعف أثر الصلابة. تنحرف حافة نعل رفيعة بعيدًا عن القاطع، لذا يجب أن يدعم التثبيت القطعة على مسافة بضعة ملليمترات من خط القطع. أما النعل السميك على شكل إسفين فلا ينحرف، لكنه يحمّل القاطع بشكل غير متساوٍ، ويظهر ذلك على هيئة تدحرج على طول الحافة. لا تُحل أي من المشكلتين بآلة أكثر دقة؛ بل تُحل المشكلتان بتصميم التثبيت.
غالبًا ما تُعتبر الصلابة واختبار الصلابة إجراءً شكليًا من اختصاص قسم الجودة، لكن الرقم يقود قرارات حقيقية بشأن المعدات. <صلابة Shore A مقابل Shore D في البولي يوريثان> يغطي كيفية اختلاف المقياسين وأين يتوقف القراءة عن كونها قابلة للمقارنة.
المتغيرات الأولية التي تحدد مردود التشذيب
لا يمكن لأي ماكينة تشذيب أن تحافظ على تفاوت لا يوفره القالب. أربعة متغيرات في المراحل السابقة مسؤولة عن معظم التباين الذي يصل إلى محطة التشذيب، وكلها أرخص في التحكم من ترقية الآلة.
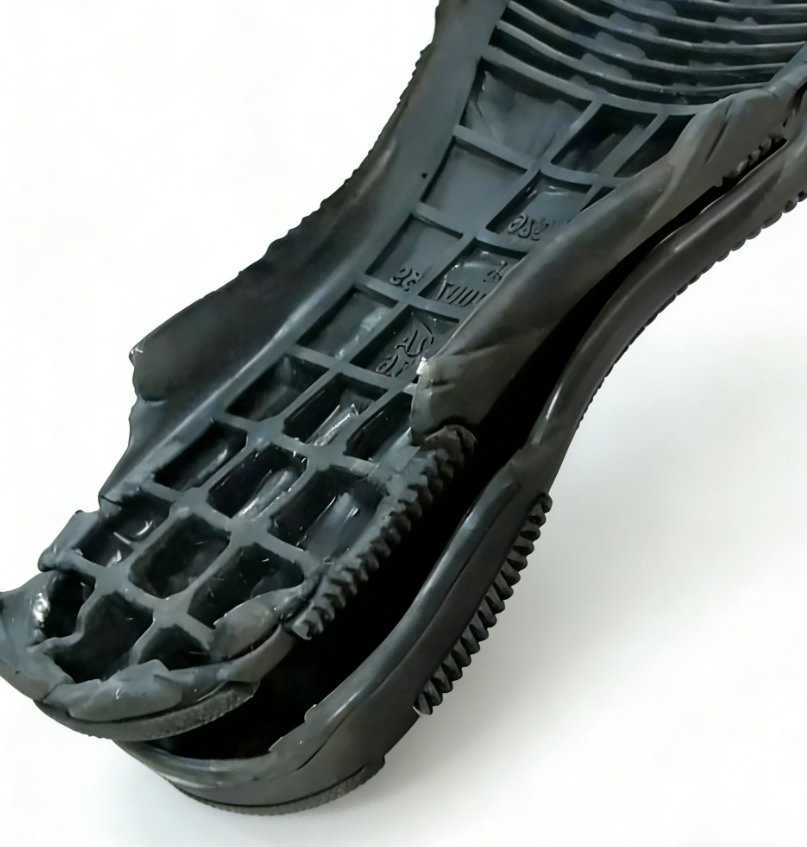
حالة خط الفصل. ينتج خط الفصل المتآكل شريطًا من الرايش الزائد يتفاوت سمكه حول المحيط. وعندما يتجاوز هذا التفاوت مقدار الامتثال لدى ماكينة التشذيب، إما أن يقطع القاطع في الهواء أو يحفر في النعل. إن شريط الرايش الزائد الذي يتفاوت بأكثر من 0.3 مم حول المحيط هو مشكلة صيانة قالب، وليس مشكلة تشذيب.
التحكم في وزن القذفة. الملء الزائد يدفع المادة إلى خط الفصل ويُسمّك الرايش الزائد. أما نقص الملء فينتج قذفات ناقصة لا يمكن تشذيبها على الإطلاق. عادةً تحافظ آلات قياس الجرعات عالية الضغط على نسبة المكوّنات ضمن ±0.3% عبر النطاق الديناميكي الكامل، وهو مستوى التحكم الذي تحتاجه محطة التشذيب لترى رايشًا زائدًا متسقًا.
وزن القذفة هو أول رقم يجب فحصه عندما يبدأ سُمك الزوائد في التذبذب بين الورديات. <كيفية حساب وزن القذفة في البولي يوريثان> يغطي طريقة الحساب وافتراضات الكثافة الكامنة وراءها.
زمن فك القالب. فك القالب مبكرًا جدًا يترك القطعة طرية بما يكفي لتتشوه تحت قوة التثبيت والقطع، ويصبح التشوه خطأً دائمًا في الأبعاد. أما فك القالب متأخرًا جدًا فيجعل الزوائد هشة، فتتشظى بدلًا من أن تُقطع بنظافة. كلا الفشلين يبدوان كمشكلتي تشذيب، وليس أي منهما كذلك.
درجة حرارة القالب وعامل الإطلاق. تحدد درجة الحرارة الانكماشَ الذي يحدد موضع مرجع التشذيب. وتراكم عامل الإطلاق يغيّر شكل هندسة الزوائد من قذفة إلى أخرى. والمصنع الذي يسجّل كليهما سيرى الارتباط في غضون أسبوع؛ أما المصنع الذي لا يسجّل أيًا منهما فسيظل يستبدل أدوات القطع.
خلايا التشذيب المدمجة مقابل المستقلة
ليس الاختيار بين ماكينة تشذيب منضدية قائمة بذاتها وخلية آلية مدمجة في الخط مسألة مستوى تقني. إنه مسألة استقرار حجم الإنتاج وعدد الموديلات ومقدار التباين الذي أزلته بالفعل.
| المعيار | ماكينة منضدية قائمة بذاتها | خلية آلية مدمجة في الخط |
|---|---|---|
| الحجم السنوي | أقل من نحو 200,000 زوج | أكثر من نحو 500,000 زوج |
| تغييرات الموديل لكل وردية | أكثر من ثلاثة | أقل من واحد |
| هندسة النعل | معقدة ورقيقة الجدران ومتنوعة | مستقرة وقابلة للتكرار |
| توفر العمالة | متوفرة وقابلة للتدريب | شحيح أو عالي الدوران |
| رأس المال والمساحة الأرضية | منخفض | عالية |
| لا تختر عندما | تفاوت الزوائد يتجاوز ±0.3 مم | حالة القالب غير مؤكدة |
عمود الاستبعاد أهم من الأعمدة الأخرى. فالخلية المدمجة المثبتة على خط ذي تفاوت زوائد غير مضبوط ستعمل دون إنتاجيتها المقننة وسيُلقى اللوم عليها في مشكلة قالب. أما ماكينة التشذيب المكتبية المثبتة على خط مستقر وعالي الحجم فستبلغ سقف إنتاجها خلال عام. طابِق الخلية مع التفاوت الموجود لديك، لا التفاوت الذي تنوي الوصول إليه.
إعداد طلب عرض السعر وبروتوكول القبول
معظم طلبات عروض الأسعار الخاصة بالتشذيب تفشل لأنها تحدد ماكينة بدلًا من نتيجة. فالمورّد لا يستطيع تصميم تثبيتة من طراز ماكينة، والمشتري لا يستطيع رفض ماكينة تستوفي ورقة بياناتها الخاصة. ستة حقول تسد هذه الفجوة.
| حقل طلب عرض السعر | ما يجب تحديده | لماذا يهم |
|---|---|---|
| هندسة النعل | تصميم ثلاثي الأبعاد (3D CAD) مع خمس عينات مادية من تجاويف مختلفة | تصميم التثبيتة يعتمد على زاوية السحب ونصف قطر الحافة |
| الصلابة | قيمة Shore A مع طريقة الاختبار وظروفه | تتغير معايير القطع عبر نطاق الصلابة |
| حالة الزوائد | نطاق السُمك مقيسًا عند ثماني نقاط على المحيط | يحدد الامتثال الذي يجب أن تستوعبه ماكينة التشذيب |
| التفاوت النهائي | مرجع القياس وطريقة القياس وحجم العينة | لا يمكن التحقق من تفاوت دون طريقة قياس أو رفضه |
| زمن الدورة | ثوانٍ لكل زوج بما في ذلك التحميل والتفريغ | دورة الماكينة وحدها تُقلل من أثرها على الخط |
| اختبار القبول | حجم العينة ومدة التشغيل ومعايير النجاح | يمنع أن يصبح عرض توضيحي مُنتقى بعناية هو المعيار |
هناك بندان إضافيان ينتميان إلى الشروط التجارية بدلًا من الجدول الفني. ينبغي تحديد زمن تغيير الإنتاج بالدقائق مع عدد القوالب، لأن عدد القوالب التي يمكنك تحمّل تشغيلها يعتمد عليه. أما شفط الغبار فينبغي تحديده بوصفه سرعة الالتقاط عند رأس القطع، لأن غبار البولي يوريثان يمثل مشكلة في التدبير المنزلي وتعرضًا صحيًا في آن واحد.
مسار مرحلي عندما تكون الأتمتة الكاملة سابقة لأوانها
الأتمتة المدمجة الكاملة هي الحل الصحيح لبرنامج نعل مستقر وعالي الحجم. لكنها ليست الشراء الأول الصحيح لمصنع لا يزال يعاني من تباين الزوائد، لأن الخلية ستكشف كل ضعف في المراحل السابقة دفعة واحدة، ولن يكون أي منها قابلًا للإصلاح في محطة التشذيب.
يبدأ التسلسل القابل للتطبيق بالتثبيت. فإضافة تثبيت توجيهي وسرعة قطع مُتحكَّم فيها إلى محطة يدوية قائمة تزيل عادةً أكبر جزء من انحراف الحواف بجزء يسير من التكلفة الرأسمالية، وتُثبت ما إذا كان شريط الزوائد مستقرًا بما يكفي لأتمتته. أما المرحلة الثانية فهي آلة شبه أوتوماتيكية سطحية، وهنا يندرج جهاز مثل Haifeng HF-TR-M: تشغيل هوائي، ودقة تشذيب ±0.1 مم، وقاطع طحن دوّار من السبائك بقدرة 1.1 kW، ونطاق معالجة من 50 إلى 500 مم، وتثبيت ثابت يدوي يناسب الأجزاء غير المنتظمة والتغيير السريع بين موديلات متعددة دون تعديل القالب. والمرحلة الثالثة هي الخلية المدمجة، ولا ينبغي الدخول فيها إلا بعد أن تُظهر المرحلتان الأولى والثانية أن سُمك الزوائد والانكماش تحت السيطرة.
البوابة بين المراحل هي نفسها في كل حالة. شغّل 30 قطعة متتالية، وقِس انحراف الحواف، وقارن التشتت بالتفاوت الذي تحتاجه. فإذا كان التشتت لا يزال أوسع من التفاوت، فلن تصلحه المرحلة التالية.
أرسل بيانات النعل قبل تحديد مواصفات ماكينة التشذيب
تُحدَّد أتمتة التشذيب بناءً على الجزء، لا على كتالوج الآلات. أخبرنا بهندسة النعل بصيغة CAD أو بعينات مادية، وصلابة Shore A مع ظرف اختبارها، ونطاق سُمك الزوائد المقيس عند ثماني نقاط حول المحيط، والتفاوت النهائي المطلوب مع طريقة قياسه، وزمن الدورة المستهدف لكل زوج بما يشمل التحميل والتفريغ، وعدد الموديلات التي تغيّرها في كل وردية، والمساحة الأرضية المتاحة. وبهذه المدخلات السبعة، يمكن تحديد تهيئة آلة تشذيب وبروتوكول قبول بما يتوافق مع واقع إنتاجك بدلًا من قطعة عرض توضيحي.
هايفنغ لآلات البولي يوريثان
Info@chinahaifeng.com
WhatsApp: +86 13566296633
الأسئلة الشائعة
ما مدى دقة تشذيب نعل PU الآلي فعليًا؟
دقة تحديد الموضع في الآلة ليست سوى حدٍّ واحد في سلسلة التفاوتات. في خلية مصانة جيدًا ومزودة بتثبيت صلب، تحافظ الأجزاء الإنتاجية عادةً على ±0.15 إلى ±0.20 مم في موضع الحواف، مع مساهمة تباين الزوائد وانكماش الأجزاء في معظم التشتت. وإذا عرض عليك مورّد ±0.05 مم على النعل النهائي، فاطلب طريقة القياس وحجم العينة ونطاق سُمك الزوائد الذي جرى عنده الاختبار. فالرقم الذي يفتقر إلى هذه الشروط الثلاثة لا يمكن مقارنته برقم مورّد آخر.
كم عدد العيّنات التي يجب أن تستخدمها تجربة التشذيب؟
30 قطعة متتالية على الأقل من تجويف واحد، إضافة إلى خمس قطع من كل تجويف آخر في القالب. الثلاثون هي الحد الأدنى لتقدير قدرة ذي معنى؛ وأقل من ذلك يعني أنك تقيس الحظ لا العملية. وخُذ القطع على مدى وردية كاملة بحيث يشمل ذلك انحراف درجة حرارة القالب وتغيّر المشغّل. فالاختبار الذي يستخدم فقط قطعًا مأخوذة مباشرة بعد تنظيف القالب سيُضخّم الأداء ويُقلّل من فاصل الصيانة الذي تحتاجه.
هل يمكن لماكينة تشذيب واحدة التعامل مع نعلي PU وTPU معًا؟
أحيانًا، لكن ليس بالمعاملات نفسها. الـ TPU أمتن ويميل إلى التشظّي بدلًا من الالتطاخ، لذا يتحمّل معدل تغذية أعلى لكنه يُثلِم القاطع أسرع. أما الـ PU في نطاق Shore A من 30 إلى 40 فيلتطخ إذا كانت سرعة القاطع منخفضة جدًا. ويمكن للآلة الواحدة تشغيل كليهما إذا كانت تخزّن معاملات منفصلة للسرعة والتغذية والعمق لكل مادة، وإذا كان التثبيت يدعم الجزء الأطرى دون أن يثنيه عند خط القطع.
ما الذي يسبب حافة مشعّرة أو ممزقة بعد التشذيب؟
ثلاثة أسباب تسود. سرعة القاطع المنخفضة جدًا بالنسبة لصلابة المادة، فتنمزق الحافة بدلًا من أن تُقطع. ومعدل التغذية المرتفع جدًا بالنسبة لسُمك الزوائد، فينحرف القاطع. وقاطع ثلم أو متشظٍّ، وهو الأكثر شيوعًا والأسهل استبعادًا. افحص حالة القاطع أولًا، ثم السرعة، ثم التغذية. وإذا كانت الحافة زغبية عند مقدمة النعل أو مؤخرته فقط، فالأرجح أن التثبيت لا يدعم الجزء بالقرب الكافي من القطع.
هل يستحق التشذيب المدمج في الخط جدواه دون 500,000 زوج سنويًا؟
عادةً لا، كخطوة أولى. فما دون ذلك الحجم، تحقق آلة تشذيب شبه أوتوماتيكية سطحية مزودة بتثبيت مناسب وسرعة قطع مُتحكَّم فيها معظم المكسب النوعي بجزء يسير من التكلفة الرأسمالية. والاستثناء هو مصنع يشغّل موديلات قليلة بحجم كبير بهندسة مستقرة، حيث تكون تكلفة تغيير الإنتاج منخفضة ويتضاعف أثر التوفير في العمالة. والرقم الفاصل هو عدد تغييرات الموديل في الوردية، لا الحجم السنوي بمفرده.
المراجع
[1] ISO 868، \u201cPlastics and ebonite — Determination of indentation hardness by means of a durometer (Shore hardness)\u201d، International Organization for Standardization.
[2] ASTM D2240، \u201cStandard Test Method for Rubber Property—Durometer Hardness\u201d، ASTM International.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
ما هو تركيب رغوة البولي يوريثان بالرش وتطبيقاتها
شرح SRIM: أساسيات القولبة بالحقن التفاعلي الهيكلي
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
كيفية حساب وزن القذفة في البولي يوريثان