

Большинство проблем с подошвами из ПУ возникает ещё до того, как первая капля смеси попадёт в форму. Слегка остывший полиол, сместившийся дозирующий насос или форма, теряющая температуру по краю, могут дать одинаковый видимый результат: мягкие пятна, пузыри на поверхности или подошву, которая на каждой смене обрезается по-разному. Экономичный способ решить эти проблемы — не начинать со смены поставщика смолы. А читать технологическую цепочку так, как её читает инженер по дозированию.

Как создаётся подошва из полиуретана
Производство подошв из ПУ — это двухкомпонентный реакционный процесс. Компонент A обычно представляет собой смесь полиолов, содержащую катализаторы, воду или другой пенообразователь, удлинители цепи, поверхностно-активные вещества и иногда пигменты. Компонент B — изоцианатная сторона, часто предполимер для микропористых изделий обувной отрасли. Когда два потока встречаются в смесительной головке, реакция начинается немедленно: изоцианатные группы реагируют с полиолом и удлинителем цепи, наращивая молекулярную массу, а вода или физический пенообразователь образует газ, создающий микропористую структуру.
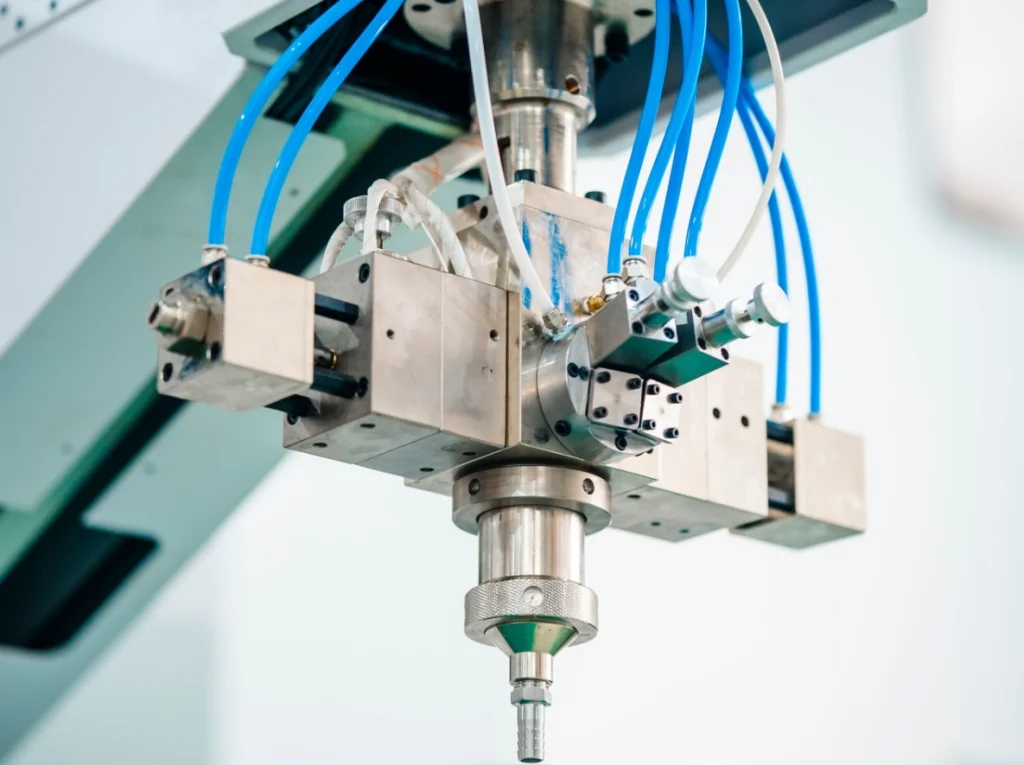
Полная цепочка включает подготовку сырья, дозирование, смешивание, заливку в форму, отверждение, извлечение из формы, обрезку и постотверждение. У каждого этапа есть нормальный рабочий диапазон, и при выходе за его пределы дефекты передаются дальше по цепочке.
Подготовка сырья
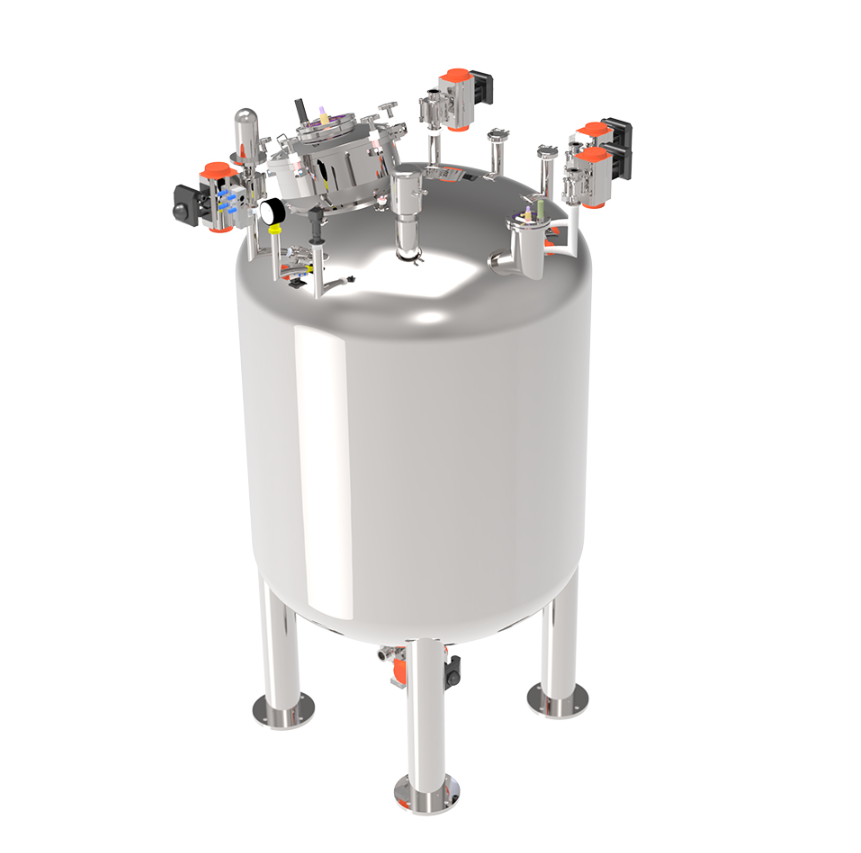
Качество подошвы начинается в расходных баках и линиях подачи. Полиолы и изоцианаты должны поддерживаться при стабильной рабочей вязкости и быть защищены от влаги. Вода реагирует с изоцианатом с образованием уретанов и углекислого газа; попадая в виде неконтролируемой влаги из окружающей среды, она меняет и плотность, и удлинение цепи, а также искажает измеренное содержание NCO [1].
Именно поэтому серьёзные производители подошв держат крышки закрытыми, применяют продувку сухим азотом там, где это предписывает поставщик смолы, и предварительно нагревают бочки или баки до контролируемого температурного диапазона. Многие машины для подошв низкого давления выдерживают компоненты в диапазоне 20–45 °C, а формы — при 45–65 °C. Цель не в том, чтобы нагреть материал ради самого нагрева. Цель — сделать вязкость воспроизводимой, чтобы дозирующие насосы подавали одинаковый объём при каждом впрыске.
Дозирование, смешивание и заливка в форму
Именно на дозировании хороший процесс изготовления подошвы либо выигрывается, либо проигрывается. Шестерённые насосы или поршневые насосы с сервоприводом подают потоки A и B в заданном соотношении, а смесительная головка должна их соединить до того, как реакция локализуется в несмешанных участках. Головки низкого давления смешивают за счёт механического сдвига при нескольких тысячах об/мин. Головки высокого давления сталкивают два потока на высокой скорости и полагаются на смешивание при соударении плюс самоочищающее действие.
Важный показатель — отклонение соотношения по всему впрыску, а не номинальная производительность. Небольшие отклонения меняют изоцианатный индекс, что сдвигает плотность сшивки, твёрдость, скорость отверждения и в конечном счёте ощущение готовой подошвы. Слишком короткое смешивание оставляет несмешанный компонент; слишком интенсивное смешивание может повысить температуру материала и ускорить гелеобразование до того, как форма будет как следует заполнена.
Контроль массы впрыска не менее важен. Машина должна подать достаточно смешанного материала, чтобы заполнить каждую полость с небольшим контролируемым запасом на перелив для выхода воздуха и облоя. Неравномерное заполнение проявляется в виде недолитых подошв, разброса плотности или захваченного воздуха в зоне носка и по краю.
Если вы пересчитываете объём полости в общую массу заливки перед проектированием линии, Как рассчитать массу впрыска в полиуретане охватывает расчёт от полости к впрыску и запас, необходимый на потери при заполнении.
Отверждение, извлечение из формы и отделка
Как только смесь окажется в форме, время крема, время гелеобразования и время отверждения идут по своему собственному графику. Температура формы делает большую часть работы: при слишком низкой температуре корка образуется медленно, и подошва может порваться при извлечении из формы; при слишком высокой газовыделение может опередить гелеобразование, оставляя дефекты поверхности или неравномерный размер ячеек. Большинство форм для подошв из ПУ выдерживают в диапазоне 45–65 °C, нагревая их с помощью электрических элементов, пара или водяных каналов.
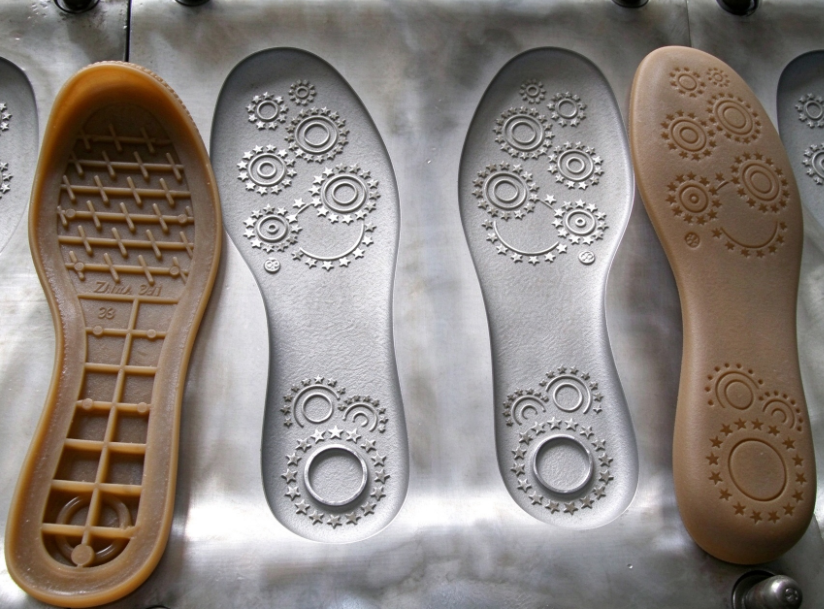
Извлечение из формы — это решение по прочности в неотверждённом состоянии. Деталь должна быть достаточно прочной, чтобы выйти из полости без разрывов, но ей не нужно быть полностью отверждённой. Некоторые подошвы извлекают из формы тёплыми, обрезают, а затем дают им доотверждаться в контролируемых условиях. Другие переходят в цикл постотверждения, чтобы завершить удлинение цепи и стабилизировать твёрдость.
Твёрдость по Шору A и по Шору D измеряют согласно ASTM D2240 и ISO 868 [2][3]. Для обуви важный вопрос не только в числе на паспорте материала. Важно, достигает ли деталь этого числа стабильно по всей промежуточной подошве, по всей основной подошве и в зоне перегиба.
Когда в спецификации подошвы смешиваются значения по Шору A и по Шору D, Твердость по Шору A и по Шору D в полиуретане охватывает две шкалы и то, какое поведение материала измеряет каждая из них.
Параметры, определяющие качество подошвы
Четыре переменные объясняют большую часть разброса на производственном участке: контроль индекса, влага, температура и момент извлечения из формы.
Изоцианатный индекс задаёт соотношение реакционноспособных групп и напрямую влияет на твёрдость, остаточную деформацию сжатия и полноту отверждения. Рецептура, правильная при индексе 100, не будет вести себя так же при 98 или 102, даже если изменение кажется небольшим в диспетчерской.
Кажущуюся плотность определяют согласно ISO 845 [4]. Плотность — это структурная переменная, а не косметическая. Подошва, которая получается легче спецификации, может иметь больше газа или меньше заполнения, а более тяжёлая подошва может иначе захватывать закрытые ячейки или расходовать больше материала на пару, чем предполагает модель расчёта себестоимости.
Химический состав материала также влияет на процесс. От того, на основе полиэфира или полиэфирного спирта (полиола) построена система, зависят стойкость к гидролизу, поведение при истирании, гибкость при низких температурах и стоимость сырья; этот компромисс подробно описан в справочниках по полиуретанам [5]. Начальнику производства следует рассматривать химический состав и выбор машины как единую систему, а не как две отдельные закупки.
Усадка складывается из термического сжатия и усадки при полимеризации. Слишком раннее раскрытие формы позволяет изделию выйти из неё до стабилизации размеров, и результат может проявиться только после охлаждения или после первого испытания на изгиб. Последующий дрейф размеров часто принимают за проблему с формой, хотя на самом деле это проблема со временем отверждения.
Поскольку раннее извлечение из формы обычно проявляется позже как дрейф размеров, Причины усадки пенополиуретана и способы её контроля рассматривает механизмы усадки и меры контроля, которые позволяют удерживать подошву в пределах допуска.
Как выбрать линию для производства подошв и не купить лишнюю мощность
Первое, что нужно определить, — не марка машины. Это исходные производственные данные: средний объём заливки, пар в день, схема гнездования формы, продукт одно- или двухплотностный и вязкость сырья при температуре переработки.
Показательный пример — линия функциональных стелек, переходящая с одноплотностных изделий на двухплотностные. Узким местом была не скорость заливки, а переналадка и точность заполнения. После перехода линии на шестигнездовые формы с сохранёнными рецептурами и дозированием на сервоприводе с обратной связью выпуск вырос примерно с 3 000 до 12 000 пар на линию в день. Решающими факторами стали воспроизводимое заполнение и переналадка рецептуры одним нажатием, а не насос с большей номинальной производительностью.
Для машины для подошв низкого давления проверьте, остаётся ли точность дозирования неизменной во всём диапазоне заливки и справляется ли библиотека рецептур с несколькими значениями твёрдости без ручной подстройки при смене моделей. Для линии высокого давления взвесьте более быструю самоочистку и меньшее время пребывания материала против более высокой стоимости и более требовательного обслуживания.
Если вы сравниваете варианты, полезный следующий шаг — составить перечень максимального объёма заливки, целевого времени цикла и диапазона вязкости материала. Отправьте эти три значения на info@chinahaifeng.com и запросите проверку конфигурации дозирования.
Расскажите нам о вашей линии для производства подошв
Отправьте данные о целевом количестве пар в день, массе подошвы, схеме гнездования формы и текущем уровне брака на info@chinahaifeng.com или в WhatsApp: 86 13566296633. Укажите, нужны ли вам одноплотностные или двухплотностные изделия, а также есть ли на предприятии сжатый воздух, охлаждённая вода и обогрев форм. Эти вводные гораздо лучше, чем презентация «сначала каталог», определяют мощность дозирования, формат зажима и план переналадки.
Часто задаваемые вопросы
В чём разница между машинами для подошв низкого и высокого давления?
Машины низкого давления смешивают компоненты за счёт механического сдвига в смесительной головке и распространены для микропористых стелек, подошв и малых и средних партий. Машины высокого давления используют встречное смешивание, обеспечивают более быструю самоочистку между заливками и часто применяются для высокопроизводительных или более требовательных конструкционных деталей. Лучший выбор зависит от объёма заливки, производительности, реакционной способности материала и того, может ли предприятие обеспечить работу системы высокого давления.
Сколько времени занимает формование подошвы из полиуретана?
Время цикла зависит от толщины подошвы, температуры формы, состава катализаторов и от того, является ли рецептура одноплотностной или двухплотностной. Для стандартной толщины подошвы 8–12 мм при обогреве формы в диапазоне 45–65 °C обычной отправной точкой являются 4–6 минут на пару. Тяжёлые или специальные подошвы могут требовать больше времени.
Из-за чего в подошве из PU появляются мягкие участки?
Мягкие пятна обычно возникают из-за несмешанного или плохо смешанного материала, неравномерной температуры формы, поглощения влаги или дрейфа индекса между потоками A и B. Решение — проверить регулирование соотношения, скорость смесительной головки, термостатирование ёмкостей и распределение температуры по форме, прежде чем менять рецептуру.
Может ли одна линия выпускать подошвы двойной плотности?
Да. Двухплотностное производство обычно выполняется последовательной заливкой: сначала заливают более жёсткий слой подошвы или бортика, затем более мягкий слой промежуточной подошвы заливают сверху в ту же форму или в ходе второй операции. Машине требуются точное управление заливкой, хранение нескольких рецептур и достаточное количество каналов дозирования или постов заливки, чтобы работать с обеими плотностями без ручной перенастройки.
Почему формы для подошв держат при температуре около 45–65 °C?
Этот температурный диапазон поддерживает вязкость материала достаточно низкой для чистого заполнения полости и при этом соответствует поведению рецептуры при гелеобразовании и отверждении. Форма ниже целевого диапазона может давать дефекты поверхности и слабую корочку; форма выше него может ускорить вспенивание до гелеобразования и создать неравномерные ячейки или детали с избытком облоя.
Источники
[1] Ionescu, M. (2005), Chemistry and Technology of Polyols for Polyurethanes, Rapra Technology.
[2] ASTM D2240-15, Standard Test Method for Rubber Property—Durometer Hardness, ASTM International.
[3] ISO 868:2003, Пластмассы и эбонит. Определение твердости при вдавливании с помощью дюрометра (твердость по Шору), Международная организация по стандартизации.
[4] ISO 845:2006, Пластмассы и резины ячеистые. Определение кажущейся плотности, Международная организация по стандартизации.
[5] Randall, D. and Lee, S. (2002), The Polyurethanes Book, Wiley.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Роль времени подъёма в пенообразовании полиуретана
Причины усадки пенополиуретана и способы её контроля
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
Определите, как изоцианат подаётся на машину для формования подошв из ПУ
При выборе линии для полиуретановых подошв отделяйте подачу изоцианата от подачи смешанной дозы. Утверждённая схема подачи доводит отдельные потоки изоцианата и полиола до узлов кондиционирования и дозирования. Жидкости встречаются в смесительной головке, а реагирующая смесь по короткому пути поступает в выбранную форму. Уточните, кто поставляет оборудование для подачи и точки подключения, включая отдельные материалы, утверждённую тару, данные по хранению и способ очистки.
Для линии низкого давления сравните фактическую минимальную дозу на подошву до и после смены материала. Определите шаги переналадки для оператора, проверьте соотношение компонентов и вес и задокументируйте, что происходит с первыми изделиями после перезапуска. Рассмотрите смену IBC и разделение материалов и аспекты хранения сырья вместе, прежде чем зафиксировать объём подачи.





