

La mayoría de los problemas de las suelas de PU se generan antes de que la primera gota de mezcla llegue al molde. Un poliol ligeramente frío, una bomba dosificadora desviada o un molde que pierde temperatura en el borde pueden producir el mismo resultado visible: puntos blandos, ampollas superficiales o una suela que se rebaba de forma distinta en cada turno. La forma económica de solucionar esos problemas no es cambiar primero de proveedor de resina. Es leer la cadena del proceso tal como la lee un ingeniero de dosificación.

Cómo se integran las suelas de poliuretano
La fabricación de suelas de PU es un proceso de reacción de dos componentes. El componente A suele ser una mezcla de polioles que contiene catalizadores, agua u otro agente espumante, extendedores de cadena, tensoactivos y, a veces, pigmentos. El componente B es el lado isocianato, a menudo un prepolímero para el trabajo con calzado microcelular. Cuando las dos corrientes se encuentran en el cabezal de mezcla, la reacción comienza de inmediato: los grupos isocianato reaccionan con el poliol y el extendedor de cadena para aumentar el peso molecular, mientras que el agua o un agente espumante físico forma el gas que crea la estructura microcelular.
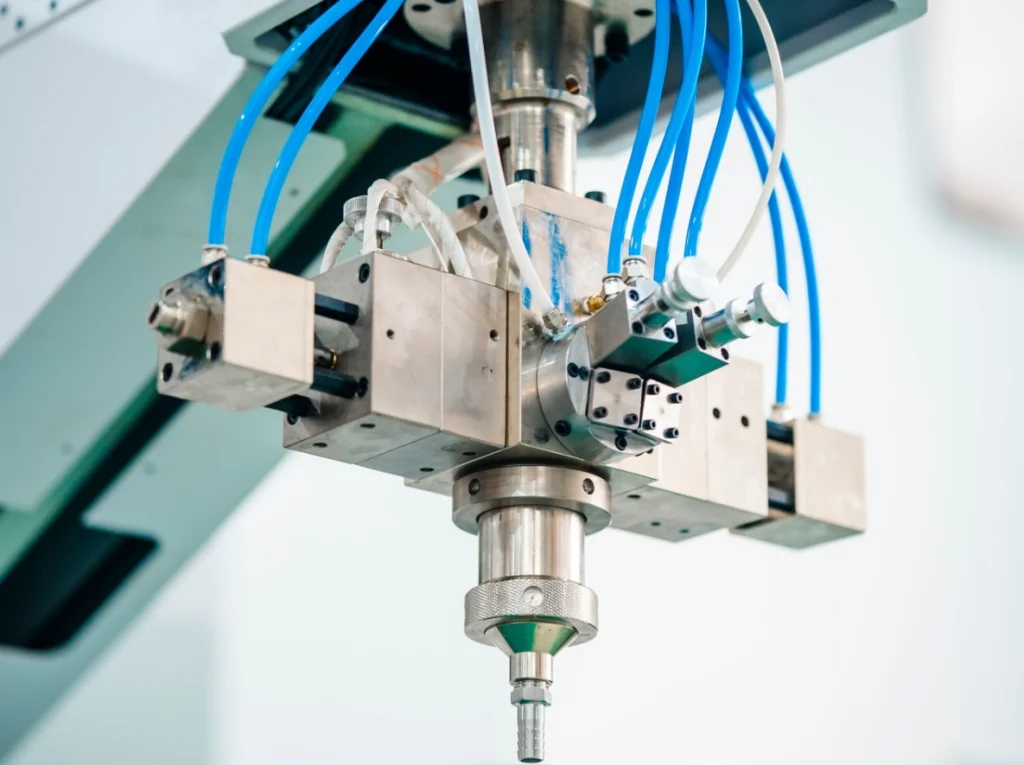
La cadena completa incluye el acondicionamiento de las materias primas, la dosificación, la mezcla, el llenado del molde, el curado, el desmoldeo, el rebabado y el postcurado. Cada etapa tiene una ventana de operación normal, y los defectos se propagan aguas abajo cuando se pasa por alto una de esas ventanas.
Acondicionamiento de las materias primas
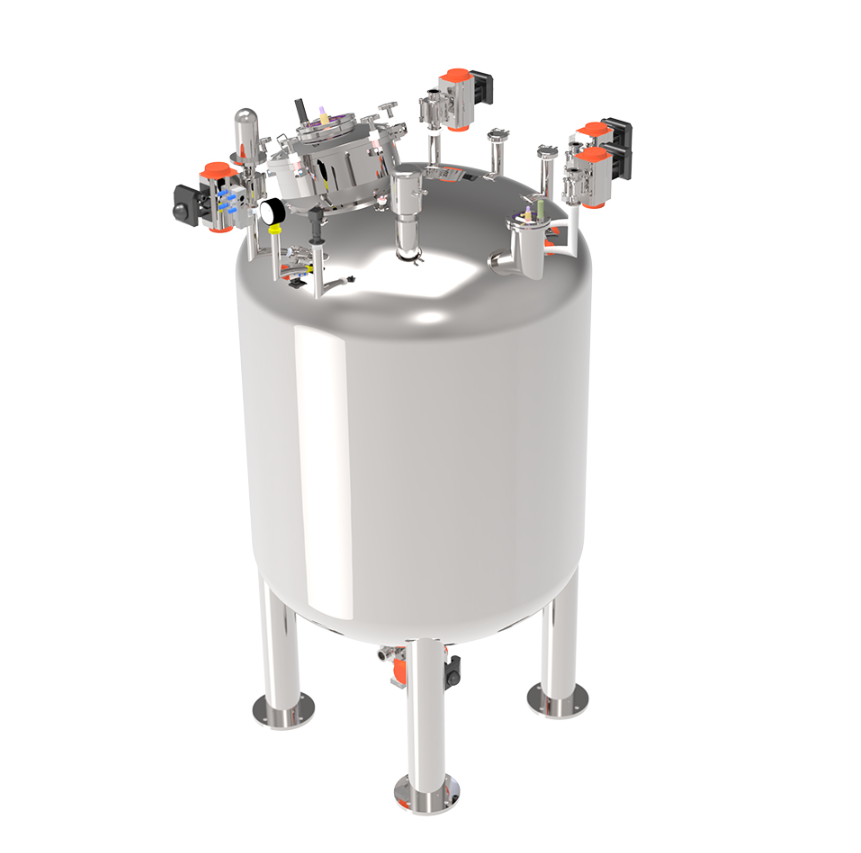
La calidad de la suela empieza en los tanques diarios y las líneas de alimentación. Los polioles y los isocianatos deben mantenerse a una viscosidad estable y utilizable, y deben protegerse de la humedad. El agua reacciona con el isocianato para formar ureas y dióxido de carbono; cuando entra como humedad ambiente no controlada, altera tanto la densidad como la extensión de cadena y distorsiona el contenido de NCO medido [1].
Por eso las operaciones de fabricación de suelas serias mantienen las tapas cerradas, utilizan una inertización con nitrógeno seco allí donde el proveedor de resina lo especifica y precalientan los bidones o los tanques hasta una banda de temperatura controlada. Muchas máquinas de suelas de baja presión mantienen los componentes en el rango de 20–45 °C y los moldes a 45–65 °C. El objetivo no es calentar el material por el simple hecho de calentarlo. Es hacer que la viscosidad sea repetible para que las bombas dosificadoras entreguen el mismo volumen en cada inyección.
Dosificación, mezcla y llenado del molde
La dosificación es donde se gana o se pierde un buen proceso de suelas. Las bombas de engranajes o las bombas de pistón accionadas por servomotor desplazan las corrientes A y B en una proporción establecida, y el cabezal de mezcla tiene que combinarlas antes de que la reacción se localice en bolsas sin mezclar. Los cabezales de baja presión mezclan por cizalladura mecánica a unos pocos miles de rpm. Los cabezales de alta presión hacen chocar las dos corrientes a alta velocidad y se basan en la mezcla por impacto más una acción autolimpiante.
La cifra importante es la desviación de la proporción a lo largo de la inyección, no el caudal nominal. Las desviaciones pequeñas cambian el índice de isocianato, lo que desplaza la densidad de reticulación, la dureza, la velocidad de curado y, en última instancia, el tacto de la suela terminada. Una mezcla demasiado breve deja componente sin mezclar; una mezcla demasiado agresiva puede elevar la temperatura del material y acelerar la gelificación antes de que el molde se llene adecuadamente.
El control del peso de inyección importa igual de mucho. La máquina tiene que entregar suficiente material mezclado para llenar cada cavidad con un pequeño margen de rebose controlado para el venteo y la rebaba. Un llenado desigual se manifiesta como suelas incompletas, variación de densidad o aire atrapado en la puntera y el borde.
Si va a convertir el volumen de la cavidad en el peso total de vertido antes de diseñar una línea, Cómo calcular el peso de dosificación en poliuretano abarca el cálculo de cavidad a inyección y el margen que necesita para la pérdida de llenado.
Curado, desmoldeo y acabado
Una vez que la mezcla está en el molde, el tiempo de crema, el tiempo de gelificación y el tiempo de curado avanzan a su propio ritmo. La temperatura del molde hace gran parte del trabajo: si es demasiado fría, la piel se forma lentamente y la suela puede desgarrarse al desmoldar; si es demasiado caliente, el desprendimiento de gas puede adelantar a la gelificación y dejar defectos superficiales o un tamaño de celda irregular. La mayoría de los moldes de suelas de PU se mantienen en el rango de 45–65 °C, con calentamiento mediante resistencias eléctricas, vapor o canales de agua.
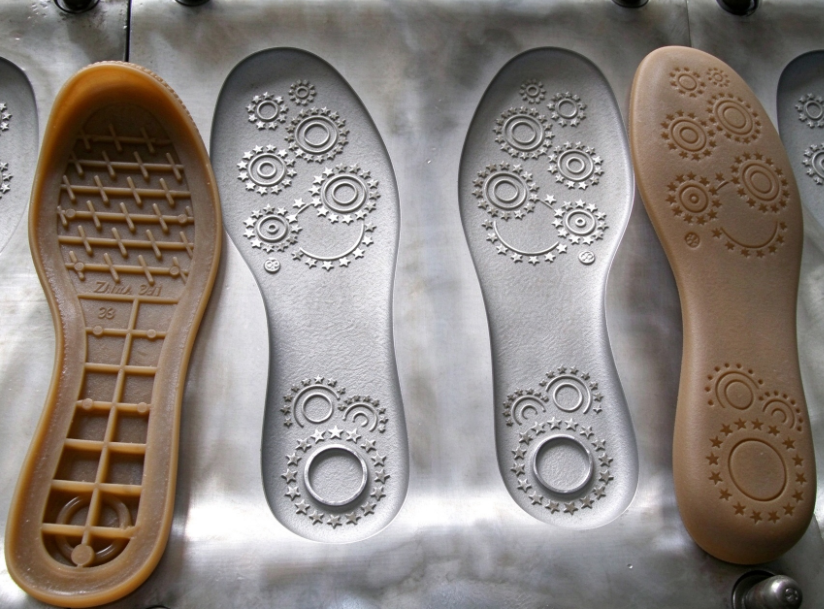
El desmoldeo es una decisión basada en la resistencia en verde. La pieza debe ser lo bastante resistente como para salir de la cavidad sin desgarrarse, pero no necesita estar totalmente curada. Algunas suelas se desmoldan en caliente, se rebaban y luego se dejan seguir curando en condiciones controladas. Otras pasan a un ciclo de postcurado para completar la extensión de cadena y estabilizar la dureza.
La dureza Shore A y Shore D se mide de acuerdo con ASTM D2240 e ISO 868 [2][3]. Para el calzado, la pregunta relevante no es solo la cifra de la ficha técnica. Es si la pieza alcanza esa cifra de forma consistente en la entresuela, la suela exterior y la zona de flexión.
Cuando una especificación de suela mezcla valores Shore A con Shore D, Dureza Shore A frente a Shore D en poliuretano abarca las dos escalas y qué comportamiento del material mide cada una.
Las variables que determinan la calidad de la suela
Cuatro variables explican la mayor parte de la variación en la planta de producción: el control del índice, la humedad, la temperatura y el momento del desmoldeo.
El índice de isocianato fija la proporción de grupos reactivos e influye directamente en la dureza, la deformación por compresión y la finalización del curado. Una formulación correcta con un índice de 100 no se comportará igual con 98 o 102, aunque el cambio parezca pequeño en la sala de control.
La densidad aparente se determina según ISO 845 [4]. La densidad es una variable estructural, no cosmética. Una suela que sale más ligera de lo especificado puede tener más gas o menos relleno, mientras que una suela más pesada puede atrapar las celdas cerradas de otra manera o usar más material por par de lo que supone el modelo de costes.
La química del material también modifica el proceso. Que el sistema sea de base poliéster o de base poliéter cambia la resistencia a la hidrólisis, el comportamiento frente a la abrasión, la flexibilidad a baja temperatura y el coste de las materias primas; el compromiso está bien documentado en las obras de referencia sobre poliuretano [5]. Un responsable de producción debería tratar la química y la selección de la máquina como un solo sistema, no como dos compras separadas.
La contracción combina la contracción térmica y la contracción por polimerización. Abrir el molde demasiado pronto deja que la pieza salga antes de que las dimensiones se hayan estabilizado, y el resultado puede aparecer solo tras el enfriamiento o tras la primera prueba de flexión. La deriva dimensional posterior a menudo se confunde con un problema del molde cuando en realidad es un problema del tiempo de curado.
Dado que un desmoldeo prematuro suele manifestarse más tarde como una deriva dimensional, Causas de la contracción en la espuma de poliuretano y cómo controlarla aborda los mecanismos de contracción y las medidas de control que mantienen una suela dentro de tolerancia.
Elegir una línea de suelas sin comprar la capacidad equivocada
Lo primero que hay que decidir no es la marca de la máquina. Son los datos básicos de producción: tamaño medio de inyección, pares por día, disposición del molde, producto de una sola densidad o de doble densidad y viscosidad de la materia prima a la temperatura de procesamiento.
Un ejemplo útil es una línea de plantillas funcionales que pasa de productos de una sola densidad a productos de doble densidad. El cuello de botella no era la velocidad de vertido; era el cambio de formato y la precisión de llenado. Una vez que la línea pasó a moldes de seis cavidades con fórmulas almacenadas y dosificación servo de circuito cerrado, la producción pasó de unos 3.000 a 12.000 pares por línea y día. Los factores decisivos fueron el llenado repetible y el cambio de fórmula con un clic, no una bomba nominal más grande.
En una máquina de suelas de baja presión, compruebe si la precisión de dosificación se mantiene constante en todo el rango de inyección y si la biblioteca de fórmulas puede gestionar varias durezas sin ajustes manuales entre modelos. En una línea de alta presión, valore la autolimpieza más rápida y el menor tiempo de residencia del material frente a un coste mayor y un mantenimiento más exigente.
Si está comparando opciones, el siguiente paso útil es enumerar el tamaño máximo de inyección, el tiempo de ciclo objetivo y el rango de viscosidad del material. Envíe esos tres datos a info@chinahaifeng.com y solicite una revisión de la configuración de dosificación.
Cuéntenos sobre su línea de suelas
Envíe sus pares objetivo por día, el peso de la suela, la disposición del molde y su tasa de desperdicio actual a info@chinahaifeng.com o por WhatsApp: 86 13566296633. Indique si necesita una sola densidad o doble densidad, y si la planta dispone de aire comprimido, agua enfriada y calentamiento de moldes. Esos datos determinan la capacidad de dosificación, el formato de cierre y el plan de cambio de formato mucho mejor que una presentación basada primero en el folleto.
Preguntas frecuentes
¿Cuál es la diferencia entre las máquinas de suelas de baja presión y de alta presión?
Las máquinas de baja presión mezclan los componentes mediante cizallamiento mecánico en un cabezal de mezcla y son habituales para entresuelas microcelulares, suelas y producciones pequeñas y medianas. Las máquinas de alta presión utilizan mezcla por impacto, ofrecen una autolimpieza más rápida entre inyecciones y se emplean a menudo para piezas estructurales de alta producción o más exigentes. La mejor opción depende del tamaño de inyección, la producción, la reactividad del material y de si la planta puede soportar el sistema de mayor presión.
¿Cuánto tarda en moldearse una suela de poliuretano?
El tiempo de ciclo depende del grosor de la suela, la temperatura del molde, el paquete de catalizador y de si la fórmula es de una sola densidad o de doble densidad. Para un grosor de suela estándar de 8–12 mm con calentamiento del molde en el rango de 45–65°C, 4–6 minutos por par es un punto de partida habitual. Las suelas pesadas o especiales pueden tardar más.
¿Qué provoca las zonas blandas en una suela de PU?
Los puntos blandos suelen deberse a material sin mezclar o mal mezclado, temperatura del molde no uniforme, absorción de humedad o deriva del índice entre las corrientes A y B. La solución es comprobar el control de proporción, la velocidad del cabezal de mezcla, el acondicionamiento de los tanques y la distribución de temperatura del molde antes de cambiar la fórmula.
¿Puede una sola línea fabricar suelas de doble densidad?
Sí. La producción de doble densidad se realiza normalmente mediante vertido secuencial: primero se vierte una capa de suela exterior o borde más dura y después se vierte encima una capa de entresuela más blanda, en el mismo molde o en una segunda operación. La máquina necesita un control preciso de la inyección, almacenamiento de múltiples fórmulas y suficientes canales de dosificación o estaciones de vertido para gestionar ambas densidades sin recalibración manual.
¿Por qué se mantienen los moldes de suelas a unos 45–65 °C?
Ese intervalo de temperatura mantiene la viscosidad del material lo bastante baja para llenar la cavidad de forma limpia, a la vez que se ajusta al comportamiento de gelificación y curado de la formulación. Un molde por debajo del rango objetivo puede producir defectos superficiales y una piel débil; un molde por encima puede acelerar el espumado antes de la gelificación y crear celdas irregulares o piezas con mucha rebaba.
Referencias
[1] Ionescu, M. (2005), Chemistry and Technology of Polyols for Polyurethanes, Rapra Technology.
[2] ASTM D2240-15, Standard Test Method for Rubber Property—Durometer Hardness, ASTM International.
[3] ISO 868:2003, Plastics and Ebonite — Determination of Indentation Hardness by Means of a Durometer (Shore Hardness), International Organization for Standardization.
[4] ISO 845:2006, Plásticos y cauchos celulares — Determinación de la densidad aparente, International Organization for Standardization.
[5] Randall, D. y Lee, S. (2002), The Polyurethanes Book, Wiley.
Si te interesa, echa un vistazo a estos artículos relacionados:
El papel del tiempo de subida en el espumado de poliuretano
Causas de la contracción en la espuma de poliuretano y cómo controlarla
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
Defina cómo se transfiere el isocianato a la máquina de suelas de PU
Al especificar una línea de suelas de poliuretano, separe la transferencia de isocianato de la entrega de la dosificación mezclada. Una disposición de alimentación aprobada lleva las corrientes individuales de isocianato y poliol al acondicionamiento y la dosificación. Los líquidos se encuentran en el cabezal de mezcla, y la mezcla reactiva sigue el recorrido corto hacia el molde seleccionado. Pregunte quién suministra el equipo de alimentación y los puntos de conexión, incluidos los materiales por separado, los contenedores aprobados, los datos de almacenamiento y el método de limpieza.
Para una línea de baja presión, compare la dosificación real más corta de suela antes y después de un cambio de material. Defina los pasos de cambio del operador, verifique la proporción y el peso de los componentes y documente qué ocurre con las primeras piezas tras el reinicio. Revise Cambio de IBC y separación de materiales y consideraciones sobre el almacenamiento de materias primas en conjunto antes de fijar el alcance de la alimentación.





