Отказы по допускам редко начинаются как отказы по допускам. Они начинаются с подрельсовой прокладки, которая не садится в клемму, с ролика, который теряет посадку с натягом после первого термоцикла, или с панели из пеноматериала, которая выгибается ещё до того, как попадёт на поточный контроль. К тому моменту, когда штангенциркуль подтвердит проблему, её корень уже сместился за пределы простой химии — в область размерной стабильности.
В переработке полиуретана размерная стабильность описывает способность детали сохранять проектные размеры и форму на протяжении расформования, постотверждения, перепадов температуры, влажности и длительной нагрузки. Это не то же самое, что плотность, и не то же самое, что твёрдость. Твёрдая плотная деталь всё равно может ползти, усаживаться, набухать или коробиться, если система вокруг неё не была под контролем.
Где размерная нестабильность проявляется в первую очередь
Отказ обычно проявляется в одном из трёх мест. Первое — посадка с натягом: полиуретановая втулка, облицовка вала, уплотнение или буферный блок, которые подходят при комнатной температуре, но ослабевают после нагрева узла. Второе — требование по плоскостности: крупный блок пеноматериала, сэндвич-панель или изоляционная плита, которые выгибаются, скручиваются или отходят от основания при охлаждении или хранении. Третье — размерный аудит: высокопроизводительная линия, весь день выпускающая продукцию в пределах допуска, а затем выходящая из допуска после смены партии материала.
Один производитель демпфирующих деталей шасси для автомобилей выпускал продукцию с допуском ±1,2 мм, тогда как требование OEM составляло ±0,3 мм. Проблема была не в одной неверной настройке процесса. Это была совокупность мелких потерь — дрейф дозирования, колебания температуры формы и раннее расформование, — которые в сумме давали деталь, неспособную стабильно сохранять форму.
Реальные причины изменения размеров
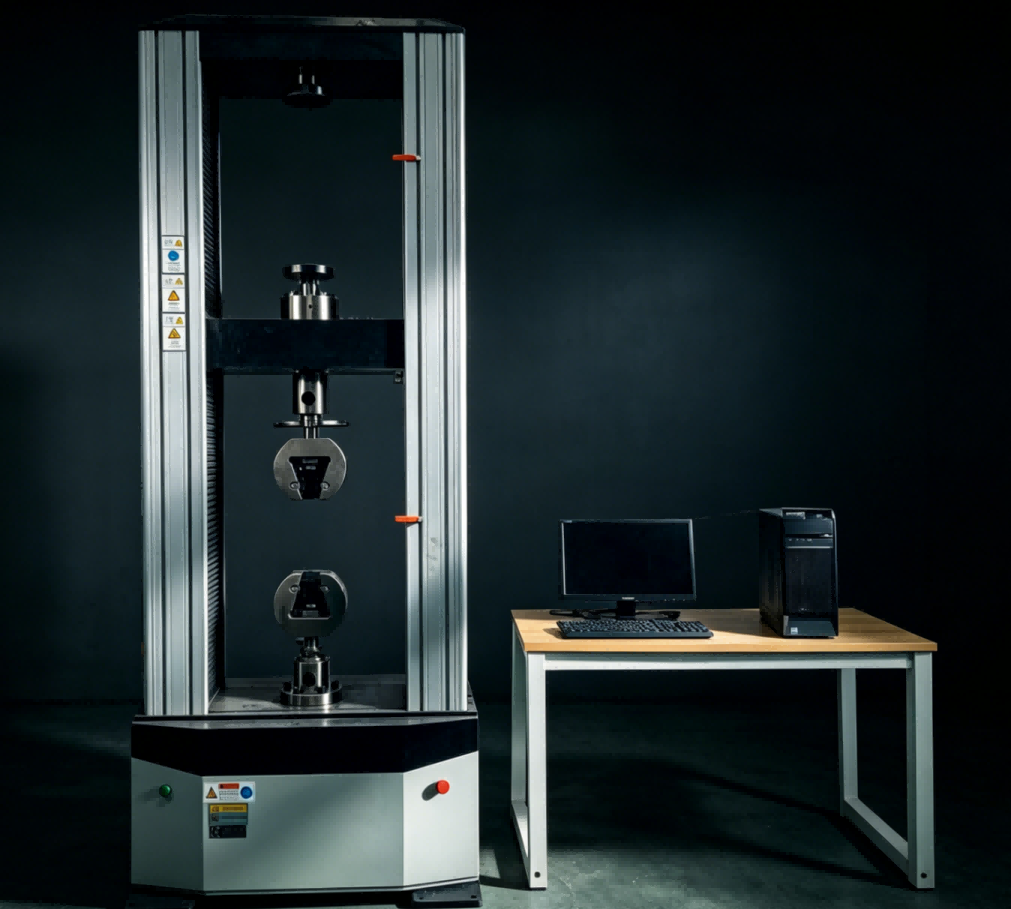
Для жёстких ячеистых пеноматериалов размерную стабильность обычно оценивают, выдерживая образцы в заданных условиях температуры, влажности и хранения и измеряя остаточное изменение [1]. Для изоляционных изделий последовательности кондиционированного воздействия разработаны так, чтобы выявлять выгибание, скручивание и набухание при повторяющихся циклах [2]. Для монолитного литого полиуретана наиболее полезной характеристикой материала часто является коэффициент линейного теплового расширения, измеряемый методами из [3] и [4].
За этими результатами испытаний стоят несколько механизмов.
Первый — степень завершённости отверждения. Если деталь извлекают из формы до завершения реакции, остаточный изоцианат продолжает реагировать после того, как её вынули из формы. Деталь продолжает усаживаться или коробиться, пока лежит на стеллаже, а обычные размерные проверки выявляют это слишком поздно.
Второй — термическое напряжение. Полиуретан изменяет размеры при изменении температуры сильнее, чем сталь, алюминий или бетон, с которыми он часто контактирует. Обрезинка валка, приклеенная к стальному сердечнику, подрельсовая прокладка, зажатая между рельсом и бетонной шпалой, или слой пенополиуретана, склеенный с металлической обшивкой, — все они испытывают различающееся тепловое расширение, которое может переходить в накопленное напряжение, изгиб или потерю посадки с натягом.
Третий — влага. Вода, попадающая в систему до смешивания, или влага, поглощённая готовой деталью, меняет и размеры, и долговременную механическую стабильность. Полиэфирные и простые полиэфирные системы по-разному реагируют на влажные условия, поэтому состав, хорошо работающий в сухом цехе, может отказать в прибрежном районе или на складе-холодильнике.
Четвёртый — длительная нагрузка. При постоянном сжатии полиуретан со временем релаксирует. Это размерная проблема в той же мере, что и механическая, потому что деталь становится короче, тоньше или более плоской под той же нагрузкой, которую она прекрасно выдерживала при пробных прогонах.
Термическая стабильность, влагостойкость и стабильность под нагрузкой — это разные задачи
«Размерную нестабильность» легко считать одним дефектом, но способ её устранения зависит от того, какой механизм преобладает.
Если деталь меняет размер на горячей линии, это термическое движение. Практические рычаги — равномерность предварительного нагрева, контроль температуры формы, скорость охлаждения и конструктивный зазор. Если деталь меняет размер после нескольких недель хранения, это чаще остаточное отверждение, поглощение влаги или медленное химическое изменение. Путь исправления иной: более глубокая степень отверждения перед извлечением из формы, другой график постотверждения или выбор сырья, стойкого к гидролизу.
Стабильность под нагрузкой — третья категория. При многократном сжатии деталь может не возвращаться к исходной толщине даже после снятия нагрузки. Поэтому материал может пройти испытание на твёрдость в первый день и всё равно вызвать претензию к посадке через месяц эксплуатации.
Твёрдость часто используют для прогнозирования размерного поведения, но одна твёрдость мало что говорит о ползучести, термическом движении или релаксации напряжений.
Показатель твёрдости — полезный критерий качества, но не гарантия размерной стабильности. Твердость по Шору A и по Шору D в полиуретане рассказывает, где эти две шкалы расходятся и почему одного показателя недостаточно для решения проблемы дрейфа посадки.
Рычаги на уровне оборудования, обеспечивающие сохранение размеров
Большая часть устойчивого контроля в производстве полиуретана достигается не за счёт более агрессивного изменения рецептуры, а за счёт обеспечения постоянства технологического окна.
Первый рычаг — соотношение дозирования. Заливка с избытком или недостатком изоцианата меняет содержание жёстких сегментов, а это меняет поведение при отверждении, распределение твёрдости и локальную усадку. В замкнутых системах массовый расходомер и рециркуляция материала поддерживают соотношение компонентов гораздо стабильнее, чем расчёт по показаниям уровней в ёмкостях. Если соотношение дрейфует во время заливки, никакая форма не сможет это полностью компенсировать.
Второй рычаг — масса дозы. Недолив оставляет деталь, которая не может заполнить полость и может продолжать усаживаться по мере завершения отверждения. Перелив создаёт облой, внутреннее давление и напряжение, которое неравномерно снимается при извлечении из формы.
Масса дозы и размерная стабильность связаны на уровне полости: ошибка с заполнением — и деталь либо не держит форму, либо её приходится дорабатывать до допуска. Как рассчитать массу впрыска в полиуретане описывает исходные данные и последовательность расчёта, которые должны быть в каждом листе настройки.
Третий рычаг — температура формы и момент извлечения. Холодная форма даёт поверхностную корку, которая отверждается с иной скоростью, чем сердцевина, закрепляя напряжение. Горячая форма может дать хорошее качество поверхности, но оставить деталь мягкой и деформируемой на выходе из формы. Надёжный подход — определять время извлечения по достигнутой степени отверждения, а не по кратковременному давлению на выходе.
Четвёртый рычаг — смешивание и контроль газов. Плохо диспергированные полиол и изоцианат создают мягкие и усадочные зоны в пределах одной детали. Захваченный воздух или вода создают раковины и неравномерную плотность, и затем деталь деформируется неравномерно при охлаждении или гидратации. Вакуумная дегазация, надёжная герметизация ёмкостей и смешивание со сдвиговым усилием напрямую влияют на воспроизводимость размеров.
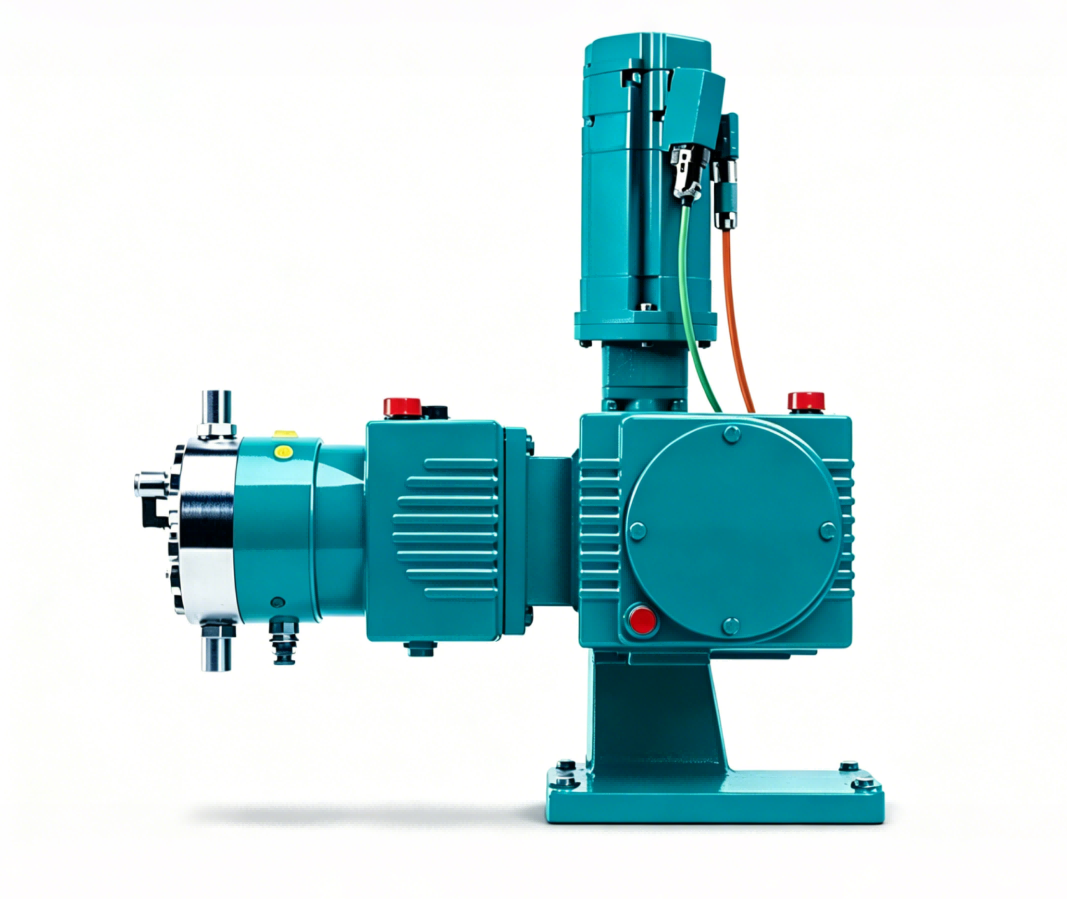
Если вы уже попадаете в диапазон допуска, но только ценой жёсткой сортировки, стоит разделить два вопроса: нестабильна ли рецептура или нестабильно ли технологическое окно? Оборудование не исправит плохую рецептуру, а никакая рецептура не скроет нестабильное дозирование.
Нужен аудит допусков? Отправьте чертеж детали, текущий вес впрыска, температуру формы, время цикла и недостающий допуск на info@chinahaifeng.com. Мы поможем отделить дрейф рецептуры от дрейфа дозирования и температуры съема, прежде чем вы примете решение о замене оборудования.
Практический чек-лист по размерной стабильности
Используйте это как проверку на линии перед сменой сырья или заказом новой формы.
- Сначала зафиксируйте рецептуру. Индекс NCO, удлинитель цепи и уровень сшивающего агента должны быть зафиксированы до начала исследования допусков.
- Контролируйте влажность на каждом этапе. Сушите сырье, держите расходные баки закрытыми и проверяйте вакуумную дегазацию там, где этого требует рецептура.
- Проверяйте соотношение в динамике, а не только по маркировке бака. Проверяйте дозирующую систему в условиях заливки.
- Согласуйте вес впрыска с заполнением полости. Записывайте расчетный вес, а не последнее удачное предположение.
- Задавайте время съема исходя из степени отверждения. Если давление на выходе вынуждает к раннему съему, планируйте этап постотверждения вместо того, чтобы мириться с короблением.
- Поддерживайте температуру формы в узком диапазоне. Термическая неравномерность проявляется позже как разброс размеров от детали к детали.
- Проектируйте под рабочую температуру. Зазоры, натяги и уклоны должны рассчитываться для самой высокой и самой низкой температуры, которые сборка реально будет испытывать.
- Изготавливайте контрольный образец для каждой партии. Небольшой стандартизированный образец выявит размерный дрейф раньше, чем целая полость деталей.
Закажите аудит размерной стабильности вашей линии
Размерная стабильность редко бывает проблемой одной переменной. Она находится на стыке рецептуры, конструкции формы, дозирования и практики съема. Поэтому полезный аудит рассматривает всю цепочку, а не спрашивает, стабилен ли сам полиуретан.
Для подрельсовых прокладок, деталей демпфирования шасси, обрезиненных валов, уплотнений и пенопанелей, где точность посадки не подлежит обсуждению, наиболее практичный следующий шаг — анализ допусков, построенный вокруг вашей текущей картины дефектов. Если дрейф следует за температурными циклами, причина обычно термическая и связана с конструкцией. Если дрейф появляется через несколько дней после производства, причина обычно связана с отверждением и влажностью. Если дрейф случаен от впрыска к впрыску, причина обычно в дозировании, качестве смешения или заполнении полости.
Haifeng Polyurethane Machinery работает над системами высокого давления для дозирования, замкнутого контура терморегулирования и линиями заливки «под ключ» для полиуретановых деталей, где допуск должен выдерживаться в процессе эксплуатации, а не только при окончательном контроле. Свяжитесь по info@chinahaifeng.com или WhatsApp +86 13566296633, указав свои текущие данные по допускам.
Часто задаваемые вопросы
Чем размерная стабильность отличается от усадки?
Усадка — это один конкретный вид изменения размеров, происходящего по мере отверждения и остывания детали. Размерная стабильность — понятие более широкое: она включает тепловое перемещение, влагопоглощение, ползучесть, релаксацию напряжений и сохранение формы в долгосрочной перспективе. Деталь может иметь низкую усадку, но плохую термическую стабильность, или наоборот.
Что сильнее влияет на размерную стабильность: плотность или твёрдость?
Ни один из показателей не достаточен сам по себе. Плотность влияет на то, как материал реагирует на нагрузку и тепло, а твёрдость отражает лишь узкую часть его механического отклика. Размерная стабильность зависит от степени отверждения, структуры поперечных связей, содержания наполнителя или армирующих компонентов, влажности и формы детали в большей мере, чем от одного показателя плотности или твёрдости.
Почему моя полиуретановая деталь меняет размер в жаркую погоду?
Полиуретан расширяется и сжимается сильнее, чем металл или жёсткие подложки, с которыми он часто контактирует. Если деталь склеена, зажата или ограничена в перемещении, это тепловое движение может проявляться как коробление, потеря натяга или накопленные напряжения. Практическое решение обычно находится в проектировании под рабочие температуры, выборе материала или регулировании температуры формы, а не в изменении твёрдости.
Какой допуск следует указывать для литого полиуретана?
Подходящий допуск зависит от геометрии детали, конструкции формы, типа материала и условий эксплуатации. Для формованных резиновых и эластомерных изделий существуют классы размерных допусков в [5], которые дают согласованную отправную точку для переговоров между покупателем и изготовителем. Очень жёсткие классы часто требуют валидации на прототипах и контроля после отверждения, а не простой пометки на чертеже.
Может ли оборудование устранить проблемы с размерной стабильностью?
Оборудование работает с теми переменными, которые оно способно измерять и контролировать: стабильность соотношения, температуру, массу отливки, качество смешивания и газосодержание. Если причина проблемы — выбор рецептуры или условия эксплуатации, одно только оборудование её не устранит. Если же проблема в дрейфе дозирования или неконтролируемом времени выдержки до извлечения из формы, оборудование обычно даёт самое быстрое исправление.
Что даёт постотверждение для размерной стабильности?
Постотверждение доводит реакцию полиуретана до более полного завершения после извлечения из формы. Это снижает остаточные внутренние напряжения и предотвращает значительную часть поздней усадки и коробления, которые проявляются после того, как деталь покинула производственную линию. Для более толстых или сильно нагруженных деталей определённый этап постотверждения часто важнее короткого цикла в форме.
Источники
[1] ISO 2796:1986, Пластмассы ячеистые жёсткие. Определение размерной стабильности, International Organization for Standardization, Geneva, 1986.
[2] EN 1604:2013, Изделия теплоизоляционные, применяемые в строительстве. Определение размерной стабильности при заданных условиях температуры и влажности, Европейский комитет по стандартизации, Брюссель, 2013.
[3] ASTM D696-16, Стандартный метод испытания коэффициента линейного теплового расширения пластмасс, ASTM International, West Conshohocken, PA, 2016.
[4] ISO 11359-2:2021, Пластмассы. Термомеханический анализ (ТМА). Часть 2. Определение коэффициента линейного теплового расширения и температуры стеклования, Международная организация по стандартизации, Женева, 2021.
[5] ISO 3302-1:2014, Резина. Допуски для изделий. Часть 1. Размерные допуски, Международная организация по стандартизации, Женева, 2014.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Причины усадки пенополиуретана и способы её контроля
Как рассчитать массу впрыска в полиуретане
RRIM или RIM: какой процесс подходит для вашей конструкционной детали
SRIM Explained Structural Reaction Injection Molding Basics