

Las fallas de tolerancia rara vez comienzan como fallas de tolerancia. Comienzan como una almohadilla de riel que no encaja en su clip, un rodillo que pierde su ajuste de interferencia tras el primer ciclo térmico, o un panel de espuma que se comba antes de llegar a la inspección en línea. Para cuando el calibre confirma el problema, la causa raíz ya se ha desplazado más allá de la química simple —hacia la estabilidad dimensional.
En el procesamiento del poliuretano, la estabilidad dimensional describe la capacidad de una pieza para mantener el tamaño y la forma para los que fue diseñada a través del desmoldado, el postcurado, las variaciones de temperatura, la humedad y la carga sostenida. No es lo mismo que la densidad, y no es lo mismo que la dureza. Una pieza firme y densa aún puede fluir lentamente (creep), contraerse, hincharse o deformarse si el sistema a su alrededor no se controló.
Dónde aparece primero la inestabilidad dimensional
La falla suele aparecer en uno de tres lugares. El primero es el ajuste por interferencia: un buje, recubrimiento de rodillo, sello o bloque amortiguador de poliuretano que encaja a temperatura ambiente pero se afloja cuando el conjunto se calienta. El segundo es la especificación de planitud: un bloque de espuma grande, un panel sándwich o una placa aislante que se comba, se tuerce o se separa de un sustrato durante el enfriamiento o el almacenamiento. El tercero es la auditoría dimensional: una línea de alto volumen que produce dentro de tolerancia todo el día y luego se sale de tolerancia tras un cambio de lote de material.
Un fabricante de piezas amortiguadoras para chasis de automoción producía con ±1,2 mm cuando el requisito del fabricante de equipos originales era de ±0,3 mm. El problema no era un único ajuste de proceso fuera de rango. Era una acumulación de pequeñas pérdidas —deriva en la dosificación, variación de la temperatura del molde y desmoldado prematuro— que daban como resultado una pieza incapaz de mantener su forma de manera consistente.
Los verdaderos factores del cambio dimensional
En las espumas celulares rígidas, la estabilidad dimensional suele evaluarse exponiendo probetas a condiciones definidas de temperatura, humedad y almacenamiento y midiendo el cambio permanente [1]. En el caso de los productos de aislamiento, las secuencias de exposición acondicionada están diseñadas para revelar alabeo, torsión y hinchamiento mediante ciclos repetidos [2]. En el poliuretano colado macizo, el dato de material más útil suele ser el coeficiente de dilatación térmica lineal, medido mediante los métodos descritos en [3] y [4].
Bajo esos resultados de ensayo subyacen varios mecanismos.
El primero es la conversión del curado. Cuando una pieza se desmolda antes de que la reacción se haya completado, el isocianato residual sigue reaccionando después de que el molde la haya liberado. La pieza sigue contrayéndose o deformándose mientras reposa en el bastidor, y las comprobaciones dimensionales convencionales lo detectan demasiado tarde.
El segundo es la tensión térmica. El poliuretano se mueve más con la temperatura que el acero, el aluminio o el hormigón contra los que a menudo está apoyado. Un recubrimiento de rodillo unido a un núcleo de acero, una placa de asiento atrapada entre un carril y una traviesa de hormigón, o una capa de espuma unida a una piel metálica experimentan todos un movimiento diferencial que puede traducirse en tensión acumulada, alabeo o pérdida del ajuste por interferencia.
El tercero es la humedad. El agua que entra en el sistema antes de la mezcla, o la humedad absorbida por la pieza acabada, modifican tanto el tamaño como la estabilidad mecánica a largo plazo. Los sistemas de poliéter y de poliéster reaccionan de forma distinta a las condiciones húmedas, por lo que una formulación que funciona bien en un taller seco puede fallar en una ubicación costera o de almacenamiento en frío.
El cuarto es la carga sostenida. Bajo compresión continua, el poliuretano relaja con el tiempo. Se trata de un problema dimensional tanto como mecánico, porque la pieza se vuelve más corta, más fina o más plana bajo la misma carga que soportaba perfectamente durante las pruebas de ensayo.
La estabilidad térmica, frente a la humedad y frente a la carga son problemas distintos
Es fácil tratar la «inestabilidad dimensional» como un único defecto, pero la corrección depende de qué mecanismo predomine.
Una pieza que cambia de tamaño en una línea caliente experimenta movimiento térmico. Las palancas prácticas son la uniformidad del precalentamiento, el control de la temperatura del molde, la velocidad de enfriamiento y la holgura de diseño. Una pieza que cambia de tamaño tras semanas en almacenamiento se debe más a menudo a curado residual, absorción de humedad o un cambio químico lento. La vía correctiva es distinta: una conversión más profunda antes del desmoldeo, un programa de poscurado diferente o elecciones de materias primas resistentes a la hidrólisis.
La estabilidad bajo carga es la tercera categoría. Bajo compresión repetida, puede que una pieza no recupere su espesor original incluso cuando se retira la carga. Por eso un material puede superar un ensayo de dureza el primer día y aun así provocar una queja de ajuste tras un mes en servicio.
A menudo se recurre a la dureza para predecir el comportamiento dimensional, pero la dureza por sí sola dice poco sobre la fluencia, el movimiento térmico o la relajación de tensiones.
El valor de dureza es una útil barrera de calidad, no una garantía de estabilidad dimensional. Dureza Shore A frente a Shore D en poliuretano aborda dónde se separan ambas escalas y por qué el valor por sí solo no resolverá la deriva de ajuste.
Palancas a nivel de máquina que mantienen las dimensiones
La mayor parte del control sostenible en la producción de poliuretano no proviene de cambiar la formulación de forma más agresiva. Proviene de hacer consistente la ventana de procesamiento.
La primera palanca es la relación de dosificación. Una colada rica o pobre en isocianato modifica el contenido de segmentos duros, lo que altera el comportamiento de curado, la distribución de dureza y la contracción local. En los sistemas en circuito cerrado, la dosificación por caudal másico y la recirculación de material mantienen la relación de componentes mucho más estable que un cálculo a partir del indicador del tanque. Si la relación se desvía durante la colada, ningún molde puede compensarlo por completo.
La segunda palanca es el peso de inyección. Un llenado insuficiente deja una pieza que no puede compactar la cavidad y que puede seguir contrayéndose a medida que se completa el curado. Un llenado excesivo genera rebaba, presión interna y tensiones que se liberan de forma desigual durante el desmoldeo.
El peso de inyección y la estabilidad dimensional están vinculados a nivel de la cavidad: si el llenado no es correcto, la pieza o no puede mantener la forma o debe recortarse hasta entrar en tolerancia. Cómo calcular el peso de dosificación en poliuretano aborda los datos de entrada y la secuencia de cálculo que deben figurar en toda hoja de configuración.
La tercera palanca es la temperatura del molde y el momento del desmoldeo. Un molde frío produce una piel superficial que cura a una velocidad distinta de la del núcleo, lo que atrapa tensiones. Un molde caliente puede dar una buena calidad superficial, pero dejar la pieza blanda y deformable al salir del molde. El enfoque fiable es decidir el tiempo de desmoldeo a partir de la conversión alcanzada, no de la presión de salida a corto plazo.
La cuarta palanca es la mezcla y el control de gases. Un poliol y un isocianato mal dispersados crean puntos blandos y puntos de contracción dentro de la misma pieza. El aire o el agua ocluidos crean huecos y una densidad irregular, y la pieza se mueve entonces de forma desigual al enfriarse o hidratarse. La desgasificación al vacío, el sellado adecuado de los tanques y la mezcla de alto cizallamiento inciden directamente en la repetibilidad dimensional.
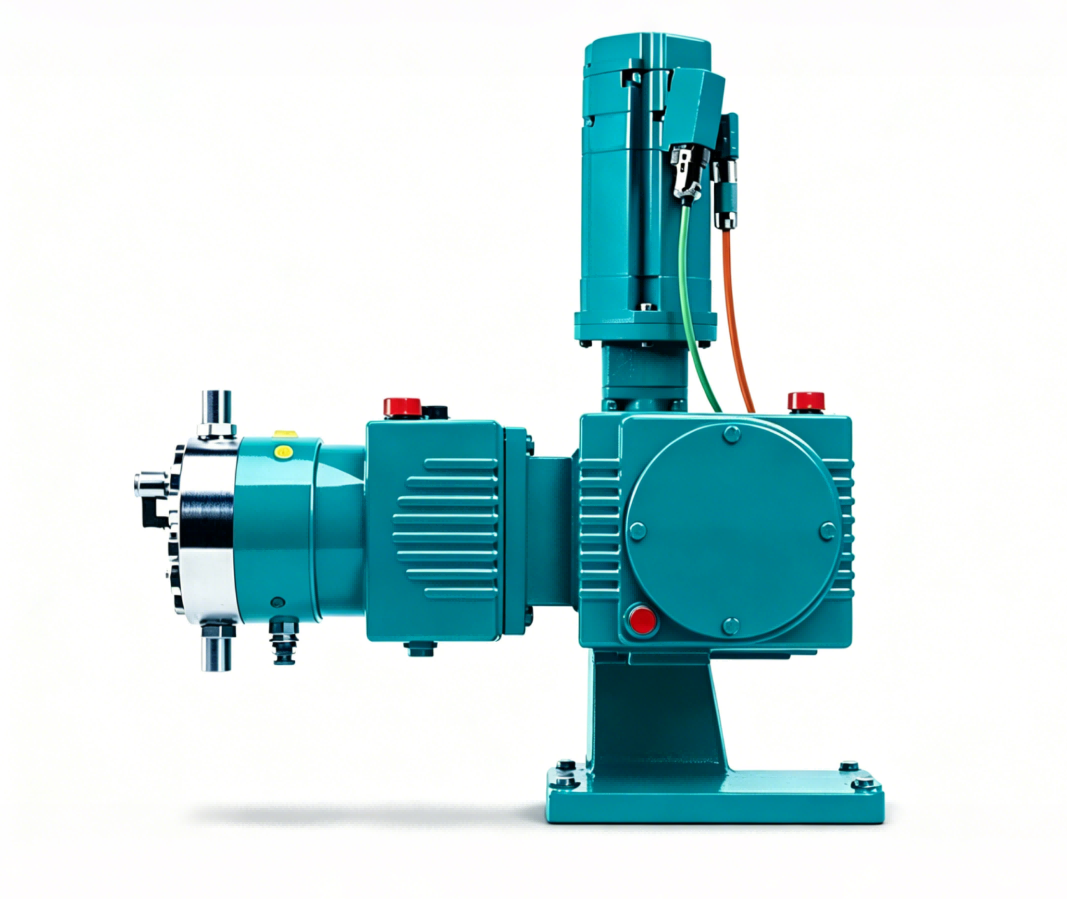
Si ya está alcanzando la banda de tolerancia, pero solo con una clasificación exhaustiva, conviene separar las dos preguntas: ¿es inestable la formulación o es inestable la ventana de procesamiento? El equipo no puede corregir una mala fórmula, y ninguna fórmula puede ocultar una dosificación inestable.
¿Necesita una auditoría de tolerancias? Envíe el plano de la pieza, el peso de inyección actual, la temperatura del molde, el tiempo de ciclo y la banda de tolerancia que no está cumpliendo a info@chinahaifeng.com. Podemos ayudarle a separar la deriva de formulación de la deriva de dosificación y de temperatura de desmoldeo antes de que se comprometa a cambiar equipos.
Una lista de verificación práctica de la estabilidad dimensional
Use esto como comprobación junto a la línea antes de cambiar materias primas o de pedir un molde nuevo.
- Fije primero la formulación. El índice de NCO, el extensor de cadena y el nivel de reticulante deben fijarse antes de que comience el estudio de tolerancias.
- Controle la humedad en todas las etapas. Seque las materias primas, mantenga cerrados los tanques de uso diario y verifique el desgasificado al vacío donde la formulación lo requiera.
- Verifique la relación de forma dinámica, no solo mediante el marcado de los tanques. Compruebe el sistema de dosificación en las condiciones de colada.
- Ajuste el peso de inyección al llenado de la cavidad. Registre el peso calculado, no la última estimación que salió bien.
- Fije el tiempo de desmoldeo según el avance del curado. Si la presión de salida obliga a un desmoldeo temprano, planifique una etapa de poscurado en lugar de aceptar deformación.
- Controle la temperatura del molde dentro de una banda estrecha. La falta de uniformidad térmica se manifiesta más adelante como dispersión dimensional entre piezas.
- Diseñe para la temperatura de servicio. La holgadura, la interferencia y el ángulo de desmoldeo deben calcularse para la temperatura más alta y más baja a la que el conjunto estará realmente expuesto.
- Realice una probeta de referencia por lote. Una pequeña pieza de ensayo estandarizada revelará la deriva dimensional antes de que lo haga una cavidad completa de piezas.
Obtenga una auditoría de estabilidad dimensional en su línea
La estabilidad dimensional rara vez es un problema de una sola variable. Reside en la frontera entre la formulación, el diseño del molde, la dosificación y la práctica de desmoldeo. Por eso una auditoría útil examina toda la cadena en lugar de preguntar si el poliuretano en sí es estable.
Para almohadillas de vía, componentes de amortiguación del chasis, recubrimientos de rodillos, sellos y paneles de espuma en los que el ajuste no admite concesiones, el siguiente paso más práctico es una revisión de tolerancias basada en el patrón de defectos actual. Si la deriva sigue a los ciclos de temperatura, la respuesta suele estar relacionada con el aspecto térmico y el diseño. Si la deriva aparece días después de la producción, la respuesta suele estar relacionada con el curado y la humedad. Si la deriva es aleatoria de una inyección a otra, la respuesta suele estar relacionada con la dosificación, la calidad de la mezcla o el llenado de la cavidad.
Haifeng Polyurethane Machinery trabaja en dosificación a alta presión, control de temperatura en circuito cerrado y líneas de colada llave en mano para piezas de poliuretano en las que la tolerancia debe mantenerse en servicio, no solo en la inspección final. Contacte con info@chinahaifeng.com o WhatsApp +86 13566296633 con sus datos de tolerancia actuales.
Preguntas frecuentes
¿En qué se diferencia la estabilidad dimensional de la contracción?
La contracción es un tipo específico de cambio de tamaño que se produce cuando una pieza cura y se enfría. La estabilidad dimensional es más amplia: incluye el movimiento térmico, la absorción de humedad, el fluencia, la relajación de tensiones y la retención de forma a largo plazo. Una pieza puede tener una contracción baja pero una mala estabilidad térmica, o viceversa.
¿Qué afecta más a la estabilidad dimensional: la densidad o la dureza?
Ninguna de las dos es suficiente por sí sola. La densidad influye en cómo responde el material a la carga y al calor, mientras que la dureza refleja una parte limitada de su respuesta mecánica. La estabilidad dimensional depende más de la conversión del curado, la estructura de reticulación, el contenido de cargas o refuerzos, la humedad y la forma de la pieza que de una única lectura de densidad o dureza.
¿Por qué cambia de tamaño mi pieza de poliuretano con el calor?
El poliuretano se expande y contrae más que el metal u otros sustratos rígidos con los que suele estar en contacto. Si la pieza está adherida, fijada con abrazaderas o restringida, ese movimiento térmico puede manifestarse como alabeo, pérdida del ajuste por interferencia o tensiones acumuladas. La solución práctica suele encontrarse en el diseño según la temperatura de servicio, la selección del material o el control de la temperatura del molde, más que en cambiar la dureza.
¿Qué tolerancia debería especificar para el poliuretano colado?
La tolerancia adecuada depende de la geometría de la pieza, la construcción del molde, el tipo de material y las condiciones de servicio. Los productos de caucho y elastómeros moldeados están cubiertos por clases de tolerancia dimensional en [5], que ofrecen un punto de partida coherente para la negociación entre comprador y moldeador. Las clases muy ajustadas suelen requerir validación con prototipos y control de poscurado en lugar de una simple nota en el plano.
¿Puede el equipo resolver los problemas de estabilidad dimensional?
El equipo aborda las variables que puede medir y controlar: estabilidad de la proporción, temperatura, peso de inyección, calidad de la mezcla y carga de gas. Si el problema lo causa una elección de formulación o un entorno de servicio, el equipo por sí solo no lo solucionará. Si el problema es una deriva en la dosificación o una sincronización de desmoldeo no controlada, el equipo suele ser la corrección más rápida.
¿Qué aporta el postcurado a la estabilidad dimensional?
El poscurado impulsa la reacción del poliuretano hacia una mayor conversión después del desmoldeo. Esto reduce las tensiones internas residuales y evita gran parte de la contracción tardía y el alabeo que aparecen después de que la pieza haya salido de la línea de producción. Para piezas más gruesas o muy cargadas, una etapa de poscurado definida suele ser más importante que un ciclo corto en el molde.
Referencias
[1] ISO 2796:1986, Plásticos celulares, rígidos — Determinación de la estabilidad dimensional, International Organization for Standardization, Ginebra, 1986.
[2] EN 1604:2013, Productos de aislamiento térmico para aplicaciones en edificación — Determinación de la estabilidad dimensional en condiciones específicas de temperatura y humedad, European Committee for Standardization, Bruselas, 2013.
[3] ASTM D696-16, Método de ensayo estándar para el coeficiente de expansión térmica lineal de los plásticos, ASTM International, West Conshohocken, PA, 2016.
[4] ISO 11359-2:2021, Plásticos — Análisis termomecánico (TMA) — Parte 2: Determinación del coeficiente de expansión térmica lineal y de la temperatura de transición vítrea, International Organization for Standardization, Ginebra, 2021.
[5] ISO 3302-1:2014, Caucho — Tolerancias de los productos — Parte 1: Tolerancias dimensionales, Organización Internacional de Normalización, Ginebra, 2014.
Si te interesa, echa un vistazo a estos artículos relacionados:
Causas de la contracción en la espuma de poliuretano y cómo controlarla
Cómo calcular el peso de dosificación en poliuretano
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural





