

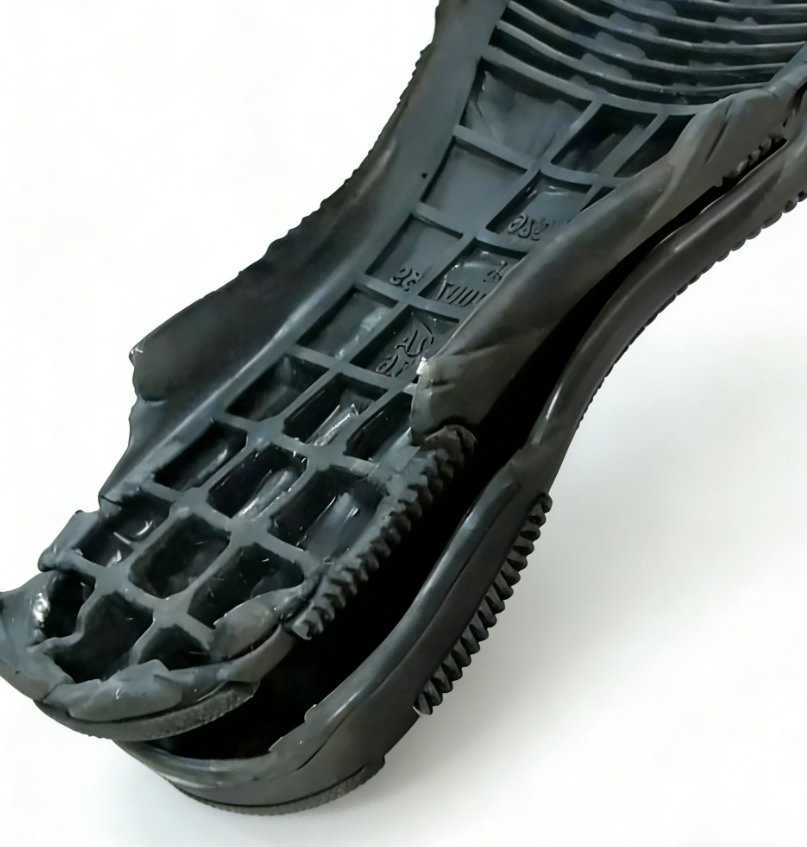
Полиуретановое уплотнение, проходящее входной контроль твёрдости, всё равно может терять усилие герметизации после шести месяцев в корпусе. Причина обычно не в твёрдости по Шору, а в остаточной деформации сжатия. Для прокладок, роликов, буферных блоков подвески, путевых подкладок и формованных деталей обуви остаточная деформация сжатия определяет, сохранит ли деталь толщину после многих лет сжатия, циклического нагружения и нагрева. Это практическое свойство, и его часто неверно трактуют на этапе составления спецификации.
Что такое остаточная деформация сжатия полиуретана?
Остаточная деформация при сжатии — это необратимая деформация, которую образец сохраняет после сжатия в заданных условиях и последующего восстановления. Она выражается в процентах от исходного сжатия. Меньшие значения означают, что материал возвращается ближе к первоначальной толщине.
Для твёрдых эластомеров, испытываемых при постоянной деформации, расчёт обычно выглядит так:
Остаточная деформация при сжатии (%) = [(t0 − ti) / (t0 − tn)] × 100
Где:
- t0 — исходная толщина образца
- ti — толщина после восстановления
- tn — толщина в период сжатия, обычно задаваемая прокладкой
Если образец толщиной 10 мм сжат до 7,5 мм и восстанавливается до 9,6 мм, остаточная деформация при сжатии составляет 16%. Потерянные 0,4 мм отражают неспособность материала полностью восстановиться после нагрузки.
Остаточная деформация при сжатии — это не то же самое, что упругость. Упругость описывает быстрое восстановление формы после удара. Остаточная деформация при сжатии описывает медленное, зависящее от времени восстановление после длительной сжимающей нагрузки. Деталь может обладать хорошим восстановлением после удара и при этом после нескольких часов зажима при повышенной температуре приобрести недопустимую остаточную деформацию при сжатии.
Почему остаточная деформация сжатия определяет срок службы детали
Для уплотнения потеря толщины напрямую означает потерю контактного давления. Для покрытия ролика измеренная остаточная деформация может привести к образованию плоского участка, который вызывает вибрацию и неравномерную передачу. Для подкладки под рельс остаточная деформация при сжатии снижает предварительный натяг и изменяет жёсткость системы крепления. Для буферного блока автомобильной подвески деталь становится короче и уже не поглощает энергию удара так, как предусмотрено конструкцией.
Покрытия роликов — классический случай, поскольку они работают при непрерывном локализованном сжатии. Ролику с остаточной деформацией не нужно трескаться или рваться, чтобы выйти из строя; одного изменения геометрии достаточно, чтобы забраковать деталь.
Покрытия роликов держатся на сопротивлении сжатию и им же определяются. Как изготавливают полиуретановые валки: от литья до отверждения охватывает этапы литья, которые определяют свойства готового ролика.
Как измеряют остаточную деформацию сжатия
Два стандарта, на которые чаще всего ссылаются для твёрдого полиуретана, — это ASTM D395 [1] и ISO 815 [2]. Метод B стандарта ASTM D395 использует постоянную деформацию: образец сжимается до фиксированной степени деформации, обычно 25%, с помощью металлических прокладок. Время, температура и период восстановления задаются спецификацией на деталь. Распространённое условие контроля качества — 22 часа при 70 °C, но в зависимости от применения встречаются варианты с 23 °C и 100 °C. После освобождения образец выдерживают перед окончательным измерением толщины.
ISO 815-1 [2] охватывает работу при температуре окружающей среды и повышенных температурах. ISO 815-2 [3] охватывает работу при низких температурах. Для эластичного пенополиуретана эталонными методами являются ISO 1856 [5] и ASTM D3574 [4]; разрушение ячеек добавляет дополнительную переменную восстановления.
Основное разделение методов выглядит так:
- Твёрдый эластомер, постоянная деформация: ASTM D395, метод B [1], или ISO 815-1 [2]
- Уплотнения для низкотемпературных условий: ISO 815-2 [3]
- Эластичный ячеистый полиуретан: ASTM D3574 [4] или ISO 1856 [5]
Одна из распространённых причин недостоверных данных — слишком раннее измерение. Восстановление зависит от времени, и если окончательную толщину измеряют раньше заданного периода восстановления, результаты выглядят хуже, чем есть на самом деле. Температура образца при измерении имеет не меньшее значение, поскольку тёплый образец восстанавливается быстрее холодного.
Остаточная деформация сжатия — лишь половина картины восстановления. Измерение упругости пенополиуретана: практическое руководство по испытаниям охватывает сторону упругого восстановления, отвечающую за возврат формы, и то, как она испытывается.
Четыре фактора, определяющие остаточную деформацию сжатия
Остаточная деформация сжатия редко определяется одной переменной. На практике взаимодействуют четыре фактора:
Плотность сшивки и содержание жёстких сегментов. Более высокая плотность сшивки, как правило, ограничивает проскальзывание цепей и снижает остаточную деформацию. У плотно сшитого эластомера меньше свободы перестраиваться под действием длительной нагрузки.
Тип отвердителя и стехиометрия. Системы, отверждаемые MOCA, часто выбирают ради лучшей термо- и деформационной стойкости, тогда как системы, отверждаемые BDO, как правило, обеспечивают лучшую эластичность и технологичность. Если соотношение изоцианата и отвердителя отклоняется от целевого по рецептуре, удлинение цепи становится неполным, и остаточная деформация сжатия возрастает.
Состояние отверждения. Недоотверждённая деталь может пройти быструю проверку твёрдости, но не выдержать испытание на остаточную деформацию сжатия после термостарения. Постотверждение завершает реакцию и снимает остаточные напряжения.
Рабочая температура и среда. Повышенная температура ускоряет релаксацию цепей, а масла или пластификаторы могут размягчать поверхность. Материал, хорошо работающий при комнатной температуре, при 80°C может вести себя совершенно иначе.
Одна лишь твёрдость не предсказывает остаточную деформацию сжатия. Две композиции с одинаковой твёрдостью по Шору могут различаться на несколько процентных пунктов в идентичных условиях испытания.
Одна лишь твёрдость не скажет вам того, что нужно знать. Твердость по Шору A и по Шору D в полиуретане охватывает то, как выбор твёрдости по Шору связан с рецептурой композиции и эксплуатационными характеристиками детали.
Рычаги управления остаточной деформацией сжатия на уровне оборудования
На производстве причины отказов по остаточной деформации сжатия часто кроются в параметрах оборудования, а не в самом сырье.
На первом месте — контроль соотношения. Небольшое отклонение в соотношении A/B меняет стехиометрию и оставляет непрореагировавшие концы цепей. В системах литьевых эластомеров точность динамического дозирования около ±0,3% — реалистичная технологическая цель, но эта точность должна сохраняться при вашей фактической вязкости и температуре, а не только в условиях калибровки.
На втором месте — контроль температуры. Если температура материала или формы отклоняется, меняются время гелеобразования, вязкость и характер заполнения. Холодная форма может привести к пористости поверхности; перегретая форма может ускорить отверждение до полного уплотнения, оставляя внутренние напряжения, которые позже проявляются как остаточная деформация.
Вакуумная дегазация имеет значение. Пузырьки воздуха в формованном эластомере создают пустоты, которые схлопываются под нагрузкой, поэтому видимая остаточная деформация сжатия возрастает даже при неповреждённой полимерной матрице.
Равномерность смешивания нельзя принимать как данность. Плохо перемешанный отвердитель создаёт мягкие, недоотверждённые зоны. Смесительные головки с высоким сдвигом и регулярное техническое обслуживание смесительной камеры обеспечивают равномерное распределение отвердителя.
Замыкают цикл уплотнение и масса впрыска. Недолив приводит к снижению плотности и увеличению внутреннего свободного объёма, что повышает вероятность необратимой деформации. Стабильная масса впрыска обеспечивает одинаковую исходную величину остаточной деформации сжатия для каждой полости.
Если у вас уже есть результат испытания на остаточную деформацию сжатия и вы пытаетесь выяснить, в чём причина проблемы — в материале, форме или машине, — отправьте стандарт и целевое значение на info@chinahaifeng.com или в WhatsApp +86 13566296633. Технолог Haifeng поможет отделить проблемы рецептуры от проблем дозирования и линии отверждения.
Нужен целевой показатель остаточной деформации сжатия? Начните с этих данных
Чтобы мы рассмотрели ваш процесс, отправьте следующую информацию на info@chinahaifeng.com или в WhatsApp +86 13566296633:
- Тип, размер детали и диапазон твёрдости
- Целевая остаточная деформация сжатия, стандарт испытания, температура и время
- Система материала: полиэфирный или полиэфирный (полиол) преполимер, MDI/TDI, MOCA/BDO, пакет добавок
- Текущее дозирующее оборудование, тип смесительной головки и температура формы
- Месячный объём и масса впрыска
Haifeng Polyurethane Machinery проектирует линии вспенивания и литья эластомеров с замкнутым контуром дозирования, контролем температуры и вакуумной дегазацией, чтобы помочь вам получать воспроизводимые результаты по остаточной деформации сжатия. Как единственный разработчик национального отраслевого стандарта Китая на заливочные машины для ПУ, инженерная команда работает с данными процесса, а не с рекламными предположениями.
Распространённые вопросы об остаточной деформации сжатия полиуретана
Какое значение остаточной деформации сжатия для полиуретана считается хорошим?
Единого «хорошего» значения не существует. Динамическому уплотнению, работающему при 80°C, может требоваться остаточная деформация сжатия ниже 20%, тогда как декоративная деталь из мягкого пеноматериала может допускать значительно более высокое значение. Целевое значение должно определяться чертежом детали, стандартом испытания и условиями эксплуатации, а не типовой таблицей свойств материала.
Остаточная деформация сжатия — это то же самое, что и остаточная деформация?
Это стандартизированная мера необратимой деформации под сжатием. Необратимая деформация — более широкое понятие. При испытании на остаточную деформацию сжатия задаются определённая нагрузка или деформация, время, температура и период восстановления, чтобы результаты можно было сравнивать между партиями и поставщиками.
Гарантирует ли более высокая твёрдость более низкую остаточную деформацию сжатия?
Более высокая твёрдость не гарантирует меньшую остаточную деформацию. Твёрдый, но плохо отверждённый или недостаточно сшитый компаунд всё равно может давать измеримую остаточную деформацию. Твёрдость — это показатель, а не замена испытанию на остаточную деформацию сжатия.
Может ли постотверждение улучшить остаточную деформацию сжатия?
Если деталь была недоотверждена, постотверждение может заметно улучшить остаточную деформацию сжатия, доводя реакцию ближе к завершению и снимая внутренние напряжения. Если же деталь уже полностью отверждена и имеет слабую сетчатую структуру, одно лишь постотверждение проблему не решит.
Как тепло влияет на остаточную деформацию сжатия?
Нагрев ускоряет релаксацию цепей и повышает вероятность необратимой деформации. Поэтому испытания на остаточную деформацию сжатия при повышенной температуре строже испытаний при комнатной температуре, и уплотнительные изделия необходимо испытывать при фактической рабочей температуре.
Источники
[1] ASTM D395-18, Standard Test Methods for Rubber Property—Compression Set, ASTM International, West Conshohocken, PA, USA, 2018.
[2] ISO 815-1:2019, Rubber, vulcanized or thermoplastic — Determination of compression set — Part 1: At ambient or elevated temperatures, ISO, Geneva, Switzerland, 2019.
[3] ISO 815-2:2019, Rubber, vulcanized or thermoplastic — Determination of compression set — Part 2: At low temperatures, ISO, Geneva, Switzerland, 2019.
[4] ASTM D3574-17, Standard Test Methods for Flexible Cellular Materials—Slab, Bonded, and Molded Urethane Foams, ASTM International, West Conshohocken, PA, USA, 2017.
[5] ISO 1856:2018, Flexible cellular polymeric materials — Determination of compression set, ISO, Geneva, Switzerland, 2018.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Твердость по Шору A и по Шору D в полиуретане
Причины усадки пенополиуретана и способы её контроля





