

Un sello de poliuretano que supera las comprobaciones de dureza a la recepción puede aun así perder fuerza de sellado tras seis meses dentro de una carcasa. La razón no suele ser la dureza Shore; es la deformación permanente por compresión. En juntas, rodillos, bloques amortiguadores de suspensión, almohadillas para vías y componentes moldeados para calzado, la deformación permanente por compresión determina si una pieza conserva su espesor tras años de apriete, ciclado y calor. Es una propiedad práctica y una que con frecuencia se interpreta mal en la fase de especificación.
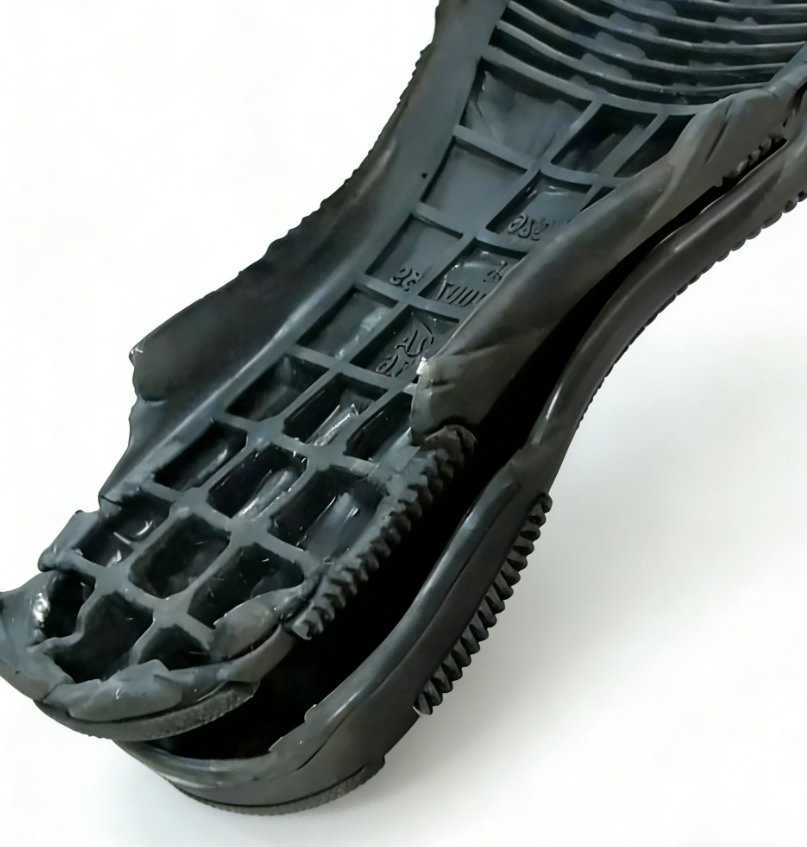
¿Qué es la deformación permanente por compresión en el poliuretano?
La deformación permanente por compresión es la deformación permanente que retiene una probeta tras ser comprimida en condiciones definidas y dejarla recuperarse. Se expresa como porcentaje de la compresión original. Los valores más bajos indican que el material recupera un espesor más cercano al original.
Para elastómeros sólidos ensayados con deflexión constante, el cálculo suele ser:
Deformación permanente (%) = [(t0 − ti) / (t0 − tn)] × 100
Donde:
- t0 es el espesor original de la probeta
- ti es el espesor tras la recuperación
- tn es el espesor durante el periodo de compresión, normalmente fijado por un separador
Si una probeta de 10 mm se comprime a 7,5 mm y se recupera hasta 9,6 mm, la deformación permanente es del 16 %. Los 0,4 mm perdidos representan la incapacidad del material para recuperarse completamente tras la carga.
La deformación permanente no es lo mismo que la resiliencia. La resiliencia describe el rebote rápido tras un impacto. La deformación permanente describe una recuperación lenta y dependiente del tiempo tras una carga de compresión sostenida. Una pieza puede tener un buen rebote y aun así desarrollar una deformación permanente inaceptable tras horas de sujeción a temperatura elevada.
Por qué la deformación permanente por compresión decide la vida útil de la pieza
En una junta, la pérdida de espesor se traduce directamente en pérdida de presión de contacto. En un recubrimiento de rodillo, una deformación permanente medida puede crear una zona plana que genere vibración y una transferencia desigual. En una almohadilla para carril, la deformación permanente reduce la precarga y modifica la rigidez del sistema de fijación. En un tope de suspensión automotriz, la pieza se acorta y deja de absorber la energía de impacto para la que fue diseñada.
Los recubrimientos de rodillos son un caso clásico porque funcionan bajo compresión continua y localizada. Un rodillo deformado no necesita agrietarse ni desgarrarse para fallar; el cambio de geometría por sí solo basta para rechazar la pieza.
Los recubrimientos de rodillos dependen por completo de su resistencia a la compresión. Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado abarca los pasos de colada que determinan las propiedades del rodillo acabado.
Cómo se mide la deformación permanente por compresión
Las dos normas más citadas para el poliuretano sólido son ASTM D395 [1] e ISO 815 [2]. El método B de ASTM D395 utiliza deflexión constante: la probeta se comprime hasta una deformación fija, habitualmente del 25 %, con separadores metálicos. El tiempo, la temperatura y el periodo de recuperación los fija la especificación de la pieza. Una condición habitual de control de calidad es 22 horas a 70 °C, pero aparecen variantes de 23 °C y 100 °C según la aplicación. Tras liberar la carga, la probeta reposa antes de la medición final del espesor.
ISO 815-1 [2] abarca temperaturas ambiente y elevadas. ISO 815-2 [3] abarca el trabajo a baja temperatura. Para la espuma flexible de poliuretano, ISO 1856 [5] y ASTM D3574 [4] son los métodos de referencia; el colapso celular añade una variable adicional de recuperación.
La principal división de métodos es la siguiente:
- Elastómero sólido, deflexión constante: ASTM D395 método B [1] o ISO 815-1 [2]
- Aplicaciones de sellado a baja temperatura: ISO 815-2 [3]
- Poliuretano celular flexible: ASTM D3574 [4] o ISO 1856 [5]
Una fuente común de datos erróneos es medir demasiado pronto. La recuperación depende del tiempo, y si el espesor final se toma antes del periodo de recuperación especificado, los resultados parecen peores de lo que son. La temperatura de la probeta en el momento de la medición importa igual de mucho, porque una probeta caliente se recupera más rápido que una fría.
La deformación permanente es solo la mitad del panorama de la recuperación. Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo covers the rebound side of elastic recovery and how it is tested.
Cuatro factores que determinan la deformación permanente por compresión
Compression set is rarely controlled by one variable. In practice, four factors interact:
Crosslink density and hard segment content. Higher crosslink density generally restricts chain slippage and reduces permanent set. A tightly crosslinked elastomer has less freedom to reorganize under sustained load.
Curative type and stoichiometry. MOCA-cured systems are often selected for better heat and compression resistance, while BDO-cured systems tend to favor resilience and processability. If the isocyanate-curative ratio drifts away from the formulation target, chain extension becomes incomplete and compression set rises.
State of cure. An under-cured part may pass a quick hardness check but fail compression set after heat aging. Post-curing completes the reaction and removes residual stress.
Service temperature and media. Elevated temperature accelerates chain relaxation, and oils or plasticizers can soften the surface. A material that performs well at room temperature can behave very differently at 80°C.
Hardness alone does not predict compression set. Two compounds at the same durometer can separate by several percentage points under identical test conditions.
Hardness alone does not tell you what you need to know. Dureza Shore A frente a Shore D en poliuretano covers how durometer selection connects to compound design and part performance.
Palancas a nivel de equipo que controlan la deformación permanente por compresión
On the production floor, compression set failures often trace back to equipment variables rather than the raw material itself.
Ratio control comes first. A small deviation in the A/B ratio changes the stoichiometry and leaves unreacted chain ends. On elastomer casting systems, dynamic metering accuracy around ±0.3% is a realistic process target, but the accuracy must hold at your actual viscosity and temperature, not only at calibration conditions.
Temperature control is second. If the material or mold temperature drifts, gel time, viscosity, and fill behavior change. A cold mold can trap surface porosity; an overheated mold can accelerate cure before full packing, leaving internal stress that later appears as set.
Vacuum degassing matters. Air bubbles in a molded elastomer create voids that collapse under compression, so apparent compression set increases even when the polymer matrix is sound.
Mixing uniformity cannot be assumed. A poorly mixed curative creates soft, under-reacted zones. High-shear mixing heads and consistent mixing-chamber maintenance keep the curative distribution even.
Packing and shot weight close the loop. Underfilling produces lower density and more internal free volume, making permanent deformation more likely. Consistent shot weight keeps every cavity at the same compression-set baseline.
If you already have a compression set test result and you are trying to find whether the problem is material, mold, or machine, send the standard and target to info@chinahaifeng.com or WhatsApp +86 13566296633. A Haifeng process engineer can help separate formulation issues from metering and cure-line issues.
¿Necesita un objetivo de deformación permanente por compresión? Empiece por estos datos
To review your process, send the following to info@chinahaifeng.com or WhatsApp +86 13566296633:
- Part type, size, and hardness range
- Target compression set, test standard, temperature, and time
- Material system: polyester or polyether prepolymer, MDI/TDI, MOCA/BDO, additive package
- Current metering equipment, mixing head type, and mold temperature
- Monthly volume and shot weight
Haifeng Polyurethane Machinery designs foaming and elastomer casting lines with closed-loop metering, temperature control, and vacuum degassing to help you hold repeatable compression set results. As the sole drafter of China’s PU pouring machine industry standard, the engineering team works from process data rather than brochure assumptions.
Preguntas frecuentes sobre la deformación permanente por compresión en el poliuretano
¿Cuál es un buen valor de deformación permanente por compresión para el poliuretano?
There is no single good value. A dynamic seal operating at 80°C may need a compression set below 20%, while a decorative soft foam part may tolerate a much higher value. The target should come from the part drawing, test standard, and service condition, not from a generic material chart.
¿Es lo mismo la deformación permanente por compresión que la deformación permanente?
It is a standardized measure of permanent deformation under compression. Permanent deformation is the broader term. Compression set applies a defined load or deflection, time, temperature, and recovery period so results can be compared between batches and suppliers.
¿Una mayor dureza garantiza una menor deformación permanente por compresión?
Higher hardness does not guarantee lower set. A hard but poorly cured or under-crosslinked compound can still take a measurable set. Hardness is an indicator, not a substitute for compression set testing.
¿Puede el postcurado mejorar la deformación permanente por compresión?
If the part was under-cured, post-curing can improve compression set meaningfully by driving the reaction closer to completion and relieving internal stress. If the part was already fully cured and has a weak network structure, post-curing alone will not fix the problem.
¿Cómo afecta el calor a la deformación permanente por compresión?
Heat accelerates chain relaxation and makes permanent deformation more likely. That is why elevated-temperature compression set tests are stricter than room-temperature tests and why sealing applications must be tested at the actual service temperature.
Referencias
[1] ASTM D395-18, Standard Test Methods for Rubber Property—Compression Set, ASTM International, West Conshohocken, PA, USA, 2018.
[2] ISO 815-1:2019, Rubber, vulcanized or thermoplastic — Determination of compression set — Part 1: At ambient or elevated temperatures, ISO, Geneva, Switzerland, 2019.
[3] ISO 815-2:2019, Rubber, vulcanized or thermoplastic — Determination of compression set — Part 2: At low temperatures, ISO, Geneva, Switzerland, 2019.
[4] ASTM D3574-17, Standard Test Methods for Flexible Cellular Materials—Slab, Bonded, and Molded Urethane Foams, ASTM International, West Conshohocken, PA, USA, 2017.
[5] ISO 1856:2018, Flexible cellular polymeric materials — Determination of compression set, ISO, Geneva, Switzerland, 2018.
Si te interesa, echa un vistazo a estos artículos relacionados:
Dureza Shore A frente a Shore D en poliuretano
Causas de la contracción en la espuma de poliuretano y cómo controlarla





