

В документации Haifeng по вспениванию ПУ смесь полиолов обозначается как компонент A, а изоцианат — как компонент B. Смесь полиолов содержит одобренные полиолы, катализаторы, вспенивающие агенты, поверхностно-активные вещества и другие добавки. Некоторые внешние поставщики называют эту смесь компонентом B; в данной статье используется терминология Haifeng. Приготовление и кондиционирование смеси должны быть согласованы с дозированием, смешиванием и рецептурой материала.
Что на самом деле представляет собой компонент A
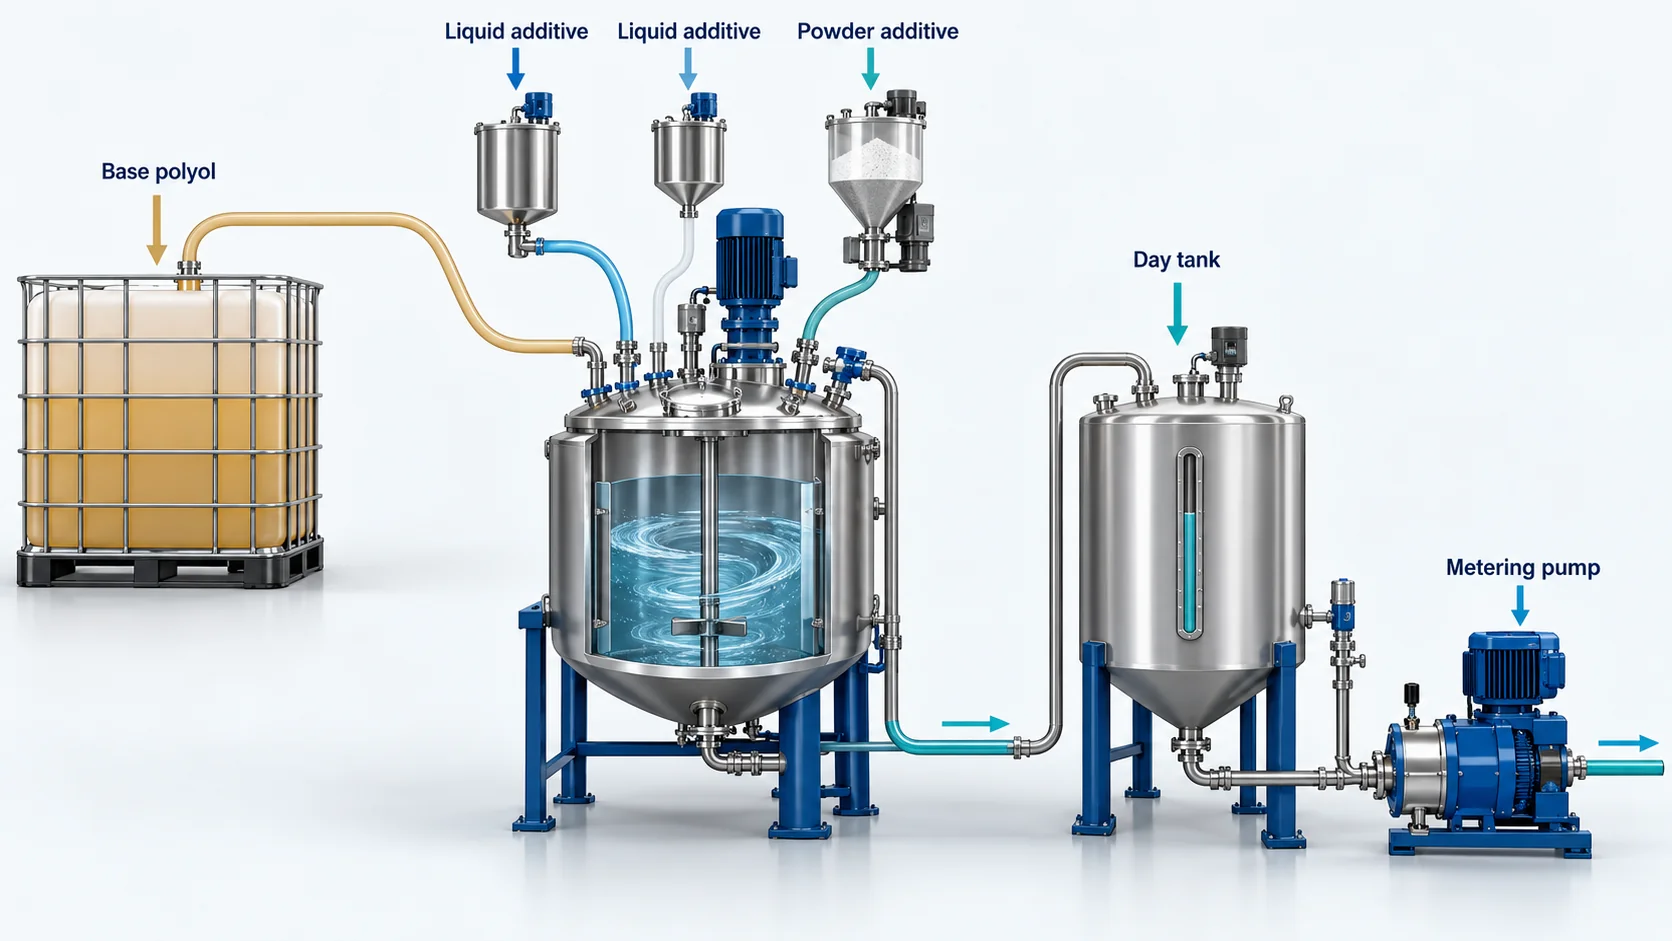
Компонент A — это не одна жидкость. Это рецептура. Основой обычно служат один или несколько полиэфирных или сложнополиэфирных полиолов, выбранных по функциональности и молекулярной массе. Удлинители цепи и сшивающие агенты добавляют для формирования жёстких сегментов и сетчатой структуры; катализаторы добавляют для балансировки реакции гелеобразования и реакции вспенивания; поверхностно-активные вещества стабилизируют ячейки в пенопласте и улучшают смачивание подложки; вода или физические вспенивающие агенты образуют газ; такие добавки, как антипирены, пигменты или наполнители, корректируют стоимость и свойства [2][3].
Гидроксильное число смеси полиолов, вода и другие реакционноспособные компоненты определяют её потребность в изоцианате при выбранном индексе. Рецептуры пенопласта и литьевого эластомера необходимо рассматривать отдельно. Система предполимер/отвердитель на основе CPU — это не просто та же смесь полиолов компонента A, что используется для вспенивания.
Как компонент A определяет реакционную способность и время процесса
Катализаторы не меняют конечную химию — они меняют то, когда происходят реакции. Комплекс катализаторов в компоненте А задаёт баланс между гелеобразованием и вспениванием. Более сильный гелевый катализатор ускоряет образование уретана и нарастание вязкости; более сильный катализатор вспенивания ускоряет образование CO2 при реакции воды с изоцианатом; сбалансированная система позволяет пене подняться, стабилизироваться и отвердиться без осадки или чрезмерного внутреннего давления [3][4].
Реакционную способность измеряют в чашечных пробах на смешанной системе компонентов Б/А: время крема, время гелеобразования, время подъёма и время до исчезновения липкости [4]. Если компонент А стабилен, эти времена стабильны. Если компонент А дрейфует из-за смены партии полиола или неправильного введения катализатора, оператор линии обычно замечает это первым в виде переменного подъёма или более длительной выдержки в форме.
В большинстве гибких пен и многих микропористых систем вода входит в состав компонента А. Она реагирует с изоцианатом с образованием амина, мочевины и CO2, поэтому одновременно является химическим вспенивающим агентом и участником удлинения цепи [5]. В жёстких пенях обязанность по вспениванию часто делят физические вспенивающие агенты или низкокипящие жидкости, и комплекс ПАВ должен быть совместим с поведением выбранного агента при нуклеировании [6].
Когда компонент А переформулируют для более быстрого извлечения из формы, время подъёма и время гелеобразования обычно изменяются вместе только при сбалансированном комплексе катализаторов. Роль времени подъёма в пенообразовании полиуретана рассказывает, как измерение времени подъёма позволяет на линии разделить вспенивание и гелеобразование.
Вязкость, температура и точность дозирования
Вязкость — это свойство компонента А, которое дозировочный насос ощущает напрямую. Смеси полиолов варьируются от низковязких ненаполненных систем до высоковязких составов с наполнителями. Ротационная вискозиметрия при контролируемом сдвиге — стандартный способ охарактеризовать это до выбора оборудования [7]. Мы запрашиваем вязкость при температуре переработки, а не только при комнатной температуре, потому что разница может быть большой.
Поддерживайте несмешанную смесь полиолов в условиях хранения и переработки, одобренных поставщиком. Нагрев изменяет вязкость и может повлиять на стабильность смеси или поведение вспенивающего агента. Жизнеспособность относится к смешанной реактивной системе; она не определяет срок хранения несмешанного содержимого расходной ёмкости.
Машины, рассчитанные на компонент А с наполнителями или высокой вязкостью, используют объёмные шестерённые насосы или поршневое/штыревое дозирование, а не полагаются на гравитацию или низкосдвиговую перекачку. Конструкция контура рециркуляции важна не меньше, чем насос: он должен удерживать твёрдые частицы во взвешенном состоянии, не захватывая воздух, и не должен создавать настолько сильный сдвиг, чтобы смесь сама себя нагревала.
Чувствительность к соотношению: малые ошибки — большие изменения свойств
Соотношение А/Б — это не допуск, который нужно выдержать только на панели управления; это результат двух дозируемых потоков, которые меняются в зависимости от давления, температуры, вязкости и состояния насоса. Поскольку реактивный комплекс содержится в компоненте А, любое неучтённое изменение состава компонента А проявляется как сдвиг индекса, даже когда насос компонента Б работает безупречно.
Гидроксильное число и содержание воды определяют, сколько изоцианата требуется компоненту А [1]. Если в компоненте А больше воды, чем предполагает рецептура, система потребляет больше изоцианата, образует больше CO2 и может дать меньшую плотность, более крупные ячейки и более высокое содержание мочевины [5]. Если в нём меньше реакционноспособного полиола или ниже эффективное гидроксильное число, система может оказаться с завышенным индексом и стать твёрже, более сшитой или более хрупкой, чем предполагалось.
На серийных деталях мы редко видим отказ по соотношению в виде сигнала тревоги. Мы видим его как разброс плотности в течение смены, колебания твёрдости между гнёздами формы или детали, которые приемлемы на ощупь при извлечении из формы, а после охлаждения меняют размеры [8].
Ошибки соотношения часто проявляются позже как размерная нестабильность, а не как немедленный дефект смешивания. Причины усадки пенополиуретана и способы её контроля рассказывает, как переменные рецептуры и процесса влияют на изменение размеров после отверждения.
Хранение, кондиционирование и проектирование линии для компонента A
Обращению с компонентом А уделяют меньше внимания, чем обращению с компонентом Б, потому что полиолы считаются безвредными. Это дорогостоящее допущение. Простые и сложные полиэфирные полиолы могут поглощать влагу, разрушаться под действием тепла и окисления, давать осадок наполнителя или терять активность катализатора со временем. Влага в компоненте А особенно опасна, потому что она является реагентом, а не просто загрязнителем [6].
На грамотно построенной линии система компонента А включает подачу сухого воздуха или азотную подушку в ёмкостях, медленное перемешивание, достаточное для поддержания наполнителей во взвешенном состоянии без превращения ёмкости в воздушную ловушку, фильтруемую рециркуляцию через машину и регулирование температуры рубашки или змеевика. Высоковязкие смеси могут требовать обогреваемого обогрева от ёмкости до дозировочного насоса; низковязкие смеси могут требовать тщательного деаэрирования, чтобы избежать недозируемого объёма газа в насосе.
Выбирайте объём ёмкости и кратность оборота исходя из расхода, стабильности несмешанной смеси и требований поставщика к хранению. Жизнеспособность смешанной системы ограничивает время дозирования после встречи потоков, а не задаёт продолжительность хранения отдельной ёмкости с полиолом.
Подбирайте компонент A под машину, а не наоборот
Замена смеси полиолов влияет на вязкость, обращение с наполнителем, уплотнения, дозирование и смешивание, а также на химию. На линии CPU замена MOCA на BDO меняет поток отвердителя и может потребовать другой рецептуры, схемы обогрева и процедуры очистки; это не следует описывать как обычную замену вспенивающего полиола.
Перед изменением компонента А пересчитайте массу заливки при новой плотности и объёме формы; иначе машина может залить неправильную массу даже при правильном соотношении.
Перед изменением компонента А пересчитайте массу заливки при новой плотности и объёме формы; иначе машина может залить неправильную массу даже при правильном соотношении. Как рассчитать массу впрыска в полиуретане описывает формулу массы заливки и шаги корректировки.
Когда заказчик меняет рецептуру из-за нового материала или поставщика, мы рассматриваем TDS компонента А как спецификацию для машины, а не как сноску. Пришлите гидроксильное число, содержание воды, кривую вязкости, содержание наполнителя, целевую плотность, массу заливки и текущую скорость линии. Мы проверим, могут ли дозировочный насос, смесительная головка и контур регулирования температуры выдержать требуемое окно соотношения до того, как вы купите сырьё, а не после того, как оно прибудет. Контактная информация: info@chinahaifeng.com или WhatsApp 86 13566296633 с пометкой «A-side review» в сообщении.
Практический контрольный список для проверки компонента A
- Перед загрузкой каждой новой партии подтверждайте гидроксильное число, кислотное число и содержание воды [1].
- Фиксируйте вязкость при температуре переработки, а не только при комнатной температуре [7].
- Перед выбором типа насоса проверьте осаждение наполнителя, агломерацию или содержание абразива.
- Поддерживайте температуру в расходной ёмкости в пределах, которые выдерживают катализатор и вспенивающий пакет.
- Убедитесь, что рециркуляция не добавляет чрезмерное количество тепла и не захватывает воздух.
- Пересчитывайте вес впрыска и соотношение A/B после любого изменения плотности, индекса или объёма формы.
- Проводите чашечный тест на время крема, гелеобразования, подъёма и отсутствия липкости для каждой партии стороны A [4].
- Изолируйте изменения рецептуры, а не допускайте их в производство без испытаний.
Если рецептура стороны A выходит за пределы рабочего окна машины, симптомы обычно выглядят как плохой продукт, а не как неисправное оборудование. Если после смены материала вы видите разброс плотности, недоливы, разброс времени извлечения из формы или загрязнение смесительного узла на выходе, пришлите TDS стороны A и описание того, что изменилось. Мы быстро определим, в чём причина: в химии, в кондиционировании или в контуре дозирования и смешивания. Пишите на info@chinahaifeng.com или в WhatsApp 86 13566296633.
Часто задаваемые вопросы
В чём разница между компонентом B и компонентом A в полиуретане?
Сторона B — это поток изоцианата, который обычно хранится как единственный реактивный компонент. Сторона A — это сторона скомпонованного полиола: полиолы, удлинители цепи, катализаторы, вспенивающие агенты, поверхностно-активные вещества и добавки. Сторона A несёт основную часть технологической химии, и именно на ней обычно происходят изменения рецептуры.
Можно ли использовать один и тот же компонент A для пенопласта и эластомера?
Не автоматически. Пенные рецептуры содержат воду или физические вспенивающие агенты и поверхностно-активные вещества для образования ячеек, тогда как твёрдые или микропористые эластомеры часто используют другие удлинители цепи, более низкое содержание воды и другие целевые значения вязкости. Один и тот же насос и смесительная головка могут подойти для обоих случаев, но настройки температуры, соотношения и размера впрыска будут различаться.
Какая ошибка с компонентом A встречается на производственных линиях чаще всего?
Относиться к стороне A как к неизменной жидкости, меняя партии полиола или поставщиков без повторной проверки гидроксильного числа, содержания воды и вязкости. Это может сдвинуть изоцианатный индекс, вызвать дрейф плотности или твёрдости и создать впечатление неточности машины, тогда как настоящая проблема — в колебаниях сырья.
Как вода в компоненте A влияет на машину?
Влага реакционноспособна, поэтому она способствует образованию CO2 и расходует изоцианат. Слишком много воды меняет плотность, связанную с течением, и может создавать внутреннее давление, крупные ячейки или усадку. Она также может загрязнить смесь при хранении, поэтому обычными мерами защиты являются подушка из сухого воздуха или азота и фильтрованная рециркуляция.
Определяет ли вязкость компонента A, какой дозирующий насос мне нужен?
Да, в сочетании с температурой. Системы стороны A с высокой вязкостью или с наполнителями обычно требуют объёмного дозирования, например шестерённых насосов, ланцетных систем или поршневого дозирования, а также обогреваемых линий и надлежащей рециркуляции. Системы с низкой вязкостью легче перемещать, но они всё равно требуют удаления воздуха и стабильного контроля расхода.
Источники
- ISO 14900:2017, Plastics — Polyols for use in the production of polyurethane — Determination of hydroxyl number, Международная организация по стандартизации.
- Ionescu, M., Chemistry and Technology of Polyols for Polyurethanes, 2-е изд., Smithers Rapra Technology, 2016.
- Oertel, G., Polyurethane Handbook, 2-е изд., Hanser Publishers, 1993.
- ASTM D7487-18, Стандартная практика для сырья для полиуретанов: испытание полиуретановой пены в стакане, ASTM International.
- Herrington, R. and Hock, K., Flexible Polyurethane Foams, 2-е изд., The Dow Chemical Company, 1997.
- Eaves, D., Handbook of Polymer Foams, Rapra Technology, 2004.
- ISO 3219:1993, Пластмассы. Полимеры/смолы в жидком состоянии или в виде эмульсий или дисперсий. Определение вязкости с помощью ротационного вискозиметра при заданной скорости сдвига, Международная организация по стандартизации.
- ISO 845:2006, Ячеистые пластмассы и резины — определение кажущейся плотности, Международная организация по стандартизации.
Если вам интересно, ознакомьтесь с этими статьями по теме:
Твердость по Шору A и по Шору D в полиуретане
Как изготавливают полиуретановые валки: от литья до отверждения
RRIM или RIM: какой процесс подходит для вашей конструкционной детали





