

En la documentación de espumado de PU de Haifeng, la mezcla de poliol es el lado A y el isocianato es el lado B. La mezcla de poliol contiene los polioles aprobados, catalizadores, agentes espumantes, tensoactivos y otros aditivos. Algunos proveedores externos llaman a esta mezcla el lado B; este artículo utiliza la convención de Haifeng. La preparación y el acondicionamiento de la mezcla deben coordinarse con la dosificación, la mezcla y la receta del material.
Qué es realmente el lado A
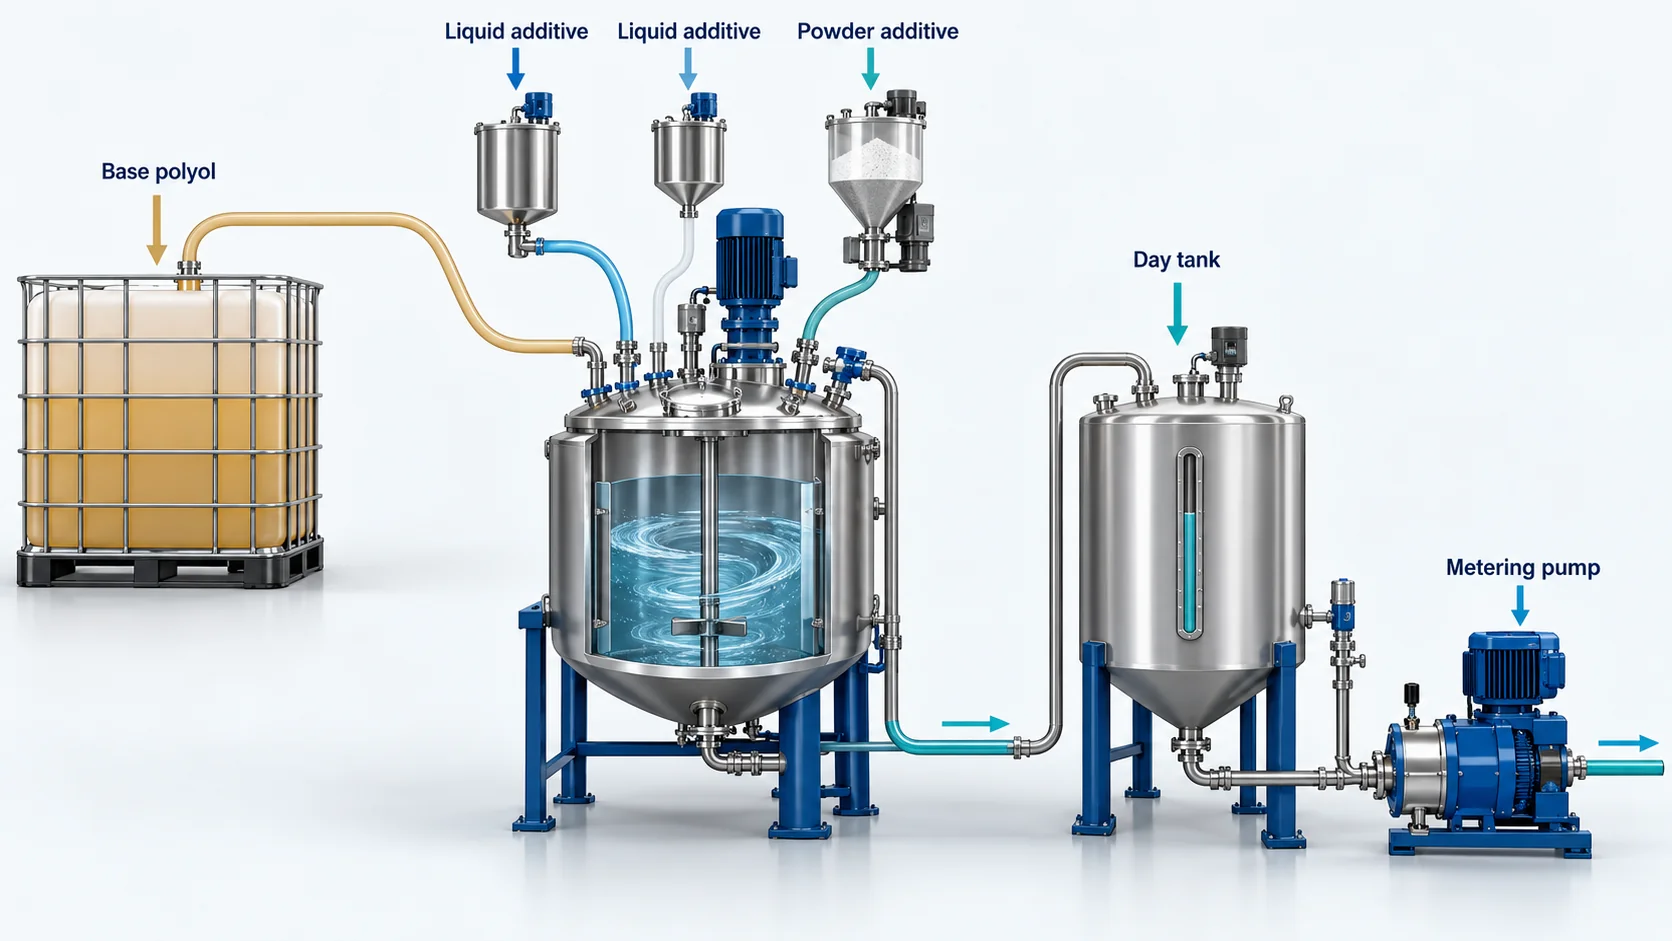
El componente A no es un único líquido. Es una formulación. La base suele ser uno o varios polioles de poliéter o poliéster seleccionados por funcionalidad y peso molecular. Se añaden extendedores de cadena y reticulantes para construir segmentos duros y estructura de red; se añaden catalizadores para equilibrar la reacción de gelificación y la reacción de soplado; los tensoactivos estabilizan las celdas en la espuma y mejoran la humectación del sustrato; el agua o los agentes de soplado físicos generan gas; aditivos como retardantes de llama, pigmentos o cargas ajustan el coste y las propiedades [2][3].
El índice de hidroxilo de la mezcla de polioles, el agua y otros ingredientes reactivos determinan su demanda de isocianato en el índice seleccionado. Las formulaciones de espuma y de elastómero colado deben revisarse por separado. Un sistema de prepolímero/endurecedor para CPU no es simplemente la misma mezcla de polioles del componente A que se usa para espumar.
Cómo determina el lado A la reactividad y los tiempos del proceso
Los catalizadores no cambian la química final; cambian cuándo ocurren las reacciones. El paquete de catalizadores del componente A selecciona el equilibrio gelificación/soplado. Un catalizador de gelificación más fuerte acelera la formación de uretano y el aumento de viscosidad; un catalizador de soplado más fuerte acelera la generación de CO2 a partir de agua-isocianato; un sistema equilibrado permite que la espuma suba, se estabilice y cure sin colapsar ni generar una presión interna excesiva [3][4].
La reactividad se mide en ensayos de vaso sobre el sistema mixto componente B/componente A: tiempo de crema, tiempo de gelificación, tiempo de subida y tiempo libre de pegajosidad [4]. Si el componente A es consistente, estos tiempos son consistentes. Si el componente A se desvía porque cambió un lote de poliol o un catalizador se dosificó incorrectamente, el operario de línea suele detectarlo primero como una subida variable o un mayor tiempo de desmoldeo.
El agua forma parte del componente A en la mayoría de las espumas flexibles y en muchos sistemas microcelulares. Reacciona con el isocianato para producir amina, urea y CO2, por lo que es simultáneamente un agente de soplado químico y un contribuyente a la extensión de cadena [5]. En las espumas rígidas, los agentes de soplado físicos o los líquidos de bajo punto de ebullición suelen compartir la función de soplado, y el paquete de tensoactivos debe ser compatible con el comportamiento de nucleación del agente seleccionado [6].
Cuando se reformula un componente A para un desmoldeo más rápido, el tiempo de subida y el tiempo de gelificación normalmente avanzan juntos solo si el paquete de catalizadores está equilibrado. El papel del tiempo de subida en el espumado de poliuretano aborda cómo la medición del tiempo de subida separa el soplado de la gelificación en la línea.
Viscosidad, temperatura y precisión de dosificación
La viscosidad es la propiedad del componente A que una bomba dosificadora percibe directamente. Las mezclas de polioles abarcan desde sistemas de baja viscosidad sin carga hasta formulaciones de alta viscosidad con carga. La viscosimetría rotacional bajo cizallamiento controlado es el método estándar para caracterizarla antes de la selección del equipo [7]. Solicitamos la viscosidad a la temperatura de procesamiento, no solo a temperatura ambiente, porque la diferencia puede ser grande.
Controle la mezcla de polioles sin mezclar según las condiciones de almacenamiento y procesamiento aprobadas por el proveedor. El calentamiento cambia la viscosidad y puede afectar la estabilidad de la mezcla o el comportamiento del agente de soplado. La vida útil de la mezcla se refiere al sistema reactivo mezclado; no define la vida útil del contenido sin mezclar del tanque diario.
Las máquinas diseñadas para componente A con carga o de alta viscosidad utilizan bombas de engranajes de desplazamiento positivo o dosificación por lanza/pistón en lugar de depender de la gravedad o de una transferencia de bajo cizallamiento. El diseño del circuito de recirculación importa tanto como la bomba: debe mantener los sólidos en suspensión sin arrastrar aire y no debe añadir tanto cizallamiento que la mezcla se caliente por sí misma.
Sensibilidad a la proporción: errores pequeños, cambios grandes en las propiedades
La relación A/B no es una tolerancia que deba cumplirse solo en el panel de control; es el producto de dos flujos dosificados que cambian con la presión, la temperatura, la viscosidad y el estado de la bomba. Dado que el componente A contiene el paquete reactivo, cualquier cambio no contabilizado en su composición se manifiesta como un desplazamiento del índice incluso cuando la bomba del componente B es perfecta.
El índice de hidroxilo y el contenido de agua definen cuánto isocianato demanda el componente A [1]. Si el componente A tiene más agua de la que supone la formulación, el sistema consume más isocianato, genera más CO2 y puede producir una densidad menor, celdas más gruesas y un mayor contenido de urea [5]. Si tiene menos poliol reactivo o un índice de hidroxilo efectivo menor, el sistema puede quedar sobreindexado y volverse más duro, más reticulado o más frágil de lo previsto.
En piezas de producción, rara vez vemos un fallo de relación como una alarma. Lo vemos como dispersión de densidad a lo largo de un turno, variación de dureza entre cavidades o piezas que se sienten aceptables al desmoldeo y luego cambian de dimensión tras el enfriamiento [8].
Los errores de relación suelen aparecer más tarde como inestabilidad dimensional en lugar de como un fallo de mezcla inmediato. Causas de la contracción en la espuma de poliuretano y cómo controlarla aborda cómo las variables de formulación y de proceso impulsan el cambio de tamaño tras el curado.
Almacenamiento, acondicionamiento y diseño de línea del lado A
El manejo del componente A se descuida más a menudo que el del componente B porque los polioles se consideran benignos. Es una suposición costosa. Los polioles de poliéter y poliéster pueden absorber humedad, degradarse bajo calor y oxidación, sedimentar la carga o perder actividad catalítica con el tiempo. La humedad en el componente A es especialmente peligrosa porque es un reactivo, no solo un contaminante [6].
En una línea bien construida, el sistema del componente A incluye inertización con aire seco o nitrógeno en los tanques, agitación lenta suficiente para mantener las cargas dispersas sin convertir el tanque en una trampa de aire, recirculación filtrada a través de la máquina y control de temperatura por camisa o serpentín. Las mezclas de alta viscosidad pueden necesitar trazas calefactadas desde el tanque hasta la bomba dosificadora; las mezclas de baja viscosidad pueden necesitar un desaireado cuidadoso para evitar un volumen de gas no dosificado en la bomba.
Seleccione el volumen y la renovación del tanque a partir del consumo, la estabilidad de la mezcla sin mezclar y los requisitos de almacenamiento del proveedor. La vida útil del sistema mezclado limita la dispensación una vez que los flujos se encuentran, en lugar de fijar la duración de almacenamiento de un tanque de poliol separado.
Adaptar el lado A a la máquina, no al revés
Un cambio de mezcla de polioles afecta a la viscosidad, el manejo de cargas, las juntas, la dosificación y la mezcla, además de la química. En una línea de CPU, cambiar MOCA por BDO cambia el flujo de endurecedor y puede requerir una receta, una disposición de calentamiento y un procedimiento de limpieza diferentes; no debería describirse como una sustitución ordinaria de poliol para espumado.
Antes de cambiar el componente A, recalcule el peso de inyección con la nueva densidad y el volumen del molde; de lo contrario, la máquina puede verter la masa incorrecta incluso cuando la relación es correcta.
Antes de cambiar el componente A, recalcule el peso de inyección con la nueva densidad y el volumen del molde; de lo contrario, la máquina puede verter la masa incorrecta incluso cuando la relación es correcta. Cómo calcular el peso de dosificación en poliuretano abarca la fórmula del peso de inyección y los pasos de corrección.
Cuando un cliente reformula para un nuevo material o proveedor, tratamos la TDS del lado A como una especificación de la máquina, no como una nota a pie de página. Envíe el índice de hidroxilo, el contenido de agua, la curva de viscosidad, la carga de relleno, la densidad objetivo, el peso de inyección y la velocidad de línea actual. Comprobaremos si la bomba dosificadora, el cabezal de mezcla y el circuito de control de temperatura pueden mantener la ventana de relación requerida antes de que compre la materia prima, no después de que llegue. Contacte con info@chinahaifeng.com o WhatsApp 86 13566296633 con «A-side review» en el mensaje.
Lista de verificación práctica del lado A
- Confirme el índice de hidroxilo, el índice de acidez y el contenido de agua de cada lote nuevo antes de cargarlo [1].
- Registre la viscosidad a la temperatura de procesamiento, no solo a temperatura ambiente [7].
- Compruebe la sedimentación del relleno, la aglomeración o el contenido abrasivo antes de seleccionar el tipo de bomba.
- Mantenga la temperatura del tanque diario dentro del rango que el paquete de catalizador y agente espumante puede tolerar.
- Verifique que la recirculación no añada un calor excesivo ni arrastre aire.
- Recalcule el peso de inyección y la relación A/B tras cualquier cambio de densidad, índice o volumen de molde.
- Realice una prueba de vaso para el tiempo de crema, gel, elevación y ausencia de pegajosidad en cada lote del lado A [4].
- Ponga en cuarentena los cambios de formulación en lugar de dejarlos llegar a producción sin ensayo.
Si una formulación del lado A se desvía fuera de la ventana de trabajo de la máquina, los síntomas suelen parecer un producto defectuoso, no un equipo defectuoso. Si observa dispersión de densidad, inyecciones incompletas, variación en el desmoldeo o ensuciamiento en el extremo de mezcla tras un cambio de material, envíe la TDS del lado A y una nota sobre qué cambió. Podemos identificar rápidamente si el problema es la química, el acondicionamiento o el circuito de dosificación y mezcla. Escriba a info@chinahaifeng.com o WhatsApp 86 13566296633.
Preguntas frecuentes
¿Cuál es la diferencia entre el lado B y el lado A en el poliuretano?
El lado B es la corriente de isocianato, que normalmente se almacena como un único componente reactivo. El lado A es el lado del poliol formulado: polioles, extendedores de cadena, catalizadores, agentes espumantes, tensoactivos y aditivos. El lado A concentra la mayor parte de la química del proceso y es donde suelen producirse los cambios de formulación.
¿Puedo usar el mismo lado A para espuma y elastómero?
No automáticamente. Las formulaciones de espuma contienen agua o agentes espumantes físicos y tensoactivos para la formación de celdas, mientras que los elastómeros sólidos o microcelulares suelen emplear extendedores de cadena diferentes, un menor contenido de agua y objetivos de viscosidad distintos. La misma bomba y el mismo cabezal de mezcla pueden servir para ambos, pero los ajustes de temperatura, relación y tamaño de inyección serán diferentes.
¿Cuál es el error más común con el lado A en las líneas de producción?
Tratar el lado A como un líquido fijo mientras se cambian lotes o proveedores de poliol sin volver a comprobar el índice de hidroxilo, el contenido de agua y la viscosidad. Eso puede desplazar el índice de isocianato, provocar una deriva de densidad o dureza y hacer que la máquina parezca imprecisa cuando el problema real es la variación de la materia prima.
¿Cómo afecta el agua en el lado A a la máquina?
La humedad es reactiva, por lo que contribuye a la generación de CO2 y consume isocianato. Un exceso de agua altera la densidad relacionada con el flujo y puede generar presión interna, celdas gruesas o contracción. También puede contaminar la mezcla durante el almacenamiento, por lo que el colchón de aire seco o nitrógeno y la recirculación filtrada son protecciones habituales.
¿La viscosidad del lado A determina qué bomba dosificadora necesito?
Sí, en combinación con la temperatura. Los sistemas del lado A de alta viscosidad o con relleno suelen requerir dosificación volumétrica positiva, como bombas de engranajes, sistemas de lanza o dosificación por pistón, además de líneas calefactadas y una recirculación adecuada. Los sistemas de baja viscosidad son más fáciles de mover, pero aún necesitan eliminación de aire y un control de flujo estable.
Referencias
- ISO 14900:2017, Plásticos — Polioles para uso en la producción de poliuretano — Determinación del índice de hidroxilo, International Organization for Standardization.
- Ionescu, M., Chemistry and Technology of Polyols for Polyurethanes, 2.ª ed., Smithers Rapra Technology, 2016.
- Oertel, G., Polyurethane Handbook, 2.ª ed., Hanser Publishers, 1993.
- ASTM D7487-18, Práctica estándar para materias primas de poliuretano: ensayo de copa de espuma de poliuretano, ASTM International.
- Herrington, R. y Hock, K., Flexible Polyurethane Foams, 2.ª ed., The Dow Chemical Company, 1997.
- Eaves, D., Handbook of Polymer Foams, Rapra Technology, 2004.
- ISO 3219:1993, Plásticos — Polímeros/resinas en estado líquido o en forma de emulsiones o dispersiones — Determinación de la viscosidad mediante un viscosímetro rotacional con velocidad de cizallamiento definida, International Organization for Standardization.
- ISO 845:2006, Plásticos y cauchos celulares — Determinación de la densidad aparente, International Organization for Standardization.
Si te interesa, echa un vistazo a estos artículos relacionados:
Dureza Shore A frente a Shore D en poliuretano
Cómo se fabrican los rodillos de poliuretano, desde la colada hasta el curado
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural





