
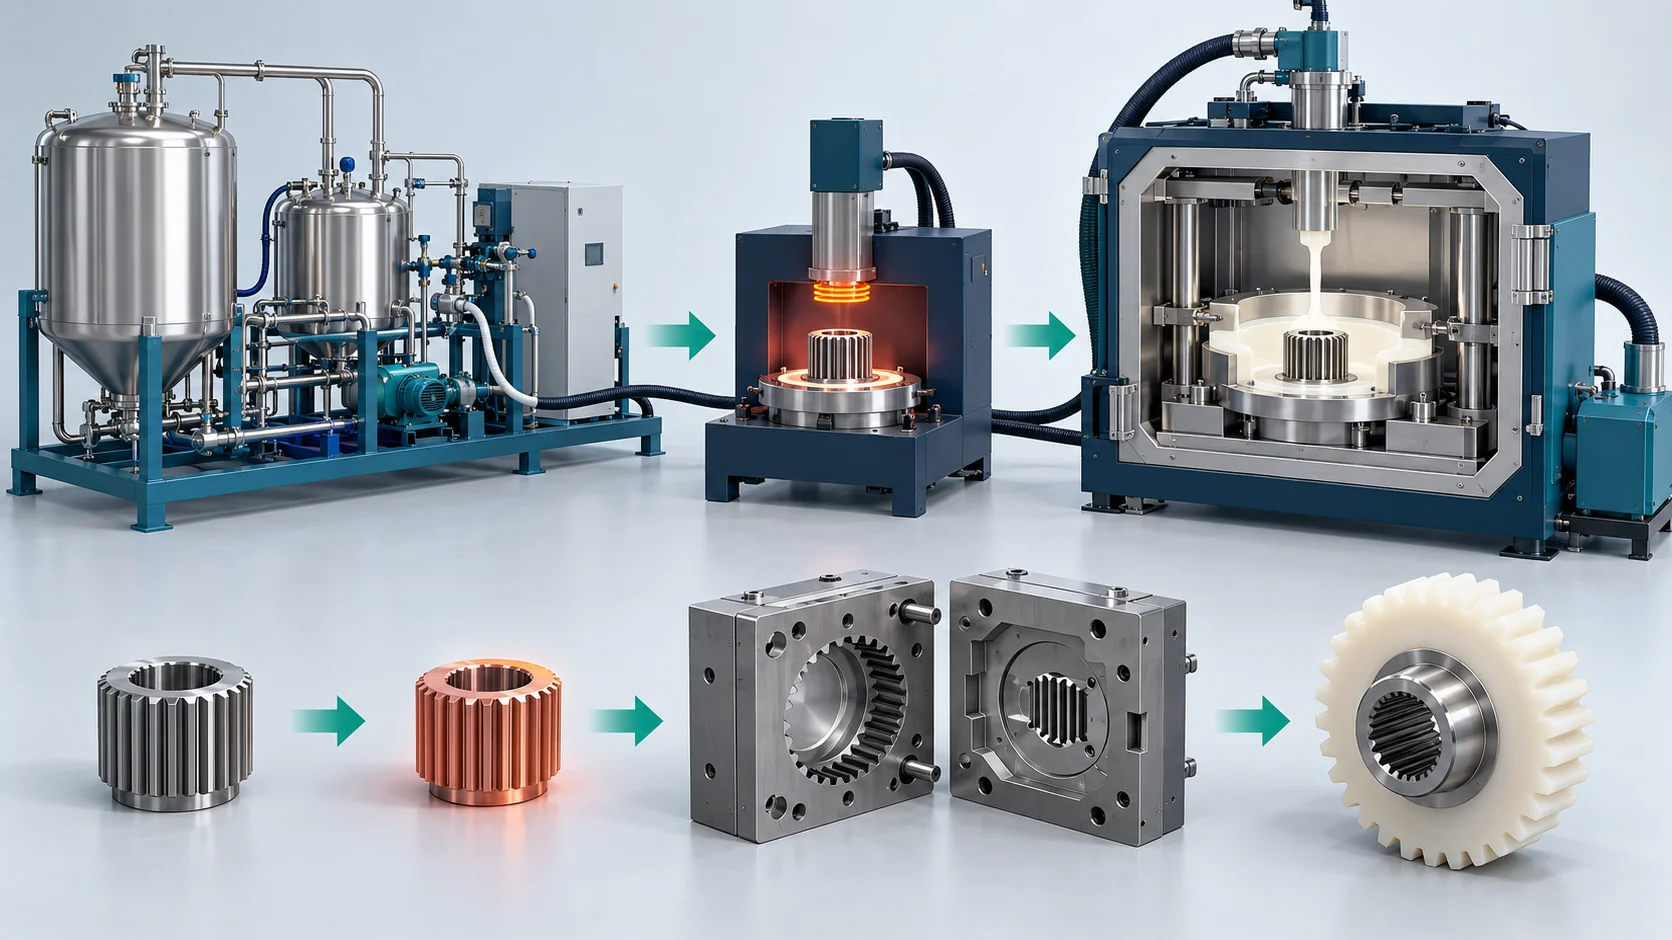
Solución de fundición de engranajes de nailon MC con núcleo metálico
Coordinar la preparación del cubo metálico y la fundición de nailon MC asistida por vacío para un diseño definido de engranaje híbrido.
La alta capacidad de par se une al silencio acústico en accionamientos industriales
La fundición de engranajes híbridos combina un cubo metálico preparado, una unión mecánica, utillaje calentado y el sistema de reacción de nailon seleccionado. El precalentamiento del cubo y la asistencia por vacío favorecen el procesamiento, pero no demuestran ausencia de tensiones residuales, ausencia de huecos ni una capacidad de par universal. El ruido del engranaje es una medición del accionamiento ensamblado.
Alcance de suministro definido
Especificar la preparación del cubo, el calentamiento por inducción, la fundición, el tratamiento térmico y el mecanizado. El diseño de los dientes del engranaje y la cualificación del tren de transmisión siguen siendo independientes del paquete de suministro de material.
Insumos para la selección del proceso
Planos del cubo y de los dientes, unión mecánica, carga y velocidad, ciclos térmicos, sobremedidas de mecanizado y condiciones de ensayo de ruido.
El alcance del equipo, las interfaces de fábrica retenidas y la aceptación se acuerdan para el material y la pieza seleccionados. Especificar la preparación del cubo, el calentamiento por inducción, la fundición, el tratamiento térmico y el mecanizado. El diseño de los dientes del engranaje y la cualificación del tren de transmisión siguen siendo independientes del paquete de suministro de material.
Flujo de trabajo de la fundición de engranajes de nailon MC con núcleo metálico
Preparar y posicionar el cubo → Acondicionar el cubo, el molde y el monómero → Fundir y polimerizar → Acabar y cualificar. Definir por separado los tiempos de preparación, llenado, curado y salida para la configuración seleccionada.
Preparar y posicionar el cubo
Confirmar el material, la unión mecánica, la preparación de la superficie y el posicionamiento.
Acondicionar el cubo, el molde y el monómero
Revisar las condiciones de calentamiento y vacío para la construcción seleccionada.
Fundir y polimerizar
Validar el llenado y el comportamiento térmico en la interfaz metal/nailon.
Envolvente de ingeniería de la solución de referencia
Configuración existente y referencias de ensayo. Los ajustes del equipo, los resultados del material y los resultados del conjunto terminado son independientes; aplique cada valor solo a su configuración y condiciones documentadas.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Caudal continuo de vertido de monómero | 3,0 a 20,0 kg/min | Unidad de bomba de alta temperatura accionada por servomotor de variación continua |
| Velocidad de calentamiento del núcleo metálico por inducción | 160 °C ± 2 °C en ≤ 60 segundos | Bobina de calentamiento por inducción de media frecuencia en atmósfera de nitrógeno |
| Par máximo transmitido por el engranaje | Hasta 4.500 N·m | Cubo de acero 40Cr estriado con enclavamiento mecánico en cola de milano |
| Atenuación del ruido de engrane | Mayor o igual a 15 dB(A) | Medido frente a engranajes convencionales de acero forjado en caja de engranajes cerrada |
| Nivel de prevacío de la cavidad del molde | Hasta 1,0 kPa (absoluta) | Unidad de evacuación de vacío multietapa con sellado de herramienta |
| Rango de diámetro del engranaje acabado | Ø 400 mm a Ø 1.200 mm | Utillaje para dientes de engranaje de evolvente (módulo m = 6–16) |
Equipos principales de esta solución
Las referencias de equipos se seleccionan según su proceso documentado. La dosificación principal, el suministro auxiliar y las rutas alternativas no constituyen un único paquete estándar.
Controles de proceso y verificaciones de aplicación
Evalúe estas funciones con el material, los moldes y el resumen de producción seleccionados. Los resultados de las piezas acabadas requieren su propia evidencia de aceptación.
Interfaz metal/nailon definida
Coordinar la retención mecánica y la preparación térmica sin presuponer una unión sin tensiones.
Calidad de colada inspeccionada
Acordar una inspección interna/de la interfaz en lugar de usar el vacío como prueba de ausencia de defectos.
Ensayos de accionamiento comparables
Evaluar el par y el ruido con la misma geometría de engranaje, velocidad, carga y base de carcasa.
Proyectos relacionados
Estas son referencias de aplicación relacionadas. Compare el material, el proceso y los módulos entregados reales; las cifras de proyecto reportadas no son resultados de aceptación para otra línea.
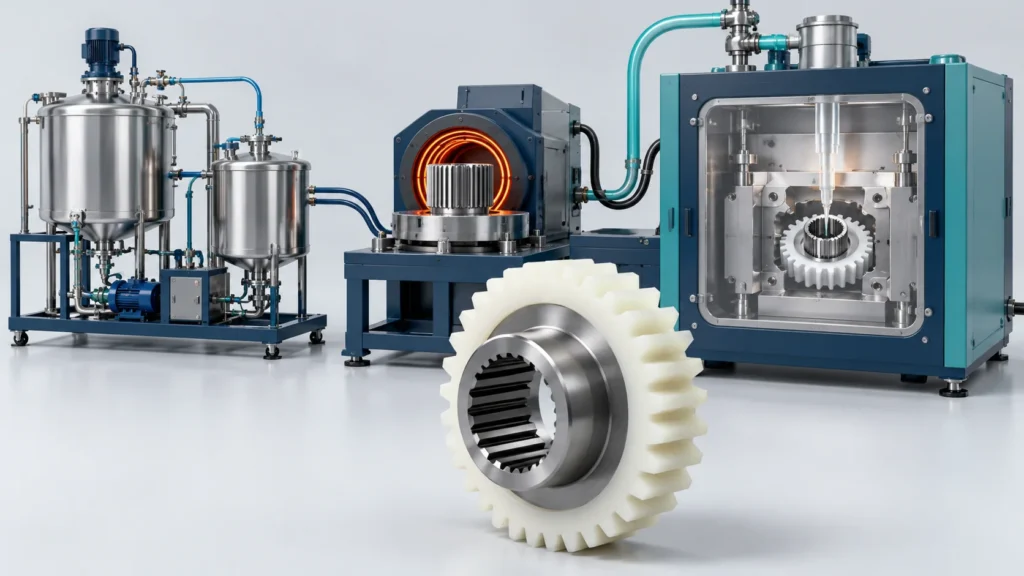
Preguntas frecuentes sobre la planificación de la producción
Selección, alcance de suministro y validación para esta ruta de producción.
¿Un proceso asistido por vacío garantiza la capacidad de par?
¿Cómo debe compararse la reducción de ruido?
¿Qué información se necesita para una configuración preliminar?
Hablemos de sus objetivos de producción
Comparta lo siguiente con su brief de producción: planos del cubo/del dentado, unión, carga y velocidad, ciclos térmicos, márgenes de mecanizado y condiciones de ensayo de ruido. Nuestro equipo responderá en un plazo de un día hábil. Una vez aclarados los requisitos, presentamos una propuesta preliminar en un plazo de dos días hábiles.


