
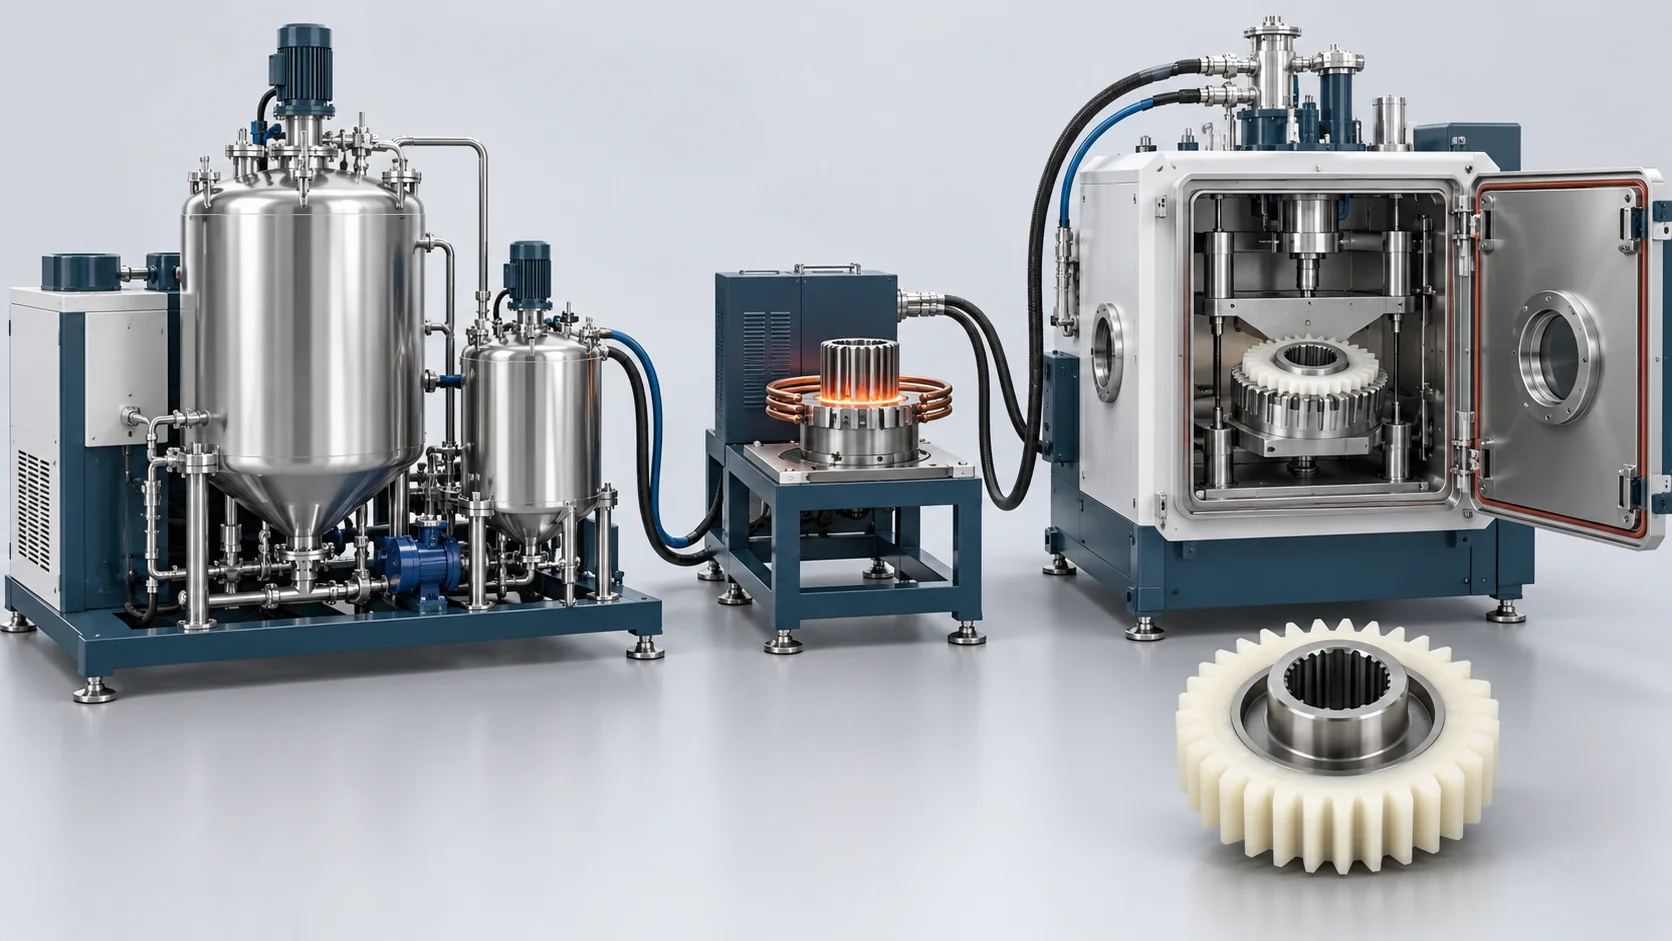
Máquina de fundición de nailon MC | Engranajes con núcleo metálico
Acondicionamiento de núcleos metálicos y fundición de nailon MC asistida por vacío para utillajes de engranajes híbridos y ensayos de desarrollo de piezas.
Caudal de descarga
3,0 a 20,0 kg/min (ajustable de forma continua)
Referencia de relación de flujos de alimentación
1:1 fija (referencia de flujo de alimentación indicada)
Referencia de precisión
±0,2 % (con seguimiento continuo del caudal másico por efecto Coriolis)
Configuración de control térmico
2 × 150 L de tanques diarios encamisados; precalentamiento del núcleo metálico y calentamiento del molde
Fundición in situ con precalentamiento por inducción para engranajes de nailon MC de gran núcleo metálico
Acondicionamiento de núcleos metálicos y fundición de nailon MC asistida por vacío para utillajes de engranajes híbridos y ensayos de desarrollo de piezas.
La preparación y el precalentamiento del núcleo metálico se coordinan con la dosificación y mezcla de monómero y con el utillaje asistido por vacío para engranajes híbridos de nailon MC. El cubo metálico es un inserto, independiente de los circuitos de material líquido.
Especifique conjuntamente la fijación del cubo, el molde del engranaje, el ciclo térmico y el postratamiento. La capacidad de par, la precisión del engranaje, el ruido y la vida útil requieren una cualificación por separado del engranaje terminado y del conjunto.
Ilustración conceptual: Ilustración generada para el análisis del proceso; no es una fotografía de la máquina especificada, de las instalaciones de un cliente ni de un proyecto entregado.
Flujo de material y principio de funcionamiento
Prepare el núcleo metálico
Prepare el cubo metálico especificado y la disposición de superficie/fijación, y acondiciónelo para la fundición.
Coloque el utillaje del engranaje
Posicione el cubo y configure el calentamiento, la ventilación y la interfaz de vacío seleccionada del molde.
Dosifique y funda el nailon
Acondicione, dosifique y mezcle las corrientes de monómero y llene el utillaje del engranaje seleccionado.
Postratamiento e inspección
Desmolde y acondicione el engranaje, mecanícelo donde se especifique y realice las pruebas dimensionales y de servicio acordadas.
¿Necesita una cotización de este equipo?
Solicitar presupuestoModelo y parámetros técnicos
Los datos de referencia describen el suministro de monómero, el precalentamiento del núcleo y la interfaz de la herramienta de vacío. La temperatura del núcleo y el vacío de la herramienta son ajustes del proceso; el par final, los resultados acústicos y la clase dimensional son elementos de aceptación independientes.
| Parámetro técnico | HF-MCG120-INS |
|---|---|
| Componentes | Corrientes de monómero A y B + cubo estriado de acero forjado macizo |
| Rango de salida | 3,0 a 20,0 kg/min (ajustable de forma continua) |
| Rango de relación de mezcla | 1:1 fija (equilibrada volumétrica/por peso) |
| Referencia de precisión | ±0,2 % (con seguimiento continuo del caudal másico por efecto Coriolis) |
| Alimentación eléctrica | 380 V, trifásica, 50 Hz (opcional personalizada 440 V/480 V, 60 Hz) |
| Presión de trabajo | 0,3 a 0,5 MPa (dosificación de líquido y línea de cabezal) |
| Capacidad de tanque/tolva | Tanques diarios: 2 x 150 L (acero inoxidable con camisas térmicas) |
| Peso | 5.600 kg (máquina de colada, calentador por inducción y cama de molde) |
| Dimensiones (L×An×Al) | 3800 mm x 2400 mm x 2600 mm |
| Configuración de control térmico | 2 × 150 L de tanques diarios encamisados; precalentamiento del núcleo metálico y calentamiento del molde |
Características clave del equipo
Circuitos de monómero, dosificación/mezcla, precalentamiento por inducción, interfaz de vacío y controles. El cubo estriado, el molde de engranaje, el postratamiento y la calificación final de carga/ruido son independientes.
Acondicionamiento del núcleo metálico
Prepare la superficie y el enclavamiento del cubo especificados, y luego seleccione las condiciones de precalentamiento junto con la formulación de nailon y la herramienta.
Revisión de la interfaz cubo-llanta
Coordine el inserto metálico, la geometría de la llanta de nailon, la contracción del moldeo y el postratamiento para el servicio previsto del engranaje.
Calificación del engranaje terminado
Defina las verificaciones dimensionales, de carga y de ruido en el engranaje terminado y en el conjunto en funcionamiento. Los ajustes de la máquina por sí solos no establecen el rendimiento en servicio.
Llenado de la herramienta asistido por vacío
Configure la evacuación del molde y el llenado de monómero para la geometría del engranaje. Inspeccione la pieza de colada terminada para verificar los requisitos internos y superficiales acordados.
Hablemos de la configuración de su equipo
Comparta su producto, materiales, utillaje y requisitos de producción para que podamos revisar el equipo y las interfaces para su proyecto.
Preguntas frecuentes
¿El núcleo metálico es un tercer componente químico?
¿Cómo se seleccionan el precalentamiento y el vacío?
¿El vacío establece una clase de precisión de engranaje terminado?
¿Cómo se aceptan el par, el ruido y la vida útil?
¿Listo para hablar de su proyecto?
Contacte con nuestro equipo


