
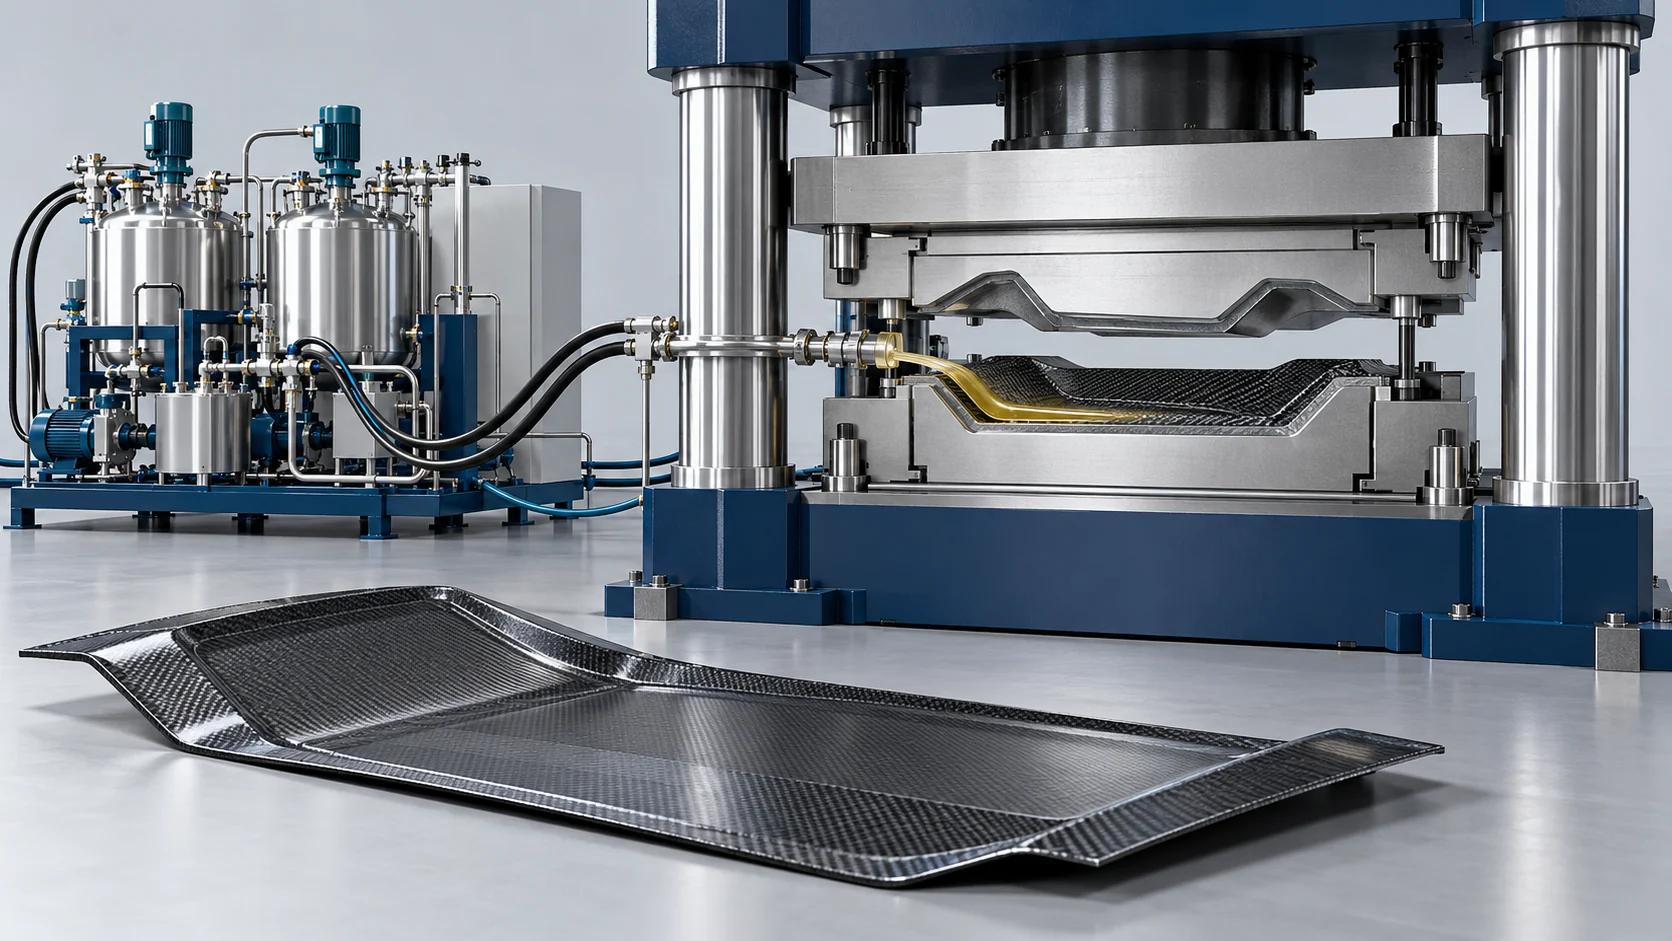
Solución de producción RTM por compresión de alta presión
Coordine la inyección de resina y la compresión controlada del molde para un diseño de laminado HP-CRTM validado.
Configurar la inyección y la compresión HP-CRTM
Coordine la distribución de resina a través de una separación de molde controlada con compresión sincronizada, curado específico para cada material e inspección de la pieza.
Primero el producto y el material
Comience con el plano del producto terminado, el sistema de materiales y los requisitos de aceptación. La ruta de proceso y la configuración de los equipos se evalúan conjuntamente.
Compare la ruta de inyección con molde cerrado: Producción HP-RTM.
Capacidad en todo el proceso
Defina la producción incluyendo preparación, conformado/reacción, curado, manipulación e inspección. La etapa más lenta y los cambios de producto determinan la capacidad práctica de la línea.
Bandejas de batería y pisos de fibra de carbono
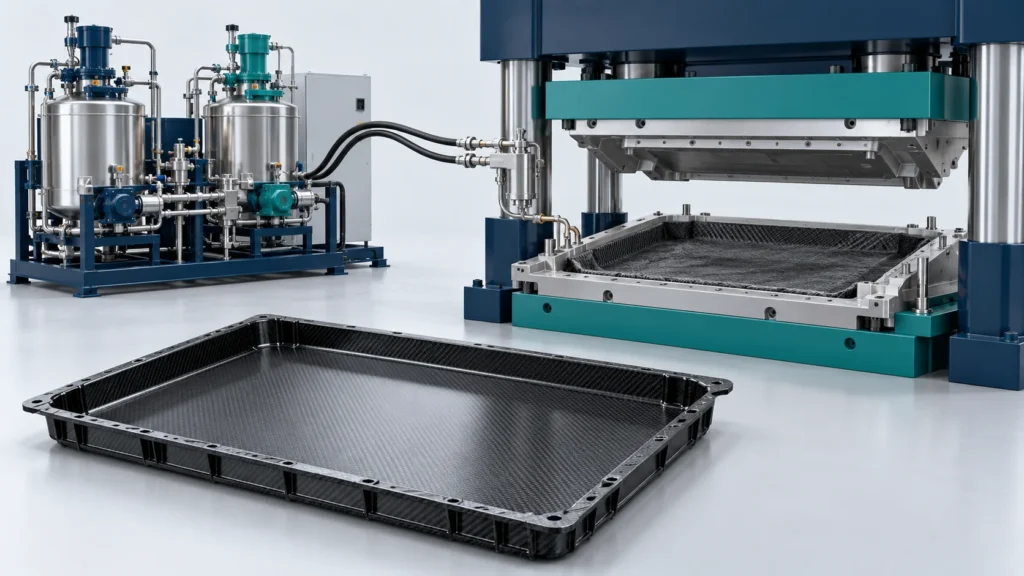
Una configuración HP-CRTM de gran superficie combina preformas de fibra de carbono, dosificación de resina a alta presión, distribución superficial a través de una separación de molde controlada y compresión sincronizada de la prensa. La presión del circuito de dosificación es distinta de la presión de la cavidad del molde. La referencia de bandeja de batería que aparece a continuación describe una disposición específica de resina, molde, prensa y manipulación.
Defina la introducción de resina, la separación de molde controlada, la compresión y el curado como una secuencia HP-CRTM coordinada. Separe la capacidad mecánica máxima de los ajustes de proceso permitidos y acuerde cómo se miden la separación y el movimiento paralelo con el molde seleccionado.
De la preparación al producto cualificado
Una secuencia de planificación para la ruta especificada. Los ajustes finales y las condiciones de aceptación se establecen mediante la revisión del material y de la pieza.
Definir el llenado asistido por compresión
Revise la arquitectura de las fibras, el flujo de resina y la estrategia prevista de separación de molde/compresión.
Preparar la preforma y la cavidad
Cargar el refuerzo y definir la disposición inicial de la cavidad y los sellos.
Dosificar e introducir la resina
Coordinar el suministro de resina mezclada con la etapa de inyección definida.
Información necesaria para configurar la línea
Facilitar estos datos para poder definir la gama de equipos, las interfaces y el plan de validación.
| Dato de diseño | Información requerida |
|---|---|
| Laminado | Preforma, fracción de fibra y espesor final |
| Resina | Flujo, proporción y ventana de reacción |
| Estrategia de prensa/herramental | Separación inicial, perfil de cierre, sellado y límites |
| Validación | Ensayos de impregnación, espesor, huecos y mecánicos |
Bandeja de batería de fibra de carbono: referencia de configuración
Estos valores suministrados describen una aplicación configurada, no el rango de funcionamiento de todos los sistemas HP-CRTM. Confirme el material, el herramental, la carga, el método de medición y los criterios de aceptación en el acuerdo técnico.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Área superficial del componente moldeado | Hasta 3,52 m² (2.200 mm × 1.600 mm) | Bandejas de batería y bandejas de piso de composite estructural de gran tamaño; referencia específica de la configuración u objetivo de aceptación de la pieza |
| Velocidad de compactación hidráulica | Hasta 300 mm/s | Fast-acting servo press with active parallel leveling; configuration-specific reference or part acceptance target |
| Injection Delivery Flow Output | 20.0 to 300.0 g/s | Continuous variable servo-hydraulic impingement proportioner; configuration-specific reference or part acceptance target |
| Micro-Gap Dynamic Positioning | 0.5 to 2.0 mm (Tolerance ±0.02 mm) | Optical linear scale closed-loop press position feedback; configuration-specific reference or part acceptance target |
| Nivel de evacuación de la cavidad del molde | Hasta 0,05 kPa (absoluta) | High-speed multi-stage vacuum pump with tool silicone seals; configuration-specific reference or part acceptance target |
| Tiempo total del ciclo de moldeo de la pieza | Less than or equal to 120 seconds | From preform loading to demolding with fast-cure epoxy; configuration-specific reference or part acceptance target |
Reference Process and Acceptance Conditions
The configured sequence covers preform loading, controlled-gap resin distribution, synchronized compression, in-mold cure and robotic demolding. The supplied example uses a 44 kg tray, a 130°C tool temperature, approximately 75 seconds of cure and a 115-second complete cycle; the stated ceiling is 120 seconds from loading to demolding. These timings depend on the selected fast-cure epoxy, tool and handling sequence.
The supplied 35% weight comparison applies to the specified aluminum tray baseline and composite design. A below-0.5% porosity target requires a defined quantitative inspection method and part acceptance criteria; vacuum level alone does not establish laminate quality.
Equipamiento principal e interfaces integradas
The linked resin-injection system is coordinated with a separately specified press/tool and its motion/control interface.
Coordinar el equipo con el proceso
Evaluar la repetibilidad, la manipulación y la aceptación en todo el flujo de trabajo.
Controlled-gap filling
Map resin distribution and compression to the actual tool gap.
Press/feed synchronization
Agree motion, leveling, delivery and interlock records.
Complete-cycle inspection
Separate fill/compression/cure timing and inspect the intended laminate.
Controlled compression interfaces
Tool-gap control, press leveling, resin spreading and fiber compaction are coordinated for the selected preform; zero fiber displacement is not guaranteed.
Proyectos relacionados
The battery-tray project is a reference for its HP-CRTM construction and supplied equipment, not every HP-RTM or PCM route.
Preguntas frecuentes
Review controlled-gap filling, coordinated equipment and complete-cycle planning.
What distinguishes HP-CRTM from HP-RTM?
What information is needed to plan an HP-CRTM cell?
What is included in the HP-CRTM equipment package?
How is the complete molding cycle defined?
What should be documented for the compression-assisted filling sequence?
Envíe sus objetivos de producción
Share the following for this application: Part/laminate, preform, resin, initial gap, tool/press motion, delivery profile, cure and inspection plan. Our team will reply within one business day. Once requirements are clear, we provide a preliminary proposal within two business days.


