
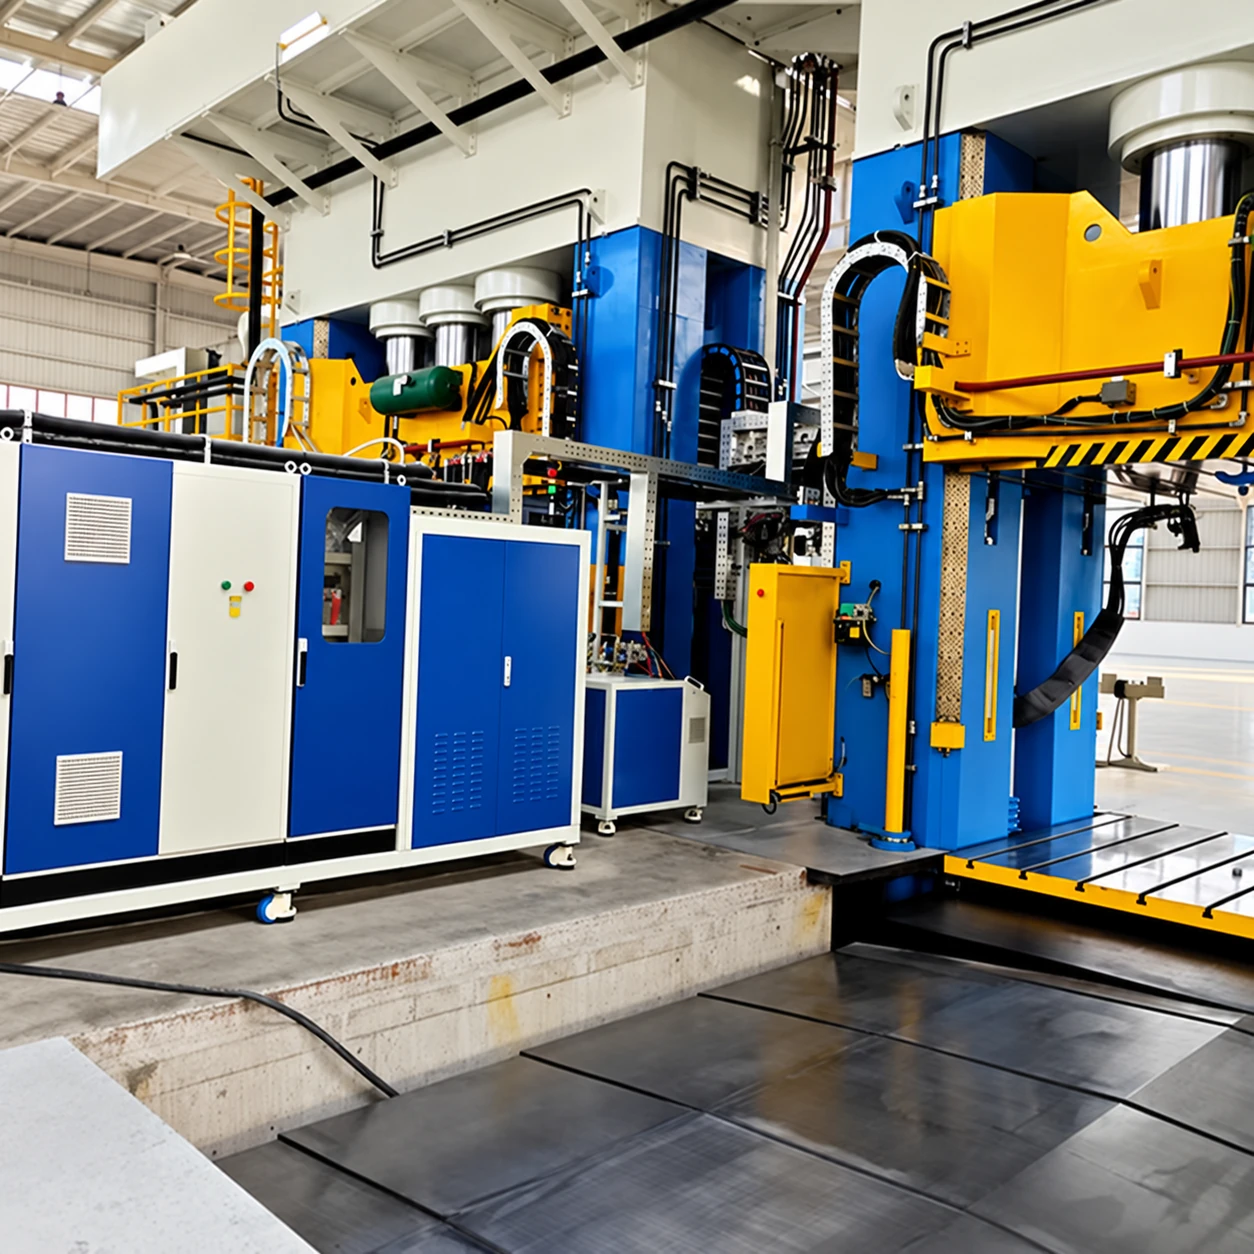
Solución HP-RTM para composites avanzados
Coordine la dosificación de resina a alta presión y la mezcla por impacto con la inyección en molde cerrado, la manipulación de preformas y el control del curado para la pieza de composite seleccionada. Imagen: ilustración conceptual de un equipo HP-RTM y una interfaz de prensa, reconstruida a partir de una fotografía original.
Moldeo de composites líquidos de nueva generación para el aligeramiento estructural
Haifeng configura el acondicionamiento de resina HP-RTM, la dosificación a alta presión y la mezcla por impacto con un molde cerrado, la manipulación del refuerzo, el control del curado y las interfaces de inspección. La selección de la prensa, el utillaje, la resina y los servicios in situ se definen para cada aplicación. El llenado asistido por compresión es una ruta HP-CRTM distinta, especificada por separado.
HP-RTM y HP-CRTM son rutas distintas
La secuencia principal de HP-RTM inyecta la resina mezclada en un molde cerrado que contiene la preforma. Una separación inicial del molde y una carrera de compresión posterior pertenecen a una solución de producción HP-CRTM configurada por separado solución de producción HP-CRTM; no son pasos obligatorios en todo proceso HP-RTM.
Limpieza sin disolventes montada en el molde
Los cabezales de limpieza mecánica montados en el molde se especifican para eliminar la resina mezclada retenida y cortar los canales de colada; el molde, la resina y la secuencia de limpieza determinan los requisitos restantes de canales y limpieza.
Para aplicaciones automotrices estructurales y otras aplicaciones de composites especificadas, defina el refuerzo, la resina, el molde y la secuencia completa desde la carga hasta el desmoldeo. Las referencias de ciclos inferiores a 3 minutos y de impregnación que se suministran dependen de la configuración; los defectos internos y las propiedades finales requieren los ensayos acordados sobre la pieza. Adapte el paquete de alimentación de resina seleccionado al molde HP-RTM y a la prensa reales. Los paquetes de caudal másico y caudal volumétrico, la presión de mezcla y el vacío del molde necesitan su propia base de material y de medición; la ruta de molde cerrado sigue siendo distinta del llenado asistido por compresión.
Flujo de trabajo de inyección en molde cerrado HP-RTM
Una secuencia industrial de precisión diseñada para la consolidación de piezas de composite de alto rendimiento.
Preparar y cargar la preforma
Prepare el refuerzo especificado y cárguelo en el molde caliente. La arquitectura de fibra, el aglutinante y la manipulación se seleccionan para la pieza.
Cerrar, sellar y evacuar el molde
Cierre y selle el molde de moldeo. Configure la evacuación y las comprobaciones de fugas según el diseño de la preforma, la resina y la cavidad.
Dosificar, mezclar e inyectar la resina
Coordine la mezcla por impacto a alta presión y el suministro de resina mezclada al molde cerrado. La presión del circuito de dosificación, la presión de cavidad y el caudal se especifican por separado.
Envolvente de ingeniería de la solución de referencia
Compare la referencia de celda de producción seleccionada con paquetes de dosificación HP-RTM adicionales. Cada tabla describe su propia configuración; la base de caudal, el sistema de materiales, el alcance eléctrico y el equipo auxiliar deben seleccionarse conjuntamente.
Referencia seleccionada de celda de producción de molde cerrado
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Presión máxima de inyección | 12,0 a 20,0 MPa | Unidad hidráulica de dosificación servo-hidráulica de pistones axiales |
| Caudal de dispensación instantáneo | 10,0 a 250,0 g/s | Accionamiento servo de cilindrada variable continua |
| Precisión estequiométrica de dosificación | Tolerancia de proporción dentro de ±0,2 % | Control en lazo cerrado con caudalímetro másico Coriolis de alta presión |
| Nivel de evacuación de la cavidad del molde | Hasta 0,05 kPa (absoluta) | Grupo de vacío de paletas rotativas secas de dos etapas con sellado del molde |
| Fracción volumétrica de fibra compatible | 50 % a 60 % (V_f) | Preformas de fibra de carbono, fibra de vidrio e híbridas cosidas |
| Tiempo total del ciclo de moldeo de la pieza | Menos de 3,0 minutos | Desde la carga de la preforma hasta el desmoldeo con epoxi de curado rápido |
Configuraciones adicionales de dosificación HP-RTM
Los siguientes paquetes de caudal volumétrico son referencias de configuración adicionales. Son independientes de la configuración de caudal másico HF-HPRTM-250 seleccionada; no combine sus datos de tanque, potencia, caudal o precisión en una sola especificación de máquina. La producción real depende del sistema de materiales, la proporción de la receta y la viscosidad.
| Configuración | Referencia de caudal volumétrico | Presión máxima de dosificación/mezcla | Referencia de potencia del equipo |
|---|---|---|---|
| Paquete de menor producción | 6–60 mL/s | Hasta 200 bar (20 MPa) | 30–50 kW |
| Paquete de producción media | 30–250 mL/s | Hasta 200 bar (20 MPa) | 40–60 kW |
| Paquete de mayor producción | 170–735 mL/s | Hasta 200 bar (20 MPa) | 60–70 kW |
| Elemento de selección | Límite de referencia y configuración |
|---|---|
| Compatibilidad de materiales | Sistemas de poliuretano o epoxi seleccionados; los componentes en contacto con el material y el acondicionamiento se ajustan al material aprobado. En el caso del PU, A es poliol y B es isocianato; el epoxi utiliza la resina y el endurecedor especificados. |
| Viscosidad de procesamiento | 100–1,000 mPa·s a la temperatura de procesamiento especificada. Confirme cada componente y la ventana de operación seleccionada de la bomba/cabezal. |
| Opciones de depósitos de material | Opciones de referencia de 15 L, 60 L o 250 L; el número de depósitos, la asignación y la capacidad útil se especifican para cada circuito. |
| Método de mezcla y receta | Mezcla por impacto a alta presión. Especifique el orden de los componentes y la base de proporción en masa o en volumen según los datos de material aprobados; verifique el rango de dosificación seleccionado frente a esa receta. |
| Alimentación eléctrica y alcance de carga | Referencia de trifásica 380 V, 50 Hz. La corriente de entrada y las cargas eléctricas se especifican para el paquete pedido y sus auxiliares; las cargas de la prensa y de los servicios del sitio se programan por separado. |
| Dimensiones exteriores de la unidad principal | Referencia de 3.660 × 1.800 × 2.200 mm para la configuración suministrada; confirme el acceso de mantenimiento, el alcance del cabezal y los equipos auxiliares en el plano del proyecto. |
| Caudal volumétrico frente a caudal másico | mL/s y g/s son magnitudes diferentes. La conversión requiere las densidades de los componentes a la temperatura indicada y una base definida de caudal/proporción. |
| Límite de presión | La presión máxima de dosificación/mezcla no determina la presión de la cavidad del molde, un punto de consigna operativo requerido ni el rendimiento de la pieza acabada. |
La preparación de material aguas arriba puede dimensionarse por separado. Una referencia auxiliar de desgasificación utiliza dos recipientes de material de 300 L de SUS304, dos recipientes de aislamiento de vacío de 15 L, agitación de los recipientes a 45 r/min y trasvase con bomba de engranajes a 60 L/min. Estas son capacidades de acondicionamiento/trasvase auxiliares, no la velocidad del cabezal de mezcla ni el caudal de inyección. Revise la configuraciones de equipos HP-RTM y detalles de los sistemas auxiliares.
Equipos principales de esta solución
La máquina de inyección se coordina con la preparación de material especificada y con las interfaces de limpieza montadas en el molde, trasvase, vacío y prensa; no todas ellas están implícitas en un grupo de dosificación.
Ventajas principales de las soluciones de composites de Haifeng
Características de ingeniería diseñadas para superar las elevadas tasas de rechazo, los largos tiempos de ciclo y el desplazamiento de fibras.
Mezcla por impacto a alta presión
Los circuitos de dosificación e impingement están configurados para la resina y el endurecedor seleccionados.
Interfaces de inyección en molde cerrado
El dosificado, la inyección en el molde y el mantenimiento de presión se coordinan para el HP-RTM; el llenado asistido por compresión se especifica por separado como HP-CRTM.
Procesamiento asistido por vacío
La desgasificación del material y la evacuación del molde se configuran para controlar la entrada de aire; el contenido de porosidades de la pieza requiere inspección.
Limpieza mecánica del cabezal
Se especifica un sistema mecánico de limpieza montado en la herramienta; los requisitos de canal de alimentación y limpieza dependen de la herramienta y la resina.
Proyectos relacionados
El proyecto de composites vinculado es compatible con su resina, pieza y celda suministrada reales. Verifique esa configuración antes de transferir referencias de presión, caudal o ciclo.
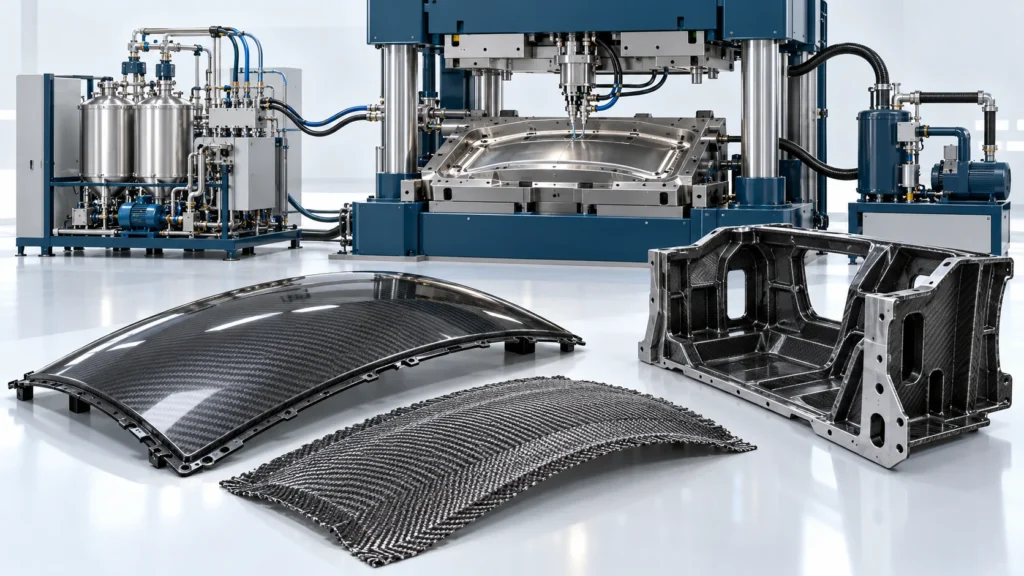
Preguntas frecuentes sobre la planificación de la producción
Selección, alcance de suministro y validación para esta ruta de producción.
¿En qué se diferencia el HP-RTM del HP-CRTM?
¿Qué sistemas de resina se pueden procesar?
¿La presión de mezcla es la misma que la presión de la cavidad del molde?
¿Cómo se validan el tiempo de ciclo y la calidad de la pieza?
¿Cómo deben compararse los tres paquetes de caudal volumétrico con la celda seleccionada?
¿La agitación del recipiente de desgasificación y el caudal de trasvase son especificaciones del cabezal de inyección?
¿Qué datos se necesitan para esta configuración?
¿Cómo deben compararse los paquetes de caudal volumétrico con una referencia de celda de caudal másico?
Solicite una propuesta de equipos para materiales compuestos avanzados
Comparta lo siguiente para esta aplicación: densidad/viscosidad de la resina, ventana de inyección y llenado, especificación del paquete de alimentación, cabezal, preforma/molde, e interfaces de prensa y vacío. Nuestro equipo responderá en un plazo de un día hábil. Una vez aclarados los requisitos, proporcionamos una propuesta preliminar en un plazo de dos días hábiles.


