
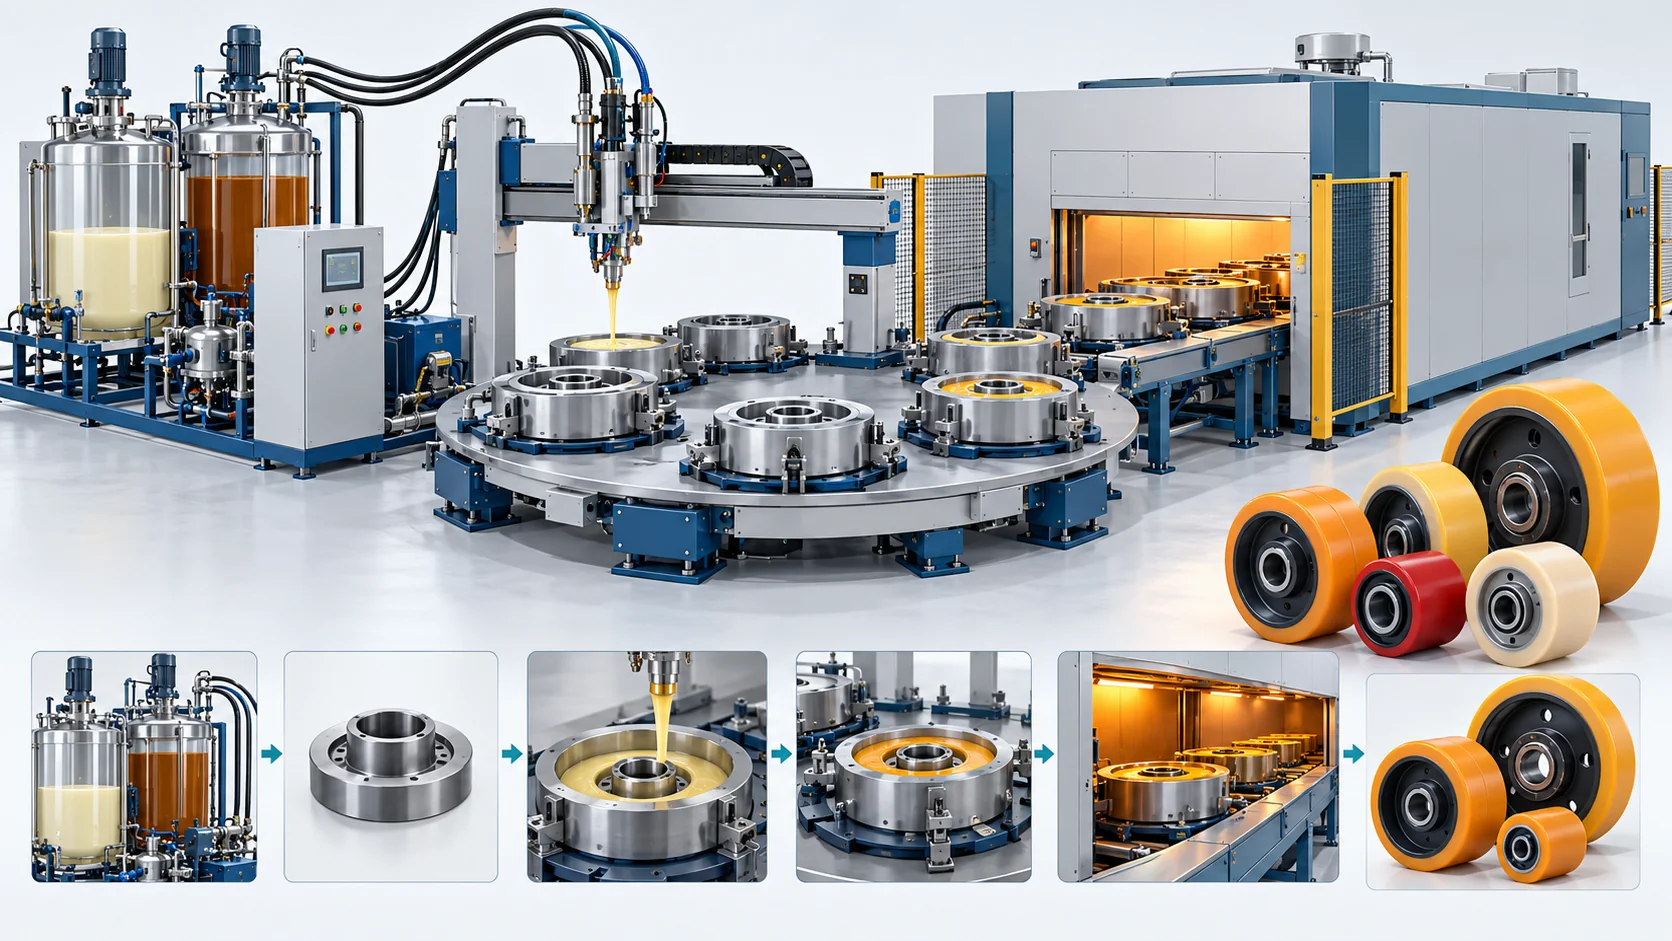
Línea automática de colada de ruedas de PU | Ruedas para AGV y carretillas elevadoras
Producción configurada de ruedas macizas de poliuretano con interfaces de preparación de núcleos, precalentamiento por inducción, dosificación de doble flujo y curado en moldes indexados.
Caudal de descarga
2,0 a 18,0 kg/min (conmutación de matriz de doble flujo)
Relación de mezcla
100:8 a 100:25 (en peso)
Referencia de precisión
±0,2 % (realimentación Coriolis continua en bucle cerrado)
Referencia de precalentamiento de núcleos
Precalentamiento del núcleo metálico a 90 °C ±2 °C
Fundición automatizada de ruedas macizas de poliuretano de alta adherencia
Producción configurada de ruedas macizas de poliuretano con interfaces de preparación de núcleos, precalentamiento por inducción, dosificación de doble flujo y curado en moldes indexados.
Producción configurada de ruedas macizas de poliuretano con interfaces de preparación de núcleos, precalentamiento por inducción, dosificación de doble flujo y curado en moldes indexados.
El paquete abarca la preparación de materiales, la mezcla dinámica de doble flujo, el precalentamiento por inducción del núcleo, la línea de moldes calientes especificada y los controles. El granallado/limpieza automáticos y el desmoldeo hidráulico son opcionales. El prepolímero y los agentes de unión se suministran por separado; la alimentación eléctrica y el aire comprimido del sitio son interfaces del cliente. La capacidad depende del número de posiciones de molde en paralelo, las etapas del ciclo y el tamaño del producto.
Flujo de material y principio de funcionamiento
Granallado de la superficie del núcleo y aplicación de adhesivo de unión
Los núcleos de rueda de acero forjado o hierro dúctil se granallan automáticamente hasta una limpieza Sa 2.5 y se recubren por pulverización con imprimador de unión Chemlok antes de entrar en un túnel de secado.
Precalentamiento del núcleo por inducción de frecuencia media
Los núcleos de rueda imprimados pasan por una bobina de calentamiento por inducción de frecuencia media, que eleva rápidamente la temperatura del núcleo metálico a 90 °C ± 2 °C en 45 segundos para activar el adhesivo de unión.
Dosificación de poliuretano por servomotor de alta precisión
Bombas de engranajes accionadas por servomotor de alta precisión dosifican el prepolímero MDI y el extensor de cadena 1,4-BDO bajo control continuo de caudal másico por efecto Coriolis, manteniendo las proporciones de mezcla dentro de ±0,2 %.
Dispensación dinámica de matriz de doble flujo
El material entra en el cabezal de mezcla de doble flujo; una boquilla de bajo caudal inyecta 3 kg/min en el estrecho huelgo del cubo para desplazar el aire, antes de que la boquilla principal llene la cavidad de la banda de rodadura a 15 kg/min.
Curado presurizado en molde y transporte
Los moldes de rueda llenos avanzan a lo largo de un transportador de indexación en circuito cerrado calentado a 100 °C, alcanzando la resistencia en verde para el desmoldeo en 15 minutos antes de la extracción hidráulica automatizada y el poscurado.
¿Necesita una cotización de este equipo?
Solicitar presupuestoModelo y parámetros técnicos
Valores de configuración del resumen HF-CPU180-WL suministrado. El rendimiento final se confirma para la formulación química, el utillaje, las condiciones de funcionamiento y los registros de calibración originales. La presión del circuito de colada es distinta de la presión de servicio o de cualificación del componente terminado.
| Parámetro técnico | HF-CPU180-WL |
|---|---|
| Componentes | 2 flujos principales (A: prepolímero, B: endurecedor) + 1 color/aditivo |
| Rango de salida | 2,0 a 18,0 kg/min (conmutación de matriz de doble flujo) |
| Rango de relación de mezcla | 100:8 a 100:25 (en peso) |
| Referencia de precisión | ±0,2 % (realimentación Coriolis continua en bucle cerrado) |
| Alimentación eléctrica | 380 V, trifásica, 50 Hz (opcional personalizada 440 V/480 V, 60 Hz) |
| Presión de trabajo | 0,3 a 0,7 MPa (líneas de dosificación y altura dinámica) |
| Capacidad de tanque/tolva | Tanque A: 200 L (con camisa de aceite), Tanque B: 80 L (acero inoxidable) |
| Peso | 4.200 kg (unidad principal de colada y calentador por inducción) |
| Dimensiones (L×An×Al) | 3200 mm x 2100 mm x 2400 mm |
| Ciclo de precalentamiento por inducción | 45 segundos (para alcanzar 90 °C ± 2 °C); bobina de inducción de media frecuencia |
| Tiempo de ciclo de moldeo de una rueda | ≤ 90 segundos (para rueda maciza de Ø 300 mm); inyección matricial de doble flujo |
| Adhesión por pelado interfacial | > 30 kN/m (poliuretano sobre núcleo metálico); pelado a 90° según ASTM D429 método B |
| Temperatura dinámica de rodadura | ≤ 45 °C (25 km/h continuos con carga de 3 t); banco de ensayos de resistencia del tambor |
Características clave del equipo
El paquete abarca la preparación de materiales, la mezcla dinámica de doble flujo, el precalentamiento por inducción del núcleo, la línea de moldes calientes especificada y los controles. El granallado/limpieza automáticos y el desmoldeo hidráulico son opcionales. El prepolímero y los agentes de unión se suministran por separado; la alimentación eléctrica y el aire comprimido del sitio son interfaces del cliente. La capacidad depende del número de posiciones de molde en paralelo, las etapas del ciclo y el tamaño del producto.
Precalentamiento por inducción del cubo
La etapa de inducción especificada acondiciona el cubo metálico; la selección del adhesivo y el rendimiento real de la unión requieren validación.
Dispensación de doble flujo
Los caudales programados de avance y de llenado principal se seleccionan según la holgura del cubo y la geometría de la cavidad de la banda de rodadura.
Ensayos de materiales y resistencia
El calor de rodadura y la durabilidad de la unión se verifican para el tamaño de rueda, el compuesto, la carga y la velocidad, en lugar de inferirse a partir del dosificador.
Interfaces de producción indexadas
La indexación del molde y el curado pueden funcionar en paralelo. La producción total requiere un equilibrio completo de la línea y un registro de operación.
Hablemos de la configuración de su equipo
Comparta su producto, materiales, utillaje y requisitos de producción para que podamos revisar el equipo y las interfaces para su proyecto.
Preguntas frecuentes
¿Cómo se validan los objetivos de precalentamiento del cubo y de unión?
¿En qué se diferencia el tiempo de dispensación del tiempo de curado en el molde?
¿Cómo se verifican la temperatura de rodadura y la durabilidad de la rueda?
¿Cómo se establece la producción total por turno de la línea completa de ruedas?
¿Listo para hablar de su proyecto?
Contacte con nuestro equipo


