
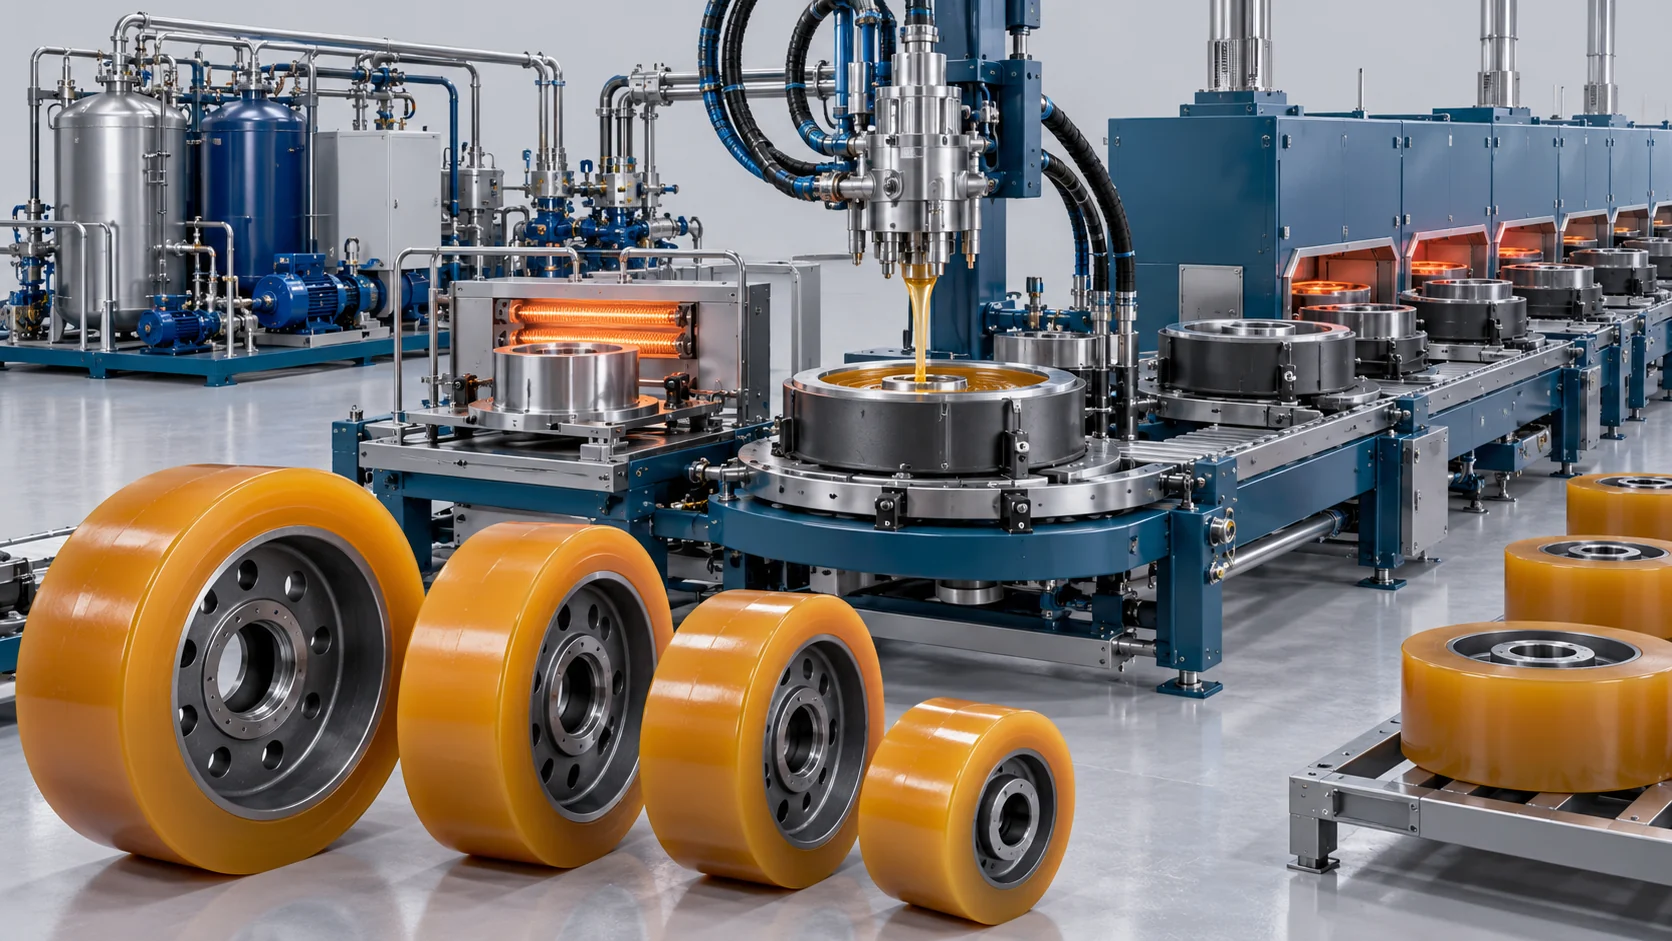
Solución de colado de ruedas macizas de alta resistencia
Producción configurada de ruedas macizas de poliuretano con interfaces de preparación de núcleos, precalentamiento por inducción, dosificación de doble flujo y curado en moldes indexados.
Unión interfacial extrema para ruedas de manipulación de materiales de gran carga
Producción configurada de ruedas macizas de poliuretano con interfaces de preparación del núcleo, precalentamiento por inducción, dosificación de doble flujo y curado en molde indexado. El paquete cubre la preparación de materiales, la mezcla dinámica de doble flujo, el precalentamiento del cubo por inducción, la línea de moldes calentados especificada y los controles. El granallado/limpieza automáticos y el desmoldeo hidráulico son opcionales. El prepolímero y los agentes de unión se suministran por separado; la alimentación eléctrica y el aire comprimido del sitio son interfaces del cliente. La capacidad depende de las posiciones de molde en paralelo, las etapas del ciclo y el tamaño del producto.
Precalentamiento por inducción del cubo
La etapa de inducción especificada acondiciona el cubo metálico; la selección del adhesivo y el rendimiento real de la unión requieren validación.
Dispensación de doble flujo
Los caudales programados de avance y de llenado principal se seleccionan según la holgura del cubo y la geometría de la cavidad de la banda de rodadura.
Equilibre la preparación del cubo, el precalentamiento por inducción, la dosificación, la indexación y el curado en molde como etapas separadas. El utillaje en paralelo puede modificar el intervalo de producción, pero no acorta automáticamente el curado del material. Verifique la unión y la resistencia de la rueda en el conjunto previsto.
Flujo de trabajo automatizado de fundición de ruedas llave en mano
Una secuencia de fabricación automatizada y sincronizada, desde la preparación del cubo metálico en bruto hasta las ruedas macizas de poliuretano terminadas.
Granallado de la superficie del cubo y aplicación de imprimación de unión
Los núcleos de rueda de acero forjado o hierro fundido se granallan automáticamente hasta una limpieza Sa 2.5 y se recubren por pulverización con adhesivo Chemlok en una cabina automatizada.
Calentamiento por inducción rápida de media frecuencia
Los núcleos imprimados pasan por una bobina de inducción automatizada que calienta el metal a 90°C ± 2°C en 45 segundos para activar los grupos de unión del adhesivo.
Dosificación servocontrolada en bucle cerrado de alta precisión
Las bombas de engranajes servocontroladas dosifican el prepolímero MDI y el reticulante 1,4-BDO a través de líneas calefactadas con retroalimentación Coriolis, manteniendo la precisión de la relación de mezcla dentro de ±0,2 %.
Envolvente de ingeniería de la solución de referencia
Referencias de la configuración suministrada. Los valores dependen de la formulación, el utillaje y las condiciones de funcionamiento indicados; la cualificación de los componentes y los resultados de proyecto notificados requieren registros independientes.
| Parámetro | Valor / Unidad | Configuración / Condiciones aplicables |
|---|---|---|
| Producción de colada continua | 2,0 a 18,0 kg/min | Unidad de bomba de engranajes servocontrolada de matriz de doble flujo |
| Velocidad de precalentamiento por inducción | 45 segundos por buje | Unidad de calentamiento por inducción automatizada de media frecuencia |
| Temperatura objetivo del buje metálico | 90 °C ± 2 °C | Control de temperatura en bucle cerrado mediante pirómetro infrarrojo |
| Resistencia de adhesión interfacial | Mayor que 30 kN/m | Ensayo de adherencia por pelado a 90° según el método B de la norma ASTM D429; se aplica a la probeta y el método seleccionados |
| Referencia de dispensación / indexación | Menos de 90 segundos | Distinto del curado en molde de 15 minutos; secuencia real pendiente de verificación |
| Capacidad de ruedas por turno diario | Hasta 800 ruedas terminadas | Referencia de planificación para las posiciones paralelas acordadas, el número de cavidades, el equilibrio de la línea y el calendario de turnos |
Equipos principales de esta solución
La línea automática de ruedas vinculada dispone de interfaces seleccionadas de calentamiento de bujes, dispensación y molde calentado; la automatización de preparación y extracción debe detallarse por partidas.
Ventajas principales de los sistemas de ruedas de Haifeng
Controles de proceso configurados e interfaces de ingeniería para el paquete de equipos seleccionado.
Precalentamiento por inducción del cubo
La etapa de inducción especificada acondiciona el cubo metálico; la selección del adhesivo y el rendimiento real de la unión requieren validación.
Dispensación de doble flujo
Los caudales programados de avance y de llenado principal se seleccionan según la holgura del cubo y la geometría de la cavidad de la banda de rodadura.
Ensayos de materiales y resistencia
El calor de rodadura y la durabilidad de la unión se verifican para el tamaño de rueda, el compuesto, la carga y la velocidad, en lugar de inferirse a partir del dosificador.
Interfaces de producción indexadas
La indexación del molde y el curado pueden funcionar en paralelo. La producción total requiere un equilibrio completo de la línea y un registro de operación.
Proyectos relacionados
El caso de rueda para AGV no establece por sí mismo todas las cargas de montacargas, el calor de rodadura ni la resistencia; deben cotejarse el diseño de la rueda y las condiciones de servicio.
Preguntas frecuentes
Encuentre respuestas sobre la solución de fundición de ruedas macizas para servicio pesado, incluidas la selección de materiales, la configuración de equipos y la información necesaria para planificar una línea de producción.
¿Cómo se validan los objetivos de precalentamiento del cubo y de unión?
¿En qué se diferencia el tiempo de dispensación del tiempo de curado en el molde?
¿Cómo se verifican la temperatura de rodadura y la durabilidad de la rueda?
¿Cómo se establece la producción total por turno de la línea completa de ruedas?
¿Qué datos se necesitan para esta configuración?
¿Cómo debe calcularse la producción por turno de una línea de ruedas completa?
Solicite una propuesta de equipos de fundición de ruedas macizas
Comparta lo siguiente para esta aplicación: CAD de rueda/buje, que abarque espesor, material/imprimación, precalentamiento, inyección, moldes, carga/velocidad y requisitos de turno. Nuestro equipo responderá en un día hábil. Una vez claros los requisitos, ofrecemos una propuesta preliminar en dos días hábiles.


