

Los compradores de planta suelen tratar cabezal de vertido y cabezal de mezcla como nombres alternativos de la misma pieza. Ocupan posiciones diferentes en la trayectoria del material y fallan de maneras distintas. El error suele aparecer en el momento de la especificación: la cotización cubre el conjunto de bomba correcto pero la configuración de cabezal equivocada, y solo más tarde se manifiesta como bandas de densidad, aire atrapado o llenado desigual de la cavidad.
Dónde se separan realmente ambos términos
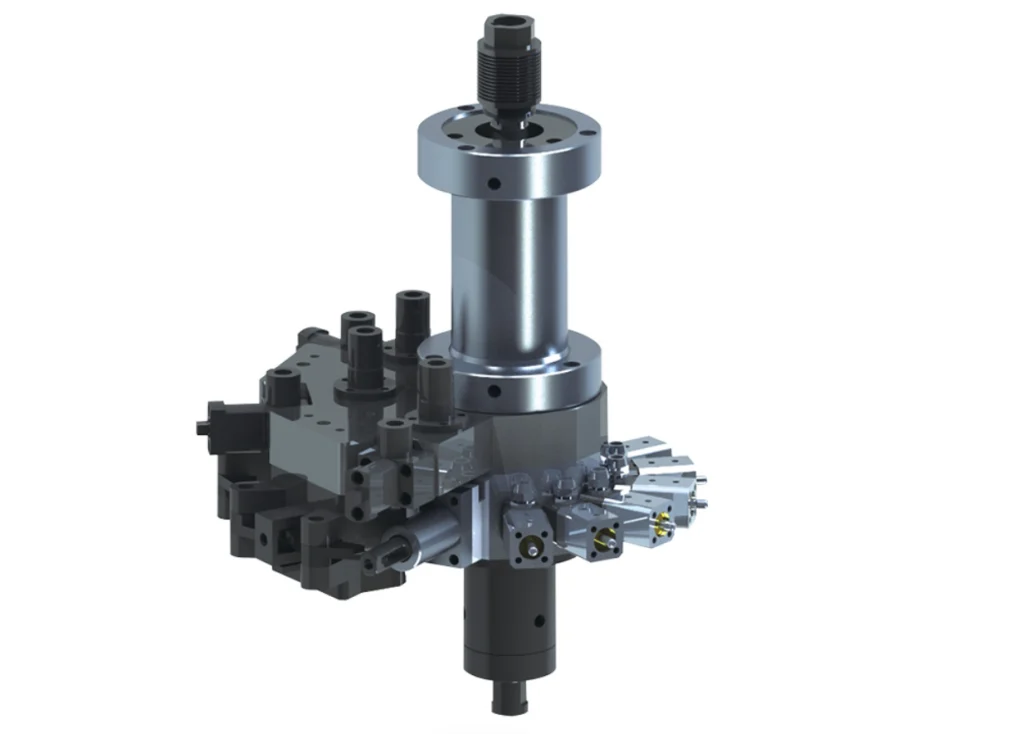
En una máquina de poliuretano de baja presión, las bombas dosificadoras envían el componente A y el componente B a un mezclador de pasadores accionado por motor. Ese mezclador de pasadores es el cabezal de mezcla. Es donde los componentes se encuentran, comienzan a reaccionar y forman la primera mezcla uniforme. Después del mezclador, el líquido entra en el cabezal de colada, que conforma y deposita el material mezclado en el molde. El cabezal de colada es más un dispositivo de distribución que un dispositivo de mezcla.
En los sistemas de moldeo por inyección y reacción de alta presión, el cabezal de mezcla aparece con más frecuencia en la bibliografía. Dos flujos presurizados inciden en una pequeña cámara a presiones típicamente en el intervalo de 10–20 MPa, y un pistón de limpieza evacua la cámara al final de cada inyección [3]. El material mezclado puede pasar después por un canal de alimentación o un colector hasta una boquilla o un cabezal de colada. De nuevo, la mezcla y la colada son funciones separadas incluso cuando comparten una misma carcasa.

En la práctica, la distinción implica dos preguntas de inspección. Si el problema es una reacción incompleta, un rayado por desproporción de mezcla o un aspecto húmedo, se inspecciona el cabezal de mezcla. Si el problema es el patrón de llenado, las líneas de unión o las bandas de densidad que siguen la trayectoria de colada, se inspecciona el cabezal de colada.
La diferencia de ingeniería
| Variable | Cabezal de mezcla | Cabezal de colada |
|---|---|---|
| Función principal | Unir A y B con energía suficiente para lograr uniformidad | Depositar el material mezclado en el molde con una trayectoria de flujo controlada |
| Condición de alimentación | Flujos reactivos separados | Líquido ya mezclado |
| Parámetro clave de diseño | Volumen de cámara, número de pasadores o presión de incidencia, recirculación | Geometría de boquilla o ranura, patrón de carrera, ángulo de colada |
| Fallo típico | Rayado por desproporción de mezcla, reactividad residual, contaminación de la cámara | Salpicaduras, depósito irregular, arrastre de aire, marcas de flujo |
| Lógica de limpieza | Purga con disolvente/aire o limpieza con pistón de incidencia | Purga de aire, enjuague con disolvente o limpieza manual según el diseño |
La elección rara vez consiste en mezclar con un cabezal de mezcla frente a verter con un cabezal de vertido. Una línea de producción necesita ambos. La verdadera decisión es qué función condiciona primero el diseño, porque eso cambia la arquitectura de la máquina y los componentes presupuestados.
Variables que determinan la configuración del cabezal
La primera variable es el material. Los sistemas de alta viscosidad, con carga o altamente reactivos se comportan de forma distinta a los sistemas sin carga de baja viscosidad. Los cabezales de mezcla mecánica de baja presión toleran mejor las cargas abrasivas y las relaciones de mezcla amplias, mientras que los cabezales de mezcla por impacto necesitan una recirculación y un sellado estrictos para mantener la presión estable [1]. Si la formulación incluye fibras cortas o pigmentos en pasta, el cabezal debe diseñarse para resistir el desgaste y para ciclos de limpieza cortos.
A continuación vienen el tamaño de disparo y el tiempo de ciclo. Un disparo pequeño con un curado rápido exige un cabezal que pueda limpiarse sin perder más material de lo que vale la pieza. Un disparo grande con un curado lento puede permitir un mezclador de baja presión más sencillo, pero requerir un cabezal de vertido robusto para repartir el material sin atrapar aire.
La relación numérica A:B solo es tan fiable como la determinación del contenido de isocianato en la que se basa [5]. Si el certificado de la materia prima no coincide con el suministro real, ni siquiera un cabezal de mezcla bien diseñado puede corregir el desequilibrio químico.
La geometría del molde es la tercera variable. Una sola cavidad abierta es indulgente; un molde de suela de seis cavidades o un molde de bloque ancho pueden producir variaciones de llenado incluso cuando la calidad de mezcla es excelente. En estos casos, la trayectoria del cabezal de vertido, el tiempo de permanencia y la geometría de la boquilla suelen importar más que la energía adicional del mezclador.
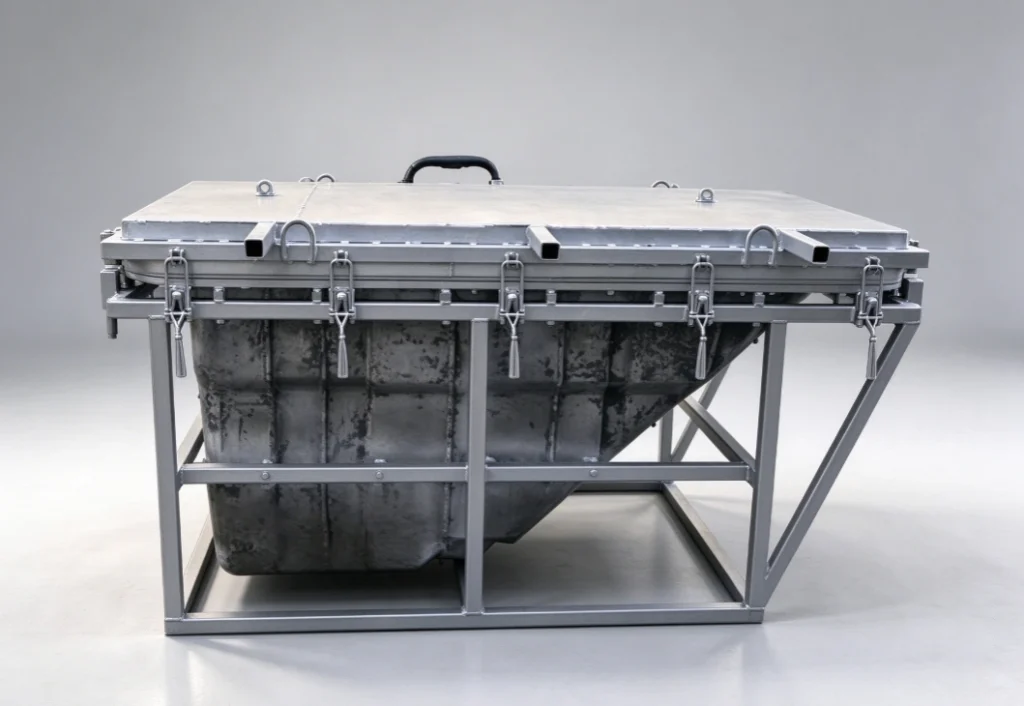
Antes de cambiar el hardware, confirme que el volumen de disparo en sí sea correcto. Un flujo bien mezclado depositado por un cabezal de vertido bien diseñado seguirá dejando llenados incompletos o excesivos si la programación del disparo es incorrecta.
Si la relación de componentes parece correcta pero el llenado de la cavidad es inconsistente, el problema suele ser el cálculo del tamaño de disparo y no el diseño del cabezal. Cómo calcular el peso de dosificación en poliuretano abarca cómo verificar el volumen de disparo antes de buscar cambios de hardware.
Si ya se va a cambiar el cabezal, envíe a Haifeng el plano de la pieza, el peso del disparo, la relación de mezcla y el tiempo de ciclo antes de cerrar la orden de compra. Un cabezal dimensionado sin esos datos es un coste de mantenimiento recurrente. Envíe los datos a info@chinahaifeng.com o por WhatsApp al +86 13566296633, y la configuración del cabezal se especificará en función del conjunto de bomba dosificadora y del recorrido de flujo del molde, no como un elemento aislado.
Aplicaciones: cuándo el cabezal de vertido marca la decisión
En la fabricación de calzado con moldes multicavidad, un cabezal de vertido móvil o una configuración de múltiples boquillas distribuye el material de modo que todas las cavidades empiecen a reaccionar casi según el mismo calendario. El cabezal de mezcla debe producir una mezcla uniforme, pero la diferencia de llenado entre cavidades la determinan la trayectoria de vertido y el tiempo de permanencia.
En las líneas de espuma en bloque y de paneles de aislamiento, el cabezal de vertido se convierte con frecuencia en un distribuidor de ranura ancha o de artesa. El material que sale de un flujo bien mezclado todavía debe repartirse en un molde grande o sobre una hoja de revestimiento en movimiento sin dejar densidades en bandas. A medida que la espuma se expande, la distribución inicial del líquido sigue el patrón de vertido, por lo que una artesa que no esté nivelada o una ranura demasiado estrecha puede crear más adelante una estructura de densidad visible.
En la colada de elastómeros en molde abierto, el cabezal de vertido a menudo determina si se atrapa aire en la superficie. Caudales de vertido bajos y constantes y el ángulo de boquilla adecuado permiten que el frente líquido avance en lugar de plegarse sobre sí mismo. El cabezal de mezcla importa, pero el defecto visible es un defecto del cabezal de vertido.
Si los tiempos de crema y de subida están en el objetivo pero la distribución de densidad varía, examine el patrón de vertido antes de cambiar la velocidad del mezclador. El perfil de reacción interactúa con la distribución física del líquido, no solo con la calidad de la mezcla.
Si el tiempo de crema y el tiempo de gel son correctos pero la densidad varía a lo largo de la pieza, la trayectoria de vertido suele tener más influencia que las RPM del mezclador. El papel del tiempo de subida en el espumado de poliuretano abarca cómo interactúa el ritmo de reacción con la depositación del líquido.
Cuándo el cabezal de mezcla marca la decisión
Las líneas de molde cerrado de alto rendimiento tienden a los cabezales de mezcla por impacto autolimpiantes, porque el ciclo de limpieza del pistón permite repeticiones cortas sin una purga prolongada con disolvente [3]. La cámara de mezcla es pequeña, la presión es alta y la energía de mezcla proviene del impacto y no de un pasador accionado por motor. Esto funciona bien con formulaciones limpias, ciclos ajustados y líneas automatizadas.
Los cabezales de mezcla mecánica de baja presión siguen dominando las ventanas de proceso que necesitan amplia flexibilidad de relación, cargas abrasivas o cambios frecuentes de formulación. El mezclador debe purgarse y limpiarse con más frecuencia, pero el cabezal suele ser más fácil de mantener y más barato de sustituir. En una línea de amortiguadores automotrices de Haifeng, el mismo conjunto de bombas produjo piezas aceptables con un mezclador de pasador de pequeño volumen, pero el llenado uniforme de las cavidades en un molde multicavidad dependió de una zapata de vertido de distribución adecuada y no de una velocidad adicional del mezclador. Esa es la distinción práctica: el mezclador uniformizaba el material; el cabezal de vertido uniformizaba el molde.
La química del poliuretano también marca un límite. Una vez que el poliol y el isocianato se encuentran, la viscosidad aumenta y comienza la gelificación. Un cabezal de mezcla que deja una distribución deficiente del tiempo de residencia puede producir dominios duros y blandos en la misma pieza [2]. Por eso el volumen de la cámara debe mantenerse lo más pequeño posible en relación con el volumen de disparo, especialmente en sistemas rápidos en los que el flujo mezclado está cerca de la gelificación cuando llega al molde [1][4].
Defectos relacionados con el cabezal y dónde buscarlos
| Defecto | Primer lugar donde inspeccionar |
|---|---|
| Rayado por proporción o color a rayas | Cámara del cabezal mezclador, válvula de recirculación, sincronización de bombas |
| Zonas húmedas o blandas en la pieza curada | Calidad de mezcla, temperatura de los componentes, velocidad del mezclador |
| Bandas de densidad siguiendo la trayectoria de vertido | Ranura del cabezal de vertido, nivel de la cuba, velocidad de vertido |
| Atrapamiento de aire o poros en la superficie | Ángulo de vertido, distancia de la boquilla, ventilación del molde |
| Variación de llenado entre cavidades | Trayectoria de vertido, sincronización de la boquilla, programación de la dosificación |
Un error común es sustituir el cabezal mezclador cuando la causa real es un problema del cabezal de vertido. Si la espuma colapsa o se contrae de forma irregular tras el desmoldeo, el defecto rara vez se debe al cambio de un único componente. La reacción, el patrón de vertido y la temperatura del molde actúan en conjunto.
Cuando aparecen huecos o hundimientos tras el desmoldeo, una trayectoria de flujo del cabezal de vertido mal adaptada puede originar los gradientes de densidad que la contracción posterior hace visibles. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca los ajustes del proceso que reducen esos gradientes.
Marco de decisión: primero especifique la pieza, después el cabezal
Empiece por la pieza y la dosificación, no por el catálogo de cabezales. La misma máquina puede admitir varios estilos de cabezal, pero la elección útil se reduce rápidamente una vez fijados el diseño del molde, el peso de la dosificación y la formulación.
| Condición | Inclinarse por |
|---|---|
| Ciclo corto, molde cerrado, formulación limpia, alta producción | Cabezal de mezcla por impacto autolimpiante con boquilla de vertido fija o robótica |
| Formulación con cargas o abrasiva con amplio rango de proporción | Dosificación a baja presión más cabezal de mezcla de pasadores accionado por motor |
| Placa o panel ancho que requiere una deposición uniforme | Cabezal de mezcla más cabezal de vertido de ranura ancha o de canaleta |
| Molde multicavidad con variación de llenado | Bombas dosificadoras adaptadas a un cabezal de vertido multipuerto o móvil |
| Cambio de color frecuente o lote pequeño | Cabezal con recirculación activa y ciclo de limpieza corto |
El cabezal de vertido y el cabezal de mezcla no son competidores de la misma categoría. Son partes adyacentes de una misma cadena de suministro. Cuando una línea produce piezas desiguales, el diagnóstico debe separar el fallo de mezcla del fallo de distribución antes de sustituir un solo componente.
Para recibir una recomendación de cabezal adaptada a sus bombas actuales, envíe a Haifeng el plano de la pieza, el peso de inyección, la relación de mezcla y el tiempo de ciclo a info@chinahaifeng.com o por WhatsApp: +86 13566296633.
Preguntas frecuentes
¿Es lo mismo un cabezal de vertido que una boquilla de mezcla?
No. Un cabezal de vertido puede incluir una boquilla, pero su función es la distribución aguas abajo. Un cabezal de mezcla recibe flujos separados A y B y debe hacerlos químicamente uniformes antes de que el líquido llegue al molde.
¿Puedo usar un cabezal de mezcla de alta presión en una máquina de baja presión?
Normalmente no. La mezcla por impacto a alta presión depende de presiones y trayectorias de flujo que un equipo dosificador de baja presión no puede proporcionar, y la mezcla mecánica de baja presión requiere una lógica de limpieza y recirculación diferente. Cambiar un componente sin el diseño hidráulico y de control que lo respalde crea nuevos modos de fallo.
¿Qué debo limpiar primero cuando aparecen bandas de densidad?
Compruebe primero la ranura del cabezal de vertido, el nivel de la canaleta y la velocidad de vertido. Las bandas de densidad que siguen la trayectoria de flujo del líquido suelen indicar un problema de distribución, no de mezcla incompleta. Si las bandas aparecen como vetas de color dentro de la pieza en lugar de a lo largo de la trayectoria de vertido, inspeccione el cabezal de mezcla y el sistema de recirculación.
¿Mejora la mezcla una cámara de mezcla más grande?
No necesariamente. Una cámara más grande puede aumentar el tiempo de residencia, pero también incrementa el volumen que debe purgarse o limpiarse y puede ampliar la distribución de tiempos de residencia. El volumen de la cámara debe ser suficiente para el caudal y la energía de los flujos objetivo, no un sustituto de una dosificación y una velocidad de mezclador correctas.
Referencias
[1] G. Oertel, Ed., Polyurethane Handbook: Chemistry, Raw Materials, Processing, Application, Properties, 2nd ed. Munich: Hanser Publishers, 1994.
[2] P. Król, “Synthesis methods, chemical structures and phase structures of linear polyurethanes. Properties and applications of linear polyurethanes in polyurethane elastomers, copolymers and ionomers,” Progress in Materials Science, vol. 52, no. 6, pp. 915–1015, 2007.
[3] C. W. Macosko, RIM: Fundamentals of Reaction Injection Molding. Munich: Hanser Publishers, 1989.
[4] S.-T. Lee y D. P. Scholz, Eds., Espumas poliméricas: tecnología y avances en la reglamentación, los procesos y los productos. Boca Raton: CRC Press, 2009.
[5] ISO 14896:2009, Plásticos — Materias primas para poliuretanos — Determinación del contenido de isocianato, Organización Internacional de Normalización, Ginebra, 2009.
Si te interesa, echa un vistazo a estos artículos relacionados:
Cómo calcular el peso de dosificación en poliuretano
SRIM explicado: fundamentos del moldeo por inyección reactiva estructural





