

غالبًا ما يعتبر مشترو المصانع رأس الصب ورأس الخلط اسمين بديلين للجزء نفسه. فهما يشغلان موضعين مختلفين في مسار المادة ويتعرضان للفشل بطرق مختلفة. ويظهر الخطأ عادةً عند تحديد المواصفات: إذ تغطي عرض السعر مجموعة المضخات الصحيحة لكن بتكوين رأس خاطئ، ولا يظهر ذلك إلا لاحقًا في صورة أشرطة كثافة أو هواء محتجز أو تعبئة غير متساوية للتجويف.
أين ينفصل المصطلحان فعليًا
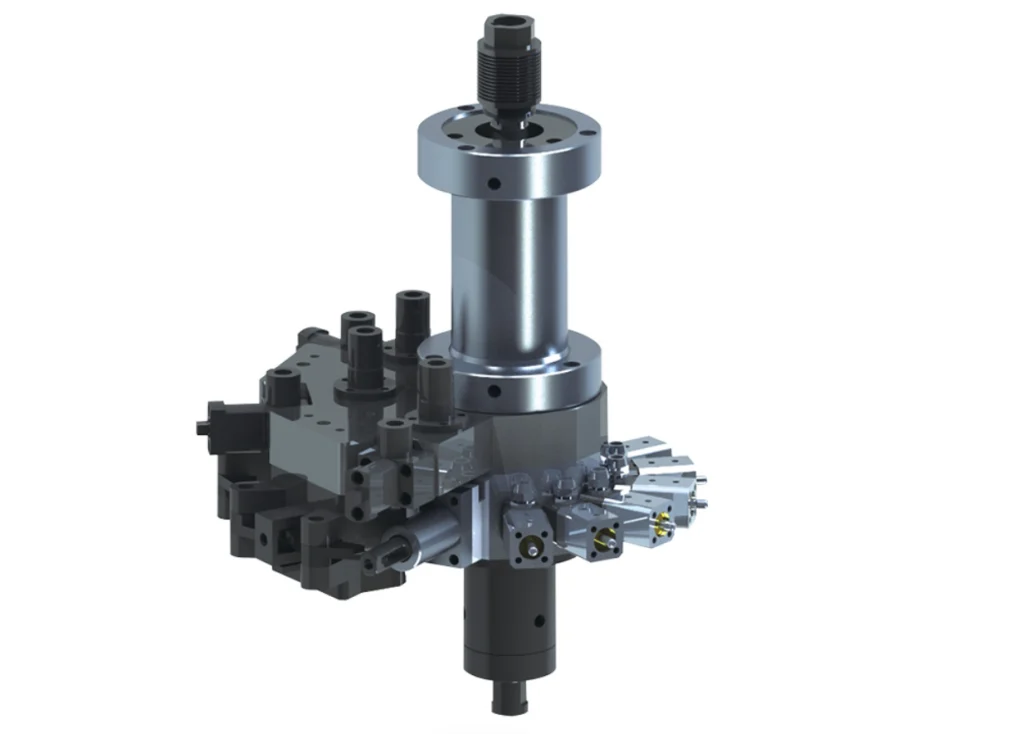
في آلة البولي يوريثان ذات الضغط المنخفض، تضخّ مضخات قياس الجرعات الجانب A والجانب B إلى خلاّط دبابيس يُدار بمحرك. هذا الخلاّط الدبوسي هو رأس الخلط. فيه تلتقي المكوّنات وتبدأ بالتفاعل وتُشكّل أول مزيج متجانس. بعد الخلاّط، يدخل السائل إلى رأس الصب، الذي يُشكّل المادة المخلوطة ويودعها في القالب. رأس الصب هو جهاز توزيع أكثر منه جهاز خلط.
في أنظمة القولبة بالحقن التفاعلي عالية الضغط، يكون رأس الخلط أكثر ظهورًا في الأدبيات. يتصادم تياران مضغوطان في غرفة صغيرة عند ضغوط تقع عادةً في نطاق 10–20 MPa، ويُفرّغ مكبس تنظيف الغرفة في نهاية كل قذفة [3]. بعد ذلك قد تمرّ المادة المخلوطة عبر قناة أو مُشعّب إلى فوهة أو رأس صب. ومرة أخرى، الخلط والصب وظيفتان منفصلتان حتى عندما يشتركان في مبيت واحد.

عمليًا، يعني هذا التمييز سؤالي فحص. إذا كانت المشكلة تفاعلًا غير مكتمل، أو تخطيطًا شريطيًا في النسبة، أو مظهرًا رطبًا، فإنك تفحص رأس الخلط. وإذا كانت المشكلة في نمط الملء، أو خطوط الالتحام، أو أحزمة الكثافة التي تتبع مسار الصب، فإنك تفحص رأس الصب.
الفرق الهندسي
| متغيّر | رأس الخلط | رأس الصب |
|---|---|---|
| الدور الأساسي | جمع A و B معًا بطاقة كافية لتحقيق التجانس | إيداع المادة المخلوطة في القالب بمسار تدفق مُتحكَّم فيه |
| حالة التغذية | تيارات تفاعلية منفصلة | سائل مخلوط مسبقًا |
| مدخل التصميم الرئيسي | حجم الغرفة، أو عدد الدبابيس أو ضغط التصادم، أو إعادة التدوير | هندسة الفوهة أو الفتحة، أو نمط الشوط، أو زاوية الصب |
| العطل النمطي | تخطيط شريطي في النسبة، وتفاعلية متبقية، وتلوث الغرفة | التناثر، والإيداع غير المتساوي، واحتباس الهواء، وعلامات التدفق |
| منطق التنظيف | تفريغ التنظيف بالمذيب/الهواء أو التنظيف بمكبس التصادم | تفريغ التنظيف بالهواء، أو الغسل بالمذيب، أو المسح اليدوي حسب التصميم |
نادرًا ما يكون الاختيار بين رأس خلط ورأس صب. فخط الإنتاج يحتاج إلى كليهما. القرار الحقيقي هو أي وظيفة تفرض قيودها على التصميم أولًا، لأن ذلك يغيّر بنية الآلة والمكوّنات المدرجة في عرض السعر.
المتغيرات التي تحدد تكوين الرأس
المدخل الأول هو المادة. فالأنظمة عالية اللزوجة أو المحشوّة أو شديدة التفاعل تتصرف بشكل مختلف عن الأنظمة غير المحشوّة منخفضة اللزوجة. وتتحمّل رؤوس الخلط الميكانيكية منخفضة الضغط الحشوات الكاشطة ونسب الخلط الواسعة بسهولة أكبر، بينما تحتاج رؤوس الخلط بالتصادم إلى إعادة تدوير وإحكام محكمين للحفاظ على استقرار الضغط [1]. وإذا كانت التركيبة تتضمن أليافًا قصيرة أو خضابات معجونية، فيجب تصميم الرأس لمقاومة التآكل ودورات التنظيف القصيرة.
يأتي بعد ذلك حجم القذفة وزمن الدورة. فالقذفة الصغيرة مع تصلّب سريع تتطلب رأسًا يمكن تنظيفه دون فقدان مادة أكثر مما تستحقه القطعة. أما القذفة الكبيرة مع تصلّب بطيء فقد تسمح بخلّاط أبسط منخفض الضغط، لكنها تتطلب رأس صب متينًا لتوزيع المادة دون احتجاز هواء.
لا تكون نسبة A:B الرقمية موثوقة إلا بقدر موثوقية تقدير محتوى الإيزوسيانات الذي تقوم عليه [5]. فإذا لم تكن شهادة المادة الخام مطابقة للإمداد الفعلي، فلن يتمكن حتى رأس الخلط المصمم جيدًا من تصحيح الاختلال الكيميائي.
هندسة القالب هي المدخل الثالث. فالتجويف الواحد المفتوح متسامح؛ أما قالب نعل بستة تجاويف أو قالب ألواح عريض فقد يُحدث تفاوتًا في التعبئة حتى عندما تكون جودة الخلط ممتازة. وفي هذه الحالات، غالبًا ما يكون مسار رأس الصب وزمن المكوث وهندسة الفوهة أهم من طاقة خلط إضافية.
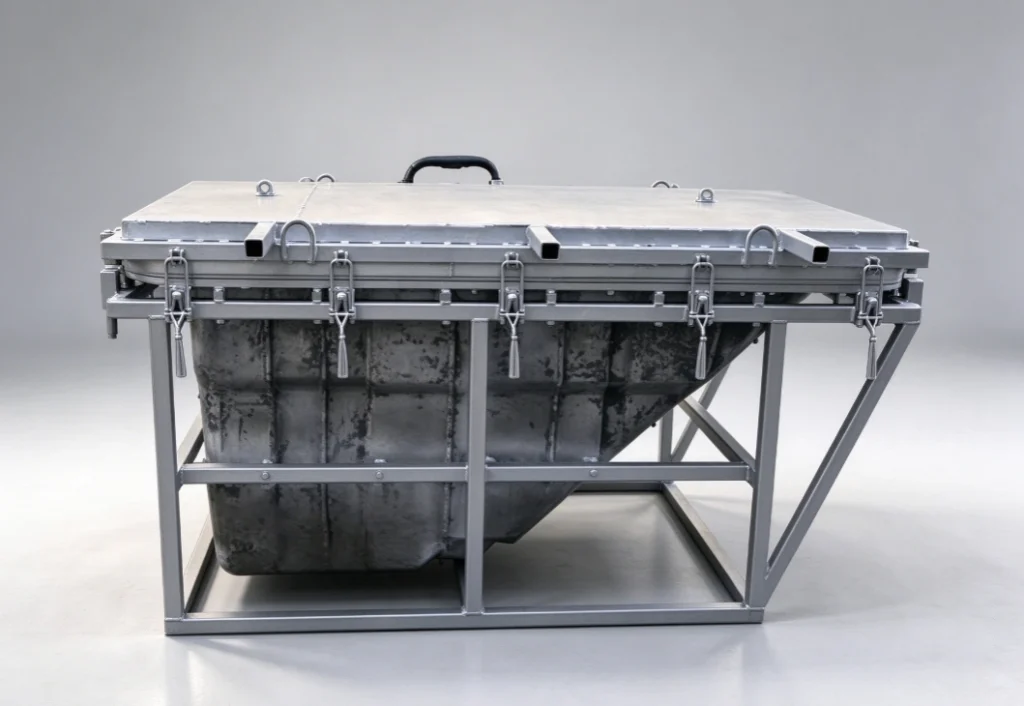
قبل تغيير العتاد، تأكد من أن حجم القذفة نفسه صحيح. فالتدفق المخلوط جيدًا الذي يضعه رأس صب مصمم جيدًا سيظل يترك نقصًا في التعبئة أو زيادة فيها إذا كانت برمجة القذفة خاطئة.
إذا بدت نسبة المكوّنين صحيحة لكن تعبئة التجويف غير متسقة، فغالبًا ما تكون المشكلة في حساب حجم القذفة لا في تصميم الرأس. كيفية حساب وزن القذفة في البولي يوريثان يتناول كيفية التحقق من حجم القذفة قبل اللجوء إلى تغييرات العتاد.
إذا كان الرأس قيد التغيير بالفعل، فأرسل إلى Haifeng رسم القطعة ووزن القذفة ونسبة الخلط وزمن الدورة قبل إنهاء أمر الشراء. فالرأس الذي يُحدَّد حجمه دون هذه المدخلات يمثل تكلفة صيانة متكررة. تواصل عبر info@chinahaifeng.com أو WhatsApp: +86 13566296633 مع البيانات، وسيُحدَّد تكوين الرأس وفقًا لمجموعة مضخة قياس الجرعات ومسار تدفق القالب، لا كعنصر قائم بذاته.
التطبيقات: متى يكون رأس الصب هو صاحب القرار
في قولبة الأحذية متعددة التجاويف، يوزّع رأس الصب المتحرك أو إعداد الفوهات المتعددة المادة بحيث تبدأ جميع التجاويف بالتفاعل وفق جدول زمني متقارب. ويجب أن ينتج رأس الخلط مزيجًا متجانسًا، لكن التفاوت في التعبئة بين التجاويف يحدده مسار الصب وزمن المكوث.
في خطوط الإسفنج الكتلي وألواح العزل، غالبًا ما يصبح رأس الصب موزّعًا بعرض فتحة أو حوض. فالمادة الخارجة من تيار مخلوط جيدًا لا بد أن تُوزّع في قالب كبير أو على صفيحة مواجهة متحركة دون ترك كثافة شريطية. ومع تمدد الرغوة، تتبع التوزيعة السائلة الأولية نمط الصب، لذا فإن حوضًا غير مستوٍ أو فتحة ضيقة جدًا قد يُحدث بنية كثافة مرئية لاحقًا.
في صب المطاط المرن في القوالب المفتوحة، غالبًا ما يحدد رأس الصب ما إذا كان الهواء محتجزًا عند السطح. فمعدلات الصب المنخفضة والثابتة وزاوية الفوهة الصحيحة تتيح لجبهة السائل التقدم بدلًا من أن تنثني على نفسها. فرأس الخلط مهم، لكن العيب المرئي هو عيب في رأس الصب.
إذا كان توقيت الكريمة والانتفاخ مطابقًا للهدف لكن توزيع الكثافة متفاوت، فافحص نمط الصب قبل تغيير سرعة الخلاط. فملف التفاعل يتفاعل مع التوزيع الفيزيائي للسائل، لا مع جودة الخلط وحدها.
إذا كان زمن الكريمة وزمن الهلام صحيحين لكن الكثافة متفاوتة في أنحاء القطعة، فعادةً ما يكون لمسار الصب تأثير أكبر من سرعة دوران الخلاط. دور زمن الارتفاع في رغونة البولي يوريثان يتناول كيفية تفاعل توقيت التفاعل مع طريقة إيداع السائل.
متى يكون رأس الخلط هو صاحب القرار
تميل خطوط القوالب المغلقة عالية الإنتاج إلى رؤوس الخلط بالتصادم ذاتية التنظيف لأن دورة تنظيف المكبس تدعم التكرارات القصيرة دون تفريغ تنظيف مطوّل بالمذيب [3]. فغرفة الخلط صغيرة، والضغط مرتفع، وطاقة الخلط تأتي من التصادم لا من إبرة مُدارة بمحرك. وهذا ينجح مع التركيبات النظيفة والدورات الضيقة والخطوط الآلية.
لا تزال رؤوس الخلط الميكانيكية منخفضة الضغط تهيمن على نوافذ العمليات التي تتطلب مرونة واسعة في النسب أو حشوات كاشطة أو تغييرات متكررة في التركيبة. ويجب تفريغ تنظيف الخلاط وتنظيفه على نحو أكثر تكرارًا، لكن الرأس غالبًا أسهل في الصيانة وأرخص في الاستبدال. وفي أحد خطوط Haifeng لوسائد السيارات، أنتجت المجموعة نفسها من المضخات قطعًا مقبولة باستخدام خلاط إبري صغير الحجم، لكن التعبئة المتساوية في التجاويف عبر قالب متعدد التجاويف اعتمدت على حذاء صب توزيعي مطابق لا على سرعة خلط إضافية. وهذا هو الفرق العملي: الخلاط جعل المادة متجانسة؛ ورأس الصب جعل القالب متساويًا.
كيمياء البولي يوريثان تضع حدًا أيضًا. فبمجرد التقاء البوليول والإيزوسيانات، ترتفع اللزوجة ويبدأ الهلام. ورأس الخلط الذي يترك توزيعًا ضعيفًا لزمن المكوث قد يُنتج نطاقات صلبة وأخرى طرية في القطعة نفسها [2]. ولهذا السبب يجب أن يظل حجم الغرفة صغيرًا قدر الإمكان نسبةً إلى حجم القذفة، خصوصًا في الأنظمة السريعة حيث يكون التيار المخلوط قريبًا من الهلام بحلول وصوله إلى القالب [1][4].
العيوب المرتبطة بالرأس وأين تبحث عنها
| العيب | أول موضع يجب فحصه |
|---|---|
| تخطيط نسبي أو لون مخطط | غرفة رأس الخلط، صمام إعادة التدوير، تزامن المضخة |
| بقع رطبة أو طرية في الجزء المعالج | جودة الخلط، درجة حرارة المكوّن، سرعة الخلاط |
| نطاقات كثافة تتبع مسار الصب | فتحة رأس الصب، مستوى الحوض، سرعة الصب |
| احتجاز الهواء أو ثقوب سطحية | زاوية الصب، مسافة الفوهة، تهوية القالب |
| تفاوت التعبئة بين التجاويف | مسار الصب، توقيت الفوهة، برمجة القذفة |
من الأخطاء الشائعة استبدال رأس الخلط عندما تكون المشكلة الفعلية في رأس الصب. فإذا انهار الرغوة أو تقلّصت بشكل غير متساوٍ بعد فك القالب، فنادرًا ما يكون العيب ناتجًا عن تغيير مكوّن واحد. فالتفاعل ونمط الصب ودرجة حرارة القالب تعمل معًا.
عندما تظهر فراغات أو انخسافات بعد فك القالب، فقد يؤدي مسار تدفق رأس الصب غير المتوافق جيدًا إلى بذر تدرجات الكثافة التي يُظهرها الانكماش لاحقًا. أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه يغطي تعديلات العملية التي تقلّل تلك التدرجات.
إطار القرار: حدِّد القطعة أولًا، ثم الرأس
ابدأ من الجزء والقذفة، لا من كتالوج الرؤوس. فقد تدعم الماكينة نفسها أنماطًا متعددة من الرؤوس، لكن الخيار المفيد يضيق سريعًا بمجرد تحديد تخطيط القالب ووزن القذفة والتركيبة.
| الحالة | يُفضَّل الميل نحو |
|---|---|
| دورة قصيرة، قالب مغلق، تركيبة نظيفة، إنتاجية عالية | رأس خلط تصادمي ذاتي التنظيف مع فوهة صب ثابتة أو روبوتية |
| تركيبة معبأة أو كاشطة مع نطاق نسبة واسع | قياس الجرعات بضغط منخفض مع رأس خلط دبوسي مُدار بمحرك |
| ألواح أو ألواح عريضة تتطلب فرشًا متساويًا | رأس خلط مع رأس صب عريض الفتحة أو ذي حوض |
| قالب متعدد التجاويف مع تفاوت في الملء | مضخات قياس الجرعات المطابقة لرأس صب متعدد المنافذ أو متحرك |
| تغيير متكرر للألوان أو دفعة صغيرة | رأس مع إعادة تدوير نشطة ودورة تنظيف قصيرة |
رأس الصب ورأس الخلط ليسا منافسين في الفئة نفسها. هما جزءان متجاوران من سلسلة تسليم واحدة. عندما ينتج خط ما أجزاءً غير متساوية، يجب أن يميّز التشخيص بين فشل الخلط وفشل التوزيع قبل استبدال أي مكوّن واحد.
للحصول على توصية برأس مطابق لمضخاتكم الحالية، أرسلوا إلى Haifeng رسم الجزء ووزن القذفة ونسبة الخلط وزمن الدورة على info@chinahaifeng.com أو عبر WhatsApp: +86 13566296633.
الأسئلة الشائعة
هل رأس الصب هو نفسه فوهة الخلط؟
لا. يمكن أن يتضمن رأس الصب فوهة، لكن وظيفته هي التوزيع في اتجاه المصب. يستقبل رأس الخلط تيارَي A وB منفصلين ويجب أن يجعلهما متجانسين كيميائيًا قبل وصول السائل إلى القالب.
هل يمكنني استخدام رأس خلط عالي الضغط على ماكينة منخفضة الضغط؟
عادةً لا. يعتمد الخلط بالتصادم عالي الضغط على ضغوط ومسارات تدفق لا تستطيع مجموعة قياس الجرعات منخفضة الضغط توفيرها، ويتطلب الخلط الميكانيكي منخفض الضغط منطق تنظيف وإعادة تدوير مختلفين. إن تغيير مكوّن واحد دون التصميم الداعم للهيدروليك والتحكم يخلق أنماط فشل جديدة.
أين ينبغي أن أنظف أولًا عند ظهور أشرطة كثافة؟
افحص فتحة رأس الصب ومستوى الحوض وسرعة الصب أولًا. عادةً ما تشير نطاقات الكثافة التي تتبع مسار تدفق السائل إلى التوزيع، لا إلى خلط غير مكتمل. إذا ظهرت النطاقات على شكل خطوط لونية داخل الجزء بدلًا من ظهورها على طول مسار الصب، فافحص رأس الخلط ونظام إعادة التدوير.
هل تؤدي غرفة خلط أكبر إلى تحسين الخلط؟
ليس بالضرورة. يمكن أن تزيد الغرفة الأكبر زمن المكوث، لكنها تزيد أيضًا الحجم الذي يجب تطهيره أو تنظيفه، وقد توسّع توزيع زمن المكوث. ينبغي أن يكون حجم الغرفة كبيرًا بما يكفي للتدفق المستهدف وطاقة التيار، لا أن يُستخدم بديلًا عن قياس الجرعات الصحيح وسرعة الخلاط.
المراجع
[1] G. Oertel، محرر، Polyurethane Handbook: Chemistry, Raw Materials, Processing, Application, Properties، الطبعة الثانية. ميونخ: Hanser Publishers، 1994.
[2] P. Król، “Synthesis methods, chemical structures and phase structures of linear polyurethanes. Properties and applications of linear polyurethanes in polyurethane elastomers, copolymers and ionomers،” Progress in Materials Science، المجلد 52، العدد 6، ص 915–1015، 2007.
[3] C. W. Macosko، RIM: Fundamentals of Reaction Injection Molding. ميونخ: هانزر للنشر، 1989.
[4] S.-T. Lee وD. P. Scholz، محرران، الرغاوي البوليمرية: التكنولوجيا والتطورات في التنظيم والعملية والمنتجات. بوكا راتون: CRC Press، 2009.
[5] ISO 14896:2009, اللدائن — المواد الخام للبولي يوريثان — تحديد محتوى الإيزوسيانات, المنظمة الدولية للتقييس، جنيف، 2009.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
كيفية حساب وزن القذفة في البولي يوريثان
شرح SRIM: أساسيات القولبة بالحقن التفاعلي الهيكلي





