

Los compuestos de encapsulado de poliuretano rara vez fallan en el cabezal dosificador. Fallan en campo meses después, cuando los ciclos térmicos han abierto una grieta en una junta de soldadura, o cuando la humedad ha encontrado un camino a través de un vacío no detectado. Por lo tanto, la selección de un compuesto de encapsulado tiene menos que ver con “qué material pega mejor la electrónica” y más con adaptar el comportamiento del material curado —dureza, contracción, trayectoria térmica, respuesta dieléctrica— al entorno real al que se enfrentará el conjunto.
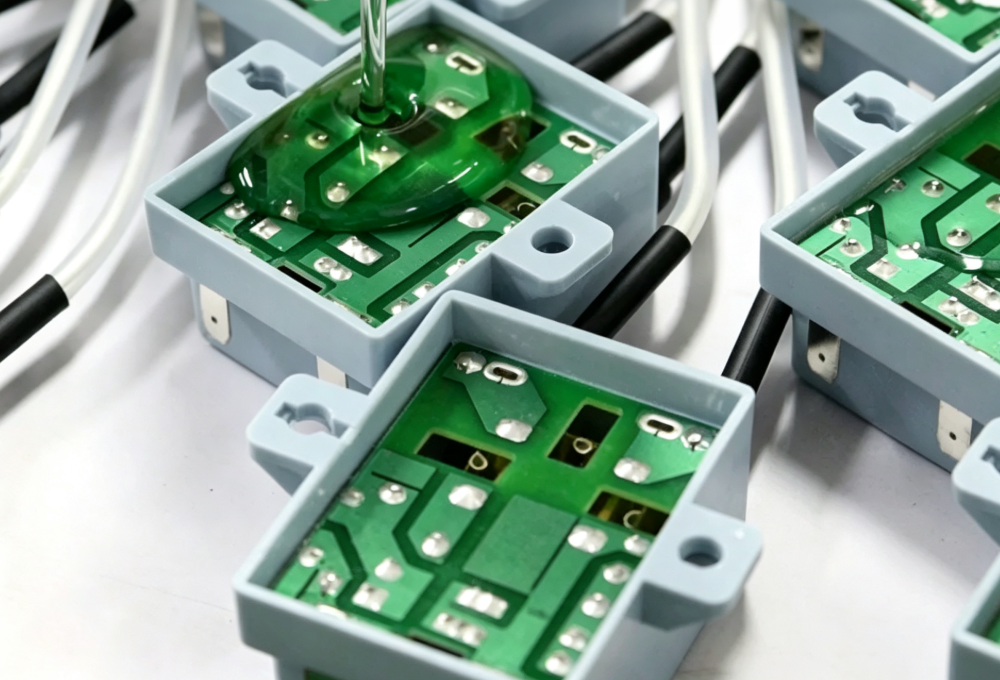
Qué hacen los compuestos de encapsulado de poliuretano
Un compuesto de encapsulado es un sistema reactivo de dos componentes que se dispensa en una carcasa para encapsular una placa de circuito impreso, un transformador, un sensor, un conector o una bobina. A diferencia de los recubrimientos conformales, que forman una película sobre las superficies, el encapsulado llena el volumen. Ese volumen cumple tres funciones: fija las piezas contra las vibraciones, bloquea la entrada de humedad y contaminantes, y conduce el calor fuera de los componentes calientes cuando la formulación está cargada para la transferencia térmica.
El poliuretano se elige cuando el encapsulado debe mantenerse flexible, con baja tensión y resistente al choque térmico. En comparación con el epoxi rígido, un gel o elastómero de uretano blando se expande y contrae con los cambios de temperatura sin transmitir el mismo nivel de tensión a las uniones de soldadura y a los condensadores cerámicos. En comparación con la silicona, muchas calidades de poliuretano rígidas y semirrígidas ofrecen mejor resistencia al corte y a la abrasión con una posición de coste diferente. La contrapartida suele ser la temperatura: el encapsulado de poliuretano de uso general se especifica habitualmente para aplicaciones en una ventana de servicio de aproximadamente -40°C a 120°C, mientras que los entornos de mayor temperatura tienden a decantarse por siliconas o epoxis especializados.
Dónde se utilizan los compuestos de encapsulado de poliuretano
La electrónica automotriz depende en gran medida del encapsulado de poliuretano. Los sensores del compartimento del motor, las bobinas de encendido, los módulos de control de la transmisión y los controladores de bombas sufren vibraciones constantes, niebla de aceite y amplias oscilaciones de temperatura. Un encapsulante de poliuretano flexible amortigua los componentes de montaje superficial mientras sella los fluidos agresivos que, de otro modo, degradarían el sustrato.
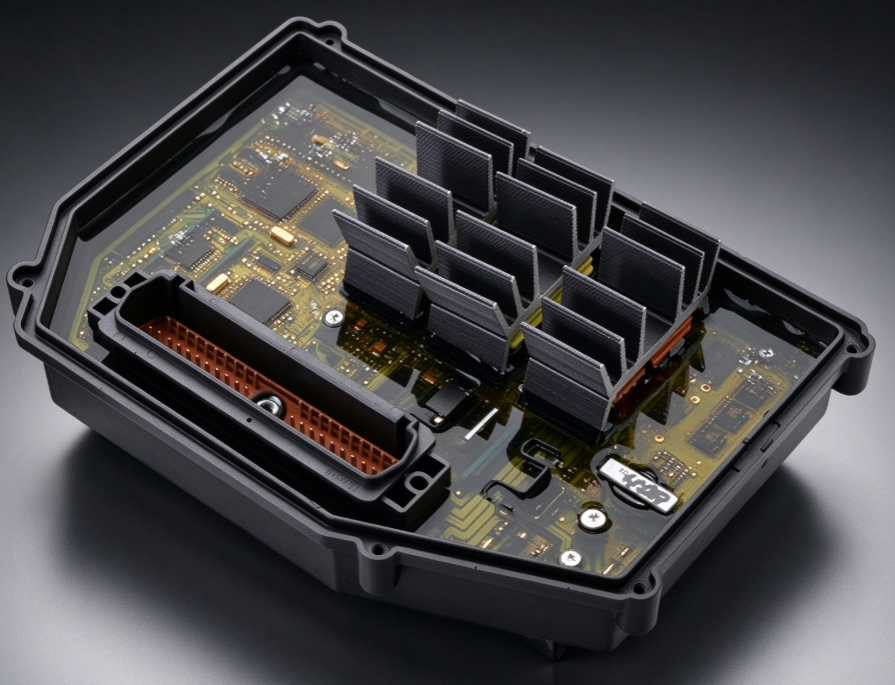
La electrónica de potencia representa un segundo campo principal. Los drivers LED, las fuentes de alimentación industriales y los accionamientos de motor suelen utilizar encapsulado de poliuretano térmicamente conductivo para gestionar las temperaturas de los componentes manteniendo posible el mantenimiento y el retrabajo. Los sistemas que combinan carcasas de aluminio con poliuretano cargado crean una trayectoria térmica continua desde la placa hasta la carcasa exterior sin la fragilidad que puede agrietarse bajo carga mecánica.
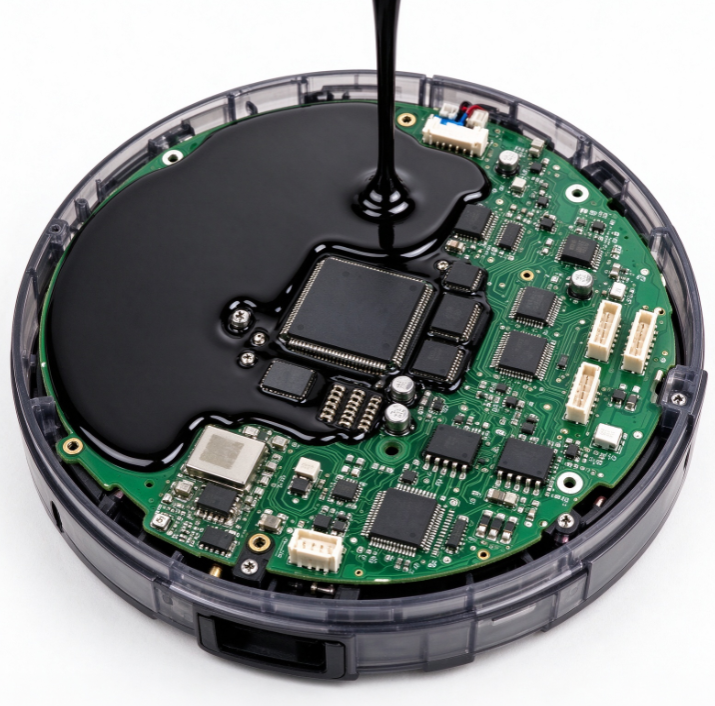
Las aplicaciones de infraestructura eléctrica llevan el poliuretano en una dirección diferente. Las bobinas de transformador, las bobinas de choque y los filtros de línea se benefician de la capacidad del material para amortiguar el ruido audible y las vibraciones mientras proporciona aislamiento eléctrico. En cajas de conexiones exteriores, señalización ferroviaria y equipos de conversión de energía eólica o solar, la adhesión blanda y la capacidad de movimiento del poliuretano reducen la tensión en la interfaz entre el encapsulado y la carcasa. Las aplicaciones ferroviarias, en particular, valoran el equilibrio entre amortiguación de vibraciones y sellado contra la humedad a lo largo de años de servicio en exteriores.
También crece el papel del poliuretano en la electrónica relacionada con baterías: módulos del sistema de gestión de baterías, sensores de corriente y placas de monitorización de celdas dentro de vehículos eléctricos y almacenamiento estacionario. El requisito principal aquí no es una conductividad térmica extrema, sino la tolerancia dimensional y la protección de baja tensión de los delicados nodos de montaje superficial. Esta es también la clase de aplicación en la que los defectos de procesamiento más importan, porque una sola bolsa sin curar o una burbuja de aire atrapada en una placa de alta tensión es un riesgo directo de fallo en campo.
Un ejemplo didáctico muestra por qué la elección del material debe corresponderse con el modo de fallo. Un fabricante que encapsulaba placas de accionamiento de motor en un epoxi rígido observó un fallo de producción repetitivo: los condensadores cerámicos refundidos cerca del borde de la placa se agrietaban durante los ciclos térmicos de -40°C a 85°C. El fallo no era el condensador. El epoxi rígido había fijado el conjunto con tanta rigidez que la tensión cíclica se concentraba en el cuerpo cerámico. El cambio a un encapsulado de poliuretano blando de baja dureza redujo la transferencia de tensión y eliminó el agrietamiento de los condensadores. La lección no era “el poliuretano es mejor”, sino “el sistema de encapsulado debe fallar más lentamente que el componente que protege”.
Propiedades del material que determinan la idoneidad para la aplicación
La dureza suele ser el primer filtro, porque controla la transferencia de tensión y la reparabilidad. Los encapsulantes flexibles se especifican habitualmente desde Shore A 40 hasta Shore A 80 cuando las placas necesitan amortiguación y retrabajo, mientras que las calidades semirrígidas pueden ir desde Shore A 90 hasta el territorio Shore D cuando las carcasas necesitan robustez mecánica [2]. El método de ensayo importa: Shore A y Shore D son escalas diferentes, reportadas dentro de la misma familia de normas de durómetros, y un número sin la escala es casi inútil en la compra.
La dureza Shore es el predictor más directo de si una carcasa de encapsulado curada protege los componentes delicados o les transmite tensiones destructivas. Dureza Shore A frente a Shore D en poliuretano abarca los métodos de ensayo y el rango de selección práctico para sistemas desde blandos hasta semirrígidos.
La contracción es la propiedad que desconcierta a las nuevas líneas de producción, porque el daño solo se ve después de llenar la carcasa. El poliuretano curado puede separarse de las paredes de la carcasa o imponer una deformación residual a los componentes a medida que se contrae. Los sistemas flexibles absorben parte de este movimiento; los sistemas rígidos lo concentran. El enfoque de formulación, la carga de relleno y el perfil de curado influyen en el comportamiento dimensional final.
La contracción en un recinto completamente lleno se comporta de manera diferente a la contracción en una espuma de libre expansión, pero se aplica la misma lógica subyacente de exotermia de curado y densidad de reticulación. Causas de la contracción en la espuma de poliuretano y cómo controlarla abarca el mecanismo y cómo controlarlo antes de que llegue a la pieza acabada.
La conductividad térmica es el principal impulsor de las calidades de poliuretano cargado. Los sistemas de uretano sin carga son aislantes térmicos, mientras que los sistemas cargados añaden cargas cerámicas o minerales para evacuar el calor de una carcasa. La comparación en régimen estacionario debe utilizar una referencia común como ASTM D5470 [3]; comparar dos productos de “3 W/m·K” solo resulta significativo cuando las condiciones de ensayo y la base de carga de relleno son las mismas.
El comportamiento eléctrico y ambiental completan la selección. La rigidez dieléctrica se caracteriza habitualmente según IEC 60243-1 [4]. La resistencia a la humedad depende de la profundidad de inmersión, la temperatura y el tiempo; el poliuretano generalmente soporta bien la humedad intermitente, pero la inmersión permanente exige una selección cuidadosa de la calidad, porque la estabilidad hidrolítica difiere entre los sistemas basados en poliéster y en poliéter. La resistencia a la llama es independiente de la química base del uretano, y muchas aplicaciones electrónicas apuntan a UL 94 V-0 con un espesor especificado [1].
El tiempo de gel y la vida útil de mezcla determinan si una formulación elegida puede sobrevivir al proceso de producción. El tiempo de gel es el momento en que termina el flujo utilizable en el molde o la carcasa; la vida útil de mezcla es el tiempo de trabajo utilizable en el sistema de alimentación. Un sistema con un tiempo de gel de 3 minutos es irrelevante si la estación de montaje necesita 8 minutos desde la primera mezcla hasta la colocación final.
Requisitos de procesamiento para un encapsulado fiable
El material es tan bueno como el sistema de dispensación que lo prepara. Los compuestos de encapsulado de poliuretano se dosifican como dos componentes reactivos —comúnmente un lado de isocianato y un lado de resina— y la precisión de la proporción determina la red curada.
El control de temperatura es la primera variable del proceso. La viscosidad de los componentes cambia bruscamente con la temperatura, y la resina fría altera la proporción de mezcla porque la bomba dosificadora encuentra una resistencia de fluido diferente. Precalentar los tanques y recircular el material antes de una tirada mantiene la viscosidad en una banda estrecha. Una unidad de dosificación que no puede mantener la temperatura en ambos lados mostrará una deriva de proporción que ninguna comprobación posterior puede recuperar del todo.
La desgasificación al vacío es la segunda variable específica del encapsulado. El aire se disuelve en el líquido durante la manipulación o la recirculación, y sale como burbujas durante el curado o bajo el llenado al vacío. Para conjuntos con paso de componentes ajustado, la desgasificación seguida de llenado en cámara de vacío es la vía de producción más fiable para eliminar los vacíos alrededor de los terminales y bajo los encapsulados grandes. Un sistema con desgasificación a -0,095 MPa es una referencia útil para el procesamiento de uretano cargado.
La calidad de mezcla es donde los cabezales de mezcla de alta velocidad marcan la diferencia. Los sistemas de poliuretano son mucho más sensibles a la proporción de lo que muchos operadores suponen; una desviación de un punto porcentual en la proporción A/B puede alterar lo suficiente la dureza final y el perfil de gel como para cambiar mucho las cosas. El cabezal de mezcla debe producir una mezcla homogénea durante toda la dosificación, incluidos los primeros gramos tras el inicio de la dosificación, o toda carcasa del comienzo de la tirada recibirá material insuficientemente curado.
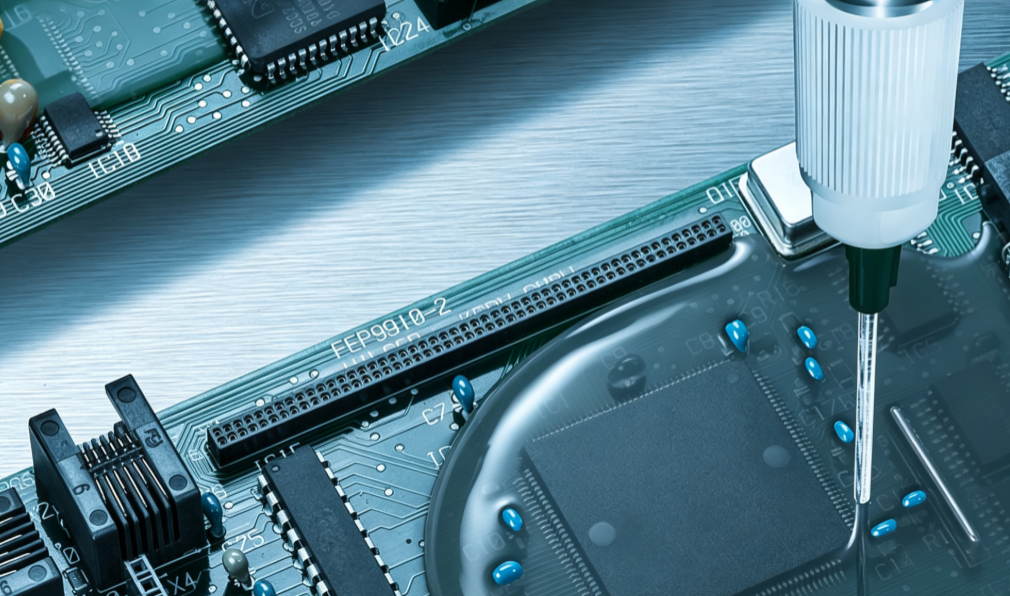
El cálculo del peso de dosificación cierra el ciclo del diseño al dispensado. El volumen de la cavidad, la geometría de la pieza y la altura de llenado deseada determinan cuánto material debe entrar en la carcasa en una única dosificación estable.
El cálculo del peso de dosificación determina si el ciclo de dispensado puede suministrar un llenado continuo y completamente mezclado o si se recurre a vertidos intermitentes que atrapan aire. Cómo calcular el peso de dosificación en poliuretano abarca el cálculo práctico y dónde debe situarse el margen de seguridad.
La velocidad de la línea cambia el equilibrio. Para el encapsulado de bajo volumen de cajas de conexiones grandes o de sustituciones de transformadores, puede bastar un suministro manual o semiautomático con un cabezal dosificador sencillo. Para módulos de arneses para vehículos eléctricos y placas de accionamiento de motores de gran volumen, la línea necesita una repetibilidad constante de una dosificación a otra, un cambio rápido de material y una retroalimentación en lazo cerrado de las bombas dosificadoras. La decisión debe basarse en el volumen máximo de dosificación, el tiempo de ciclo y el número de formulaciones distintas que comparten una misma estación de producción.
Si su línea actual está pasando de la mezcla manual al encapsulado dosificado, el primer paso útil es definir el volumen de la cavidad, el tiempo de ciclo objetivo, el requisito de dureza Shore y el requisito de llenado al vacío como una única consulta. Póngase en contacto con el equipo de procesos en info@chinahaifeng.com o por WhatsApp: +86 13566296633 con esas cuatro cifras, y la recomendación de equipo se derivará de ellas en lugar de partir de una especificación de catálogo.
Una lista de verificación práctica para la selección
- Indique la temperatura, la vibración y la exposición a la humedad en el peor caso que verá realmente el conjunto, no los valores nominales de la placa de características.
- Defina el requisito de retrabajo. Los grados blandos Shore A permiten reparación; los grados rígidos Shore D normalmente no.
- Confirme la escala Shore y el espesor del informe antes de comparar materiales.
- Compruebe si el diseño eléctrico necesita UL 94 V-0 en el espesor final de llenado, o solo un valor transferido de la hoja de datos.
- Especifique la conductividad térmica sobre una referencia de ensayo común y pregunte por la sedimentación de las cargas tras el almacenamiento.
- Ensayar el tiempo de gel y la vida útil de la mezcla en el sistema de alimentación real, no en un vaso.
- Ajuste la precisión de dosificación A/B y la capacidad de desgasificación al vacío a la tolerancia a huecos del conjunto.
- Valide una pequeña tirada de producción mediante ciclos térmicos y comprobaciones de adherencia antes de comprometerse con la formulación.
Hable con un ingeniero de procesos
La selección del compuesto de encapsulado suele fallar cuando la decisión sobre el material y la decisión sobre el equipo se toman por separado. La formulación se compra según una hoja de datos, el sistema dosificador se elige según un presupuesto y el desajuste aparece después en forma de huecos, terminales agrietados o deriva de la proporción. Un camino más limpio es llevar los datos de la cavidad, los objetivos de ciclo y los requisitos eléctricos a una única conversación técnica que abarque tanto el comportamiento del material como el diseño de la línea de dispensado.
Envíe el volumen de dosificación, el tiempo de ciclo, el rango Shore y el requisito de vacío a info@chinahaifeng.com o por WhatsApp: +86 13566296633 para una evaluación del encaje de equipo y proceso.
Preguntas frecuentes
¿Cuál es la diferencia entre el encapsulado de poliuretano y el recubrimiento conformal?
El encapsulado rellena toda la carcasa y encapsula los componentes en volumen, mientras que un recubrimiento conformado aplica una película fina sobre la superficie. El encapsulado ofrece mejor soporte mecánico, masa térmica y barrera contra la humedad, a cambio de mayor peso y menor accesibilidad.
¿Qué dureza Shore es la mejor para el encapsulado de electrónica?
Depende de las uniones soldadas y de las carcasas. Los conjuntos a nivel de placa con condensadores de montaje superficial suelen empezar en el rango Shore A 40–80 para baja tensión, mientras que los conectores o bloques portantes pasan a Shore D si la carcasa proporciona anclaje estructural.
¿Es impermeable el encapsulado de poliuretano?
Muchos grados de poliuretano resisten bien el agua y la humedad, y las cajas de conexiones exteriores suelen utilizar encapsulado de poliuretano. La inmersión permanente requiere grados específicos a base de poliéter o resistentes a la hidrólisis, ensayados para la profundidad y la temperatura reales.
¿Cómo se eliminan las burbujas del encapsulado de poliuretano?
La desgasificación al vacío antes del dispensado y el llenado asistido por vacío dentro de una cámara son los caminos estándar. El control de la temperatura del proceso y el funcionamiento adecuado del cabezal de mezcla reducen la creación de burbujas en origen.
¿Cómo funciona la conductividad térmica en los compuestos de encapsulado?
El encapsulado de poliuretano sin carga es térmicamente aislante. Las variantes con carga añaden partículas minerales o cerámicas para crear una vía de calor desde la placa hasta la carcasa, y los datos de ensayo se comunican conforme a normas como ASTM D5470 [3].
Referencias
[1] UL 94: Norma de ensayos de inflamabilidad de materiales plásticos para piezas en dispositivos y aparatos, Underwriters Laboratories.
[2] ASTM D2240: Método de ensayo estándar para la propiedad del caucho: dureza por durómetro, ASTM International.
[3] ASTM D5470: Método de ensayo estándar para las propiedades de transmisión térmica de materiales de aislamiento eléctrico térmicamente conductores, ASTM International.
[4] IEC 60243-1: Rigidez dieléctrica de materiales aislantes: métodos de ensayo: parte 1: ensayos a frecuencias de potencia, International Electrotechnical Commission.
Si te interesa, echa un vistazo a estos artículos relacionados:
Medición de la resiliencia de la espuma de poliuretano: guía práctica de ensayo
RRIM frente a RIM: qué proceso se adapta mejor a tu pieza estructural
El papel del tiempo de subida en el espumado de poliuretano





