

نادرًا ما تفشل مركبات البوتينغ البولي يوريثانية عند رأس التوزيع. بل تفشل في الميدان بعد أشهر، عندما يُحدث التدوير الحراري شقًا في وصلة لحام، أو عندما يجد الرطوبة مسارًا عبر فراغ غير مكتشف. لذا فإن اختيار مركب البوتينغ لا يتعلق كثيرًا بـ«أي مادة تلصق الإلكترونيات على أفضل وجه»، بل بمواءمة سلوك المادة المعالجة—الصلابة والانكماش والمسار الحراري والاستجابة العازلة—مع البيئة الفعلية التي ستواجهها المجموعة.
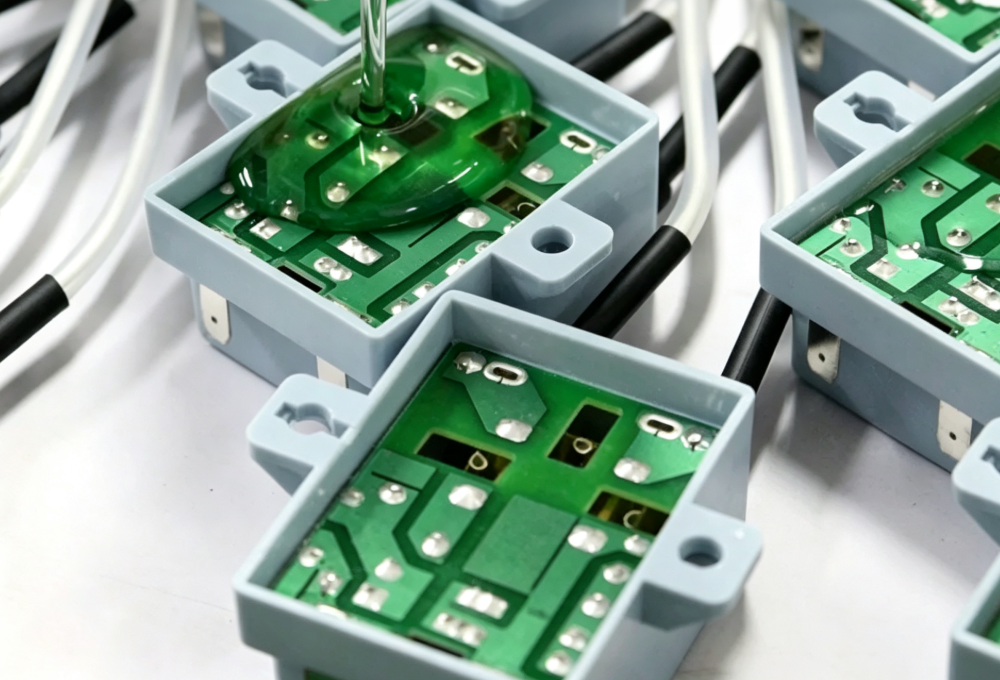
ما تفعله مركبات البوتينغ البولي يوريثانية
مركب البوتينغ هو نظام تفاعلي ثنائي المكوّن يُوزَّع داخل مبيت لتغليف لوحة دائرة مطبوعة أو محوّل أو مستشعر أو موصل أو ملف. وخلافًا للطلاءات المطابقة التي تشكّل غشاءً فوق الأسطح، يملأ البوتينغ الحجم. ويؤدي هذا الحجم ثلاث وظائف: فهو يثبّت الأجزاء ضد الاهتزاز، ويمنع دخول الرطوبة والملوثات، وينقل الحرارة بعيدًا عن المكونات الساخنة عندما تكون التركيبة معبأة لنقل الحرارة.
يُختار البولي يوريثان عندما يلزم أن يبقى التغليف مرنًا ومنخفض الإجهاد ومقاومًا للصدمة الحرارية. فمقارنةً بالإيبوكسي الصلب، يتمدد هلام اليوريثان الطري أو الإيلاستومر ويتقلص مع تغيرات درجة الحرارة دون نقل المستوى نفسه من الإجهاد إلى حبات اللحام والمكثفات الخزفية. ومقارنةً بالسيليكون، تقدم كثير من درجات البولي يوريثان الصلبة وشبه الصلبة مقاومة أفضل للقطع والتآكل عند موقع تكلفة مختلف. وغالبًا ما تكون المقايضة في درجة الحرارة: إذ يُحدَّد تغليف البولي يوريثان للأغراض العامة عادةً لتطبيقات ضمن نطاق تشغيل حول -40°مئوية إلى 120°مئوية، بينما تنزع البيئات الأعلى حرارةً نحو السيليكونات أو الإيبوكسيات المتخصصة.
أين تُستخدم مركبات البوتينغ البولي يوريثانية
تعتمد إلكترونيات السيارات اعتمادًا كبيرًا على تغليف البولي يوريثان. فتتعرض حساسات حجرة المحرك وملفات الإشعال ووحدات التحكم في ناقل الحركة ووحدات التحكم في المضخات لاهتزاز مستمر وضباب زيتي وتقلبات واسعة في درجة الحرارة. ويعمل مغلِّف البولي يوريثان المرن على تخميد المكونات المثبتة على السطح مع عزل السوائل العدوانية التي كانت ستهدد الركيزة بالتدهور لولا ذلك.
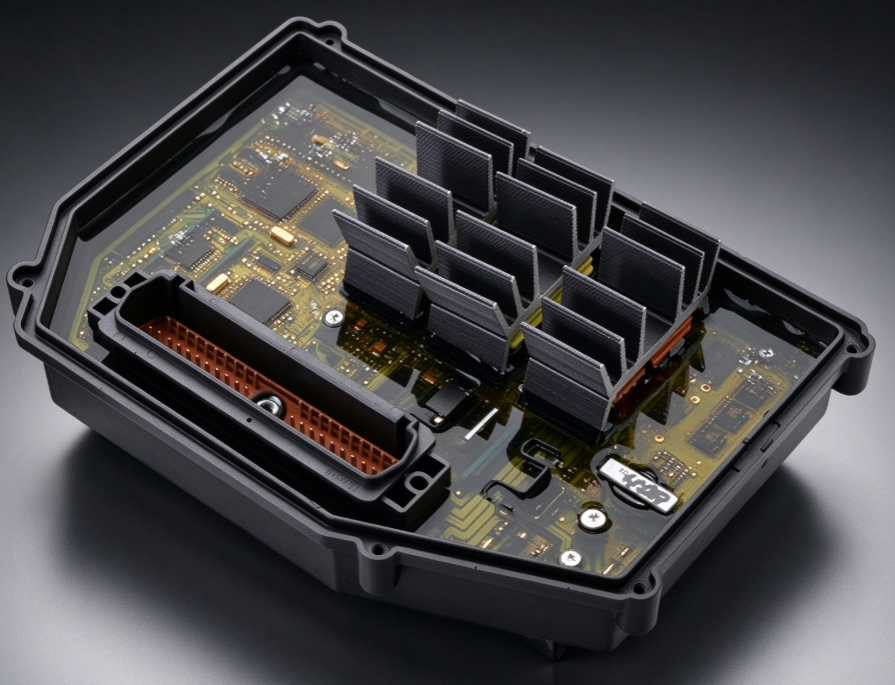
تمثل إلكترونيات الطاقة مجالًا رئيسيًا ثانيًا. فكثيرًا ما تُستخدم درجات البولي يوريثان الموصلة حراريًا في تغليف مشغلات LED ومزودات الطاقة الصناعية ومحركات الأقراص الكهربائية لإدارة درجات حرارة المكونات مع إبقاء الصيانة وإعادة العمل ممكنة. أما الأنظمة التي تجمع بين أغلفة الألومنيوم والبولي يوريثان المحشو فتُنشئ مسارًا حراريًا متصلًا من اللوحة إلى الغلاف الخارجي دون الهشاشة التي قد تؤدي إلى التشقق تحت الحمل الميكانيكي.
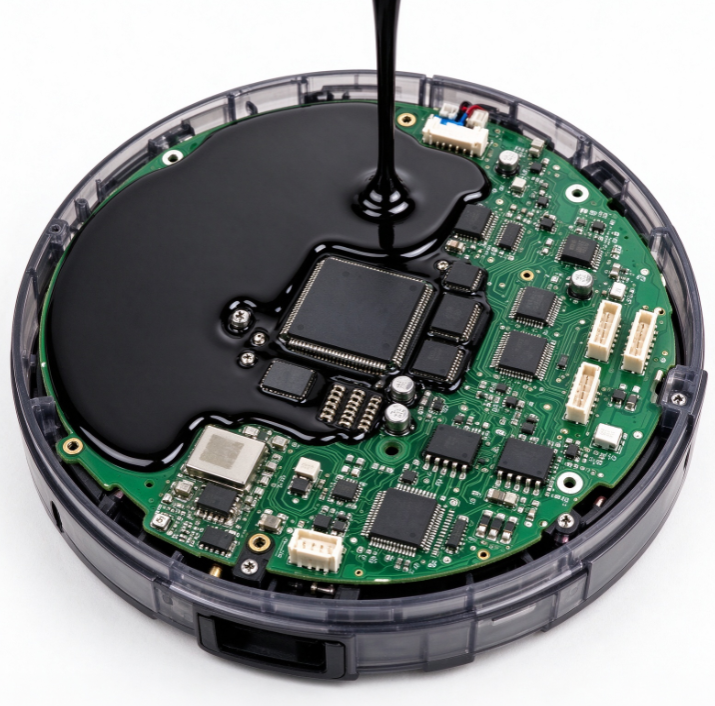
تدفع تطبيقات البنية التحتية الكهربائية البولي يوريثان في اتجاه مختلف. فتستفيد ملفات المحولات والخناقات ومرشحات الخط من قدرة المادة على تخميد الضجيج المسموع والاهتزاز مع توفير العزل الكهربائي. وفي صناديق التوصيل الخارجية وإشارات السكك الحديدية ومعدات تحويل طاقة الرياح أو الشمس، يقلل الالتصاق الطري وقابلية الحركة في البولي يوريثان من الإجهاد عند السطح البيني بين مادة التغليف والغلاف. وتُقدّر تطبيقات السكك الحديدية على وجه الخصوص التوازن بين تخميد الاهتزاز وإحكام العزل ضد الرطوبة على مدى سنوات من الخدمة الخارجية.
هناك أيضًا دور متنامٍ للبولي يوريثان في الإلكترونيات المرتبطة بالبطاريات: وحدات نظام إدارة البطارية، وحساسات التيار، ولوحات مراقبة الخلايا داخل المركبات الكهربائية والتخزين الثابت. والمتطلب الرئيسي هنا ليس الموصلية الحرارية القصوى بل التفاوت الأبعادي والحماية منخفضة الإجهاد للعقد الحساسة المثبتة على السطح. وهذه أيضًا فئة التطبيقات التي تكون فيها عيوب المعالجة أكثر أهمية، لأن أي جيب غير معالج أو فقاعة هواء محبوسة في لوحة عالية الجهد يمثل خطر عطل ميداني مباشر.
يُظهر أحد الأمثلة التعليمية لماذا يجب أن يتطابق اختيار المادة مع نمط العطل. فقد شهدت إحدى الشركات المصنعة التي تغلف لوحات محركات الأقراص بالإيبوكسي الصلب عطلًا إنتاجيًا متكررًا: تشقق المكثفات الخزفية المعاد صهرها قرب حافة اللوحة أثناء الدورات الحرارية من -40°مئوية إلى 85°مئوية. ولم يكن العطل في المكثف. فقد كان الإيبوكسي الصلب قد قيّد التجميعة بإحكام شديد لدرجة أن إجهاد الدورة تركز في الجسم الخزفي. وقد قلل الانتقال إلى تغليف بولي يوريثان طري منخفض الصلابة من نقل الإجهاد وأزال تشقق المكثف. ولم يكن الدرس «البولي يوريثان أفضل» بل «يجب أن يتعطل نظام التغليف بوتيرة أبطأ من المكون الذي يحميه».
خصائص المادة التي تحدد ملاءمتها للتطبيق
الصلابة عادةً هي أول معيار فرز، لأنها تتحكم في نقل الإجهاد وقابلية الإصلاح. فكثيرًا ما تُحدَّد المغلِّفات المرنة من Shore A 40 إلى Shore A 80 عندما تحتاج اللوحات إلى التوسيد وإعادة العمل، بينما قد تمتد الدرجات شبه الصلبة من Shore A 90 إلى نطاق Shore D حيث تحتاج الأغلفة إلى متانة ميكانيكية [2]. وطريقة الاختبار مهمة: فـ Shore A و Shore D مقياسان مختلفان، يُبلَّغ عنهما ضمن المجموعة نفسها من معايير مقياس الصلابة، ويكاد يكون الرقم دون ذكر المقياس عديم الفائدة في الشراء.
صلابة Shore هي المؤشر الأكثر مباشرة على ما إذا كانت قشرة التغليف المعالجة تحمي المكونات الحساسة أم تنقل إليها إجهادًا مدمرًا. صلابة Shore A مقابل Shore D في البولي يوريثان تتناول طرق الاختبار ونطاق الاختيار العملي للأنظمة من الطرية إلى شبه الصلبة.
الانكماش هو الخاصية التي تربك خطوط الإنتاج الجديدة لأن الضرر لا يظهر إلا بعد ملء الغلاف. فقد ينفصل البولي يوريثان المعالج عن جدران الغلاف أو يفرض إجهادًا متبقيًا على المكونات أثناء انقباضه. والأنظمة المرنة تمتص جزءًا من هذه الحركة، بينما تركزها الأنظمة الصلبة. ويؤثر كل من نهج التركيب ومحتوى الحشو ومنحنى المعالجة في السلوك الأبعادي النهائي.
يختلف الانكماش في حاوية مملوءة بالكامل عن الانكماش في رغوة حرة الارتفاع، لكن المنطق الكامن لحرارة المعالجة الطاردة وكثافة التشابك ينطبق في الحالتين. أسباب الانكماش في رغوة البولي يوريثان وكيفية التحكم فيه يتناول الآلية وكيفية التحكم فيها قبل أن تصل إلى القطعة النهائية.
الموصلية الحرارية هي المحرك الرئيسي لدرجات البولي يوريثان المحشوة. فأنظمة اليوريثان غير المحشوة عوازل حرارية، بينما تضيف الأنظمة المحشوة حشوات خزفية أو معدنية لإخراج الحرارة من الغلاف. وينبغي أن تستخدم المقارنة في الحالة المستقرة مرجعًا مشتركًا مثل ASTM D5470 [3]؛ فلا تصبح مقارنة منتجين بقيمة «3 W/m·K» ذات معنى إلا عندما تكون ظروف الاختبار وأساس محتوى الحشو متماثلة.
يكمل السلوك الكهربائي والبيئي عملية الاختيار. فعادةً ما تُوصَف قوة العزل الكهربائي وفق IEC 60243-1 [4]. وتعتمد مقاومة الرطوبة على عمق الغمر ودرجة الحرارة والزمن؛ ويتعامل البولي يوريثان عمومًا مع الرطوبة المتقطعة بشكل جيد، لكن الغمر الدائم يتطلب اختيارًا دقيقًا للدرجة لأن الاستقرار التحللي المائي يختلف بين الأنظمة القائمة على البوليستر وتلك القائمة على البولي إيثر. وتُعد مثبطات اللهب منفصلة عن كيمياء اليوريثان الأساسية، وكثير من تطبيقات الإلكترونيات تستهدف UL 94 V-0 عند سماكة محددة [1].
يحدد زمن الهلام وعمر الخليط القابل للاستخدام ما إذا كانت التركيبة المختارة يمكنها النجاة من عملية الإنتاج. فزمن الهلام هو اللحظة التي ينتهي فيها التدفق القابل للاستخدام في القالب أو الغلاف؛ وعمر الخليط القابل للاستخدام هو زمن العمل القابل للاستخدام في نظام التغذية. ولا جدوى من نظام بزمن هلام يبلغ 3 دقائق إذا كانت محطة التجميع تحتاج 8 دقائق من أول خلط إلى الوضع النهائي.
متطلبات المعالجة لضمان بوتينغ موثوق
المادة لا تكون أفضل من نظام القذف الذي يجهزها. فمركبات تغليف البولي يوريثان تُقاس الجرعات فيها كمكوّنين تفاعليين—عادةً جانب إيزوسيانات وجانب راتنج—ودقة النسبة تحدد الشبكة المعالجة.
التحكم في درجة الحرارة هو متغير العملية الأول. فلزوجة المكون تتغير تغيرًا حادًا مع درجة الحرارة، والراتنج البارد يغيّر نسبة الخلط لأن مضخة قياس الجرعات تواجه مقاومة سائل مختلفة. والحفاظ على الخزانات مُسخَّنة مسبقًا وإعادة تدوير المادة قبل التشغيل يبقي اللزوجة ضمن نطاق ضيق. ووحدة قياس الجرعات التي لا تستطيع الحفاظ على درجة الحرارة على الجانبين ستُظهر انحرافًا في النسبة لا يمكن لأي فحص لاحق تعويضه بالكامل.
إزالة الغازات بالتفريغ هي المتغير الثاني الخاص بالتغليف. فال هواء يذوب في السائل أثناء المناولة أو إعادة التدوير، ويخرج على شكل فقاعات أثناء المعالجة أو تحت الملء بالتفريغ. وبالنسبة للتجميعات ذات المسافات الضيقة بين المكونات، فإن إزالة الغازات يتبعها الملء في غرفة تفريغ هو المسار الإنتاجي الأكثر موثوقية لإزالة الفراغات حول الأطراف وتحت الحزم الكبيرة. ويُعد نظام بإزالة غازات حتى -0.095 MPa مرجعًا مفيدًا لمعالجة اليوريثان المحشو.
جودة الخلط هي حيث تهم رؤوس الخلط عالية السرعة. فأنظمة البولي يوريثان أكثر حساسية للنسبة مما يفترضه كثير من المشغلين؛ إذ يمكن لانحراف نقطة مئوية واحدة في نسبة A/B أن يغيّر الصلابة النهائية ومنحنى الهلام بما يكفي لإحداث فرق كبير. ويجب أن ينتج رأس الخلط مزيجًا متجانسًا على مدى القذفة بأكملها، بما في ذلك الغرامات القليلة الأولى بعد بدء القذفة، وإلا تلقى كل غلاف في بداية التشغيل مادة ناقصة المعالجة.
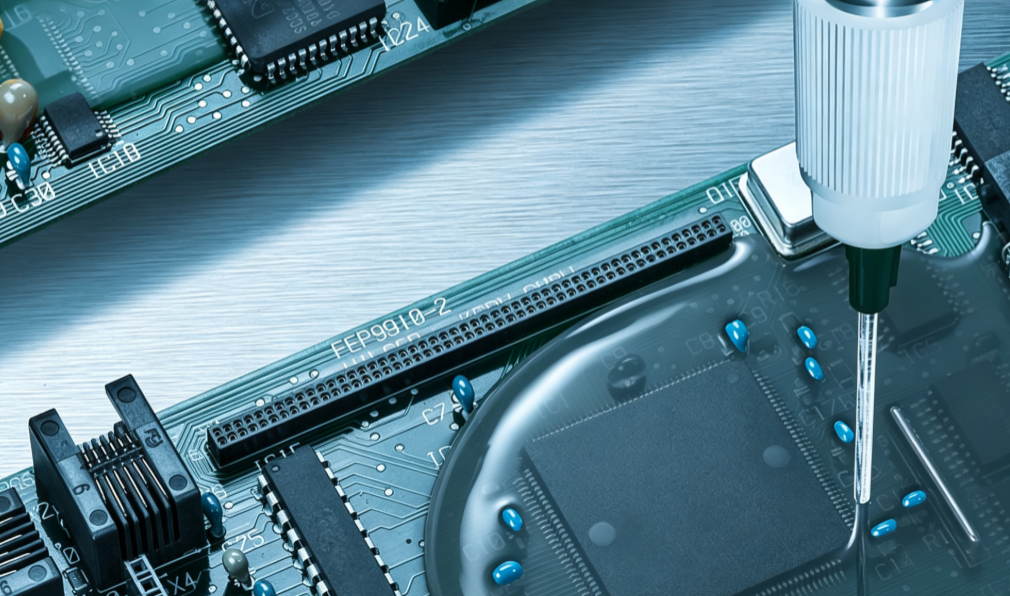
يحقق حساب وزن القذفة الترابط بين التصميم والتوزيع. ويحدد حجم التجويف وهندسة القطعة وارتفاع الملء المطلوب مقدار المادة التي يجب أن تدخل إلى العلبة في قذفة واحدة مستقرة.
يحدد حساب وزن القذفة ما إذا كانت دورة التوزيع قادرة على توفير ملء واحد متواصل ومخلوط بالكامل، أم أنها ترتد إلى صبّات متقطعة تبدأ وتتوقف فتحتجز الهواء. كيفية حساب وزن القذفة في البولي يوريثان يغطي الحساب العملي ومكان هامش الأمان المناسب.
تغيّر سرعة الخط المقايضة. ففي الصبّ منخفض الحجم لصناديق التوصيل الكبيرة أو بدائل المحولات، قد يكفي التوزيع اليدوي أو شبه الآلي برأس قياس جرعات بسيط. أما في وحدات ضفائر السيارات الكهربائية عالية الحجم ولوحات محرك الأقراص، فيحتاج الخط إلى تكرارية متسقة من قذفة إلى قذفة، وتغيير إنتاج سريع للمواد، وتغذية راجعة بحلقة مغلقة على مضخات قياس الجرعات. وينبغي أن يُوجَّه القرار بحسب الحد الأقصى لحجم القذفة، وزمن الدورة، وعدد التركيبات المختلفة التي تتشارك محطة إنتاج واحدة.
إذا كان خطكم الحالي ينتقل من الخلط اليدوي إلى الصبّ بقياس الجرعات، فإن الخطوة الأولى المفيدة هي تحديد حجم التجويف، وزمن الدورة المستهدف، ومتطلب Shore، ومتطلب الملء بالتفريغ في استفسار واحد. تواصلوا مع فريق العمليات على info@chinahaifeng.com أو واتساب: +86 13566296633 مع هذه الأرقام الأربعة، وستُبنى توصية المعدات عليها لا على مواصفة من كتالوج.
قائمة تحقق عملية للاختيار
- حدد أسوأ حالة تعرض لدرجة الحرارة والاهتزاز والرطوبة التي سيتعرض لها التجميع فعليًا، وليس القيمة الاسمية المدوّنة على اللوحة.
- حدد متطلب إعادة العمل. تسمح درجات Shore A الطرية بالإصلاح؛ أما درجات Shore D الصلبة فلا تسمح به عادةً.
- تحقق من مقياس Shore وسماكة القياس قبل مقارنة المواد.
- تحقق مما إذا كان التصميم الكهربائي يحتاج إلى UL 94 V-0 عند سماكة الملء النهائية، أم إلى قيمة منقولة من ورقة البيانات فقط.
- حدد التوصيل الحراري وفق مرجع اختبار مشترك واسأل عن استقرار الحشو بعد التخزين.
- اختبر زمن الهلام وعمر الخليط القابل للاستخدام في نظام التغذية الفعلي، لا في كوب.
- طابق دقة قياس جرعات A/B وسعة إزالة الغازات بالتفريغ مع تحمّل التجميع للفراغات.
- تحقق من صحة تشغيلة إنتاج صغيرة عبر الدورات الحرارية وفحوص الالتصاق قبل الالتزام بالتركيبة.
تحدث إلى مهندس عمليات
يفشل اختيار مركّب الصبّ عادةً عندما يُتخذ قرار المادة وقرار المعدات بشكل منفصل. فتُشترى التركيبة بناءً على ورقة بيانات، ويُختار نظام قياس الجرعات بناءً على الميزانية، ثم يظهر عدم التطابق لاحقًا على شكل فراغات أو أطراف توصيل متشققة أو انحراف في النسبة. والمسار الأنظف هو جلب بيانات التجويف وأهداف الدورة والمتطلبات الكهربائية إلى محادثة تقنية واحدة تغطي سلوك المادة وتصميم خط التوزيع معًا.
أرسلوا حجم القذفة وزمن الدورة ونطاق Shore ومتطلب التفريغ إلى info@chinahaifeng.com أو واتساب: +86 13566296633 لتقييم مدى ملاءمة المعدات والعمليات.
الأسئلة الشائعة
ما الفرق بين البوتينغ البولي يوريثاني والطلاء المطابق؟
يملأ الصبّ العلبة بأكملها ويغلّف المكونات بالحجم الكامل، بينما يضع الطلاء المطابق طبقة رقيقة على السطح. ويوفر الصبّ دعمًا ميكانيكيًا وكثافة حرارية وحاجزًا للرطوبة أفضل، مقابل وزن أكبر وإمكانية وصول أقل.
ما صلابة شور الأنسب لبوتينغ الإلكترونيات؟
يعتمد ذلك على وصلات اللحام والعلب. فتجمعات مستوى اللوحة ذات المكثفات المثبتة سطحيًا تبدأ عادةً في نطاق Shore A 40–80 لتقليل الإجهاد، بينما تنتقل الموصلات أو الكتل الحاملة للحمل إلى Shore D إذا وفّرت العلبة تثبيتًا إنشائيًا.
هل البوتينغ البولي يوريثاني مقاوم للماء؟
تقاوم العديد من درجات البولي يوريثان الماء والرطوبة جيدًا، وتستخدم صناديق التوصيل الخارجية عادةً تغليف البولي يوريثان. أما الغمر الدائم فيتطلب درجات محددة أساسها البولي إيثر أو مقاومة للتحلل المائي ومختبرة للعمق ودرجة الحرارة الفعليين.
كيف تُزال الفقاعات من البوتينغ البولي يوريثاني؟
تُعد إزالة الغازات بالتفريغ قبل التوزيع والملء بمساعدة التفريغ داخل حجرة المسارين المعتادين. ويقلل التحكم في درجة حرارة العملية والتشغيل السليم لرأس الخلط من تكوّن الفقاعات من المصدر.
كيف تعمل الموصلية الحرارية في مركبات البوتينغ؟
البولي يوريثان غير المحشو المستخدم في الصبّ عازل حراريًا. وتضيف الدرجات المحشوة جسيمات معدنية أو خزفية لإنشاء مسار حراري من اللوحة إلى العلبة، مع بيانات اختبار مقدمة وفق معايير مثل ASTM D5470 [3].
المراجع
[1] UL 94: معيار اختبارات قابلية اشتعال المواد البلاستيكية للمكوّنات في الأجهزة والأدوات المنزلية، Underwriters Laboratories.
[2] ASTM D2240: طريقة الاختبار القياسية لخاصية المطاط — صلابة مقياس الديوروميتر، ASTM International.
[3] ASTM D5470: طريقة الاختبار القياسية لخصائص الانتقال الحراري للمواد العازلة الكهربائية الموصلة للحرارة، ASTM International.
[4] IEC 60243-1: القوة الكهربائية للمواد العازلة — طرق الاختبار — الجزء 1: الاختبارات عند ترددات القدرة، International Electrotechnical Commission.
إذا كنت مهتمًا، فاطّلع على هذه المقالات ذات الصلة:
قياس مرونة رغوة البولي يوريثان: دليل اختبار عملي
RRIM مقابل RIM: أي عملية تناسب الجزء الإنشائي لديك
دور زمن الارتفاع في رغونة البولي يوريثان





